5 Teknik Terbukti untuk Memastikan Akurasi Penangga
Kesedaran dalam Desain Penangga
- Tidak tahu cara memproduksi penangga yang dirancang.
- Ketepatan posisi dan ukuran yang diusulkan dalam gambar penangga, artinya apa untuk memastikan terwujudnya.
- Penangga diproduksi secara tunggal, dan rutinitas desain sesuai produk konvensional membawa masalah tanpa akhir pada akurasi penangga.
- Metode jaminan ketepatan adalah solusi utama untuk masalah desain penangga.
Khususnya Proses Manufaktur Penangga
Tujuan utama penggunaan penangga: untuk memastikan ketepatan ukuran (bentuk) dan posisi bagian yang diproses.
Faktor akurasi manufaktur benda kerja: Selain faktor mesin dan alat, fixing mesin tool harus memenuhi persyaratan ketepatan desain.
Proses manufaktur penangga tradisional: Mayoritas masih menggunakan metode penyesuaian perakitan. Proses manufaktur penangga ini seperti manufaktur mekanis biasa. Semua bagian diproduksi sesuai gambar bagian lalu dirakit. Ketepatan penangga akhir tergantung pada mencoba menyesuaikan atau menggerinda posisi komponen tertentu. Atau ukuran untuk mencapai.
Kelemahan manufaktur penangga tradisional: Dari sudut pandang aplikasi praktis, sulit untuk memenuhi berbagai persyaratan toleransi ukuran dan bentuk dari gambar perakitan.
Oleh karena itu, untuk memastikan ketepatan manufaktur penangga, metode proses khusus harus diadopsi. 5 metode proses berikut memastikan ketepatan fixing alat.
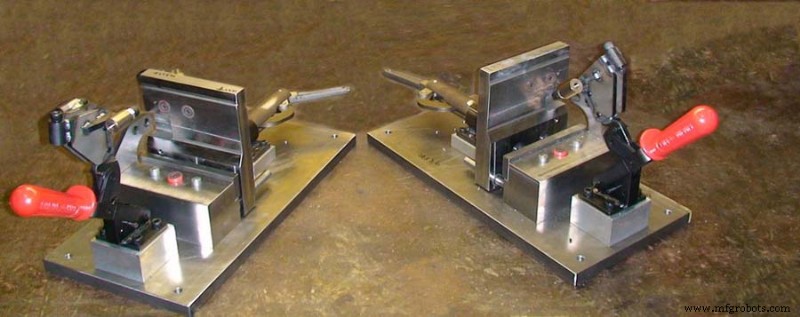
1. Metode Pemrosesan Kelompok
Definisi Metode:
Mereferensikan pada pemrosesan elemen struktural yang sama pada beberapa elemen secara bersamaan saat memproses elemen penangga. Elemen struktural ini biasanya ukuran geometris atau bentuk penampang, dan posisi relatif satu sama lain. Kondisi pemrosesan yang sama memudahkan untuk menjamin kualitas dan ketercantuman komponen penangga, sehingga meningkatkan akurasi manufaktur keseluruhan penangga.
Klasifikasi Metode:
Menurut metode manufaktur yang berbeda, pemrosesan kelompok dapat dibagi menjadi dua metode proses spesifik: "pemrosesan berpasangan" dan "pemrosesan cermin".
Pemrosesan Berpasangan:
Berarti semua komponen berpasangan dalam penangga diproses secara berpasangan dengan metode "gerinda kombinasi", "bor kombinasi", "bor kombinasi", "tali kombinasi", dll., untuk menghapus kesalahan ukuran dan posisi antara benda kerja deviasi.
Aplikasi Praktis:
penyediaan pin posisi, bor lubang panduan, gerinda blok kontur, dll.
Metode Pemrosesan Cermin:
Merujuk pada beberapa komponen penangga dengan struktur simetris, yang dapat dibatasi oleh permukaan simetri, dan panjang ganda diproses terlebih dahulu, dan benda kerja dengan margin setara ditambahkan, lalu dipotong sepanjang permukaan simetri, dan setelah pemrosesan, gunakan prinsip cermin Gabungkan dua potongan simetris untuk menghapus kesalahan simetri.
Studi Kasus
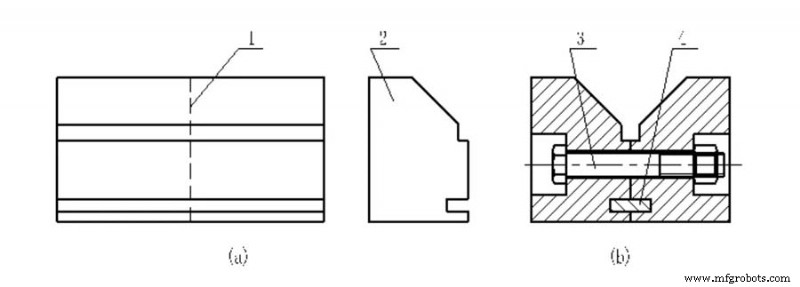
Dalam desain fungsional blok posisi V, ia memiliki fungsi sentering otomatis, dan akurasi simetri dari dua lereng kerja sangat tinggi. Metode manufaktur tradisional blok V umumnya adalah manufaktur integral. Finishing akhir dari dua permukaan miring biasanya dilakukan pada mesin gerinda permukaan menggunakan fixing sinus presisi dan magnet panduan V. Namun metode pemrosesan ini sangat akurat untuk memastikan simetri V mencapai kondisi ideal.
Aplikasi Praktis:
Saat menggunakan metode pemrosesan cermin, pertama buat blok V menjadi monomer setengah jadi seperti yang ditunjukkan pada Gambar (a), potonglah along bidang simetri, dan bor lubang baut, lalu gunakan orientasi seperti yang ditunjukkan pada Gambar (b). Kunci dan baut pemasang dirakit menjadi blok V kombinasi.
Karakteristik Proses:
mesin tool presisi tinggi tidak diperlukan, tetapi hanya dengan bantuan mesin tool biasa, simetri blok V dapat mencapai presisi yang sangat tinggi.
Penggunaan Utama:
Digunakan dalam manufaktur elemen penangga dengan struktur simetris atau beberapa potongan berulang.
2. Metode Pemrosesan Klinis
Definisi Metode:
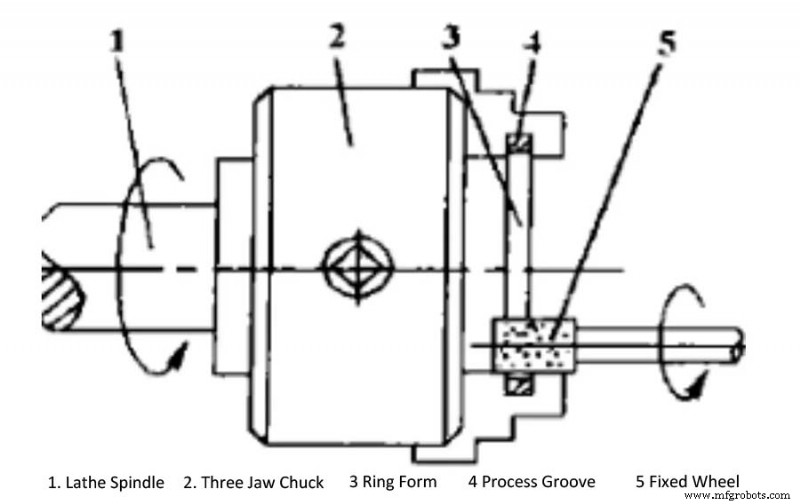
Ini adalah untuk menggunakan fungsi pemotongan mesin tool penangga untuk memotong bagian lain untuk menghapus kesalahan posisi satu sama lain, untuk memastikan setiap bagian menempati posisi ideal, sehingga meningkatkan presisi manufaktur pusat.
Karakteristik Proses:
Gunakan mesin tool penangga untuk melakukan pemrosesan akhir untuk memastikan ketepatan penangga.
Penggunaan Utama:
Digunakan dalam proses pemrosesan elemen posisi penangga dan digunakan untuk memastikan ketepatan akhir mesin dalam perakitan mesin tool.
Aplikasi Tipikal:
Mesin gerinda gerinda poros silinder eksternal jenis penangga dan penangga permukaan dalam, mandrel jenis penangga mesin bubut, meja kerja mesin gerus, chuck elektromagnetik mesin gerinda permukaan.
Keuntungan Teknologi:
Menghapus kesalahan dalam manufaktur, perakitan, dan pemasangan penangga, dan akhirnya mendapatkan presisi yang sangat tinggi.
Kondisi Penggunaan:
Metode pemrosesan klinis, hanya mesin tool dengan kondisi pemrosesan klinis yang dapat digunakan.
Desain Pola:
Saat desainer mewajibkan penggunaan metode proses ini untuk mendesain penangga, harus dicatat pada gambar umum penangga bahwa "cadangkan allowance finishing sesuai ukuran pola untuk finishing akhir pada mesin tool".
3. Metode Penyelarasan dan Pemasangan
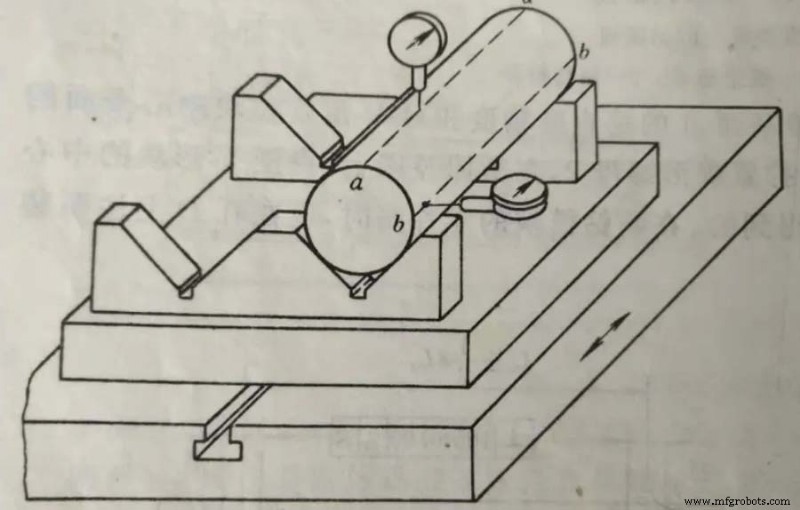
Metode penyelarasan terlebih dahulu lalu pemasangan biasanya menggunakan alat ukur umum.
Contoh Aplikasi:
Blok posisi V diselaraskan dan dipasang, kunci arah pelengkap groove dan pemasangan baut pada blok tetap ν telah diproses.
Proses Metode:
Gunakan indikator dial untuk menyelaraskan bus bar atas dan bus bar pengukuran mandrel, dan buat mandrel sejajar dengan permukaan kunci arah (sisi T-slot) dan permukaan referensi pemasangan fixing. Proses penyelarasan memerlukan penyesuaian dan penggerangan berulang. Setelah penyelarasan selesai, rapatkan baut, bor lubang pin fixing, dan masukkan pin fixing.
Karakteristik Proses:
Ketepatan penyelarasan tergantung pada tingkat keterampilan pekerja, ketepatan alat ukur, dan ketepatan referensi pengukuran.
4. Metode Referensi Transisi
Lubang miring dan permukaan miring dengan persyaratan tinggi sering dihadapi dalam desain penangga. Karena keterbatasan peralatan pemrosesan, lubang miring dan permukaan miring harus ditempatkan dalam posisi vertikal atau horizontal untuk memudahkan pemrosesan.
Karena kesulitan teknologi pengukuran, tidak mungkin untuk langsung mengukur dan mengontrol ukurannya selama pemrosesan. Oleh karena itu, perlu menetapkan lubang referensi proses sebagai referensi transisi untuk mengonversi ukuran yang perlu dikontrol menjadi ukuran proses yang dapat diukur atau dikontrol secara langsung.
Melalui kontrol ukuran proses yang dikonversi, persyaratan ukuran desain benda kerja dijamin secara tidak langsung. Metode proses ini disebut metode referensi transisi, dan telah banyak digunakan dalam praktik manufaktur penangga.
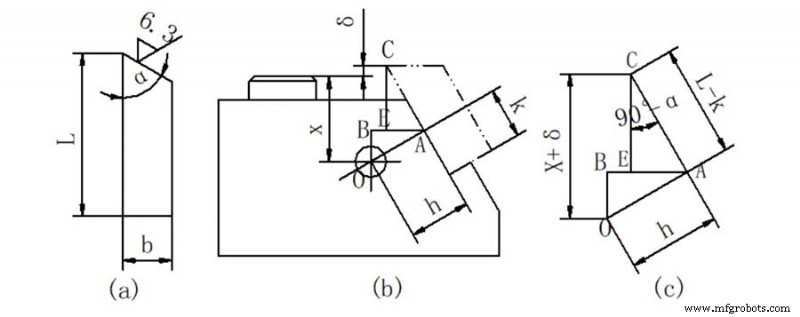
Seperti yang ditunjukkan pada gambar di atas, dengan asumsi ukuran h dan K, asalkan permukaan kerja blok alat dipastikan ke sumbu X lubang referensi proses O, persyaratan pemrosesan ukuran panjang sisi L dapat dijamin.
Selain itu, saat memproses beberapa cetakan bor besar pada mesin bor, menggunakan lubang referensi proses sebagai referensi transisi adalah metode proses efektif yang sering digunakan.
Dengan metode ini, setelah cetakan bor dirakit sebagai keseluruhan, lubang panduan dengan akurasi koaksialitas tinggi dapat diproses dari kedua ujung cetakan bor secara berurutan. Setelah kepala bor horizontal telah memproses lubang panduan di satu ujung cetakan, gunakan kepala bor vertikal untuk memproses dua lubang referensi proses di kedua ujung cetakan. Pusat lubang referensi proses harus memotong garis tengah lubang panduan yang diproses secara tegak lurus.
Cetakan bor diputar kembali, dan pin silinder proses dirakit dalam lubang referensi proses, indikator dial dipasang pada kepala bor vertikal, dan balok dipindahkan maju dan mundur untuk memperbaiki posisi pusat pin silinder proses di kedua ujung. Setelah kalibrasi dan pemasangan, lubang panduan pada cetakan akhir dapat diproses. Karena penangga diproses setelah dirakit sebagai keseluruhan, metode ini dapat memastikan koaksialitas tinggi.
5. Metode Pemrosesan Perakitan
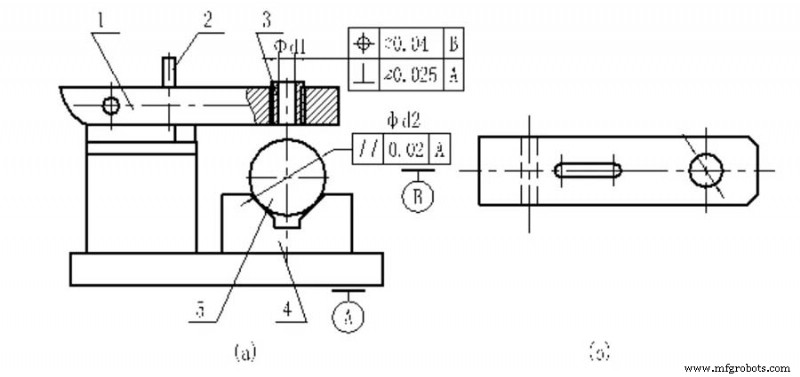
Persyaratan Desain:
Tegak lurus sumbu pusat lubang dalam φd1 dari bus bor terhadap permukaan referensi pemasangan A, dan ketepatan posisi permukaan tengah blok posisi V
Proses Pengerjaan:
Pada mesin bor koordinasi, selaraskan permukaan tengah blok posisi V, rapatkan nut sayap setelah perakitan, dan bor lubang dasar bus pada cetakan bor.
Karakteristik Proses:
Bergantung pada akurasi mesin bor koordinasi, ketepatan posisi yang diperlukan oleh penangga dijamin secara langsung. Ini adalah metode paling efektif untuk memastikan tegak lurus sumbu pusat bus bor dan permukaan referensi pemasangan penangga. Lubang dasar bus panduan dari fixing bor yang digunakan diproses dengan metode proses ini.
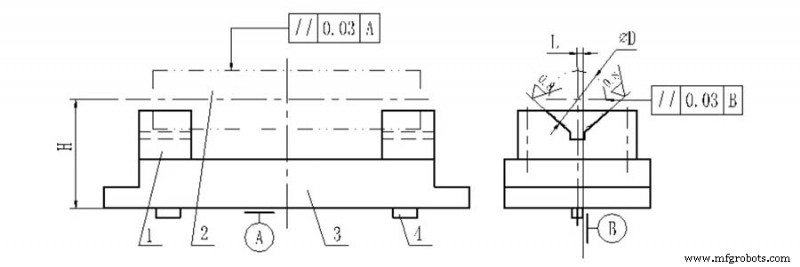
Persyaratan Desain:
Posisi dua blok V ditentukan oleh ukuran tinggi H dan ukuran horizontal L, dan sisi dua kunci arah direpresentasikan oleh referensi B. Desain fixing mewajibkan permukaan posisi dua blok V harus dalam kontak penuh dengan benda kerja, sambil memastikan dua persyaratan paralelisme.
Proses:
Untuk memastikan paralelisme H, L dan keduanya, saat membuat fixing, Anda dapat terlebih dahulu membuat dua blok V menjadi miring, dan cukup sisa setengah jadi dengan allowance gerinda, dan rakit blok V ke konkrit fixing. Pin kerucut mematikan kedua blok V dan tubuh fixing.
Pada mesin gerinda alat atau mesin gerinda rel, menggunakan A dan B sebagai referensi posisi, gerinda permukaan miring 90° dari blok V untuk memenuhi persyaratan H, L dan dua toleransi paralelisme.
Catatan
- Saat menerapkan metode pemrosesan perakitan untuk desain dan manufaktur fixing, Anda harus familiar dengan karakteristik proses manufaktur metode pemrosesan perakitan, dan memenuhi persyaratan ini dalam berbagai aspek seperti desain struktural, penandaan toleransi ukuran dan bentuk, pemrosesan komponen fixing, dan formulasi kondisi teknis.
- Dibandingkan dengan desain fixing tradisional, fixing yang diproduksi dengan metode pemrosesan perakitan memiliki perbedaan besar dalam desain pola. Harus ada empat pola desain: gambar perakitan fixing, gambar produk pemrosesan struktur panduan fixing (seperti bus bor, bus bor, dll.), gambar pemrosesan, gambar perakitan pratinjau elemen panduan fixing (yaitu produk setengah jadi), mekanisme pemegang dan detail pemegang.
- Tujuan penggunaan keempat pola secara bersamaan adalah untuk mencegah departemen manufaktur fixing masih menggunakan garis proses pembuatan bagian, merakit komponen, dan menyesuaikan ketepatan selama manufaktur fixing, yang dapat memandu dan membatasi seluruh proses manufaktur fixing.



