Panduan Esensial Teknologi Bor untuk Manufaktur
Sebagai alat paling umum dalam pembuatan lubang, bor digunakan secara luas dalam manufaktur mekanis. Terutama untuk pemrosesan perangkat pendingin, tabung lembar peralatan pembangkit listrik, generator uap dan bagian lainnya, aplikasinya sangat luas dan penting.
Fitur Bor
Bor biasanya memiliki dua tepi pemotongan utama, dan selama pemrosesan, bor melakukan pemotongan sambil berputar. Sudut rake bor semakin besar dari sumbu pusat ke tepi luar. Kecepatan pemotongan bor semakin tinggi mendekati lingkaran luar, dan kecepatan pemotongan berkurang secara bertahap menuju pusat, dan kecepatan pemutaran pusat bor adalah nol. Tepi pahat bor terletak di dekat sumbu rotasi pusat, sudut rake sekunder tepi pahat besar, tidak ada ruang irisan, dan kecepatan pemotongan rendah, yang akan menghasilkan resistansi aksial besar. Jika tepi pahat digerindakan ke tipe A atau C dalam DIN1414, dan tepi pemotongan dekat sumbu pusat memiliki sudut rake positif, resistansi pemotongan dapat dikurangi dan performa pemotongan dapat ditingkatkan secara signifikan.
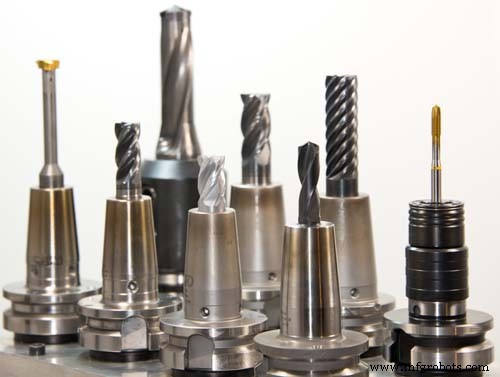
Menurut bentuk, materi, struktur, dan fungsi benda kerja, bor dapat dibagi menjadi banyak jenis, seperti bor steel kecepatan tinggi (bor baling-balut, bor sekelompok, bor datar), bor carbide padat, bor lubang dangkal indeksable, bor dalam, bor sarang, dan bor bit terukur, dll.
Penggilingan dan Pengosongan Ircan
Pemotongan bor dilakukan di lubang sempit, dan irisan harus dikeluarkan melalui sungkai bor. Oleh karena itu, bentuk irisan memiliki pengaruh besar terhadap performa pemotongan bor. Bentuk irisan umum meliputi irisan lembar, irisan tabung, irisan jarum, irisan spiral kerucut, irisan pita, irisan kipas, irisan bubuk, dan sebagainya.
Ketika bentuk irisan tidak sesuai, masalah berikut akan terjadi:
① Ircan halus menyumbat sungkai pemotongan, mempengaruhi akurasi bor, mengurangi umur bor, dan bahkan memecahkan bor (seperti irisan bubuk, irisan kipas, dll.);
② Ircan panjang melilit bor, menghambat operasi, menyebabkan bor pecah atau mencegah cairan pemotongan masuk ke lubang (seperti irisan spiral, irisan pita, dll.).
Cara mengatasi masalah bentuk irisan yang tidak sesuai:
① Metode seperti meningkatkan laju pengiriman, pemberian irisan terputus, penggerindaan tepi pahat, dan pemasangan penguraikan irisan dapat digunakan secara terpisah atau gabungan untuk meningkatkan efek penggilingan dan pengosongan irisan, dan menghilangkan masalah yang disebabkan oleh irisan.
② Bor penggilingan profesional dapat digunakan untuk membuat lubang. Misalnya: menambahkan penguraikan irisan yang dirancang dalam sungkai bor akan memecah irisan menjadi irisan yang lebih mudah dibersihkan. Debris dikeluarkan dengan lancar along sungkai dan tidak akan tersumbat di sungkai. Oleh karena itu, bor penguraikan baru memiliki efek pemotongan yang jauh lebih lancar daripada bor tradisional.
Pada saat yang sama, irisan logam yang pendek dan pecah membuat lebih mudah bagi cairan pendingin untuk mengalir ke ujung bor, yang lebih meningkatkan efek pendinginan dan performa pemotongan selama proses pemesinan. Dan karena penguraikan irisan yang baru ditambahkan menembus seluruh sungkai bor, ia masih dapat mempertahankan bentuk dan fungsinya setelah penggerindaan berulang. Selain perbaikan fungsional di atas, yang layak disebutkan adalah desain ini memperkuat kekakuan badan bor dan secara signifikan meningkatkan jumlah lubang yang dibor sebelum satu kali penggerindaan.
Akurasi Bor
Akurasi lubang terutama terdiri dari faktor-faktor seperti diameter lubang, ketepatan posisi, koaksialitas, keberulungan, kekasaran permukaan, dan burr lubang.
Faktor yang mempengaruhi akurasi lubang yang diproses selama bor:
① Ketepatan pemasangan dan kondisi pemotongan bor, seperti pemegang alat, kecepatan pemotongan, laju pengiriman, cairan pemotongan, dll.
② Ukuran dan bentuk bor, seperti panjang bor, bentuk blader, bentuk inti bor, dll.
③ Bentuk benda kerja, seperti bentuk sisi lubang mulut, bentuk lubang mulut, ketebalan, dan kondisi pemasangan.
Reaming
Reaming disebabkan oleh goyangan bor selama pemrosesan. Goyangan pemegang alat memiliki pengaruh besar terhadap diameter lubang dan ketepatan posisi lubang, jadi saat pemegang alat sangat aus, pemegang alat baru harus segera diganti. Saat membor lubang kecil, sulit untuk mengukur dan menyesuaikan goyangan, jadi sebaiknya gunakan bor tangkai kasar-blade kecil dengan koaksialitas yang baik antara blade dan tangkai. Saat menggunakan bor digerinda lagi, alasan penurunan akurasi lubang sebagian besar karena asimetri bentuk belakang. Mengontrol selisih tinggi blade dapat secara efektif menekan pemotongan dan perluasan lubang.
Keberulungan Lubang
Karena getaran bor, lubang yang dibor mudah menjadi poligon, dan garis seperti riffle muncul di dinding lubang. Lubang poligon umum sebagian besar adalah segitiga atau segilima. Alasan lubang segitiga adalah bor memiliki dua pusat rotasi saat bor. Mereka bergetar dengan frekuensi 600 pertukaran setiap 600. Alasan utama getaran adalah resistansi pemotongan yang tidak seimbang. Ketika bor berputar satu revolusi, keberulungan lubang yang diproses tidak baik, resistansi tidak seimbang selama revolusi pemotongan kedua, dan getaran terakhir diulang lagi, tetapi fase getaran bergeser sejauh tertentu, menghasilkan garis riffle di dinding lubang. Ketika kedalaman bor mencapai tingkat tertentu, gesekan antara wajah tepi bor dan dinding lubang meningkat, getaran meredam, garis riffle hilang, dan keberulungan menjadi lebih baik. Jenis lubang mulut ini berbentuk segitiga saat dilihat secara memanjang. Dari alasan yang sama, lubang segilima dan segitujuh mungkin juga muncul selama pemotongan. Untuk menghilangkan fenomena ini, selain mengontrol getaran chuck, selisih tinggi tepi pemotongan, asimetri belakang, dan bentuk blade, dll., kekakuan bor harus ditingkatkan, laju pengiriman per revolusi, sudut relief, dan penggerindaan harus ditingkatkan. Langkah-langkah seperti tepi pemotongan.
Membor Lubang pada Permukaan Miring dan Lengkung
Ketika permukaan pemotongan atau permukaan bor miring, lengkung, atau bertingkat, ketepatan posisi buruk. Saat ini, bor menggunakan alat potong sisidal satu sisi, yang mengurangi umur alat.
Untuk meningkatkan ketepatan posisi, langkah berikut dapat diambil:
- Bori lubang pusat terlebih dahulu;
- Gerus tempat lubang dengan end mill;
- Pilih bor dengan penetrasi dan kekakuan yang baik;
- Kurangi laju pengiriman.
Penanganan Burr
Selama bor, burr akan muncul di mulut dan keluar lubang, terutama saat memproses bahan keras dan pelat tipis. Alasannya adalah saat bor hendak melubangi, deformasi plastik bahan yang diproses terjadi. Saat ini, bagian segitiga yang harus dipotong oleh tepi pemotongan bor dekat tepi luar berubah bentuk ke luar setelah terpengaruh oleh gaya pemotongan aksial, dan terbelit di tepi luar bor Di bawah aksi chamfering dan tepi pemotongan, ia lebih banyak keriting untuk membentuk keriting atau burr.
Kondisi Pemrosesan untuk Bor
Dalam katalog produk bor umum, ada "tabel referensi parameter pemotongan dasar" yang diatur berdasarkan bahan pemrosesan. Pengguna dapat merujuk ke parameter pemotongan yang disediakan untuk memilih kondisi pemotongan untuk bor. Apakah pemilihan kondisi pemotongan sesuai atau tidak harus ditentukan secara menyeluruh melalui uji coba pemotongan, berdasarkan faktor seperti akurasi pemesinan, efisiensi pemesinan, dan umur bor.
1. Umur Bor dan Efisiensi Pemrosesan
Dengan asumsi memenuhi persyaratan teknis benda kerja yang akan diproses, apakah bor digunakan dengan benar atau tidak harus diukur secara menyeluruh berdasarkan umur dan efisiensi pemrosesan bor. Indeks evaluasi umur bor dapat memilih jarak pemotongan; indeks evaluasi efisiensi pemesinan dapat memilih laju pengiriman. Untuk bor steel kecepatan tinggi, umur bor sangat dipengaruhi oleh kecepatan putar dan kurang dipengaruhi oleh laju pengiriman per revolusi. Oleh karena itu, efisiensi pemrosesan dapat ditingkatkan dengan meningkatkan laju pengiriman per revolusi sambil memastikan umur bor yang lebih lama. Tetapi harus diperhatikan bahwa jika laju pengiriman per revolusi terlalu besar, irisan akan tebal dan membuat penggilingan irisan sulit. Oleh karena itu, perlu menentukan rentang laju pengiriman per revolusi untuk penggilingan irisan yang lancar melalui uji coba pemotongan. Untuk bor carbide, tepi pemotongan memiliki chamfer yang lebih besar di arah sudut rake negatif, dan rentang opsi laju pengiriman per revolusi lebih kecil daripada bor steel kecepatan tinggi. Jika laju pengiriman per revolusi melebihi rentang ini selama pemrosesan, umur bor akan berkurang. Karena daya tahan panas bor carbide lebih tinggi daripada bor steel kecepatan tinggi, kecepatan putar memiliki sedikit efek pada umur bor. Oleh karena itu, metode meningkatkan kecepatan putar dapat digunakan untuk meningkatkan efisiensi pemrosesan bor carbide sambil memastikan umur bor.
2. Penggunaan Cairan Pemotongan yang Wajar
Pemotongan bor dilakukan di lubang dengan ruang yang sempit. Oleh karena itu, jenis cairan pemotongan dan metode injeksi memiliki pengaruh besar terhadap umur bor dan akurasi pemesinan lubang. Cairan pemotongan dapat dibagi menjadi dua kategori: larutan air dan non-larutan air. Cairan pemotongan non-larutan air memiliki pelumasan, basahan, dan sifat anti-perlengkapan yang baik, dan juga memiliki efek anti-karat. Cairan pemotongan larutan air memiliki sifat pendinginan yang baik, tidak berasap dan tidak terbakar. Dari pertimbangan perlindungan lingkungan, penggunaan cairan pemotongan larutan air telah relatif besar dalam beberapa tahun terakhir. Namun, jika tingkat pengenceran cairan pemotongan larutan air tidak tepat atau cairan pemotongan rusak, itu akan sangat mengurangi umur alat, jadi hati-hati saat digunakan. Terlepas dari apakah itu larutan air atau non-larutan air cairan pemotongan, cairan pemotongan harus mencapai titik pemotongan dengan sepenuhnya saat digunakan. Pada saat yang sama, laju alir, tekanan, jumlah nozzle, dan metode pendinginan (pendinginan internal atau eksternal) cairan pemotongan harus dikontrol secara ketat.
Penggerindaan Ulang Bor
Penilaian Penggerindaan Ulang Bor
Kriteria untuk penggerindaan ulang bor adalah:
- Jumlah aus pada tepi pemotongan, tepi pahat, dan tepi tanah.
- Ketepatan dimensi dan kekasaran permukaan lubang yang diproses.
- Warna dan bentuk irisan.
- Resistansi pemotongan (nilai indirect arus spindle, kebisingan, getaran, dll.).
- Jumlah pemesinan, dll.
Dalam penggunaan aktual, standar penilaian yang akurat dan nyaman harus ditentukan dari indikator di atas sesuai dengan kondisi spesifik. Ketika jumlah aus digunakan sebagai kriteria, periode penggerindaan terbaik dengan ekonomi terbaik harus ditemukan. Karena bagian utama yang digerinda adalah belakang kepala dan tepi pahat, jika jumlah aus bor terlalu besar, blade aus lebih lama, jumlah penggerindaan besar, dan jumlah penggerindaan ulang berkurang (umur total alat = umur alat setelah penggerindaan × jumlah penggerindaan yang tersedia), itu akan mengurangi umur total bor. Saat menggunakan ketepatan dimensi lubang yang diproses sebagai kriteria, gunakan ukur kolom atau ukur batas untuk memeriksa perluasan dan perluasan lubang, ketidakterusan, dll., setelah nilai kontrol terlampaui, segera harus diPenggerindaan Ulang. Ketika resistansi pemotongan digunakan sebagai kriteria, metode seperti pematikan otomatis segera melebihi nilai batas yang ditetapkan (seperti arus spindle) dapat diadopsi. Ketika manajemen batas jumlah pemrosesan diadopsi, konten diskriminasi di atas harus diintegrasikan untuk menetapkan kriteria.
Metode Penggerindaan Bor
Saat menggerinda ulang bor, sebaiknya gunakan mesin tool khusus untuk menggerinda bor atau mesin gerinda alat serbaguna, yang sangat penting untuk memastikan umur dan akurasi pemesinan bor. Jika tipe bor asli dalam kondisi pemrosesan yang baik, ia dapat digerinda ulang sebagai tipe bor asli; jika tipe bor asli cacat, bentuk belakang dapat ditingkatkan dengan cara yang sesuai dan tepi pahat digerinda sesuai dengan tujuan penggunaan.
Perhatikan hal-hal berikut saat menggerinda:
- Mencegah overheat dan mengurangi kekerasan bor.
- Kerusakan pada bor (terutama kerusakan pada tepi tepi pemotongan) harus sepenuhnya dihapus.
- Tipe bor harus simetris.
- Hati-hati jangan mengakibatkan kerusakan pada tepi pemotongan saat menggerinda, dan hapus burr setelah menggerinda.
- Untuk bor carbide, bentuk penggerindaan memiliki pengaruh besar terhadap performa bor. Bentuk bor di pabrik adalah bentuk bor terbaik yang diperoleh melalui desain ilmiah dan pengujian berulang. Oleh karena itu, bentuk blade asli umumnya harus dipertahankan saat menggerinda ulang.



