Faktor Utama yang Mempengaruhi Biaya, Warna, dan Kualitas Bagian Aluminium Anodis
Anodisasi aluminium adalah proses elektrokimia yang mengubah permukaan aluminium menjadi lapisan oksida dekoratif, awet, tahan karat, dan tahan aus. Alumina tidak diterapkan pada permukaan seperti cat atau pelapisan listrik, tetapi sepenuhnya terintegrasi dengan substrat aluminium di bawahnya.
Bagian aluminium anodis tidak mudah terkelupas atau terlepas, dan memiliki struktur pori yang sangat teratur, yang dapat ditetapkan melalui pemrosesan sekunder seperti pewarnaan. Warna aluminium anodis dapat memenuhi berbagai kebutuhan warna pelanggan dan dapat disesuaikan dengan nomor warna Pantone. (Lebih dari: All About Machining Anodized Aluminum Parts)
Film oksida pewarnaan elektrolit dan film oksida keras telah banyak digunakan dalam kehidupan kita, jadi hari ini kita akan fokus menganalisis faktor-faktor yang mempengaruhi biaya, pewarnaan, dan kualitas bagian aluminium anodis.
Faktor yang Mempengaruhi Biaya Bagian Aluminium Anodis
Sehubungan dengan biaya bagian aluminium anodis, meskipun tergantung pada persyaratan yang berbeda, ada tiga faktor kunci yang mempengaruhi biaya bagian aluminium anodis. Biaya aluminium anodis terutama bergantung pada ketebalan lapisan, ukuran dan bentuk bagian, dan layanan tambahan yang diperlukan.
Ketebalan Lapisan
Jika jenis lapisan tidak memerlukan ketebalan tertentu, maka dianggap lapisan "dasar" dan memiliki harga terendah.
Mengontrol ketebalan lapisan yang tepat akan mempengaruhi biaya. Jika spesifikasi ketebalan lapisan mencakup batas atas dan bawah, semakin sempit rentangnya, semakin tinggi biayanya. Misalnya, harga +/-.001 inci lebih murah dari rentang yang lebih ketat +/-.0001 inci. Ketebalan lapisan maksimum mungkin lebih mahal karena mereka memerlukan waktu produksi yang lebih lama.
Rack
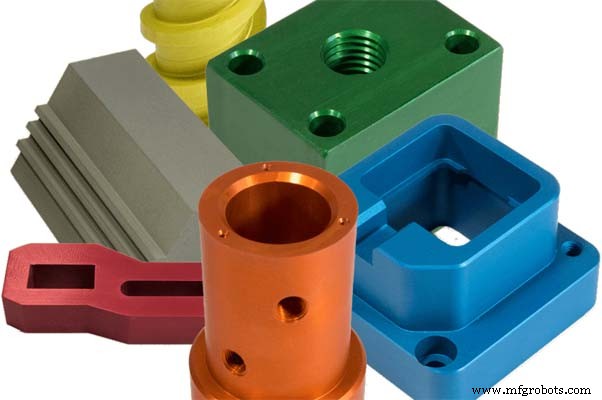
Rack sangat penting untuk kualitas. Rack aluminium atau titanium komersial murni akan digunakan untuk membuat kontak listrik. Jika pekerjaan tidak menentukan persyaratan rak, produsen akan menggunakan metode paling hemat biaya untuk mendapatkan hasil tertinggi. Persyaratan rak khusus mungkin membatasi jumlah bagian yang diproses pada satu waktu, dan biaya setiap bagian mungkin naik.
Jumlah bagian yang dianodisasi pada satu waktu dipengaruhi oleh keterbatasan sumber daya listrik. Anodisasi dilakukan pada 15 atau 30 ampere per kaki persegi (ASF). Oleh karena itu, area permukaan maksimum dapat diproses dalam setiap run.
Layanan Tambahan
Pelanggan biasanya memerlukan proses lain untuk meningkatkan proses anodisasi. Layanan ini akan meningkatkan tenaga kerja dan waktu saat bagian memerlukan penutupan atau lubang sederhana atau kompleks. Layanan ini menambah nilai, tetapi juga meningkatkan biaya total aluminium anodis.
Faktor yang Mempengaruhi Warna Bagian Aluminium Anodis
Kotoran dalam Elektrolit
Tingkat pewarnaan produk alloy aluminium terutama bergantung pada kualitas pembentukan lapisan anoda. Oleh karena itu, kotoran memiliki pengaruh besar terhadap film oksida dalam larutan oksidasi asam sulfat. Kotoran terutama ion logam, seperti tembaga, besi, aluminium dan kotoran organik.
Ion Tembaga
Ion tembaga akan diganti dan tersedap di permukaan bagian aluminium, resulting in a reduction in the porosity of the anode layer and reducing transparency, corrosion resistance and electrical insulation properties. Oleh karena itu, kandungan ion tembaga tidak boleh melebihi 0.02g/L.
Ion Klorida
Ion klorida berasal dari air ledeng atau air pendingin. Kandungan ion klorida harus kurang dari 0.2g/L. Jika tidak, lapisan anoda akan kasar dan longgar, yang akan merusak permukaan bagian aluminium (breakdown) dalam kasus parah.
Ion Aluminium
Ion aluminium dalam elektrolit secara bertahap meningkat. Ketika kandungannya lebih besar dari 25g/L, konduktivitas elektrolit menurun, dan permukaan benda kerja menunjukkan bintik putih atau bintik putih berongga, dan kapasitas penyerapan film menurun, causing difficulty in coloring.
Ion Besi
Ion besi dalam elektrolit tidak boleh melebihi 0.2g/L, nanti garis dan bintik gelap akan muncul.
Kotoran Organik
Kotoran organik menghambat pembentukan lapisan anoda. Setelah lapisan ini menyerap minyak, menyebabkan warna tidak merata dan bintik.
Menghilangkan Lemak
Kita perlu membersihkan noda minyak secara menyeluruh sebelum bagian diwarnai untuk menghindari bintik putih yang jelas pada lapisan film, jika tidak akan membuat pewarnaan sulit.
Konsentrasi Elektrolit
Ketika konsentrasi garam timah dalam elektrolit terlalu rendah, kecepatan pewarnaan lambat. Ketika konsentrasi lebih tinggi dari 25g/l, kecepatan pewarnaan cepat, tetapi tidak mudah untuk dikendalikan, dan perbedaan warna sering kali besar.
Suhu Pewarnaan
Suhu pewarnaan juga memiliki pengaruh besar terhadap efek pewarnaan. Misalnya, suhu pewarnaan normal adalah 15°C. Ketika suhu lebih rendah dari 15°C, pewarnaan akan melambat, tetapi ketika suhu terlalu tinggi, lapisan kabut akan muncul di permukaan film oksida, yang akan menyebabkan kolam menjadi keruh.
Waktu Pewarnaan
Ini akan secara langsung mempengaruhi kualitas dan daya tahan warna bagian alloy aluminium: waktu pewarnaan singkat dan warna mudah pudar. Semakin lama waktu, semakin gelap warna dan glos, dan permukaan mudah tergores.
Tegangan Pewarnaan
Ketika tegangan pewarnaan rendah, pewarnaan lambat, perubahan warna juga lambat, dan warna tidak merata cenderung terjadi. Ketika tegangan pewarnaan tinggi, kecepatan pewarnaan cepat dan film yang diwarnai mudah terkelupas.
Faktor Lainnya
Baik dalam anodisasi atau pewarnaan elektrolit, aditif berbasis surfaktan dan stabilizer harus ditambahkan untuk menstabilkan kecepatan pembentukan dan ketebalan lapisan, menghambat pelarutan lapisan anoda dan meningkatkan keseragaman warna.
Selain itu, nilai pH, kualitas air, dan bahan tangki pewarnaan memiliki dampak tertentu terhadap kualitas pewarnaan. Hanya dengan memastikan parameter dalam rentang kontrol dapat dijamin kualitas lapisan anoda pewarnaan elektrolit.
Faktor yang Mempengaruhi Kualitas Bagian Aluminium Anodis
Sumber Bahan
Alloy aluminium itu sendiri dapat menentukan efek akhir anodisasi dari berbagai sudut. Setiap kombinasi memiliki struktur alternatif komposisi alloy, beberapa sangat efektif dalam anodisasi, sementara yang lain tidak. Misalnya, aluminium 6061 telah menjadi salah satu alloy yang paling populer dipilih oleh pabrik pemesinan dan produsen karena kualitasnya, integritas permukaan, perlindungan dari kondisi lingkungan, dan kemampuan pemrosesan.
Setelah memilih alloy yang tepat, bagian yang sama harus digunakan sebanyak mungkin selama kegiatan. Mungkin ada beberapa jenis dalam inventori suplidor. Kualitas inventori suplidor (inventori primer dan sekunder) dan metode produksi atau pembuangannya akan sangat mempengaruhi produk akhir setelah anodisasi.
Pemrosesan Permukaan
Anodisasi sama sekali tidak seperti proses finishing lainnya, karena ia akan menemukan substrat aluminium selama proses persiapan, yang sangat mirip dengan perbaikan tipis film. Oleh karena itu, perlu dipertimbangkan untuk mengirim setiap bagian permukaan aluminium yang siap untuk anodisasi. Perawatan hukum dan pemeliharaan komponen aluminium di bengkel pemrosesan akan memastikan hasil yang dapat diprediksi selama proses anodisasi.
Kimia Adalah Esensial
Salah satu bagian paling dasar dari mendapatkan hasil berkualitas tinggi dan andal dalam proses anodisasi adalah untuk secara ketat mengontrol sifat ilmiah dari setiap sel. Metode anodisasi memiliki banyak langkah, termasuk: pembersihan, pra-pemrosesan (etcing), anodisasi, peredaman (kecuali untuk transparansi), pengedipan, dan jelasnya ada berbagai pencucian di antara setiap langkah.
Langkah kontrol yang harus dipertahankan untuk setiap metode adalah: pH, konsentrasi, suhu, dan waktu. Pemasok kimia tentu menentukan rentang parameter untuk setiap zat, tetapi penting bagi setiap anodizer untuk melakukan penelitian dan pengujian khusus sendiri untuk menemukan rentang ideal. Ini harus dapat dilakukan dengan bantuan perangkat lunak manajemen kimia dan konsultasi yang diberikan kepada pemasok kimia.
Kontrol Tangki Anodisasi
Teknologi anodisasi yang benar memerlukan pemeliharaan berbagai kontrol pada tangki itu sendiri dan memiliki tujuan akhir tertentu untuk memastikan lapisan yang stabil dan berkualitas tinggi. Selain kimia di dalam tangki (saat ini ditentukan), penyesuaian berkala pada sumber listrik (rectifier) sangat penting.
Waktu anodisasi, suhu, pengadukan, dan kualitas katoda di dalam tangki mungkin juga menjadi faktor paling penting dan akan mempengaruhi efek akhir lapisan pada bagian selama proses anodisasi.
Dapatkan produk terpercaya yang dirancang dengan standar kualitas tinggi! SANS adalah perusahaan manufaktur CNC dan pembuatan bagian logam, termasuk layanan pemesinan CNC, layanan gerus CNC, layanan bubut CNC, layanan EDM dan layanan perakitan bagian. Email kami info@sansmachining.com untuk penawaran gratis untuk proyek Anda.



