Bagaimana Pengolahan Panas Meningkatkan Bagian Logam: Kekuatan, Pengurangan Stres, dan Kemampuan Pemesinan
Peran pengolahan panas adalah untuk meningkatkan properti mekanik material, menghilangkan stres sisih dan meningkatkan kemampuan pemesinan logam. Berdasarkan tujuan yang berbeda dari pengolahan panas, proses pengolahan panas dapat dibagi menjadi dua kategori: pengolahan panas awal dan pengolahan panas akhir.
Pengolahan Panas Awal
Tujuan pengolahan panas awal adalah untuk meningkatkan performa pemrosesan, menghilangkan stres internal dan menyiapkan struktur metalografi yang baik untuk pengolahan panas akhir. Proses pengolahan panas mencakup pemanasan, normalisasi, penuaan, pendinginan dan pemanasan kembali.
(1) Pemanasan dan Normalisasi
Pemanasan dan normalisasi digunakan untuk benda kerja hasil panas. Baja karbon dan baja alloy dengan kandungan karbon lebih dari 0,5% sering dipanaskan untuk mengurangi kekerasan dan mudah dipotong, baja karbon dan baja alloy dengan kandungan karbon kurang dari 0,5% digunakan untuk menghindari menempel pada alat ketika kekerasan terlalu rendah. Sebaliknya, normalisasi digunakan. Pemanasan dan normalisasi masih dapat merapikan butiran dan menyamakan struktur, menyediakan untuk pengolahan panas berikutnya. Pemanasan dan normalisasi sering diatur setelah benda kerja diproduksi dan sebelum pemrosesan kasar.
(2) Perlakuan Penuaan
Perlakuan penuaan terutama digunakan untuk menghilangkan stres internal yang dihasilkan dalam pembuatan dan pemrosesan benda kerja.
Untuk menghindari beban transportasi yang berlebihan, untuk bagian dengan presisi umum, perlakuan penuaan dapat diatur sebelum pemurnian. Namun, untuk bagian dengan persyaratan presisi yang lebih tinggi (seperti kotak mesin bor koordinat, dll.), dua atau beberapa prosedur perlakuan penuaan harus diatur. Bagian sederhana biasanya tidak dilakukan perlakuan penuaan.
Selain cetakan, untuk beberapa bagian presisi dengan kekakuan buruk (seperti poros pemimpin presisi), untuk menghilangkan stres internal yang dihasilkan selama pemrosesan dan menstabilkan akurasi pemesinan bagian, beberapa perlakuan penuaan sering diatur antara pemrosesan kasar dan pemrosesan semi-halus. Beberapa bagian poros diproses dengan perlakuan penuaan setelah proses penglurusan.
(3) Pemanasan Kembali
Pendinginan dan pemanasan kembali adalah perlakuan pemanasan tinggi setelah pendinginan. Ini dapat menghasilkan struktur sorbit pemanasan kembali yang seragam dan halus untuk menyediakan pengelasan permukaan berikutnya dan perlakuan nitriding untuk mengurangi deformasi, jadi pemanasan kembali juga dapat digunakan sebagai perlakuan panas awal.
Karena properti mekanik komprehensif bagian yang lebih baik setelah pendinginan dan pemanasan kembali, beberapa bagian yang tidak memerlukan kekerasan dan ketahanan aus tinggi juga dapat digunakan sebagai proses perlakuan panas akhir.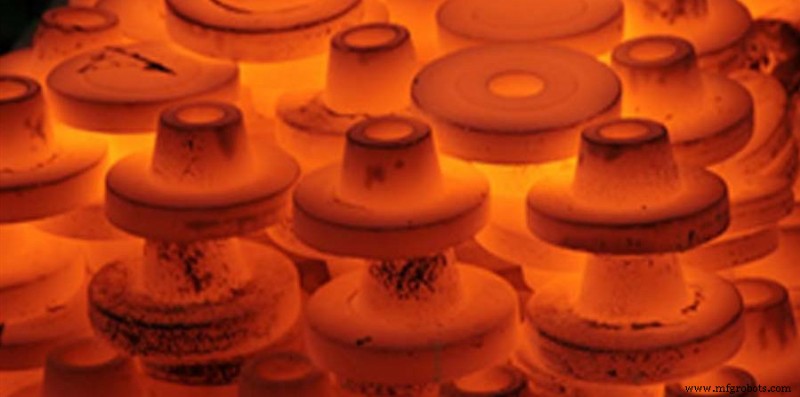
2. Perlakuan Panas Akhir
Tujuan perlakuan panas akhir adalah untuk meningkatkan properti mekanik seperti kekerasan, ketahanan aus dan kekuatan.
(1) Pendinginan
Pendinginan memiliki pendinginan permukaan dan pendinginan keseluruhan. Di antaranya, pendinginan permukaan banyak digunakan karena deformasi kecil, oksidasi dan dekarburisasi, dan pendinginan permukaan juga memiliki keuntungan kekuatan luar yang tinggi dan ketahanan aus yang baik, sambil mempertahankan ketahanan dalam yang baik dan resistensi tabukan yang kuat. Untuk meningkatkan properti mekanik bagian yang dipanaskan permukaan, perlakuan panas seperti pendinginan dan pemanasan kembali atau normalisasi sering diperlukan sebagai perlakuan panas awal. Rute proses umum adalah: pembentukan-pengecoran-normalisasi (pemanasan)-pemrosesan kasar-pendinginan dan pemanasan kembali-semi-pemurnian-pendinginan permukaan-pemurnian.
(2) Karburisasi dan Pendinginan
Karburisasi dan pendinginan cocok untuk baja karbon rendah dan baja alloy rendah. Pertama, tingkatkan kandungan karbon lapisan permukaan bagian. Setelah pendinginan, lapisan permukaan akan mendapatkan kekerasan tinggi, sementara bagian inti masih mempertahankan kekuatan dan ketahanan serta plastisitas yang tertentu. Karburisasi dibagi menjadi karburisasi keseluruhan dan karburisasi parsial. Dalam kasus karburisasi parsial, tindakan anti-menyerap (pelapisan tembaga atau pelapisan bahan anti-menyerap) harus dilakukan pada bagian yang tidak dikarburisasi. Karena deformasi pendinginan karburisasi besar, dan kedalaman karburisasi biasanya antara 0,5~2 mm, proses karburisasi biasanya diatur antara semi-pemurnian dan pemurnian.
Rute proses umumnya adalah: pembentukan-pengecoran-normalisasi-pemrosesan kasar dan semi-halus-karburisasi dan pendinginan-pemurnian.
Saat bagian yang tidak dikarburisasi dari bagian karburisasi parsial mengadopsi rencana proses menghapus lapisan karburisasi berlebihan setelah menambah simpulan, proses menghapus lapisan karburisasi berlebihan harus diatur setelah karburisasi dan sebelum pendinginan.
(3) Perlakuan Nitriding
Nitriding adalah metode perlakuan yang memungkinkan atom nitrogen menembus ke permukaan logam untuk mendapatkan lapisan senyawa nitrogen. Lapisan nitriding dapat meningkatkan kekerasan permukaan, ketahanan aus, kekuatan lemas dan ketahanan korosi bagian. Karena suhu perlakuan nitriding rendah, deformasi kecil, dan lapisan nitriding tipis (biasanya tidak lebih dari 0,6~0,7 mm), proses nitriding harus diatur sejauh mungkin. Untuk mengurangi deformasi selama nitriding, biasanya diperlukan setelah pemotongan. Lakukan pemanasan kembali suhu tinggi untuk pengurangan stres.



