Down Milling vs Up Milling: Cara Memilih Pendekatan yang Tepat
Bor frais biasanya adalah alat multi-tepi. Karena banyak gigi yang berpartisipasi dalam pemotongan pada saat yang sama, tepi pemotongan panjang, dan kecepatan pemotongan lebih tinggi, produktivitas tinggi. Penggunaan berbagai bor frais dapat memproses permukaan datar, selang, tangga, dll., dan juga dapat memproses gigi ganda, busur, shaft gigi seragam dan berbagai profil permukaan membentuk.
Jenis dan Penggunaan Bor Fres
Jenis bor frais dapat dibagi menjadi bor fres gigi tajam dan bor fres gigi relief berdasarkan struktur gigi. Berdasarkan posisi relatif gigi dan sumbu bor fres, dapat dibagi menjadi bor fres silinder, bor fres sudut, bor fres muka, bor fres bentuk, dll. Berdasarkan bentuk gigi, dapat dibagi menjadi bor fres gigi lurus, bor fres gigi spiral, bor fres gigi sudut dan bor fres gigi kurva. Berdasarkan struktur alat, dapat dibagi menjadi bor fres integral, bor fres gabungan, bor fres grup atau lengkap, bor fres sisip, bor fres klamp mesin pengelasan, bor fres indeksabel, dll. Namun biasanya dibagi menjadi bentuk pengolahan gigi belakang alat pemotong.
Bor Fres Gigi Tajam dapat dibagi menjadi kategori berikut:
(1) Bor fres muka: Ada bor fres muka integral, bor fres muka gigi, bor fres muka klamp mesin indeksabel, dll., yang digunakan untuk pemrosesan kasar, semi-presisi dan finishing dari berbagai permukaan datar dan permukaan tangga.
(2) Bor fres ujung: digunakan untuk memilling tangga, sisi, selang, lubang berbagai bentuk pada benda kerja, dan permukaan lengkung dalam dan luar.
(3) Bor fres selang kunci: digunakan untuk memilling selang kunci, dll.
(4) Bor fres selang dan pisau gergaji bor fres: digunakan untuk memilling berbagai selang, sisi, permukaan tangga dan penggergajian.
(5) Bor fres selang khusus: digunakan untuk memilling berbagai bentuk selang khusus, bor fres selang bentuk, bor fres selang kunci setengah bulan, bor fres selang segitiga, dll.
(6) Bor fres sudut: digunakan untuk selang lurus dan selang spiral dari bor fres alat.
(7) Bor fres cetakan: digunakan untuk memilling permukaan membentuk konveks dan cekung dari berbagai cetakan.
(8) Bor fres grup: Gabungkan beberapa bor fres menjadi sekelompok bor fres, yang digunakan untuk memilling permukaan membentuk kompleks, permukaan bagian berbeda dari bagian besar, dan permukaan datar lebar.
Bor Fres Gigi Relief:
Beberapa bor fres yang memerlukan penggiling ulang muka depan untuk mempertahankan bentuk potongan asli, dan muka belakangnya menggunakan bentuk gigi relief, termasuk bor fres selang cakram, bor fres lingkaran konveks, bor fres lingkaran cekung, bor fres sudut ganda, dan bor fres bentuk Pisau dll.
Down Milling dan Up Milling
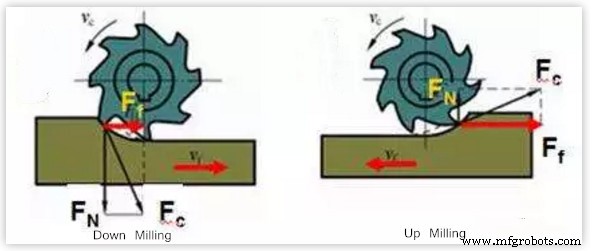 Ada dua cara relatif terhadap arah geser benda kerja dan arah rotasi bor fres:
Jenis pertama adalah down milling. Arah rotasi bor fres sama dengan arah geser pemotongan. Saat pemotongan dimulai, bor fres menggigit benda kerja dan memotong sekapan terakhir.
Jenis kedua adalah up-milling. Arah rotasi bor fres dan arah geser pemotongan berlawanan. Bor fres harus meluncur di atas benda kerja untuk beberapa waktu sebelum memulai pemotongan, mulai dengan tebal pemotongan nol, dan mencapai tebal pemotongan maksimum di akhir pemotongan.
Cara Memilih
Di bor fres muka, beberapa pemilling ujung atau pemilling muka, gaya pemotongan memiliki arah yang berbeda. Saat pemilling muka, bor fres berada di luar benda kerja, dan perhatian khusus harus diberikan pada arah gaya pemotongan. Selama down milling, gaya pemotongan menekan benda kerja ke meja kerja, dan selama up milling, gaya pemotongan mendorong benda kerja menjauh dari meja kerja.
Konsumsi daya down milling lebih kecil daripada up milling. Dalam kondisi pemotongan yang sama, konsumsi daya down milling 5% hingga 15% lebih rendah. Pada saat yang sama, down milling juga lebih menguntungkan pengangkutan sekapan.
Secara umum, down milling harus digunakan sebanyak mungkin untuk meningkatkan finishing permukaan (mengurangi kekasaran) bagian yang diproses dan memastikan akurasi dimensi. Namun, ketika ada lapisan keras, penumpukan scoria pada permukaan pemotongan, dan permukaan benda kerja lebih tidak rata, seperti memproses benda kerja cetakan, metode up milling harus digunakan.
Saat down milling, tebal pemotongan menjadi lebih tipis, dan gigi alat memotong ke permukaan yang belum diproses, yang menguntungkan penggunaan bor fres.
Dalam up milling, ketika gigi alat bor fres menyentuh benda kerja, mereka tidak dapat memotong lapisan logam segera, melainkan meluncur jarak pendek di atas permukaan benda kerja. Selama proses meluncur ini, karena gesekan kuat, banyak panas akan dihasilkan, dan pada saat yang sama, permukaan yang akan diproses mudah membentuk lapisan keras, yang mengurangi daya tahan alat, mempengaruhi finishing permukaan benda kerja, dan membawa kerugian pada pemotongan.
Selain itu, selama up milling, karena gigi alat pemotong dari bawah ke atas (atau dari dalam ke luar) dan memotong dari lapisan permukaan keras, gigi alat pemotong mengalami beban beban yang besar, dan bor fres menjadi tumpul lebih cepat, tetapi gigi alat pemotong memotong dalam proses tidak ada peluncuran, dan meja kerja tidak akan bergerak saat pemotongan.
Up-milling dan down-milling, karena tebal pemotongan saat memasuki benda kerja berbeda, panjang kontak gigi dan benda kerja berbeda, jadi tingkat aus bor fres berbeda. Praktik menunjukkan bahwa daya tahan bor fres 2 hingga 3 kali lebih tinggi daripada up-milling. , kekasaran permukaan juga dapat dikurangi. Namun, down milling tidak cocok untuk memilling benda kerja dengan kulit keras.



