Memilih Mode Jalur Alat Optimal untuk Pemesinan CNC: Panduan Praktis
Seiring dengan perkembangan berkelanjutan manufaktur dan teknologi pemesinan modern, peralatan pemesinan CNC dan sistem CAM pendukungnya telah banyak digunakan dan dikembangkan. Trajektori alat yang dihasilkan oleh sistem CAM (yaitu pola jalur alat) adalah inti dari operasi pemrosesan peralatan kontrol. Ia secara langsung mempengaruhi akurasi, kekasaran permukaan, waktu pemrosesan keseluruhan, umur mesin perkakas dan aspek-aspek lainnya dari benda kerja yang diproses, dan akhirnya menentukan efisiensi produksi.
Artikel ini menganalisis karakteristik berbeda dari metode pemotongan dan beberapa faktor yang mempengaruhi pemilihannya, dan membandingkan metode teknologi dan metode pemotongan dalam proses penggilingan, serta memberikan referensi untuk cara memilih mode jalur alat yang tepat.
1. Mode Jalur Alat
Konsep dasar mode jalur alat.
Dalam pemesinan CNC, pola jalur alat merujuk pada metode perencanaan jalur saat alat menyelesaikan pemotongan benda kerja. Dalam pemrosesan bagian yang sama, beberapa metode pemotongan dapat memenuhi persyaratan ukuran dan akurasi bagian, namun efisiensi pemrosesan berbeda.
Klasifikasi Mode Jalur Alat
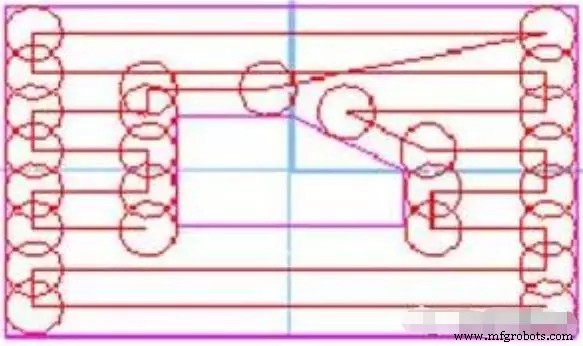
Mode jalur alat dapat dibagi menjadi 4 jenis: pengiriman satu arah, pengiriman balik, pemotongan lingkaran pengiriman dan pengiriman gabungan. Pengiriman gabungan adalah campuran pengiriman dari ketiga jenis pertama. Pengiriman satu arah atau balik semuanya merupakan pemotongan garis dalam hal strategi pemrosesan. Oleh karena itu, menurut strategi pemrosesan yang berbeda, metode pemotongan dapat dibagi menjadi pemotongan garis, pemotongan lingkaran dan metode khusus lainnya. Biasa digunakan adalah row cuts dan ring cuts.
Pemotongan garis bermanfaat untuk laju pengiriman maksimum mesin perkakas, dan kualitas permukaan pemotongan juga lebih baik dari pemotongan lingkaran. Namun, saat lubang kavitasi datar kompleks memiliki beberapa boss untuk membentuk beberapa kontur dalam, sering kali timbul tindakan pengangkat alat tambahan, yaitu, di suatu tempat dalam jalur alat, atau untuk menghindari interferensi antara alat dan boss, atau Untuk mengembalikan alat ke area yang belum diproses yang tersisa, perlu mengangkat alat ke ketinggian tertentu dari permukaan pemrosesan, lalu mentransfer ke awal jalur alat lain, dan melanjutkan pemotongan.
Jalur alat pemotongan garis terutama terdiri dari serangkaian segmen garis lurus yang sejajar dengan arah tetap tertentu, dan perhitungannya sederhana. Cocok untuk finishing kavitasi sederhana atau pemrosesan kasar dengan margin yang besar yang dihapus.
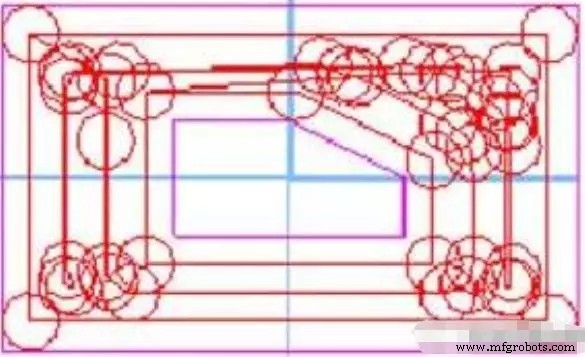
Dalam pemotongan lingkaran, alat bergerak along jalur dengan kontur batas yang serupa, yang terdiri dari serangkaian kurva tertutup, yang dapat memastikan alat mempertahankan keadaan pemotongan yang sama saat memotong bagian. Karena proses pemotongan lingkaran adalah untuk menghitung trajetori lingkaran berikutnya dengan terus-menerus menggulir trajetori lingkaran saat ini, perhitungannya rumit dan memakan waktu. Cocok untuk pemrosesan kavitasi dan permukaan lengkung kompleks.
2. Faktor yang Mempengaruhi Mode Jalur Alat
Bentuk dan elemen geometris benda kerja
Bentuk dan elemen geometris benda kerja mencakup bentuk geometris area pemrosesan, ukuran dan lokasi pulau, dll. Ini adalah karakteristik inherent benda kerja itu sendiri, dan merupakan faktor yang tidak dapat diubah, namun merupakan faktor dasar yang menentukan cara pengiriman alat.
Routing
Rute proses adalah proses langsung untuk mencapai tujuan pemrosesan dan dasar langsung untuk pemilihan mode jalur alat. Rute proses menentukan urutan domain pemrosesan, penggabungan dan pemisahan pulau, pembagian pemrosesan kasar, semi-finishing, dan finishing. Ada banyak rute proses untuk mencapai tujuan, yang menentukan pilihan yang berbeda dari mode jalur alat.
Material benda kerja
Material benda kerja juga merupakan salah satu faktor yang menentukan mode jalur alat. Material benda kerja adalah objek pemrosesan langsung dan tidak secara langsung mempengaruhi pengiriman alat, namun akan mempengaruhi pemilihan bahan alat, ukuran, metode pemrosesan, dll., yang secara tidak langsung mempengaruhi cara alat. Bentuk dan ukuran mentahan benda kerja akan menyebabkan distribusi margin pemrosesan setiap bagian benda kerja menjadi seragam. Pada saat yang sama, untuk benda kerja dengan mentahan pilihan, penggunaan ukuran dan bentuk mentahan akan mengubah metode clamping dan redistribusi area pemrosesan untuk mempengaruhi strategi pemrosesan, sehingga mengakibatkan pendekatan yang berbeda dalam pengiriman alat.
Metode pemasangan dan penguncian benda kerja
Metode pemasangan dan penguncian benda kerja juga secara tidak langsung mempengaruhi cara pemotongan, seperti pengaruh "pulau" baru yang dihasilkan oleh plat tekan, efek gaya penguncian terhadap jumlah pemotongan dan perubahan cara pemotongan, dan dampak getaran terhadap cara pemotongan.
Pemilihan alat
Pemilihan alat mencakup bahan alat, bentuk alat, panjang alat, jumlah gigi alat, dll. Parameter ini menentukan area dan frekuensi kontak antara alat dan benda kerja, dan sehingga menentukan volume material yang dipotong per satuan waktu, beban mesin perkakas, dan tingkat resistensi aus. Dan umur alat menentukan panjang waktu pemotongan. Di antaranya, ukuran alat (yaitu diameter) memiliki dampak langsung pada metode pemotongan. Karena pemilihan alat dengan diameter yang berbeda akan mempengaruhi ukuran area sisa, menyebabkan perubahan jalur pemrosesan, dan mengakibatkan metode pemotongan yang berbeda.
Pemilihan Area Pemrosesan
Dalam proses milling, saat kavitasi datar kompleks memiliki beberapa boss untuk membentuk beberapa kontur dalam, tindakan pengangkat alat tambahan seringkali dihasilkan untuk pemotongan garis, dan jalur pemrosesan diperpanjang untuk pemotongan lingkaran. Tindakan pengangkat alat tambahan atau perpanjangan jalur pemrosesan ini akan secara serius mengurangi efisiensi pemotongan pemrosesan. Oleh karena itu, bagaimana meminimalkan jumlah situasi semacam ini adalah masalah utama yang kita perhatikan.
Bagi seluruh area pemotongan menjadi beberapa sub-area sesuai dengan kebutuhan pemrosesan, dan proses setiap sub-area secara terpisah. Pengangkat alat terjadi di antara sub-area. Pada saat yang sama, sub-area pemrosesan ini digabungkan atau dibagi sesuai dengan metode pemotongan, atau bahkan diabaikan. Pilihan domain pemrosesan yang berbeda ini tidak hanya mengurangi jumlah pengangkat alat tetapi tidak membuat jalur pemrosesan relatif lebih panjang. Pada saat yang sama, metode pemotongan yang paling wajar dapat diadopsi untuk area baru, yang meningkatkan efisiensi pemrosesan.
3. Pemilihan yang Wajar dari Mode Jalur Alat
Prinsip dasar pemilihan
Ada dua poin yang dipertimbangkan saat memilih metode pengiriman: satu adalah panjang waktu pemrosesan, dan yang lain adalah apakah margin pemrosesan seragam. Secara umum, metode pemotongan lingkaran adalah metode pemotongan berdasarkan bentuk benda kerja, dan margin pemrosesan relatif seragam. Namun, margin pemrosesan metode pemotongan garis relatif tidak seragam. Jika Anda ingin meninggalkan margin yang lebih seragam setelah proses pemotongan garis, biasanya perlu menambah jalur alat pemotongan lingkaran di sekitar batas. Jika persyaratan ketidakterusan margin diabaikan, panjang jalur alat pemotongan garis biasanya relatif pendek. Jika ketidakterusan margin dipertimbangkan untuk menambah jalur alat pemotongan lingkaran, saat batas area pemrosesan lebih panjang, jalur alat pemotongan lingkaran di sekitar batas memiliki dampak yang lebih jelas terhadap waktu pemrosesan total, dan jalur alat pemotongan horizontal biasanya lebih lama daripada jalur alat pemotongan lingkaran. Posisi alat pemotongan garis mudah dihitung, dan memakan memori yang lebih sedikit, namun ada lebih banyak kali pengangkat alat. Saat jalur alat lingkaran digunakan, perlu menggulir batas lingkaran beberapa kali dan menghapus loop yang saling memotong.
Pilih menurut karakteristik penampilan
Ciri bentuk benda kerja menentukan cara pemrosesan. Menurut objek pemrosesan yang berbeda, benda kerja dapat secara sederhana dibagi menjadi tipe kavitasi datar dan tipe permukaan bebas. Kavitasi datar biasanya diproses dengan pemotongan garis. Karena sebagian besar jenis benda kerja ini dibentuk oleh roughing dan milling, seperti kotak, dasar dan bagian lainnya, margin pemrosesan besar. Metode pemotongan garis bermanfaat untuk memaksimalkan kemajuan mesin perkakas. Kecepatan pengiriman, meningkatkan efisiensi pemrosesan, dan kualitas permukaan pemotongannya juga lebih baik dari pemrosesan pemotongan lingkaran.
Permukaan bebas umumnya menggunakan pemrosesan pemotongan lingkaran, terutama karena permukaan sebagian besar dicetak atau dibentuk dari bentuk teratur, dan margin tidak terdistribusi secara seragam. Pada saat yang sama, permukaan memiliki persyaratan yang lebih tinggi terhadap akurasi permukaan. Ia dapat mendekati bentuk sebenarnya permukaan lebih baik daripada memiliki karakteristik pemrosesan permukaan yang baik.
Pilih menurut strategi pemrosesan
Pemrosesan bagian sering dibagi menjadi tiga tahap roughing, semi-finishing dan finishing, dan kadang-kadang ada tahap finishing. Pembagian yang wajar dari tahap pemrosesan diperlukan untuk memastikan akurasi pemrosesan. Metode pemesinan tradisional memiliki fungsi mesin perkakas yang relatif tunggal, sehingga batas setiap tahap dapat terlihat dengan jelas dalam rute proses. Namun, batas metode pemesinan CNC milling relatif kabur dan dapat bercampur.
Tujuan utama rough machining adalah mengejar laju pengirangan material per satuan waktu dan mempersiapkan kontur geometris benda kerja untuk semi-finish machining. Oleh karena itu, metode pemotongan garis atau metode gabungan sering digunakan untuk pemotongan lapisan. Tujuan utama semi-finishing adalah untuk membuat kontur benda kerja halus dan margin finishing permukaan seragam. Oleh karena itu, metode pemotongan lingkaran sering digunakan. Tujuan utama finishing adalah untuk mendapatkan bagian dengan ukuran geometris, akurasi bentuk dan kualitas permukaan yang memenuhi persyaratan. Menurut ciri geometris benda kerja, metode pemotongan internal harus diadopsi, dan metode pemotongan lingkaran harus diadopsi untuk tepi dan persimpangan.
Pilih menurut strategi pemrograman
Prinsip utama untuk menentukan cara pemotongan selama pemrograman adalah: harus dapat memastikan persyaratan akurasi pemesinan dan kekasaran permukaan bagian; rute pemrosesan harus disederhanakan sebanyak mungkin, waktu gerak tidak produktif alat harus dikurangi, perhitungan numerik harus sederhana, dan jumlah segmen program harus sedikit. Mengurangi beban kerja pemrograman. Secara umum, untuk kavitasi datar, area pemrosesan dibagi dengan metode pemotongan garis untuk mengurangi jumlah pengangkat alat, dan metode pemotongan lingkaran permukaan bebas mendekati bentuk. Ukuran terpilih dari bentuk mentahan akan mempengaruhi pilihan pemrograman. Dengan menambah bentuk mentahan, pemrosesan bentuk yang tidak mudah dicoret dapat dikonversi menjadi metode pemotongan garis yang mudah dicoret dan pemrosesan kavitasi, atau permukaan bebas yang diproses oleh pemotongan lingkaran dapat diubah menjadi pemotongan garis. Cara pemotongan dengan margin besar untuk meningkatkan efisiensi pemrosesan.



