Mengurangi Tingkat Sisa Produksi dalam Pemesinan Bagian Mekanis: Praktik Terbaik
Saat memotong workpiece, mudah untuk di-scrap jika tidak diperhatikan. Dari perspektif lebih dari sepuluh tahun pengalaman pemrosesan, SANS Machining meringkas masalah "bagaimana mengurangi scrap rate dalam proses pemesinan" dari aspek-aspek berikut.
1 Konfirmasi Persyaratan Gambar
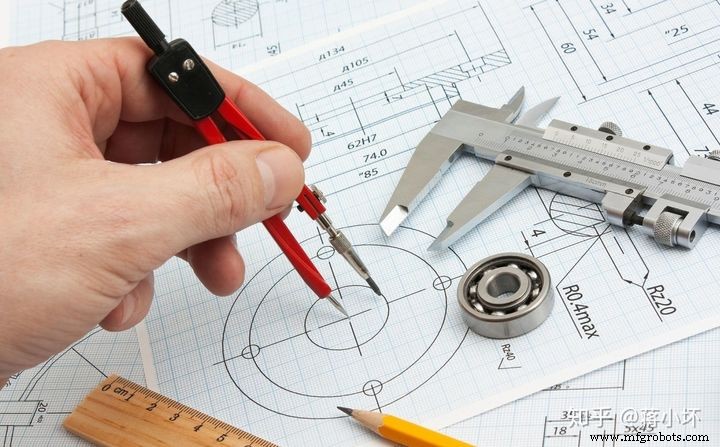
Untuk produk atau bagian mekanis, semua pemrosesan dan produksi kami didasarkan pada gambar. Ini adalah data produksi terbaik dan terbaik. Tidak realistis untuk berbicara tentang pemrosesan tanpa gambar, jadi kita perlu melihat aspek-aspek berikut Untuk memastikan keabsahan gambar.
A. Konfirmasi Gambar yang Digunakan adalah yang Terbaru
Banyak orang mungkin tidak memahami masalah ini dengan baik. Faktanya, gambar yang beredar di bengkel, terutama gambar di tangan operator, sangat mungkin bukan versi terbaru, karena desain dan perbaikan gambar bagian adalah proses koreksi berkelanjutan, jadi dalam proses penjualan produk, banyak bagian masih melibatkan banyak atau telah dimodifikasi, dan dari modifikasi oleh insinyur desain R&D hingga penggunaan oleh operator bengkel, ini adalah proses operasi yang cukup lama, dan penggantian banyak gambar mungkin secara fundamental tidak tepat waktu, atau bahkan diabaikan sama sekali, terutama untuk banyak perusahaan dengan sistem manajemen non-standar dan implementasi yang buruk. Beberapa gambar telah direvisi beberapa versi di departemen desain dan riset, tetapi versi asli masih digunakan di bengkel. Oleh karena itu, masalah yang sama akan terus muncul. Jika tidak ada orang khusus yang mengurus hal ini, sulit untuk bergantung pada sistem saat ini untuk memperbaikinya. Oleh karena itu, sebagai staf pemesinan, terutama insinyur proses di lokasi pemesinan,-harus Memastikan bahwa versi gambar bagian diperbarui secara maksimal, konfirmasi bahwa versi gambar yang saat ini digunakan adalah versi gambar bagian akhir.
B. Konfirmasi Berbagai Persyaratan Pemrosesan dalam Gambar
Misalnya, persyaratan dimensi, persyaratan tolerance perilaku, persyaratan roughness, persyaratan heat treatment, dll., informasi ini sangat jelas pada gambar. Tentu saja, mengingat kemampuan desain insinyur desain, mungkin persyaratan ini juga hilang, jadi Anda perlu berpengalaman pada saat ini. Insinyur proses mekanis perusahaan akan memeriksa. Misalnya, sesuai dengan gambar produk, kondisi assembly dan penggunaan, pikirkan gambar produk hingga suatu titik, dan lengkapi bagian yang dilewatkan oleh insinyur desain. Ini sebenarnya adalah proses perbaikan produk yang berkelanjutan.
C. Konfirmasi Kesesuaian Gambar dan Bagian
Pertanyaan ini agak lucu. Banyak orang mungkin bertanya apakah dapat diproses dengan gambar yang salah. Faktanya, situasi seperti ini memang ada di lokasi produksi nyata, terutama ketika banyak bagian memiliki desain yang serupa atau tata letak simetris. Gambar yang salah digunakan untuk pemrosesan, karena blank bagian sama. Mereka awalnya adalah dua gambar, tetapi banyak orang membuat satu, dan bagian yang berbeda diproses menjadi dua bagian. Ini sangat realistis. cost.
2. Konfirmasi Konten Proses
Alur proses bagian adalah dasar penting untuk langkah eksekusi pemesinan mekanis kami, dan juga adalah jaminan penting untuk kualitas pemesinan bagian. Faktanya, inti kemampuan profesional banyak insinyur proses mekanis juga tercermin di tempat ini, bagaimana untuk benar, wajar, rendah biaya, dan tinggi Efisien, berkualitas desain proses pemesinan bagian adalah peningkatan tertinggi dari kemampuan profesional insinyur proses yang luar biasa. Oleh karena itu, dalam pemesinan bagian, kita harus sepenuhnya menghormati alur proses bagian dan secara ketat menerapkan alur proses bagian.
Namun, banyak operator suka mengubah alur proses yang ditetapkan ini, karena operator dalam proses hanya memiliki visi dan kemampuan satu pass, dan sulit bagi mereka untuk merencanakan pemrosesan seluruh bagian dari pemrosesan keseluruhan bagian, jadi dalam Ada banyak kekurangan dalam pemilihan machining datum planes, reservasi machining allowance, penyesuaian machining parameter, dan pemilihan machining tools. Pemrosesan seperti ini sulit untuk menjamin kualitas pemesinan bagian.
Teknologi pemesinan bagian yang berkualifikasi tidak hanya perlu mempertimbangkan peralatan pemrosesan bagian, tetapi juga metode pemrosesan bagian, alat pemrosesan, parameter pemrosesan, clamping fixtures, pendinginan dan pelumas, machining allowance, langkah dan urutan pemrosesan, dan pemilihan reference planes. Metode inspeksi dan desain alat atau tooling, dll. semuanya memerlukan pertimbangan mendalam, yang secara besar menentukan biaya, kualitas, dan efisiensi pemesinan bagian.
3. Pastikan Kemampuan Peralatan
Kemampuan peralatan pemrosesan, sebenarnya, kualitas pemrosesan sebuah bagian mekanis, secara besar bergantung pada akurasi pemrosesan peralatan pemrosesan, terutama pemrosesan beberapa bagian presisi tinggi, yang tidak dapat dicapai oleh tenaga manusia dan hanya dapat dijamin oleh peralatan. Misalnya, ketika akurasi pemrosesan bagian mencapai tingkat 0.001mm, yang disebut μ level, tidak ada cara bagi tenaga manusia pada saat ini.
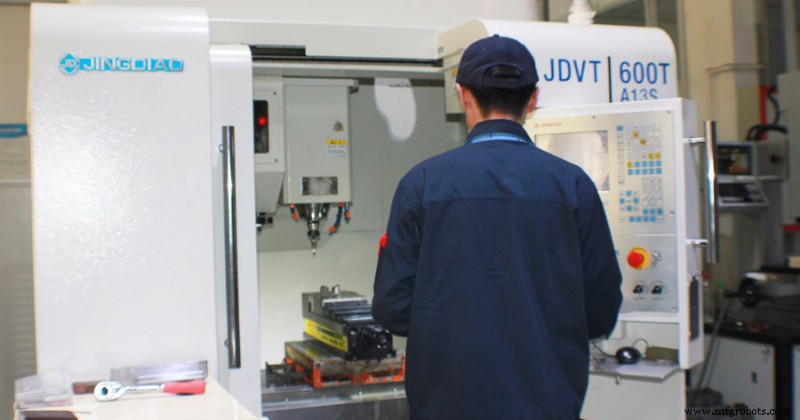
Selain persyaratan akurasi pemrosesan, kita juga perlu mengevaluasi persyaratan rentang dan kemampuan peralatan pemrosesan. Misalnya, jika Anda juga memroses sebuah permukaan datar, apakah Anda menggunakan gerinda atau mesin frais, apakah Anda menggunakan wire cutting atau mesin borong, ini sangat besar perbedaannya, bahkan alur proses dan biaya pemrosesan sepenuhnya berbeda-tentu, kualitas pemrosesan yang diperoleh juga memiliki perbedaan yang sangat mendasar, hal-hal ini memerlukan pemahaman yang jelas oleh personel pemrosesan.
Jika Anda mengoperasikan mesin frais yang hanya cocok untuk rough machining, dan proses meminta Anda untuk membuat bagian presisi tinggi, ini tidak mungkin dari segi peralatan. Kapasitas peralatan telah menentukan batas atas kualitas bagian. Pada saat ini Jika Anda paksa, scrap rate bagian Anda harus sangat tinggi. Ini bukan masalah kemampuan Anda, tetapi kesalahan dalam pilihan peralatan.
Pada saat yang sama, kita juga perlu mempertimbangkan processing stroke peralatan. Feed axis banyak peralatan memiliki batasan stroke. Ukuran pemrosesan bagian Anda harus berada dalam rentang stroke maksimum peralatan. Jika melebihi stroke ini, berarti Ada masalah dalam pemrosesan bagian. Paling tidak satu proses clamping tidak dapat diselesaikan. Pada saat ini, mungkin ada pengorbanan pada kualitas pemrosesan dan efisiensi pemrosesan, dan scrap rate yang sama juga akan meningkat.
4. Metode Inspeksi yang Efektif
A. Pemilihan Alat Inspeksi
Untuk lokasi pemesinan, ada berbagai alat inspeksi kualitas bagian, seperti dial gauges, micrometers, calipers, steel rulers, height gauges dan alat inspeksi konvensional lainnya. Ada juga beberapa three-coordinate measuring instruments, hardness testers dan sebagainya yang digunakan di laboratorium.
B. Pemilihan Testing Fixture
Banyak bagian, terutama bagian pemesinan yang kompleks, perlu diuji dengan test fixtures yang sesuai untuk membantu pengukuran, terutama ketika test tools terbatas, test tooling menjadi sangat penting, misalnya, jika Anda menggunakan traditional Untuk mengukur error jarak lubang, Anda perlu membuat special test rod untuk membantu, jika tidak tidak ada cara untuk melakukannya, dan Anda juga dapat menggunakan three coordinates untuk mengukur.
C. Pemilihan Titik Waktu untuk Inspeksi
Faktanya, pemrosesan sebuah bagian adalah proses yang sangat rumit, dan proses inspeksi kualitas yang sama juga sebanding rumit. Kami dapat secara kasar membagi waktu inspeksi bagian menjadi tiga jenis.
(1) Inspeksi real-time bagian
Keuntungannya adalah kualitas bagian dapat dikontrol sebesar mungkin dan scrap rate bagian dapat dikurangi. Ini adalah jenis inspeksi "on the fly", jadi kita dapat mengoreksi deviasi pemrosesan kami secara real-time selama proses pemrosesan untuk memastikan kualitas pemrosesan bagian.
(2) Inspeksi online bagian
Situasi ini cocok untuk automatic production lines. Sebuah automatic production line biasanya adalah mode pemrosesan yang sepenuhnya terotomatisasi dengan beberapa stasiun yang terhubung berseri. Namun, apakah kualitas pemrosesan setiap stasiun benar-benar memenuhi syarat seringkali adalah angka yang tidak diketahui karena stasiun-stasiun ini. Sulit bagi tenaga kerja kami untuk ikut campur dalam inspeksi kualitas bagian yang diproses secara tepat waktu. Oleh karena itu, pada saat ini, kita perlu memiliki online measuring device untuk memantau kualitas bagian yang diproses. Jika bagian yang tidak memenuhi syarat ditemukan, mereka dapat segera dikeluarkan. Hanya bagian yang memenuhi syarat yang dapat dipindahkan ke proses berikutnya, yang juga merupakan bagian yang tidak dapat dipisahkan dari automatic production line.
(3) Final Inspection
Jenis inspeksi ini mencakup manual inspection dan fully automated inspection. Faktanya, banyak perusahaan sekarang memperkenalkan fully automated inspection, karena metode inspeksi ini secara efektif melindungi pengaruh teknisi, sikap, dan emosi buatan, dan dapat mencerminkan bagian secara lebih realistis. Pada saat yang sama, ia memiliki kontrol yang lebih baik pada peningkatan efisiensi inspeksi dan pengurangan biaya inspeksi.
Melalui metode dan sarana inspeksi yang berbeda, ini juga adalah sarana yang sangat penting untuk meningkatkan kualitas pemrosesan bagian dan mengurangi scrap rate.
5. Sistem Manajemen yang Sempurna
Perusahaan memiliki sistem manajemen yang lengkap. Faktanya, kualitas pemrosesan mekanis perlu disesuaikan dengan sistem manajemen kualitas yang lengkap untuk benar-benar mencapai kontrol kualitas. Cukup bergantung pada kesadaran dan kualitas pekerja akan selalu tertinggal.
Oleh karena itu, sistem manajemen kualitas yang lengkap adalah prosedur kontrol yang diperlukan, dan juga adalah aturan produksi produk yang diterima secara internasional, seperti ISO9000 quality certification kami, yang sebenarnya adalah sistem manajemen dan kontrol kualitas yang sangat baik. Untuk mendapatkan kualitas produk yang lebih baik dan rejection rate yang lebih rendah, sistem kualitas adalah jaminan yang sangat penting.



