Tiga Prinsip Inti Pemesinan CNC untuk Presisi dan Efisiensi
1. Prinsip Konsentrasi Maksimum Proses dan Posisi Sekali Kali
Secara umum pada alat mesin CNC, terutama pada pusat pemesinan, pemrosesan bagian dan prosedur dapat dikonsentrasi sebesar mungkin, yaitu bagian harus diselesaikan sebesar mungkin dalam satu klem, sebagian besar atau semua prosedur yang dapat diproses oleh alat mesin CNC ini. Konsentrasi proses dapat mengurangi jumlah alat mesin dan jumlah kali klem workpiece, mengurangi kesalahan posisi yang tidak perlu, dan meningkatkan produktivitas. Untuk pemrosesan sistem lubang dengan koaksialitas tinggi, semua pemrosesan sistem lubang koaksial harus diselesaikan dengan penggantian alat secara berurutan dan berkelanjutan setelah satu pemasangan, lalu lubang di posisi lain diproses untuk menghilangkan pengaruh kesalahan posisi berulang. Tingkatkan koaksialitas sistem lubang.
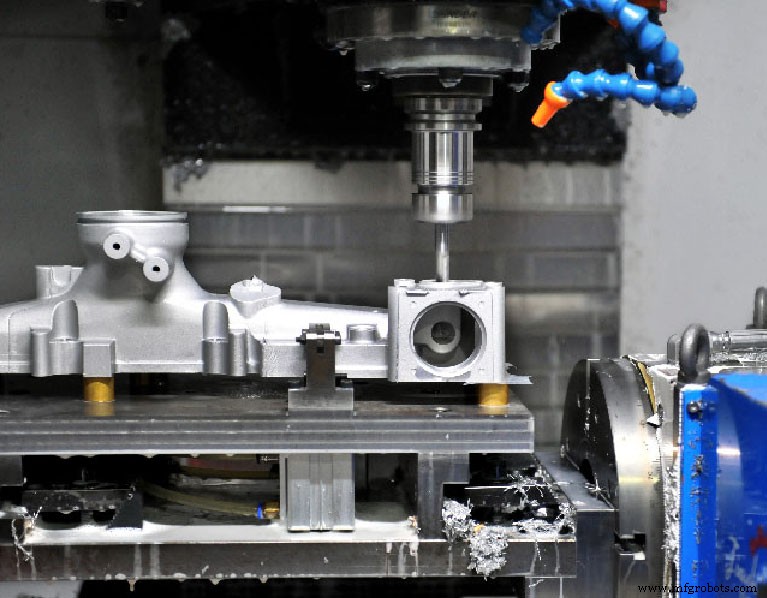
2. Prinsip Kasar Pertama dan Halus Setelahnya
Saat melakukan pemrosesan numerik kontrol, saat membagi proses berdasarkan elemen seperti akurasi pemesinan, kekakuan dan deformasi bagian, proses harus dibagi berdasarkan pemisahan roughing dan finishing, yaitu semi-finishing dan finishing dilakukan setelah semua roughing selesai. Untuk suatu permukaan yang diproses, harus diselesaikan dalam urutan roughing-semi-finishing-finishing. Saat roughing, perlu memanfaatkan sepenuhnya performa alat mesin dan performa pemotongan alat dalam kondisi memastikan kualitas pemrosesan, daya tahan alat, dan kekakuan sistem proses alat-fixtur-alat-workpiece, dan mencoba menggunakan jumlah pemotongan yang lebih besar. Dapatkan kondisi pemrosesan dengan allowance setiap bagian sebelum finishing yang semuanya mungkin seragam. Saat finishing, akurasi pemesinan dan kualitas permukaan bagian terutama dijamin. Oleh karena itu, kontur akhir bagian selama finishing harus diselesaikan secara berkelanjutan oleh pemotongan terakhir. Untuk memastikan kualitas pemrosesan, dalam keadaan normal, allowance finishing halus harus 0.2-0.6mm. Lebih baik untuk memberi jeda waktu antara roughing dan finishing, sehingga deformasi bagian setelah roughing dapat pulih sepenuhnya sebelum finishing. Pemrosesan untuk meningkatkan akurasi pemesinan bagian.
3. Prinsip Dekat Terlebih Dahulu, Jauh Setelahnya, Permukaan Sebelum Lubang
Menurut jarak antara bagian pemrosesan dan titik pengaturan alat, dalam keadaan normal, bagian yang dekat dengan titik pengaturan alat diproses terlebih dahulu, dan bagian yang jauh dari titik pengaturan alat diproses nantinya untuk mempersingkat jarak gerakan alat dan mengurangi waktu perjalanan kosong. Untuk bubut, dekat terlebih dahulu dan jauh juga membantu mempertahankan kekakuan kosongan atau produk semi-jadi dan meningkatkan kondisi pemotongannya. Untuk pemrosesan bagian yang memiliki permukaan datar frais dan bor dalam, urutan frais permukaan datar dan kemudian bor dalam dapat dilakukan. Karena gaya pemotongan besar saat memfrais permukaan datar, bagian rentan terhadap deformasi. Terlebih dahulu, frais permukaan dan kemudian bor dalam, sehingga dapat pulih untuk waktu tertentu. Setelah deformasi pulih, bor dalam membantu memastikan akurasi pemesinan lubang. Kedua, jika bor dalam terlebih dahulu Ketika permukaan datar difrais setelah lubang, burs dan burs akan dihasilkan di lubang, yang akan mempengaruhi pemasangan lubang.



