Teknik Profesional Penggurusan Tumpukan dan Tepi untuk Bagian Pemesinan Presisi
Saat ini, hampir sebagian besar bagian pemesinan CNC kustom akan menghasilkan burr lebih atau kurang setelah pemrosesan. Mereka tidak hanya mempengaruhi keindahan bagian, tetapi juga tidak memenuhi standar presisi tinggi, dan bahkan mempengaruhi pemasangan, performa dan umur produk. Jadi kita harus menghapusnya untuk menyediakan produk yang lebih baik bagi pelanggan global kami. Dengan perkembangan teknologi tinggi dan peningkatan performa produk, persyaratan kualitas produk menjadi semakin ketat. Penggurusan burr bagian pemesinan presisi telah menjadi semakin penting.
Hari ini kita akan memperkenalkan apa itu burr, dan merangkum metode umum untuk menghapus burr bagian pemesinan presisi.
Apa Itu Burr?
Sebelum kita masuk ke detail proses deburring, penting untuk memahami apa itu burr dan bagaimana itu mempengaruhi kualitas bagian logam. Produsen menggunakan berbagai operasi untuk mengubah blank logam menjadi bagian yang dapat digunakan: seperti stempel, milling, grinding, cutting, dan engraving. Seperti yang Anda ketahui, metode ini biasanya meninggalkan tepi kasar atau prostersi material pada benang dan tepi bagian logam. Tepi kasar adalah cacat yang disebut burr, dan proses menghapusnya disebut deburring.
Selain tidak menarik, burr logam juga dapat memiliki dampak negatif pada keselamatan, fungsionalitas dan kualitas keseluruhan bagian:
Celah kecil dapat menyebabkan bagian bergerak macet, meningkatkan kemungkinan kecelakaan atau penundaan produksi yang tidak perlu.
Tepi tajam berbahaya bagi pekerja dan konsumen akhir yang menangani bagian.
Kehadiran burr dapat mengganggu aplikasi proses finishing lain, seperti powder coating dan electroplating.
Jika diabaikan, burr logam dapat menyebabkan masalah yang berpotensi mahal bagi produsen.
Deburring logam esensial untuk memastikan kualitas dan fungsi bagian logam.
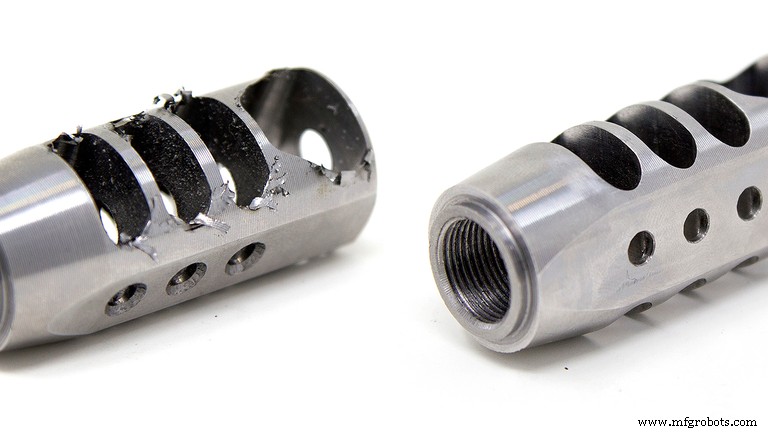
Alat dan Metode Untuk Menghapus Burr
Deburring Cetakan
Burr dihapus dengan membuat punch. Perlu membuat cetakan kasar dan fine blanking untuk burr stempel, dan mungkin perlu membuat cetakan ukuran. Untuk produk dengan permukaan pemotongan sederhana, efisiensi dan efek deburring lebih baik daripada metode manual.
Deburring Manual
Operator menggunakan pilah, kertas pasir, kepala gerinda dan alat lain untuk mengupas workpiece untuk menghapus burr. Metode ini tidak memiliki persyaratan teknis yang sangat tinggi bagi pekerja. Cocok untuk produk dengan burr kecil dan struktur produk sederhana. Oleh karena itu, ini juga merupakan metode deburring yang umum digunakan oleh perusahaan umum. Ada dua jenis pilah: pilah manual dan pilah pneumatik. Pilah manual lebih mahal, efisiensi deburring tidak terlalu tinggi, dan lubang silang kompleks sulit untuk dihapus. Persyaratan teknis bagi pekerja tidak terlalu tinggi, dan cocok untuk produk dengan burr kecil dan struktur produk sederhana.
Deburring manual fleksibel dan hemat biaya, tetapi memerlukan banyak waktu, jadi tidak cocok untuk finishing sejumlah besar bagian.
Deburring Beku
Ini adalah cara untuk membuat burr rapuh dan menghapus burr dengan mendinginkan tiba-tiba. Deburring beku cocok untuk produk dengan dinding burr kecil dan workpiece kecil. Keseluruhan peralatan mahal, sekitar 2,3 juta rupiah.
Deburring Panas
Deburring dengan ledakan termal juga disebut deburring termal dan ledakan. Masukkan beberapa gas pembakaran ke dalam tungku, lalu gunakan beberapa media dan kondisi untuk membuat gas meledak secara tiba-tiba, dan gunakan energi yang dihasilkan oleh ledakan untuk menghapus burr. Peralatan yang diperlukan untuk metode ini mahal, biasanya lebih dari satu juta, dan persyaratan untuk teknologi operasi sangat ketat. Efisiensi menghapus burr rendah, dan efek samping seperti karat dan deformasi akan terjadi. Deburring ledakan termal terutama digunakan untuk beberapa bagian presisi tinggi, seperti bagian presisi seperti otomotif dan penerbangan angkasa.
Mesin Gravur Untuk Menghapus Burr
Harga peralatan yang diperlukan oleh mesin gravur untuk menghapus burr pada workpiece tidak terlalu mahal, biasanya hanya puluhan ribu rupiah. Cocok untuk menghapus burr sederhana dengan ruang teratur dan struktur sederhana.
Deburring Kimia
Deburring kimia adalah proses untuk secara otomatis dan selektif menghapus burr pada bagian logam menggunakan reaksi elektrokimia. Cocok untuk burr internal yang sulit dihapus. Sangat cocok untuk menghapus burr kecil pada badan pompa dan badan klep.
Deburring Elektrolisis
Metode ini menggunakan elektrolisis untuk menghapus burr pada bagian logam. Metode ini memiliki beberapa efek samping, karena elektrolit korosif, dan permukaan di dekat burr juga akan terpengaruh oleh elektrolisis. Permukaan akan kehilangan kilau dan bahkan mempengaruhi akurasi dimensinya. Oleh karena itu, workpiece setelah deburring harus dibersihkan dan di-derust. Metode ini cocok untuk menghapus burr kompleks dalam lubang silang bagian tersembunyi. Efisiensi produksinya tinggi, dan satu operasi biasanya hanya memakan waktu beberapa detik hingga puluhan detik. Cocok untuk deburring gear, connecting rod, badan klep, port saluran minyak crankshaft dan sudut tajam.
Gunakan Jet Air Tekanan Tinggi Untuk Menghapus Burr
Ini menggunakan dampak tiba-tiba air untuk menghapus burr sambil mempertahankan kebersihan. Set peralatan ini mahal dan terutama digunakan di jantung mobil dan sistem kontrol hidrolik mesin konstruksi.
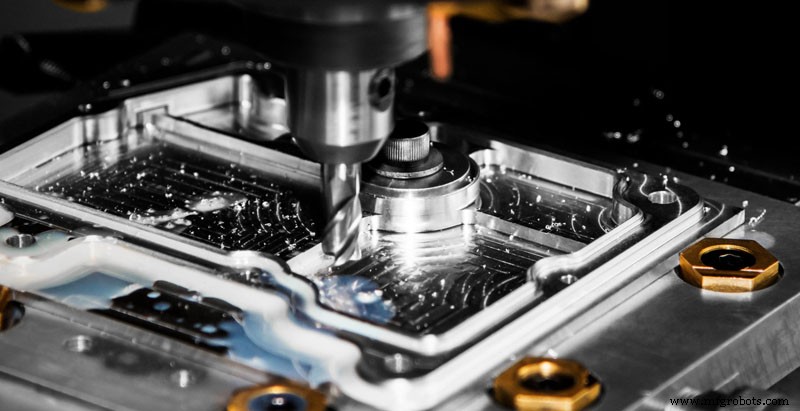
Deburring Ultrasonik
Propagasi gelombang ultrasonik juga dapat menghasilkan tekanan tinggi tiba-tiba dan menghapus burr pada bagian. Metode ini memiliki presisi tinggi dan terutama digunakan untuk menghapus beberapa burr kecil yang hanya dapat diamati dengan mikroskop.
Deburring ultrasonik tidak cocok untuk semua jenis bagian pemesinan. Ini memiliki efek yang baik pada deburring bagian yang tidak terlihat dengan mata telanjang, tetapi untuk burr yang terlihat, metode ini tidak layak.
Dalam setiap kasus, deburring hanya adalah obat pereda untuk proses akhir, meskipun burr esensial dalam pemesinan presisi. Namun, dalam proses produksi awal, jika burr bagian yang diproses dapat dihindari atau dikurangi, banyak waktu akan terhemat dalam follow-up.



