Mengoptimasi Pemesinan CNC: Pembagian & Urutan Proses untuk Presisi
Perencanaan proses merujuk pada seluruh proses dan tidak dapat dinilai berdasarkan sifat suatu proses atau pemrosesan permukaan tertentu. Misalnya, beberapa bidang referensi penempatan perlu diproses dengan sangat akurat pada tahap semi-finishing atau bahkan pada tahap roughing. Kadang-kadang, untuk menghindari konversi rantai dimensi, pada tahap finishing, semi-finishing dari beberapa permukaan sekunder juga dapat diatur.
Setelah menentukan metode pemrosesan dan tahap pemrosesan permukaan bagian, pemrosesan setiap permukaan dalam tahap pemrosesan yang sama dapat digabungkan ke dalam beberapa langkah.
Metode Pembagian Prosedur Pemrosesan
Bagian yang diproses pada mesin perkakas CNC umumnya dibagi menjadi proses berdasarkan prinsip konsentrasi proses. Metode pembagiannya adalah sebagai berikut:
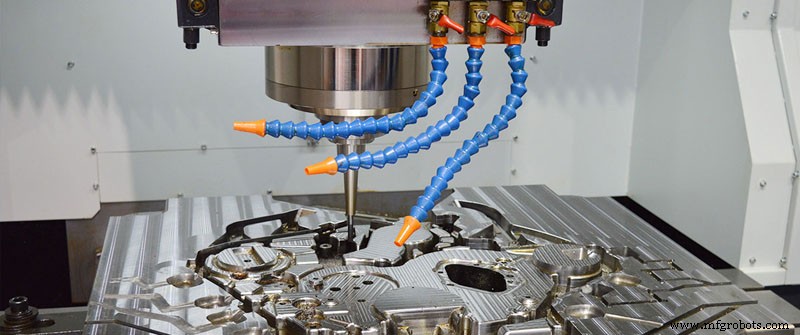
1) Dibagi berdasarkan alat yang digunakan
Mengambil proses yang diselesaikan oleh alat yang sama sebagai prosedur kerja, metode pembagian ini cocok untuk situasi di mana ada banyak permukaan workpiece yang harus diproses. Mesin pengolah sering menggunakan metode ini untuk menyelesaikannya.
2) Dibagi berdasarkan jumlah pemasangan workpiece
Ambillah proses teknologis yang dapat diselesaikan dalam satu pemasangan bagian sebagai proses. Metode ini cocok untuk bagian dengan konten pemrosesan yang sedikit. Dengan jaminan memastikan kualitas pemrosesan bagian, semua konten pemrosesan dapat diselesaikan dalam satu pemasangan.
3) Dibagi berdasarkan roughing dan finishing
Bagian proses yang diselesaikan dalam rough machining dianggap sebagai satu proses, dan bagian proses yang diselesaikan dalam finishing dianggap sebagai proses lain. Metode pembagian ini cocok untuk bagian yang memiliki persyaratan kekuatan dan kekerasan, memerlukan perlakuan panas atau memerlukan akurasi tinggi bagian, perlu menghilangkan stres internal secara efektif, dan memiliki deformasi besar setelah pemesinan, yang perlu dibagi menjadi tahap roughing dan finishing.
4) Menurut posisi pemrosesan, bagian proses yang menyelesaikan profil yang sama dianggap sebagai proses.
Untuk bagian dengan banyak permukaan pemrosesan dan lebih kompleks, urutan pemesinan CNC, perlakuan panas, dan prosedur bantuan harus diatur secara wajar, dan masalah hubungan antara prosedur harus diselesaikan. 2. Prinsip pembagian prosedur pemrosesan bagian terdiri dari beberapa permukaan, permukaan ini memiliki persyaratan akurasi masing-masing, dan ada persyaratan akurasi yang sesuai antara setiap permukaan. .
Prinsip dalam Urutan Pemrosesan
Untuk memenuhi persyaratan akurasi desain bagian, pengaturan urutan pemrosesan harus mengikuti prinsip tertentu.
1) Rough first and then refined
Urutan pemrosesan setiap permukaan dilakukan dalam urutan roughing, semi-finishing, finishing, dan finishing, dengan tujuan secara bertahap meningkatkan akurasi dan kualitas permukaan bagian yang diproses. Jika semua permukaan bagian diproses oleh mesin perkakas CNC, pengaturan proses umumnya dilakukan dalam urutan roughing, semi-finishing, dan finishing, yaitu semi-finishing dan finishing dilakukan setelah semua roughing selesai. Pada rough machining, sebagian besar allowance pemesinan dapat dengan cepat dihapus, dan kemudian setiap permukaan dapat difinishing secara bergantian, yang dapat meningkatkan efisiensi produksi dan memastikan akurasi pemesinan serta kehalusan permukaan bagian. Metode ini cocok untuk permukaan pemesinan yang memerlukan akurasi posisi tinggi. Ini tidak mutlak. Misalnya, untuk beberapa permukaan pemesinan yang memerlukan akurasi dimensi tinggi, mempertimbangkan kekakuan, deformasi, dan akurasi dimensi bagian, permukaan pemesinan ini juga dapat dipertimbangkan dalam urutan rough machining, semi-finishing, dan finishing. dilakukan. Untuk permukaan pemesinan dengan persyaratan presisi tinggi, sebaiknya biarkan bagian selama beberapa waktu antara proses roughing dan finishing, sehingga stres permukaan bagian setelah roughing dapat sepenuhnya dilepaskan, dan tingkat stres serta deformasi pada permukaan bagian dapat dikurangi, yang bermanfaat untuk meningkatkan akurasi pemesinan bagian.
2) Pemrosesan bidang referensi terlebih dahulu
Pada awal pemrosesan, permukaan yang digunakan sebagai referensi finishing selalu diproses terlebih dahulu. Karena permukaan referensi penempatan akurat, kesalahan pemasangan kecil. Oleh karena itu, dalam pemrosesan bagian apa pun, permukaan referensi penempatan selalu diroughing dan semi-finished. Machining, finishing jika diperlukan, misalnya, bagian poros selalu diroughing dan semi-finished pada permukaan referensi penempatan, dan kemudian finished. Misalnya, bagian poros selalu memproses lubang pusat terlebih dahulu, dan kemudian memproses sistem lubang dan permukaan lainnya berdasarkan permukaan lubang pusat dan lubang penempatan sebagai referensi presisi. Jika ada lebih dari satu permukaan referensi presisi, pemrosesan permukaan referensi harus diatur sesuai urutan konversi referensi dan prinsip peningkatan bertahap akurasi pemrosesan.
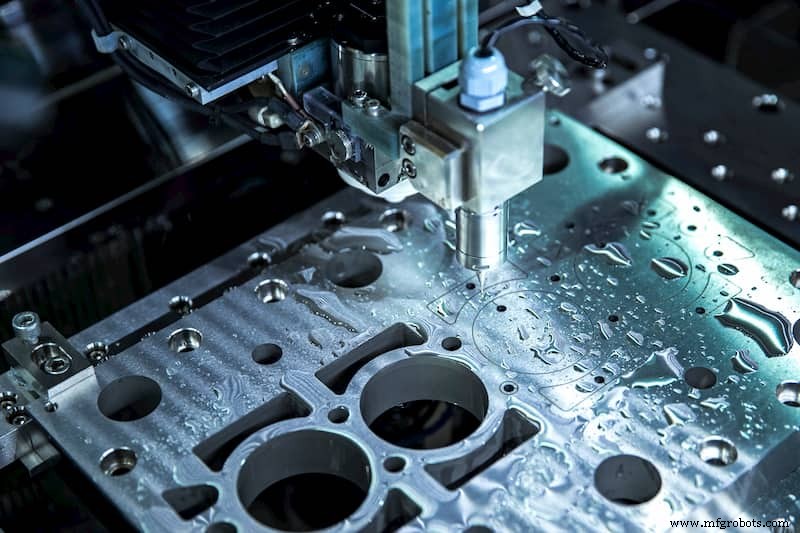
3) Muka terlebih dahulu, lubang kemudian
Untuk bagian kotak, bracket, badan mesin, dan lainnya, ukuran garis luar bidang datar lebih besar, dan penempatan bidang datar lebih stabil dan andal, sehingga bidang datar harus diproses terlebih dahulu, dan kemudian lubang diproses. Dengan cara ini, tidak hanya pemrosesan berikutnya memiliki bidang datar yang stabil dan andal sebagai permukaan referensi penempatan, tetapi juga pemrosesan lubang pada permukaan datar membuat pemrosesan lebih mudah, dan juga menguntungkan untuk meningkatkan akurasi pemrosesan lubang. Secara umum, proses dapat dibagi berdasarkan posisi pemrosesan bagian. Secara umum, bentuk geometri sederhana diproses terlebih dahulu, dan kemudian bentuk geometri kompleks; bagian dengan presisi rendah diproses terlebih dahulu, dan kemudian bagian dengan presisi tinggi diproses; bidang datar diproses terlebih dahulu, dan lubang diproses kemudian.
4) Dalam terlebih dahulu, luar kemudian
Untuk bush presisi, diperlukan koasialitas antara lingkaran luar dan lubang. Secara umum, prinsip lubang terlebih dahulu, lingkaran luar diadopsi, yaitu, lingkaran luar digunakan sebagai referensi penempatan untuk memproses lubang, dan kemudian lubang dengan presisi lebih tinggi digunakan sebagai referensi penempatan untuk memproses lingkaran luar. Bulat, yang dapat memastikan persyaratan koasialitas tinggi antara lingkaran luar dan lubang, dan struktur klem yang digunakan juga sangat sederhana.
5) Mengurangi jumlah penggantian alat
Dalam pemesinan CNC, urutan pemrosesan harus diurutkan sesuai urutan alat memasuki posisi pemrosesan sebanyak mungkin.



