Pengasingan Tegangan Anneling: Kunci untuk Pemesinan Presisi Konsisten
Dalam pemrosesan bagian presisi, setelah banyak bagian diproses oleh peralatan presisi, selalu ada beberapa tempat “tidak memuaskan”. Jelas, mereka adalah master pemrosesan terbaik dan peralatan pemrosesan terbaik. Dikonfirmasi pada mesin bahwa semuanya begitu sempurna, tetapi saat mesin diangkat dan dikirim ke ruang kontrol kualitas atau proses selanjutnya, ditemukan ukuran telah berubah dengan diam, dan produk asli yang sempurna menjadi produk rusak.
Sebenarnya, ini adalah masalah pengaturan proses. Kami hanya mempertimbangkan proses pemrosesan di atas, tetapi gagal mempertimbangkan karakteristik material itu sendiri, sehingga terjadi perubahan struktur internal material setelah bagian diproses, yang mengakibatkan deformasi pemrosesan, yang mengakibatkan dimensi buruk.
Tetapi bagaimana menghindari kejadian yang tidak diinginkan ini? Sebuah proses yang sangat penting harus digunakan, yaitu proses “pengasingan tegangan” material, yang dalam beberapa kasus disebut perlakuan annealing.
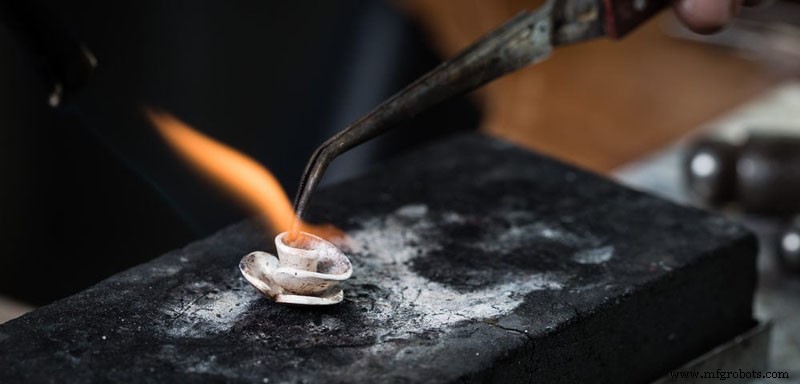
Apa itu Perlakuan Annealing Pengasingan Tegangan?
Proses memanaskan workpiece ke suhu tertentu, mempertahankannya untuk periode waktu tertentu, dan kemudian pendingin untuk memulihkan workpiece, sehingga menghilangkan stres internal tersisa disebut pengasingan tegangan annealing. Logam yang deformasi dingin dipanaskan di bawah suhu rekristalisasi untuk menghilangkan stres internal. Namun, perlakuan panas yang tetap mempertahankan efek perkerasan kerja dingin disebut pengasingan tegangan annealing.
Pengasingan tegangan annealing adalah proses perlakuan panas yang memanaskan steel atau berbagai bagian mekanik logam ke suhu tertentu, mempertahankannya untuk periode waktu, dan kemudian pendingin lambat untuk mendapatkan proses perlakuan panas yang dekat dengan keadaan seimbang. Dalam industri manufaktur mesin, annealing biasanya digunakan sebagai proses perlakuan panas awal dalam proses manufaktur workpiece.
Dalam proses pemrosesan dan produksi aktual, aplikasi proses pengasingan tegangan annealing lebih dari aplikasi yang disebutkan di atas. Hot forging, cetakan, berbagai proses deformasi dingin, pemotongan atau pemotongan, pengelasan, perlakuan panas, dan bahkan setelah asembly bagian mesin, tanpa mengubah keadaan struktur, mempertahankan kerja dingin, kerja panas, atau kondisi permukaan keras, proses pemanasan bagian steel atau mesin pada suhu lebih rendah untuk menghilangkan (seluruh atau sebagian) stres internal dan mengurangi kecenderungan deformasi dan retakan dapat disebut pengasingan tegangan annealing. Karena perbedaan komposisi material, metode pemrosesan, ukuran dan distribusi stres internal, dan perbedaan tingkat pengeliminasi, rentang suhu pengasingan tegangan annealing sangat luas. Secara tradisional, perlakuan pengasingan tegangan pada suhu lebih tinggi disebut pengasingan tegangan annealing, dan perlakuan pada suhu lebih rendah disebut pengasingan tegangan tempering. Esensinya sama.
Prinsip Pengasingan Tegangan Annealing
Dalam proses tekanan kerja, cetakan, pengelasan, perlakuan panas, pemrosesan pemotongan, dan proses lainnya, produk dapat menghasilkan stres internal. Dalam sebagian besar kasus, setelah proses berakhir, sebagian stres tersisa akan tetap ada di dalam logam. Stres tersisa dapat menyebabkan workpiece retakan, deformasi, atau perubahan ukuran. Stres tersisa juga meningkatkan aktivitas kimia logam, dan sangat mudah menyebabkan korosi antar-butir dan retakan di bawah pengaruh stres tarik tersisa. Oleh karena itu, stres tersisa akan mempengaruhi performa material atau menyebabkan kegagalan dini workpiece.
Selama pengasingan tegangan annealing, logam mengalami deformasi plastik internal lokal (ketika stres melebihi kekuatan leleh material pada suhu ini) atau proses relaksasi lokal (ketika stres kurang dari kekuatan leleh material pada suhu ini) pada suhu tertentu. Stres tersisa direlaksasi untuk mencapai tujuan eliminasi. Selama pengasingan tegangan annealing, workpiece umumnya dipanaskan lambat ke suhu lebih rendah (500-550°C untuk cast iron abu-abu, 500-650°C untuk steel, dan di bawah suhu awal rekristalisasi untuk bagian stempel alloy non-ferrous). Setelah mempertahankan untuk beberapa waktu, pendingin lambat untuk mencegah stres tersisa baru.
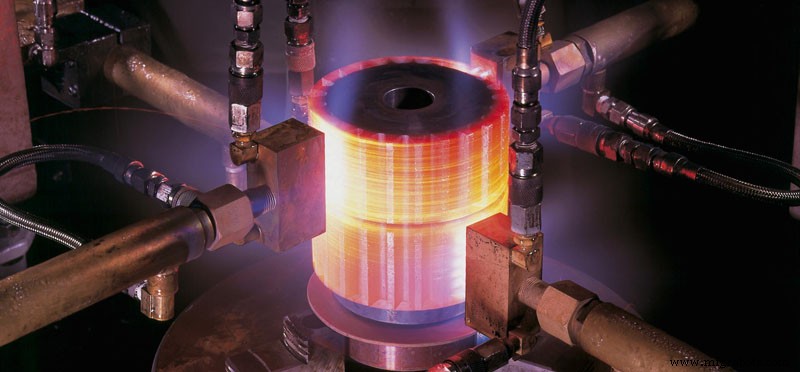
Pengasingan tegangan annealing tidak dapat sepenuhnya menghilangkan stres tersisa di dalam workpiece, tetapi hanya sebagian besar menghilangkannya. Untuk sepenuhnya menghilangkan stres tersisa, workpiece perlu dipanaskan ke suhu yang lebih tinggi. Dalam kondisi seperti ini, perubahan organisasi lain mungkin akan ditimbulkan, dan performa material dapat terpengaruh.
Selain jaminan ukuran, stres internal yang ada di dalam bagian akhir sebenarnya sangat berbahaya. Jika tidak segera dihilangkan, stres internal dan gaya beban eksternal, yaitu, saat gaya yang diterapkan selama penggunaan ditumpahkan, akan menyebabkan material mengalami retakan yang tidak terduga. Oleh karena itu, workpiece setelah cetakan, pengelasan, dan pemotongan harus melalui pengasingan tegangan annealing untuk menghilangkan stres internal yang dihasilkan selama pemrosesan, jadi saat Anda selalu bekerja keras dengan keterampilan terbaik dan masih tidak dapat membuat bagian yang baik, atau pelanggan Anda memberi tahu Anda bahwa bagian tiba-tiba retak selama penggunaan, Anda dapat mempertimbangkan proses annealing tegangan, proses ini akan membantu Anda menyelesaikan banyak masalah.



