Memaksimalkan Presisi dan Efisiensi dalam Pemesinan EDM Kecepatan Rendah
Mesin EDM kecepatan rendah adalah mesin pemesinan presisi tinggi, yang dapat mencapai akurasi pemesinan beberapa µm, dan kekasaran permukaan Ra dapat mencapai <0.2 µm. Namun, beberapa pabrik cetakan tidak memperhatikan detail saat menggunakan mesin EDM kecepatan rendah, berpikir bahwa mesin perkakas yang baik dapat dengan mudah mencapai pemesinan efisiensi tinggi dan presisi tinggi. Dalam artikel ini, kita akan membahas faktor mana yang akan mempengaruhi akurasi pemrosesan pemesinan EDM kecepatan rendah.
Premise Proses
Mesin EDM kecepatan rendah dilengkapi dengan library parameter proses, dan parameter proses umumnya diperoleh dalam kondisi tertentu (seperti material workpiece, wire elektroda, suhu 20±3°C, kelembaban 40-80%, dll.).
Mesin EDM kecepatan rendah akan memiliki library parameter proses tanpa eccepsi. Parameter proses umumnya diperoleh dalam kondisi kerja tertentu, seperti material workpiece tertentu, wire elektroda, suhu dan kelembaban kerja, dll. . Jika lingkungan kerja aktual dan kondisi kerja sangat berbeda dari kondisi yang ditetapkan dalam parameter proses, dan parameter proses asli masih digunakan, mungkin menyebabkan deviasi besar dalam hasil pemrosesan. Oleh karena itu, dalam pemrosesan aktual, kondisi kerja harus mendekati kondisi yang ditetapkan dalam library parameter proses sebanyak mungkin.
Jika kondisi berikut berubah atau tidak memenuhi standar, mungkin menyebabkan deviasi dalam hasil pemrosesan.
1) Spesifikasi flush: Saat memroses sesuai parameter standar, setelah membandingkan nilai indikator pengukur tekanan air dengan nilai teoritis, selisih harus kurang dari 0.5bar.
2) Celah antara workpiece dan nozzle: 0.05~0.10mm.
3) Ketika kekasaran permukaan memerlukan Ra≧0.35µm, dapat memilih wire pemotongan yang memperhatikan efisiensi (direkomendasikan untuk menggunakan jenis wire yang sama yang datang dengan mesin perkakas). Ketika Ra<0.35µm, untuk mendapatkan permukaan pemrosesan yang baik, pilih wire galvanis yang memperhatikan permukaan untuk diproses.
4) Selama finishing, pastikan water µS<10, terutama selama finishing, ikuti persyaratan parameter proses. Jika perlu, ganti resin atau air terurai.
Wire elektroda umumnya wire galvanis atau wire kuningan, dengan kekuatan tarik 900 Newton per meter persegi. Ketika kekasaran permukaan yang diproses diharuskan di atas 0.35 mikron, wire kuningan biasa dapat digunakan, dan paling baik menggunakan jenis wire elektroda yang sama dengan wire kuningan yang dicocokkan dengan random bed. Ketika kekasaran diharuskan di bawah 0.35 mikron, wire elektroda galvanis harus digunakan sebanyak mungkin untuk mendapatkan permukaan pemrosesan yang lebih baik. Jika material workpiece adalah besi Cr12, HRC55 heat treatment harus dilakukan terlebih dahulu.
Pengaruh Suhu Terhadap Akurasi Pemesinan
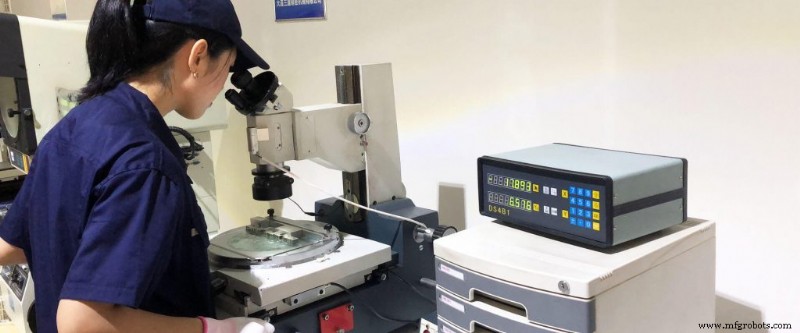
Untuk melakukan pemesinan EDM kecepatan rendah yang presisi tinggi dan kualitas tinggi, lingkungan harus stabil dan harus memenuhi persyaratan yang ditentukan, tidak boleh ada sinar matahari langsung atau arus udara, dan perubahan suhu harus dipantau. Rentang suhu mesin perkakas untuk memastikan akurasi kerja adalah 20±3º. Jika selisih suhu besar, akan mempengaruhi akurasi pemesinan dan kekasaran permukaan.
Perubahan suhu ruangan memiliki pengaruh besar pada akurasi pemesinan, dan pengaruhnya tercermin dalam 3 aspek ukuran, posisi dan bentuk. Semakin besar perubahan suhu dan semakin besar ukuran workpiece, semakin nyata pengaruh suhu. Misalnya, workpiece dengan panjang 200mm akan memiliki error ukuran 0.01mm saat selisih suhu 5 derajat.
Karakteristik termal mesin CNC memiliki dampak penting pada akurasi pemesinan, mencakup hampir setengah dari akurasi pemesinan. Akurasi pemesinan mesin dalam keadaan shutdown jangka panjang dan keadaan kesetaraan termal cukup berbeda. Alasannya adalah suhu poros dan setiap sumbu gerak mesin CNC relatif dipertahankan pada tingkat tetap tertentu setelah berjalan selama beberapa waktu, dan seiring berubahnya waktu pemrosesan, akurasi termal mesin CNC cenderung stabil, yang menunjukkan bahwa bahkan mesin presisi tinggi hanya dapat mendapatkan akurasi pemrosesan stabil dalam lingkungan suhu stabil dan kesetaraan termal. Dalam hal pemrosesan presisi tinggi dan produksi setelah mesin dinyalakan, memanaskan mesin adalah hal paling dasar dalam pemesinan presisi. Namun, bagian persiapan dari "latihan pemanasan" mesin perkakas diabaikan atau tidak diketahui oleh banyak pabrik.
Faktor yang Mempengaruhi Efisiensi Pemesinan
Terdapat banyak faktor yang mempengaruhi efisiensi pemesinan kecepatan rendah. Jika ada ketidakefisienan dalam pemrosesan, Anda dapat mempertimbangkan dua faktor berikut.
(1) Terbatas oleh struktur bagian dan pemijakan, air tekanan tinggi tidak dapat secara efektif flushed
Pada saat ini, tergantung apakah bagian yang dipotong dapat ditingkatkan dari pemijakan. Beberapa bagian dipengaruhi oleh pijakan pendukung, permukaan bawah diangkat, dan beberapa bagian dipengaruhi oleh plat tekan dan posisi sekrup pemijakan, dan nozzle atas harus diangkat, dan beberapa adalah operator takut nozzle atas tidak jatuh ke titik terendah ketika nozzle disentuh. Jika permukaan bawah diangkat, lihat apakah mungkin untuk menggunakan pijakan dengan permukaan dukungan pijakan pada bidang yang sama dengan permukaan kerja, atau untuk memijak workpiece secara langsung pada permukaan kerja.
Dipengaruhi oleh sekrup plat tekan dan bagian, lihat apakah pijakan rahang dapat digunakan untuk pemijakan; untuk operator yang takut nozzle atas tidak jatuh ke titik terendah, feeler gauge 0.1mm dapat disiapkan sesuai kebutuhan. Untuk bagian yang tidak dapat secara efektif flushed dengan air tekanan tinggi karena keterbatasan struktural, energi pemotongan hanya dapat dikurangi. Pada saat ini, pemahaman yang benar tentang efisiensi pemotongan diperlukan.
(2) Terkait dengan sistem transportasi wire (terkait dengan pemeliharaan)
1) Perlu memeriksa apakah pendingin blok konduktif normal. Khususnya apakah ada pendingin untuk blok konduktif bawah, karena serbuk tembaga akan jatuh selama proses pemotongan, pendingin blok konduktif bawah atau bahkan air flush untuk pemrosesan nozzle bawah mungkin tersumbat setelah penggunaan jangka panjang mesin perkakas. Harus dibersihkan dan diluruskan.
2) Rotasi roda panduan bawah pada lengan bawah fleksibel. Periksa dan bersihkan.
3) Apakah roda gulungan normal.
4) Periksa tegangan wire dan kecepatan wire, dan sesuaikan ulang jika perlu.
5) Periksa dan bersihkan nozzle wire dan blok konduktif.



