Hard Anodizing: Meningkatkan Ketahanan dan Daya Tahan Bagian Aluminium
Alloy aluminium adalah logam yang relatif lunak dari berbagai alloy. Karena bobot ringan, alloy aluminium ideal untuk pemesinan. Meski memiliki keuntungan bobot ringan dan mudah diproses, sulit digunakan untuk bagian mekanis yang membutuhkan kekuatan tinggi. Itulah mengapa kita menggunakan coating hard anodized untuk memperkuat logam aluminium. Proses ini meningkatkan kekerasan dan resistensi korosi. Dan efek ini dapat dikontrol dengan baik. Oleh karena itu, aplikasi alloy aluminium juga dapat diperluas ke berbagai bagian mekanis yang berbeda.
Apa Itu Hard Anodizing Finishing?
Hard coat anodizing adalah perawatan permukaan. Kami menggunakan asam organik dalam sel elektrolisis untuk membuat film aluminium oksida. Proses hard anodizing ditandai dengan film yang lebih keras dan resistensi aus yang lebih baik daripada film yang dirawat dengan metode konvensional. Umumnya, tidak dilakukan sealing treatment. Jika resistensi korosi diperlukan, seluruh sealing process dapat digunakan, tetapi dengan resistensi aus dan korosi yang berkurang.
Ketebalan Hard Anodized
Umumnya, ketebalan film hard anodized diharapkan sekitar 25um hingga 150um. Ketebalan maksimal film hard anodized sekitar 50um hingga 80um. Namun, beberapa bagian mesin membutuhkan ketebalan yang lebih kecil 25um. Misalnya, helical dan spline gears. Bagian yang membutuhkan insulasi yang baik atau resistensi aus mendapat manfaat dari ketebalan film 50um. Ketebalan 125um atau lebih ideal untuk aplikasi khusus. Namun, ini tidak berarti semakin tebal film hard anodized, semakin baik. Tapi semakin tebal film anodized, semakin rendah microhardness lapisan luar, dan semakin kasar permukaan film.
Perbedaan antara Hard Anodized dan Anodized
1. Ketebalan dan penampilan
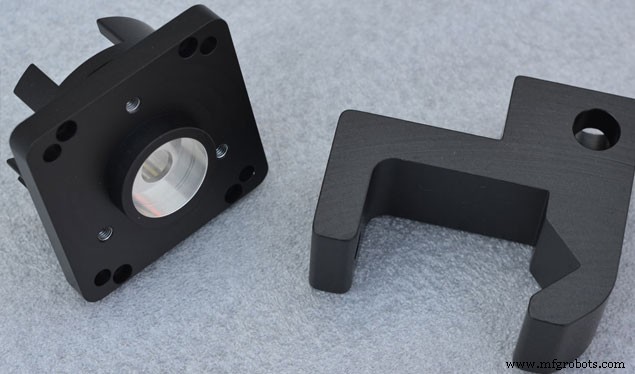
Perbedaan signifikan antara anodizing dan hard anodizing adalah ketebalan. Hard-anodized aluminium lebih tebal dari standard anodized aluminium, yang memberikan lapisan luar komponen aluminium hard-anodized resistance scratch point yang lebih tinggi. Ini juga memiliki permukaan yang lebih seragam dari standard anodized aluminium.
2. Fixation
Langkah ini penting untuk standard anodized aluminium. Biasanya, lubang kecil terbentuk dalam aluminium biasa. Pori perlu diperbaiki untuk hasil yang lebih baik. Namun, hard-anodized aluminium tidak memerlukannya, yang memiliki lapisan oksida yang lebih tebal yang meningkatkan resistensi aus bagian.
3. Kondisi Penciptaan
Pada ketebalan di atas 25 mikron, hard anodized overlays dikirimkan pada suhu lebih rendah dan ketebalan arus lebih tinggi.
4 Elektrolit
Standard anodizing dapat dilakukan dalam elektrolit korosi chromium atau korosi asam sulfat, sementara hard anodizing terutama menggunakan arrangement korosi asam sulfat dan korosi asam sulfat dengan tambahan etchant alami, seperti oxalic acid etchant, sulfamic acid etchant, dll.
5. Aplikasi
Produk aluminium hard-anodized cocok untuk aplikasi dan kondisi yang membutuhkan permukaan yang tahan aus dan tidak berkompromi, seperti hidrolik, silinder, beberapa alat masak, wajan penggorengan, dan eksterior struktural. Dalam aplikasi modern atau komersial, hard anodizing lebih mudah dilacak daripada di persediaan belanja. Standard sulfuric acid anodized aluminium cocok untuk industri teknik, penerbangan luar angkasa, dan otomotif.
Karena aluminium hard-anodized non-konduktif, area yang perlu konduktif akan memerlukan selective masking. Anodizing terintegrasi dengan bagian dan dapat digunakan dalam lingkungan asam/korosif. Anodizing reguler memiliki resistensi aus yang baik, sementara produk aluminium hard-anodized memiliki resistensi aus yang luar biasa.
Metode Pemasangan Coating Hard Anodizing
Ada banyak metode elektrolisis hard anodizing. Misalnya, asam sulfat, asam oksalat, propylene glycol dan asam mineral. Kami mengklasifikasi sumber daya listrik sebagai DC, AC atau AC/DC. Bentuk lain adalah superimposed, pulsed dan superimposed pulsed power. Berikut adalah jenis hard anodizing yang banyak digunakan.
Sulfuric acid hard anodizing
Oxalic acid hard anodizing
Mixed acid hard anodizing
Lima Tips untuk Hard Anodizing
Untuk mendapatkan film hard anodized yang berkualitas baik, serta untuk memastikan ukuran bagian yang diperlukan, tips berikut direkomendasikan.
1. Chamfer
Hard Anodizing – Chamfering
Bagian hard-anodized tidak diperbolehkan memiliki sudut tajam, burr dan fitur tajam lainnya. Di satu sisi, waktu anodizing normal sangat lama. Proses anodizing itu sendiri adalah reaksi eksoterm. Sudut, di sisi lain, biasanya adalah tempat di mana arus relatif terkonsentrasi. Lokasi-lokasi ini paling mungkin menyebabkan overheating lokal pada bagian, menyebabkan bagian terbakar. Oleh karena it, semua bagian aluminium harus di-chamfer. Radius chamfer harus lebih besar dari 0,5mm.
2. Surface roughness
Setelah hard anodizing, surface roughness bagian berubah. Untuk permukaan yang lebih kasar, setelah hard anodizing akan terlihat lebih halus dari sebelumnya. Dan untuk bagian dengan permukaan yang lebih halus, biasanya menjadi lebih buruk setelah hard anodizing. Dan rentang penurunan sekitar 1 hingga 2 grade.
3. Size allowance
Karena ketebalan film hard-anodized yang besar, jika bagian aluminium akan diproses lebih lanjut atau perlu dirangkaikan, allowance pemrosesan tertentu harus disisihkan sebelumnya. Dan posisi clamping juga harus ditentukan.
Selama proses hard anodizing, dimensi bagian berubah. Perbedaan ketebalan yang dapat dirasakan dan toleransi dimensi film anodized harus dipertimbangkan sebelum pemesinan. Dimensi aktual bagian sebelum anodizing harus ditentukan. Buat bagian di-hard anodized ke toleransi yang ditentukan.
4. Fixture Design
Bagian hard-anodized perlu menahan arus tinggi dan arus selama proses oxidasi. Jadi kita harus berhati-hati untuk memasang bagian bersama-sama. Jika tidak, kontak yang buruk dapat menyebabkan kecemaran listrik, aus, atau membakar bagian kontak bagian. Oleh karena it, setelah bagian di-hard anodized, perlu merancang dan memproduksi fixture khusus untuk bagian dengan bentuk yang berbeda dan persyaratan spesifik.
5. Partial Protection
Jika ada area anodized konvensional dan area hard-anodized pada bagian yang sama, prosedur spesifik harus diatur berdasarkan finishing permukaan dan presisi bagian. Anodizing konvensional biasanya dilakukan terlebih dahulu, diikuti oleh hard anodizing. Permukaan yang tidak memerlukan hard anodizing harus diinsulasi. Insulasi dapat dilakukan dengan spray gun atau brush. Akan dilapisi dengan prepared nitrocellulose binder atau peroxyethylene binder. Pada permukaan yang tidak memerlukan hard anodizing, lapisan insulasi harus diaplikasikan tipis dan merata. Setiap lapisan harus dikeringkan pada suhu rendah selama 30-60 menit. Dan 2 hingga 4 lapisan harus sepenuhnya diaplikasikan.
Keuntungan hard anodizing
- Kekerasan permukaan dapat mencapai HV300kg/mm² atau lebih.
- Ketebalan film anodic oxide lebih besar dari 20um.
- Memiliki resistensi korosi tinggi dan resistensi aus tinggi di atmosfer, dan juga merupakan film insulasi yang ideal. Hard anodizing memiliki properti insulasi yang baik (tegangan breakdown hingga 2000V) dan dapat terikat dengan kuat ke logam dasar.
- Adhesi yang kuat. 50% film hard-anodized yang terbentuk menembus ke dalam alloy aluminium, dan 50% menempel pada permukaan alloy aluminium.
- Non-toxic: film anodic oxide dan proses elektrokimia yang digunakan untuk menghasilkan film anodic oxide tidak berbahaya bagi tubuh manusia.
- Ini adalah pengganti yang baik untuk hard chrome plating tradisional. Dibandingkan dengan proses hard chrome plating, memiliki keuntungan biaya rendah, film bonding yang kuat, dan pengolahan larutan plating dan limbah pembersihan yang nyaman… Di banyak industri, semakin banyak persyaratan untuk kemudahan pemrosesan, bobot produk yang ringan, dan perlindungan lingkungan. Produk menggunakan alloy aluminium dan hard anodizing untuk mengganti stainless steel spraying dan electroplating tradisional.



