8 Masalah Umum dalam Proses Penggerindaan dan Cara Mengatasinya
1. Apa itu penggerindaan?
Penggerindaan adalah metode pemrosesan yang menghapus lapisan berlebih pada permukaan workpiece oleh aksi pemotongan alat gerinda, sehingga kualitas permukaan workpiece memenuhi persyaratan yang ditetapkan. Bentuk penggerindaan umum biasanya mencakup: cylindrical grinding, internal grinding, centerless grinding, thread grinding, penggerindaan permukaan datar workpiece, dan penggerindaan permukaan bentuk.
2. Apa itu alat gerinda? Apa komposisi roda gerinda? Apa faktor yang menentukan kinerjanya?
Semua alat yang digunakan untuk penggerindaan, penggerindaan, dan pengkilapan secara kolektif disebut alat gerinda, sebagian besar terbuat dari abrasive dan binder.
Roda gerinda terdiri dari butir abrasive, binder, dan pori (kadang tanpa), dan kinerjanya terutama ditentukan oleh faktor seperti abrasive, ukuran butir, binder, hardness dan organisasi.
3. Apa tipe-tipe abrasive?
Abrasive secara langsung bertanggung jawab atas pekerjaan pemotongan, dan harus memiliki kekerasan tinggi, ketahanan panas dan keawetan tertentu, dan harus dapat membentuk tepi dan sudut tajam ketika patah. Saat ini, ada tiga tipe abrasive yang banyak digunakan dalam produksi: oxide series, carbide series dan high-hard abrasive series. Abrasive yang banyak digunakan adalah white corundum, zirconium corundum, cubic boron carbide, synthetic diamond, cubic boron nitride, dll.
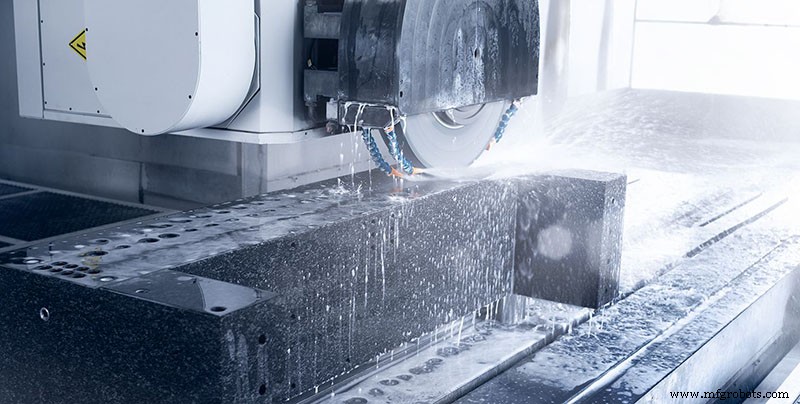
4. Apa bentuk gerakan penggerindaan dalam cylindrical dan surface grinding?
Dalam cylindrical dan surface grinding, gerakan penggerindaan mencakup empat bentuk: main motion, radial feed motion, axial feed motion dan workpiece rotation atau linear motion.
5. Jelaskan singkat proses penggerindaan satu butir abrasive.
Proses penggerindaan satu butir abrasive secara kasar dibagi menjadi tiga tahap: sliding, scoring dan cutting.
(1) Tahap sliding: Selama proses penggerindaan, ketebalan pemotongan secara bertahap meningkat dari nol. Dalam tahap sliding, karena ketebalan pemotongan acg yang sangat kecil saat teping pemotongan abrasive dan workpiece mulai bersentuhan, ketika radius bundar romb rn>acg di sudut sudut butir abrasive, butir abrasive hanya meluncur di permukaan workpiece, dan hanya menghasilkan deformasi elastis, tanpa chip.
(2) Tahap scoring: dengan meningkatnya kedalaman intrusi butir abrasive, tekanan antara butir abrasive dan permukaan workpiece secara bertahap meningkat, dan lapisan permukaan juga bertransisi dari deformasi elastis ke deformasi plastis. Pada saat ini, gesekan pengikatan parah, dan banyak panas dihasilkan. Ketika logam dipanaskan ke titik kritis, tekanan termal normal melebihi kekuatan rendemen kritis material, dan teping pemotongan mulai memotong ke dalam permukaan material. Geseran mendorong permukaan material ke depan dan sisi butir abrasive, menyebabkan butir abrasive mengukir lubang pada permukaan workpiece, dan pembengkungan di kedua sisi lubang. Ciri-ciri tahap ini adalah: aliran plastis dan pembengkungan terjadi pada permukaan material, dan chip tidak dapat terbentuk karena ketebalan pemotongan butir abrasive tidak mencapai nilai kritis pembentukan chip.
(3) Tahap cutting: Ketika kedalaman intrusi meningkat hingga nilai kritis, lapisan yang dipotong secara jelas meluncur sepanjang bidang geseran di bawah tekanan butir abrasive, membentuk chip yang mengalir keluar sepanjang rake face, yang disebut tahap cutting.
6. Apa itu high-speed grinding? Dibandingkan dengan ordinary grinding, apa karakteristik high-speed grinding?
High-speed grinding adalah metode proses untuk meningkatkan efisiensi dan kualitas penggerindaan dengan meningkatkan kecepatan linear roda gerinda. Perbedaannya dengan ordinary grinding terletak pada kecepatan dan laju feed penggerindaan yang tinggi, dan definisi high-speed grinding berubah seiring waktu. Sebelum tahun 1960, saat kecepatan penggerindaan 50m/s, disebut high-speed grinding. Pada tahun 1990, kecepatan penggerindaan maksimal mencapai 500m/s. Dalam aplikasi praktis, kecepatan penggerindaan di atas 100m/s disebut high-speed grinding.
Dibandingkan dengan ordinary grinding, high-speed grinding memiliki karakteristik berikut:
(1) Dalam kondisi semua parameter lain tetap konstan, hanya meningkatkan kecepatan roda gerinda akan mengakibatkan penurunan ketebalan pemotongan dan secara berurutan mengurangi gaya pemotongan yang bekerja pada setiap butir abrasive.
(2) Jika kecepatan workpiece ditingkatkan secara proporsional dengan kecepatan roda gerinda, ketebalan pemotongan dapat tetap konstan. Dalam hal ini, gaya pemotongan yang bekerja pada setiap butir abrasive dan gaya penggerindaan yang dihasilkan tidak berubah. Keuntungan terbesar adalah laju penghapusan material meningkat secara proporsional dengan gaya penggerindaan yang sama.
7. Apa itu precision grinding?
Precision grinding merujuk pada memilih roda gerinda butir halus pada mesin penggerinda presisi, dan dengan menata ulang roda gerinda secara halus, butir abrasive memiliki properti teping mikro dan kontur. Setelah penggerindaan, permukaan penggerindaan yang dihasilkan adalah gerakan yang dihasilkan. Jejaknya sangat halus dan tinggi sisa sangat kecil. Selain efek tahap non-spark grinding, diperoleh metode penggerindaan permukaan dengan akurasi pemrosesan 1 hingga 0,1 mm dan surface roughness Ra 0,2 hingga 0,025 mm.
Prinsip pemilihan roda gerinda dalam precision grinding dari roda gerinda biasa:
(1) Abrasive roda gerinda yang digunakan dalam precision grinding didasarkan pada prinsip mudah menghasilkan dan memelihara teping mikro dan konturnya.
(2) Ukuran butir roda gerinda: Dari faktor geometris saja, semakin halus ukuran butir roda gerinda, semakin kecil nilai surface roughness penggerindaan. Namun, ketika butir abrasive terlalu halus, tidak hanya roda gerinda akan mudah tersumbat oleh debu abrasive, tetapi jika konduktivitas panas tidak baik, akan menyebabkan bakaran dan fenomena lain pada permukaan yang diproses, yang akan meningkatkan nilai surface roughness.
(3) Binder roda gerinda: Binder roda gerinda mencakup resin, logam, keramik, dll., dan resin banyak digunakan. Untuk roda gerinda butir kasar, vitrified bond dapat digunakan. Binder logam dan keramik adalah aspek penting dari penelitian di bidang precision grinding.
8. Apa itu ultra-precision grinding?
Ultra-precision grinding merujuk pada metode penggerindaan roda gerinda dengan akurasi pemrosesan kurang dari 0,1mm dan surface roughness kurang dari Ra0,025mm. Pemrosesan material dan material keras dan rapuh seperti keramik dan kaca.
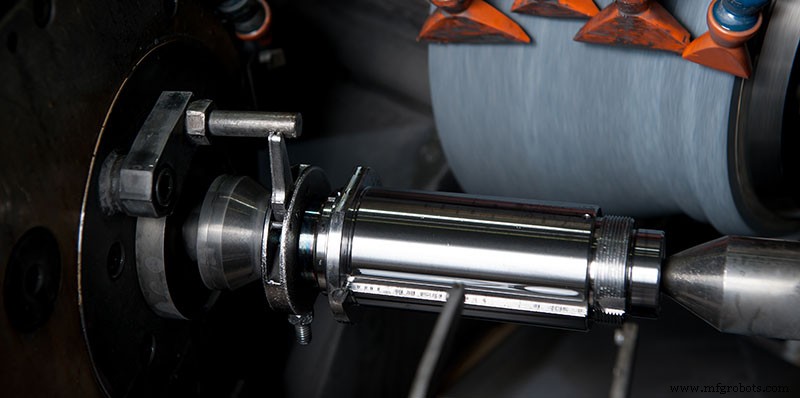
Mekanisme ultra-precision grinding:
(1) Butir abrasive dapat dianggap sebagai badan elastis dengan dukungan elastis dan teping pemotongan sudut negatif besar. Dukungan elastis adalah agen pengikat. Meskipun butir abrasive memiliki kekerasan yang cukup dan deformasinya sendiri sangat kecil, mereka sebenarnya masih elastomer.
(2) Kedalaman pemotongan teping pemotongan butir abrasive secara bertahap meningkat dari nol, dan kemudian secara bertahap menurun ke nol setelah mencapai nilai maksimum.
(3) Seluruh proses kontur antara butir abrasive dan workpiece diikuti oleh zona elastis, zona plastis, zona pemotongan, zona plastis dan zona elastis.
(4) Dalam ultra-precision grinding, aksi pemotongan mikro, aliran plastis, aksi destruksi elastis, dan aksi geseran muncul secara berurutan sesuai dengan perubahan kondisi pemotongan. Ketika blad tajam dan memiliki kedalaman penggerindaan tertentu, efek pemotongan mikro kuat; jika blad tidak cukup tajam, atau kedalaman penggerindaan terlalu dangkal, aliran plastis, kerusakan elastis dan geseran akan terjadi.
Fitur Ultra Precision Grinding:
(1) Ultra-precision grinding adalah proyek sistematis.
(2) Roda gerinda super abrasive adalah alat utama untuk ultra-precision grinding.
(3) Ultra-precision grinding adalah jenis proses pemotongan ultra-mikro.
Aplikasi ultra-precision grinding:
(1) Penggerindaan material logam seperti besi baja dan alloy-nya, terutama besi baja yang telah dipanaskan dengan quenching.
(2) Material keras dan rapuh yang dapat digunakan untuk penggerindaan non-logam? Misalnya, keramik, kaca, kuarsa, material semiconductor, material batu, dll.
(3) Saat ini, terutama cylindrical grinder, surface grinder, internal grinder, coordinate grinder dan mesin ultra-precision grinder lainnya, yang digunakan untuk ultra-precision grinding outer circle, plane, hole dan hole system.
(4) Ultra-precision grinding dan ultra-precision free abrasive processing melengkapi satu sama lain.



