Menguasai Frais Gewinde Besar Diameter: Metode & Keterampilan Terbukti
Mengapa Menggunakan Thread Mill Untuk Memproses Lubang Gewinde Besar Diameter?
Ketika lubang perlu diberi gewinde, traditional tapping, cold forming tapping atau thread milling dasarnya dapat dilakukan.
Thread milling adalah pilihan pertama jika itu adalah lubang besar, yaitu lubang dengan diameter 1″ hingga 1.5″ atau lebih, atau tapered tube.
Sebagian alasan adalah:
Dalam aplikasi gewinde yang lebih besar, biaya total penerapan tap dapat lebih tinggi daripada thread milling. Misalnya, tap yang lebih besar mungkin berbiaya $1,000 atau lebih.
Jika tap khusus diperlukan, biaya tap akan lebih besar. Anda mungkin memiliki lubang tapped dengan diameter besar, tetapi tidak ada ukuran tap standar.
Meskipun biaya awal threaded hole milling lebih tinggi, ini memungkinkan produktivitas lebih tinggi dan membuat pemesinan lebih ekonomis.
Untuk lubang 1 inci diameter atau lebih, multi-flute thread milling, yang menghasilkan semua gewinde sekaligus, adalah metode tercepat.
Tapping Dan Thread Milling
Tapping adalah metode umum untuk menghasilkan internal threads, tetapi itu tidak berarti itu adalah metode terbaik.
Karena thread milling menggunakan helical interpolation untuk memotong gewinde pada CNC machine dengan tiga sumbu yang bergerak secara bersamaan, alat lebih kecil dari diameter lubang yang diproses. Jadi jika thread mill pecah saat memberikan gewinde, itu tidak terjebak di bagian dan dapat dengan mudah diambil. Ini pasti akan mengurangi biaya rework! Jika itu adalah tap yang patah, Anda harus membakar tap, dan banyak kali, Anda memiliki banyak rework, atau membuang bagian.
Alih-alih melibatkan semua sisi lubang seperti tap, Anda dapat memproses lebih bebas saat thread milling. Ini mengurangi kebutuhan daya kuda machine tool sambil meningkatkan produktivitas.
Ini adalah cutting tool yang lebih bebas dan oleh karena itu dapat beroperasi di surface area yang lebih tinggi.
Keuntungan lain dari thread milling adalah alat standar dapat menghasilkan non-standard pitch diameters untuk mencapai ukuran gewinde yang diinginkan sebelum operasi seperti heat treatment atau electroplating. Ini dicapai dengan memahami bagaimana material workpiece bereaksi saat diproses, seperti menyusut atau melebar dengan jumlah tertentu, dan menyesuaikan gerakan ini saat memotong gewinde. Untuk tap, memerlukan special fabrication dengan non-standard pitch diameter.
Thread milling semakin umum karena keuntungannya dalam aplikasi yang tepat. Karena mengurangi cycle time dan meningkatkan tool life. Ini juga memberikan threads yang lebih bersih dan lebih kuat daripada tapping.
Keuntungan ini hanya meningkat saat milling large threaded holes. Misalnya, dalam aplikasi ini, ada lebih banyak ruang untuk chip evacuation dan sufficient coolant untuk secara efektif memasuki tool/workpiece interface.
Cool Down
Dalam sebagian besar aplikasi thread milling, coolant sangat efektif karena hanya ada satu titik kontak antara alat dan workpiece dan chip tidak terjebak.
The indexable thread milling cutter adopts internal cooling, dan integral tool adopts overflow cooling method.
Multi-edge thread milling dan deep hole thread milling tools untuk milling hole diameter yang lebih besar harus memiliki cooling pressure 1,000 pressure.
Saat memproses aluminium threads dengan carbide tools, micro-cooling dapat digunakan.
Thread Mill Type
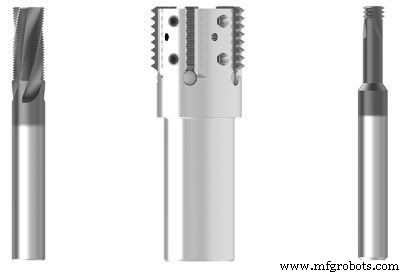
Sebagian besar large diameter tapped holes dapat di-mill dengan indexable atau replaceable inserts.
Jika pelanggan ingin fleksibilitas untuk dapat memproses multiple pitches dengan satu thread mill, maka thread mill dengan replaceable inserts lebih sesuai. Jika itu didedikasikan untuk single-pitch machining, maka solid carbide thread mills lebih sesuai.
Untuk smaller indexable atau replaceable inserts, single-edge, multi-segment inserts atau multi-edge, single-segment inserts tersedia.
Seperti diameter threaded hole yang perlu di-mill bertambah, ruang memungkinkan penerapan multi-point indexable tools. Alat ini dapat single-pitch atau multi-pitch. Karena kontak area yang lebih kecil antara alat dan workpiece, pengguna dapat menyampaikan single-pitch tools jauh lebih cepat daripada multi-pitch tools. Namun, multi-pitch tool memiliki jarak tempuh yang lebih pendek karena memotong beberapa gewinde secara bersamaan. Jika panjang total bagian Anda adalah 12 threads, Anda hanya perlu melakukan satu lingkaran dan Anda siap. Sebaliknya, single-pitch tool harus melakukan 12 putaran di sekitar bagian, tetapi memproses lebih cepat.
Saat menggunakan multi-pitch tool, pada suatu titik ketebalan dan thread depth memiliki terlalu banyak kontak dengan workpiece surface, dan cutting resistance dapat meledakkan alat dan mesin.
Tipe holder juga merupakan pertimbangan penting saat milling large diameter threaded holes. Mirip dengan operasi milling apa pun, meminimalkan runout meningkatkan tool life dan part quality, dan milling cutter chuck atau hydraulic holder direkomendasikan.
Milling chucks dikenal dengan shock absorption dan high gripping forces, membuatnya ideal untuk thread milling, yang menghasilkan banyak lateral pressure pada alat. Saat thread milling, retractable toolholders mengalami “stroke” phenomenon, di mana tingkat getaran tinggi dapat melepas alat dari toolholder.
Seorang produsen mesin ingin memproses 36mm thread ke dalam cast iron. Produsen hanya menggunakan shrink-fit holders, tetapi mengalami masalah memproses threads. Coba menyesuaikan speed dan feed terlebih dahulu, tetapi tidak berhasil. Setelah mengganti milling chuck, masalah teratasi.
Hydraulic collets tidak direkomendasikan saat milling large diameter threaded holes, karena mereka tidak memiliki kekuatan dan grip untuk menangani high radial forces yang terjadi saat thread milling.
Threaded Hole Depth
Large diameter threaded holes tidak selalu dalam, tetapi thread mills dapat memiliki long strokes karena fixture yang sering diperlukan untuk memegang workpiece besar dan berat. Jika depth-to-diameter ratio dari tapped hole terlalu besar, Anda mungkin perlu melakukan multiple operations.
Dalam beberapa kasus, coarse-pitch thread milling memerlukan satu roughing dan satu finishing, sementara deep-hole threading memerlukan satu operation pada satu kedalaman lubang, diikuti oleh satu operation pada kedalaman yang lebih dalam.
Dalam thread milling, excessive side pressure dapat berdampak negatif terhadap thread quality. Untuk mengatasi ini, lighter feeds dan lebih banyak proses biasanya diadopsi.
Pemilihan thread mill yang sesuai tergantung pada desired thread shape dan workpiece material.
Memproses kedalaman 6 kali threaded hole diameter mungkin berada di luar kemampuan thread milling. Milling threaded hole yang sangat panjang dapat menyebabkan offset problems selama proses pemrosesan, dan thread milling mungkin bukan metode pemrosesan yang lebih baik.



