Peran Krusial Alat Potong Khusus dalam Pemesinan Presisi
Dalam proses pemesinan, seringkali ditemukan beberapa situasi yang sulit diproses dengan alat standar, sehingga produksi non-standard tools sangat penting untuk pemesinan.
Penggunaan non-standard tools dalam metal cutting lebih umum dalam milling, jadi artikel ini terutama memperkenalkan produksi non-standard tools dalam milling.
Karena produksi standar tools bertujuan untuk pemotongan bagian logam atau non-logam umum dengan jangkauan yang luas dan jumlah besar, ketika workpiece terlalu panas dan kekerasan meningkat, atau workpiece adalah stainless steel, sangat mudah menempel pada alat, dan ada juga beberapa surface workpiece. Ketika geometri sangat kompleks, atau surface yang akan diproses memiliki roughness requirement yang tinggi, standar tools tidak dapat memenuhi kebutuhan pemesinan. Oleh karena itu, dalam proses pemrosesan, perlu dilakukan desain yang spesifik terhadap material alat, geometri blade, sudut geometris, dll., yang dapat dibagi menjadi dua kategori: special order dan non-special order.
1. Non-customized tools terutama menyelesaikan dua masalah, ukuran dan surface roughness.
1. Ukuran Masalah
Anda dapat memilih standar tool dengan ukuran yang mirip dengan ukuran yang diperlukan, dan dapat diselesaikan dengan regrinding, tetapi dua hal juga harus diperhatikan:
1) Perbedaan ukuran tidak boleh terlalu besar, umumnya tidak lebih dari 2mm, karena jika perbedaan ukuran terlalu besar, bentuk groove alat akan berubah, yang akan secara langsung mempengaruhi chip space dan geometric angle.
2) Jika itu adalah end mill dengan blade hole, dapat di-re-ground pada mesin konvensional, dan biaya rendah. Jika itu adalah keyway milling cutter tanpa blade hole, tidak dapat dilakukan pada mesin konvensional, dan perlu dilakukan pada special five-axis linkage. Biaya mengganti grinding pada mesin juga akan lebih tinggi.
2. Surface roughness masalah
Dapat dicapai dengan mengubah geometric angle blade. Misalnya, meningkatkan front dan back angles akan secara signifikan meningkatkan surface roughness workpiece. Namun, jika rigidity machine tool user tidak cukup, teping mungkin tumpul dan surface roughness dapat ditingkatkan. Aspek ini sangat rumit, dan perlu menganalisis lokasi pemrosesan sebelum menarik kesimpulan.
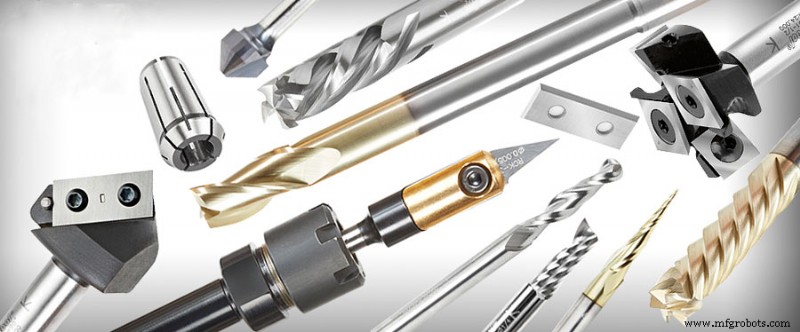
2. Alat yang perlu disesuaikan terutama untuk menyelesaikan tiga masalah, bentuk khusus, kekuatan dan kekerasan khusus, special chip tolerance dan chip removal requirements.
1. Workpiece memiliki bentuk khusus requirement.
Misalnya, alat yang diperlukan untuk pemrosesan diperpanjang, end tooth terbalik, atau ada special taper angle requirements, shank structure requirements, edge length dimension control, dll. Jika bentuk khusus tipe alat ini tidak terlalu rumit, sebenarnya mudah diselesaikan. Satu hal yang perlu diperhatikan adalah pemrosesan non-standard tools lebih sulit. pursuit of high precision. Karena high precision itu sendiri berarti biaya tinggi dan risiko tinggi, akan menyebabkan pemborosan yang tidak perlu pada kapasitas produksi produsen dan biaya sendiri.
2. Workpiece memiliki kekuatan dan kekerasan khusus requirement
Jika workpiece terlalu panas, kekuatan dan kekerasan tinggi, alat umum tidak dapat diproses, atau alat menempel parah. Ini, perlu mengajukan requirement khusus untuk material alat. Solusi umum adalah memilih high-grade tool materials, seperti cobalt-containing high-speed steel tools dengan high hardness untuk memotong quenched dan tempered workpiece materials, high-quality carbide tools dapat memproses high-hard materials, dan bahkan dapat Milling alih-alih grinding. Tentu saja, ada juga beberapa kasus khusus. Misalnya, saat memproses aluminium parts, mungkin tidak cocok untuk memiliki superhard tool di pasar. Meskipun aluminium parts umumnya lunak, dapat dikatakan bahwa itu adalah produk yang mudah diproses. Material yang digunakan untuk hard tools sebenarnya adalah jenis aluminium high-speed steel. Material ini memang lebih keras daripada high-speed steel biasa, tetapi saat memproses aluminium parts, akan menyebabkan affinity antara aluminium elements, yang akan meningkatkan wear alat. Pada saat ini, jika Anda ingin mendapatkan high efficiency, dapat memilih cobalt high-speed steel sebagai gantinya.
3. Workpiece memiliki requirement khusus untuk chip tolerance dan chip removal.
Pada saat ini, harus menggunakan jumlah gigi yang lebih kecil dan chip flute yang lebih dalam, tetapi desain ini hanya dapat digunakan untuk material yang lebih mudah diproses, seperti aluminium alloys.
Dalam desain dan pemrosesan non-standard tools, ada banyak masalah yang perlu diperhatikan: geometri alat cukup kompleks, dan selama heat treatment, alat rentan terhadap bending, deformation, atau local stress concentration, yang harus dihindari selama desain. Untuk bagian yang rentan terhadap stress concentration, untuk bagian dengan diameter perubahan yang besar, tambahkan bevel transition atau step design.
Jika itu adalah slender piece dengan panjang dan diameter yang cukup besar, selama proses heat treatment, perlu diperiksa dan diluruskan setelah setiap quenching dan tempering untuk mengontrol deformasi dan runout. Material alat relatif rapuh, terutama material cemented carbide, yang membuat alat patah saat getaran besar atau machining torque besar selama pemrosesan. Sering tidak akan menyebabkan kerusakan besar, karena alat dapat diganti jika patah, tetapi dalam pemrosesan non-standard tools, karena kemungkinan penggantian tidak besar, sekali alat patah, akan menyebabkan serangkaian masalah, seperti delivery Delay, dll., akan menyebabkan kerugian besar bagi user.



