Menguasai Pembuatan Keling: Wawasan Ahli tentang Tapping & Thread Milling
Hai semua, hari ini kita akan membahas pembuatan keling dalam berbagai bentuk. Sebagian besar saya akan membahas pengalaman saya dengan berbagai jenis pemotongan/pembentukan keling, jadi jika Anda cari banyak informasi teknis saya mohon maaf, tetapi ada begitu banyak variabel ketika datang ke pembentukan keling –mungkin saya bisa menulis blog yang lebih teknis tentang setiap jenis pembentukan keling. Untuk saat ini, kita akan memberikan gambaran umum tentang pemotongan keling berdasarkan pengalaman dan pendapat saya. Saya tahu, pendapat seperti… nah, Anda mengerti, cukup tetap dengan saya dan semoga saya dapat memberikan beberapa wawasan.
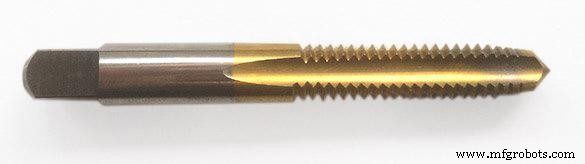
Pertama dan utama kita memiliki cut taps. Dalam pengalaman saya cut taps adalah yang paling banyak digunakan di hampir semua industri. Cut taps cukup murah dan sangat serbaguna. Anda semua pernah melihat tabel bor yang memberi Anda ukuran bor tap yang diperlukan untuk berbagai keling. Cukup sederhana – bor lubang ke ukuran dan kedalaman yang tepat, buat bor lubang, lalu tap. Cut taps dapat digunakan secara manual, pada bor press dengan tap head, pada knee mill, atau rigid tapping pada mesin CNC.
Membuat Keling di Lubang Through dengan Cut Tap
Saat menentukan tap mana yang Anda butuhkan Anda harus memperhatikan jenis lubang yang Anda tap. Saat tap lubang through Anda dapat menggunakan cut tap standar yang memiliki lead pada ujungnya. Lead adalah bagian tirus di ujung tap yang pada dasarnya memusatkan tap di lubang saat terlibat.
Saat tap lubang through Anda perlu memastikan Anda pergi cukup dalam untuk memotong keling seluruh lubang – panjang lead akan bergantung pada ukuran keling. Semakin besar keling semakin panjang lead.
Pembuatan Keling di Lubang Tersembunyi dengan Bottoming Tap
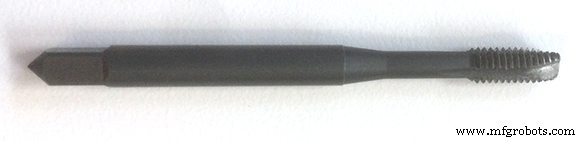
Namun, jika Anda tap lubang tertutup Anda akan bijak untuk mempertimbangkan bottoming tap. Bottoming tap memiliki lead yang hampir sepenuhnya di-grind. Ini memungkinkan Anda untuk terlibat tap lebih dalam ke dalam lubang tertutup. Ini digunakan ketika ada toleransi yang lebih ketat pada kedalaman lubang, dalam situasi di mana lubang terlalu dalam akan membocor ke fitur. Ini karena masalah utama dengan cut taps … CHIP. Saat menggunakan cut taps di lubang tertutup, terlepas dari tap standar atau bottoming tap, Anda perlu memberikan ruang untuk chip. Saat tap terlibat lubang itu memotong geometri keling dari bahan, sehingga membuat chip. Karena Anda terlibat dari atas chip dipaksa ke dalam lubang bersama dengan tap. Jika Anda tidak memberikan cukup ruang di dasar lubang Anda, maka Anda akan memecah tap Anda. Sederhana seperti itu. Itulah mengapa bottoming tap sangat membantu di lubang tertutup – dengan lead yang sangat pendek Anda tidak perlu bor dalam untuk membentuk keling penuh hingga kedalaman tertentu. Ingatlah, ada tap yang tersedia dengan geometri helical dengan tujuan untuk mengangkat chip keluar dari lubang. Dalam pengalaman saya, saya mendapatkan hasil yang bervariasi. Geometri yang kompleks pada akhirnya melemahkan tap, jadi jika Anda tap bahan yang keras waspadalah. Cukup pastikan Anda melakukan PR Anda.
Kekuatan Roll Form Tap
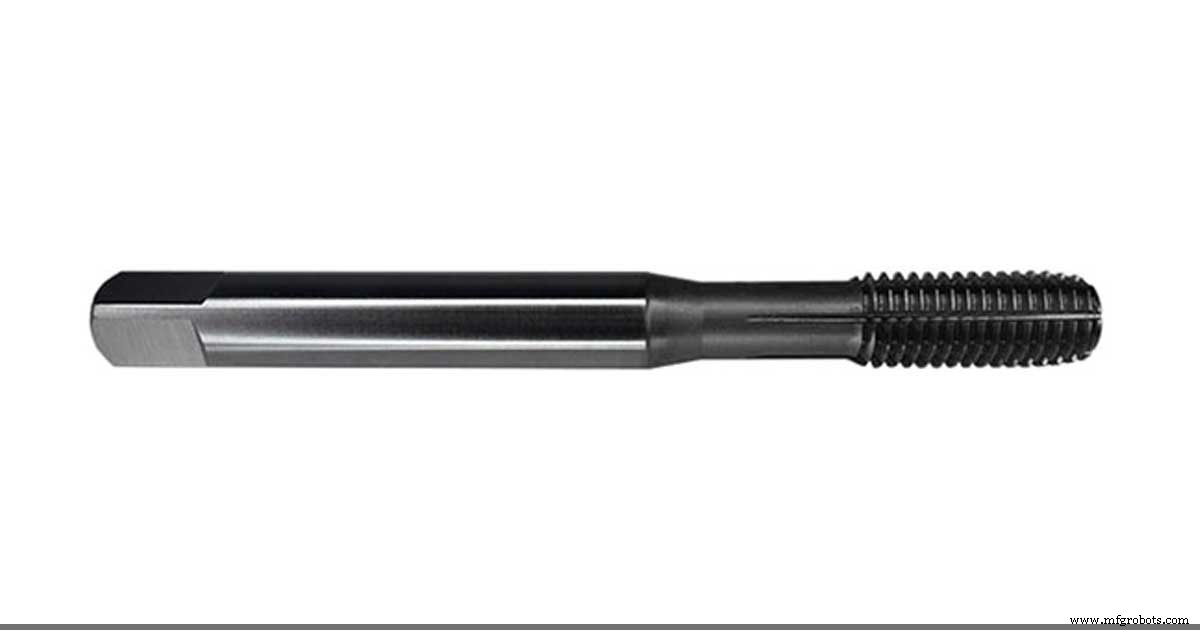
Selanjutnya, kita memiliki roll form taps. Saat pertama kali menemukan roll form taps, saya di surga. Ini setelah satu minggu yang sangat menyedihkan dengan tap yang patah dan bagian yang buruk. Kemungkinan besar jika Anda membaca ini maka Anda telah memiliki beberapa minggu seperti itu. Kita semua memiliki. Roll form taps jauh lebih kuat dari cut taps, dan geometrinya sepenuhnya berbeda. Satu kekurangan roll form taps, dan alasan besar sebagian besar bengkel tempat saya bekerja tidak pernah menerapkannya sepenuhnya adalah karena ukuran bor tap standar tidak lagi berlaku. Sebagian besar tabel bor standar (yang besar yang Anda pasang di dinding bengkel) sekarang memiliki ukuran bor tap standar, roll form tap, metric tap dan STI tap yang terdaftar secara terpisah. Namun, setelah bertahun-tahun menggunakan tap standar banyak dari kita tidak merujuk ke tabel seolah-olah seharusnya, dan karena lubang untuk roll form tap jauh lebih besar dari lubang untuk cut tap, hal buruk dapat terjadi. Roll form tap melakukan persis seperti yang namanya petunjuk – itu membentuk keling daripada memotongnya. Saat tap terlibat lubang daripada memotong bahan itu mengubah bentuknya, dan membentuknya menjadi geometri keling. Jika Anda pernah melakukan pekerjaan untuk kontraktor pertahanan, inilah mengapa sebagian besar cetak biru akan memiliki catatan bahwa semua keling harus dibentuk oleh cut tap. Militer umumnya tidak menyukai operasi yang mengubah struktur bahan, setidaknya dalam pengalaman saya. Mereka juga tidak menyukai cetakan sebagai ganti plat padat untuk bagian yang kompleks – terlalu banyak yang tidak diketahui dalam apa yang tidak dapat Anda lihat. Bagaimanapun, roll form tap hebat. Sulit untuk memecahnya (tidak, itu bukan tantangan) tetapi mereka juga membutuhkan sedikit lebih banyak torsi. Saya hanya pernah menggunakan roll form taps di aluminium dan bahan lemah lainnya, jarang di cold rolled steel. Saya tidak yakin bagaimana mereka berkinerja di bahan yang lebih keras, tetapi sebagian besar bengkel tidak menyukai ide dua set bor untuk ukuran keling yang sama, itulah mengapa mereka tidak lebih luas.
Keberagaman Membuat Keling dengan Thread Mill
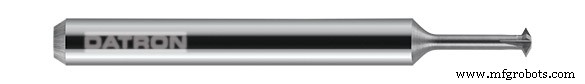
Jenis terakhir pemotongan keling adalah thread milling. Thread milling adalah operasi yang hebat yang terlihat menakutkan pada awalnya, tetapi setelah Anda menguasainya itu sungguh luar biasa. Ada banyak jenis thread mill, yang akan saya bahas dalam posting blog yang berbeda. Untuk saat ini, saya akan membahas single point thread mill. Dengan single point thread mill, Anda memiliki keberagaman yang hebat, dengan sebagian besar thread mill memotong rentang keling yang luas. Anda dapat membuat keling pitch kustom, tangan kanan atau tangan kiri, keling dalam atau keling luar semuanya dengan satu alat. Karena saya baru saja mulai menggunakan helical boring untuk lubang saya daripada bor, Anda dapat mencapai banyak lubang yang berbeda, dengan banyak keling yang berbeda semuanya dengan dua alat. Anda bor lubang ke diameter minor dari keling, kirim thread mill untuk memotong keling, dan Anda dapat menggunakan thread mill itu sendiri untuk chamfer ujung lubang, asalkan itu tidak harus menjadi countersink sembilan puluh derajat, karena sebagian besar thread mill akan di antara tiga puluh dan enam puluh derajat. Karena geometri alat, satu-satunya jarak yang perlu Anda kompensasi adalah dari tepi luar (tepi pemotongan, atau titik) alat ke ujung datar, yang umumnya kurang dari .02” pada thread mill yang lebih kecil. Manfaat sebenarnya di sini adalah setelah Anda mill lubang, Anda dapat mengirim thread mill ke dasar lubang dan mill dari bawah ke atas, daripada dari atas ke bawah. Dengan melakukan ini Anda menghindari kekhawatiran alat mengenai chip di dasar lubang karena Anda bergerak menjauhi dasar lubang. Melihat thread mills Anda mungkin tidak percaya pada awalnya bahwa itu akan melakukan apa yang seharusnya. Saya tahu ketika saya menggunakannya untuk pertama kalinya saya yakin itu akan patah – tetapi tidak. Thread milling adalah strategi pembentukan keling yang paling serbaguna dan efisien, dan itu akan menjadi pilihan utama saya dari sekarang ini kecuali ada alasan yang baik saya tidak bisa melakukannya.
Mill Lubang dan Buat Keling dengan Alat yang Sama
Info Lebih Lanjut tentang Thread Milling vs. Tapping
Lakukan PR Anda, kenali alat dan bahan Anda dan pendekati apa pun yang Anda lakukan di bengkel mesin dengan pemahaman yang baik dan kepala yang jernih. Ini tidak berubah saat Anda membuat keling di lubang. Percayalah pada angka, dan dalam hal ini, jangan takut untuk mencoba hal-hal baru. Saya selalu meremehkan thread milling – saya hanya berharap saya menemukannya lebih awal. Tetap aman semua.