Memahami Simbol Pengelasan: Grafik, Gambar, dan Detail Kunci
Simbol Pengelasan Umum dan Artinya
Penggunaan simbol pengelasan memungkinkan desainer untuk menunjukkan dengan jelas kepada pengelas, informasi detail penting mengenai las.
Informasi dalam simbol pengelasan dapat mencakup detail untuk las seperti panjang, kedalaman penetrasi, tinggi penguat, jenis sungkai, dimensi sungkai, lokasi, proses, logam penisi, kekuatan, jumlah las, bentuk las, dan finishing permukaan. Semua informasi ini biasanya akan termasuk dalam gambar rangkaian pengelasan.
Simbol pengelasan adalah bahasa singkat untuk pengelas. Mereka menghemat waktu dan uang dan layanan untuk memastikan pemahaman dan akurasi. American Welding Society telah menstandarkan simbol pengelasan. Beberapa simbol yang lebih umum untuk pengelasan direproduksi dalam bab ini.
Jika informasi lebih diinginkan tentang simbol atau bagaimana mereka berlaku untuk semua bentuk pengelasan manual dan mesin otomatis, simbol ini dapat ditemukan dalam manual lengkap Standard Symbols for Welding, Brazing, and Nondestructive Examination, ANSI/AWS A2.4, diterbitkan sebagai Standar Nasional Amerika oleh American Welding Society.
Elemen Dari Simbol Pengelasan
Garis horizontal — yang disebut garis referensi — adalah ancor ke mana semua simbol pengelasan lainnya terikat. Instruksi untuk membuat las dijalankan di sepanjang garis referensi. Panah menghubungkan garis referensi ke sambungan yang akan di-las.
Dalam contoh di atas, panah ditunjukkan tumbuh dari ujung kanan garis referensi dan menuju ke bawah dan ke kanan, namun banyak kombinasi lain diizinkan.
Seringkali, ada dua sisi dari sambungan yang panah arahnya, dan oleh karena itu dua tempat potensial untuk las. Contohnya, ketika dua plat baja digabungkan menjadi bentuk T, pengelasan dapat dilakukan di kedua sisi batang T.
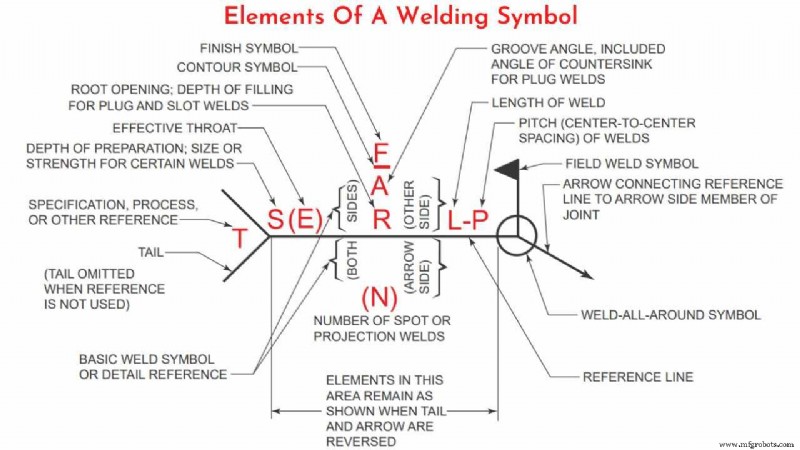
Simbol las membedakan antara dua sisi sambungan dengan menggunakan panah dan ruang di atas dan di bawah garis referensi. Sisi sambungan yang panah arahnya dikenal (secara prosaik) sebagai sisi panah dan lasnya dibuat sesuai dengan instruksi yang diberikan di bawah garis referensi.
Sisi lain dari sambungan dikenal (secara bahkan lebih prosaik) sebagai sisi lain, dan lasnya dibuat sesuai dengan instruksi yang diberikan di atas garis referensi. Aturan bahwa di bawah garis sama dengan sisi panah dan di atas garis sama dengan sisi lain berlaku terlepas dari arah panah.
Bendera yang tumbuh dari pertemuan garis referensi dan panah hadir jika las akan dilakukan di lapangan selama erigasi struktur. Simbol las tanpa bendera menunjukkan bahwa las akan dilakukan di bengkel. Dalam gambar lama, las di lapangan dapat ditandai dengan lingkaran hitam terisi di pertemuan antara panah dan garis referensi.
Lingkaran terbuka di pertemuan panah/garis referensi hadir jika las akan mengelilingi seluruh sambungan, seperti dalam contoh di bawah.
Ekor simbol las adalah tempat untuk informasi tambahan tentang las. Ia mungkin berisi referensi ke proses pengelasan, elektroda, gambar detail, atau informasi apa pun yang membantu dalam pembuatan las yang tidak mempunyai tempat khusus pada simbol.
Grafik Simbol Pengelasan Dasar
Simbol las digunakan untuk menunjukkan proses pengelasan yang digunakan dalam operasi penyatuan logam, apakah las lokal atau “sekeliling”, apakah ini las bengkel atau lapangan, dan kontur las.
Simbol las dasar ini (simbol las busa dan gas, simbol las resistensi, bras, paksa termit, induksi, dan Simbol Las Aliran) diringkas di bawah ini dan diilustrasikan.
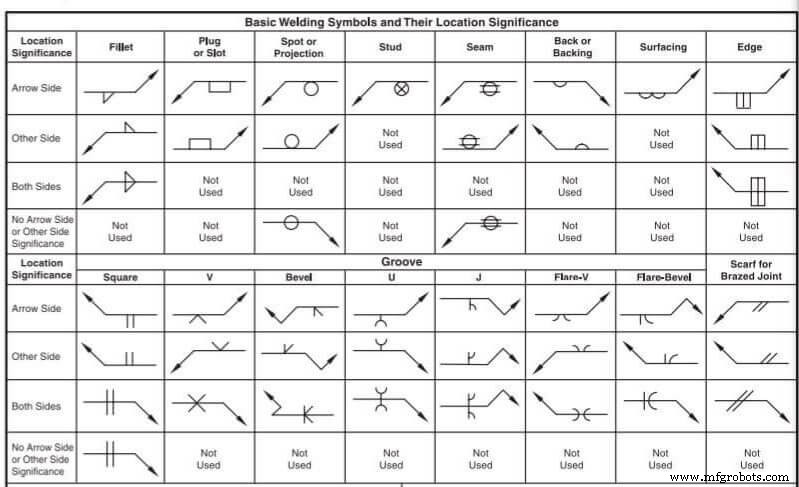
Lokasi Las
Simbol pengelasan diterapkan pada garis referensi di dasar. Semua garis referensi mempunyai sisi panah (sisi dekat) dan sisi lain (sisi jauh). Sesuai dengan itu, istilah sisi panah, sisi lain, dan kedua sisi digunakan untuk menempatkan las dengan hubungan terhadap sambungan.
Garis referensi selalu digambar secara horizontal. Garis panah digambar dari satu ujung atau kedua ujung garis referensi ke lokasi las. Garis panah dapat mengarah ke salah satu sisi sambungan dan meluas ke atas atau ke bawah.
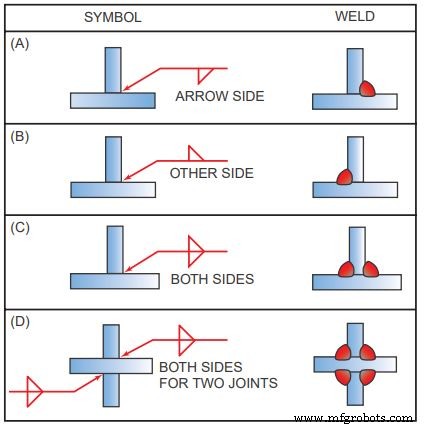
Jika las akan ditetapkan pada sisi panah dari sambungan (sisi dekat), simbol las yang diinginkan ditempatkan di bawah garis referensi, Gambar A. Jika las akan ditetapkan pada sisi lain dari sambungan (sisi jauh), simbol las ditempatkan di atas garis referensi, Gambar B.
Ketika las akan ditetapkan pada kedua sisi dari sambungan yang sama, simbol las yang sama muncul di atas dan di bawah garis referensi, Gambar C dan D. Ekor ditambahkan ke simbol pengelasan dasar ketika diperlukan untuk menentukan spesifikasi pengelasan, prosedur, atau informasi tambahan lain yang diperlukan untuk membuat las.
Notasi yang ditempatkan di ekor simbol mungkin menunjukkan proses pengelasan yang akan digunakan, jenis logam penisi yang diperlukan, apakah peening atau pemotongan akar diperlukan, dan informasi lain mengenai las.
Jika notasi tidak digunakan, ekor simbol dihilangkan. Untuk sambungan yang akan memiliki lebih dari satu las, simbol ditunjukkan untuk setiap las.
Jenis Las dan Simbolnya
Setiap posisi pengelasan mempunyai simbol dasarnya sendiri, yang biasanya ditempatkan di dekat pusat garis referensi (dan di atas atau di bawahnya, tergantung pada sisi sambungan mana yang ada). Simbol adalah gambar kecil yang biasanya dapat ditafsirkan sebagai penampang lintang yang disederhanakan dari las. Dalam deskripsi di bawah ini, simbol ditunjukkan dalam posisi sisi panah dan sisi lain.
- Las Fillet
- Las Groove
- Las Plug dan Slot
1. Simbol Las Fillet
CATATAN: Las fillet berupa segitiga mendekati. Ia digunakan untuk menyambung sambungan lap, sambungan tee, atau sambungan sudut di mana sambungan pada sudut kanan mendekati.
Las fillet (dibaca “fill-it”) digunakan untuk membuat sambungan lap, sambungan sudut, dan sambungan T. Seperti yang disarankan oleh simbolnya, las fillet berupa segitiga mendekati pada penampang lintang, meskipun bentuknya tidak selalu segitiga siku-siku atau segitiga sama kaki.
Logam las ditetapkan di sudut yang dibentuk oleh pasangan dua anggota dan menembus dan menyatu dengan logam dasar untuk membentuk sambungan. (Catatan: untuk kejelasan grafis, gambar di bawah ini tidak menunjukkan penetrasi logam las. Pahami, namun, bahwa tingkat penetrasi penting dalam menentukan kualitas las.)
Kaki tegak lurus segitiga selalu digambar di sisi kiri simbol, terlepas dari orientasi las itu sendiri. Ukuran kaki ditulis di sisi kiri simbol las.
Jika dua kaki las akan berukuran sama, hanya satu dimensi yang diberikan; jika las akan memiliki kaki yang tidak sama (much less common than the equal-legged weld), kedua dimensi diberikan dan ada indikasi pada gambar mengenai kaki mana yang lebih panjang.
Panjang las diberikan di sisi kanan simbol.
Jika tidak ada panjang yang diberikan, maka las akan ditempatkan antara garis dimensi yang ditentukan (if given) atau antara titik-titik di mana perubahan tiba-tiba dalam arah las akan terjadi (like at the end of the plates in the example above).
Untuk las intermiten, panjang setiap bagian las dan jarak las dipisahkan oleh tanda hubung (length first, spacing second) dan ditempatkan di sisi kanan simbol las fillet.
Perhatikan bahwa jarak, atau pitch, bukan ruang bersih antara las, tetapi jarak pusat-ke-pusat (atau ujung-ke-ujung).
2. Las Groove Simbol
Las groove umumnya digunakan untuk membuat sambungan tepi-ke-tepi, meskipun juga sering digunakan di sambungan sudut, sambungan T, dan sambungan antara bagian lengkung dan datar. Seperti yang disarankan oleh berbagai simbol las groove, ada banyak cara untuk membuat las groove, perbedaan bergantung terutama pada geometri bagian yang akan digabungkan dan persiapan tepinya.
Logam las ditetapkan dalam groove dan menembus serta menyatu dengan logam dasar untuk membentuk sambungan.
Note: for the sake of graphical clarity, the drawings below generally do not show the penetration of the weld metal. Recognize, however, that the degree of penetration is important in determining the quality of the weld.
Jenis-jenis las groove adalah:
Las groove persegi
Groove dibuat oleh fit ketat atau pemisahan ringan tepi. Jumlah pemisahan, jika ada, diberikan pada simbol las.
Las groove V
Tepi kedua potongan di-fermer, baik tunggal atau ganda, untuk membuat groove. Sudut V diberikan pada simbol las, begitu juga pemisahan di akar (if any). Jika kedalaman V bukan ketebalan penuh — atau setengah ketebalan dalam kasus double V — kedalaman diberikan di sisi kiri simbol las.
Jika penetrasi las akan lebih besar daripada kedalaman groove, kedalaman effective throat diberikan dalam tanda kurung setelah kedalaman V.
Las groove bevel
Tepi salah satu potongan di-fermer dan yang lain dibiarkan persegi. Garis tegak lurus simbol bevel selalu digambar di sisi kiri, terlepas dari orientasi las itu sendiri. Panah mengarah ke potongan yang akan di-fermer. Signifikasi ekstra ini ditekankan oleh jeda dalam garis panah.
Jeda tidak diperlukan jika desainer tidak mempunyai preferensi mengenai potongan mana yang mendapatkan treatment tepi atau jika potongan yang akan menerima treatment harus jelas bagi pengelas yang berkualifikasi. Sudut dan kedalaman treatment tepi, effective throat dan pemisahan di akar dijelaskan menggunakan metode yang dibahas dalam bagian V-groove.
Las groove U
Tepi kedua potongan diberikan treatment cekung. Kedalaman treatment tepi, effective throat dan pemisahan di akar dijelaskan menggunakan metode yang dibahas dalam bagian V-groove.
Las groove J
Tepi salah satu potongan diberikan treatment cekung dan yang lain dibiarkan persegi. Itu terhadap las groove U seperti las groove bevel terhadap las groove V. Seperti bevel, garis tegak lurus selalu digambar di sisi kiri dan panah (dengan jeda, jika perlu) mengarah ke potongan yang menerima treatment tepi.
Kedalaman treatment tepi, effective throat dan pemisahan di akar dijelaskan menggunakan metode yang dibahas dalam bagian V-groove.
Las groove flare-V
Umumnya digunakan untuk menggabungkan dua bagian bulat atau lengkung. Kedalaman yang diinginkan dari las itu sendiri diberikan di sisi kiri simbol, dengan kedalaman las ditunjukkan dalam tanda kurung.
Las groove flare bevel
Umumnya digunakan untuk menggabungkan bagian bulat atau lengkung ke bagian datar. Seperti flare-V, kedalaman groove yang dibentuk oleh dua permukaan lengkung dan kedalaman yang diinginkan dari las itu sendiri diberikan di sisi kiri simbol, dengan kedalaman las ditunjukkan dalam tanda kurung. Garis tegak lurus simbol selalu digambar di sisi kiri, terlepas dari orientasi las itu sendiri.
Simbol tambahan umum yang digunakan dengan las groove adalah simbol melt-thru dan backing bar. Keduanya menunjukkan bahwa penetrasi gabungan penuh akan dibuat dengan las groove satu sisi.
Dalam kasus melt-thru, akar akan diperkuat dengan logam las di sisi belakang sambungan. Tinggi penguat, jika kritis, ditunjukkan di sisi kiri simbol melt-thru, yang ditempatkan di seberang garis referensi dari simbol las dasar.
Ketika backing bar digunakan untuk mencapai penetrasi gabungan penuh, simbolnya ditempatkan di seberang garis referensi dari simbol las dasar. Jika bar akan dihilangkan setelah las selesai, “R” ditempatkan dalam simbol backing bar. Simbol backing bar mempunyai bentuk yang sama dengan simbol las plug atau slot, namun konteks seharusnya selalu membuat niat simbol jelas.
3. Las Plug dan Slot Simbol
Las plug dan las slot digunakan untuk menggabungkan anggota yang tumpang tindih, salah satunya mempunyai lubang (bulat untuk las plug, lonjong untuk las slot) di dalamnya. Logam las ditetapkan di lubang dan menembus serta menyatu dengan logam dasar dari kedua anggota untuk membentuk sambungan. (Note: for the sake of graphical clarity, the drawings below do not show the penetration of the weld metal.
Recognize, however, that the degree of penetration is important in determining the quality of the weld.) For plug welds, diameter setiap plug diberikan di sisi kiri simbol, dan jarak plug-ke-plug (pitch) diberikan di sisi kanan.
Untuk las slot, lebar setiap slot diberikan di sisi kiri simbol, panjang dan pitch (dipisahkan oleh tanda hubung) diberikan di sisi kanan simbol, dan gambar detail dirujuk di ekor.
Jumlah plug atau slot diberikan dalam tanda kurung di atas atau di bawah simbol las. Designasi sisi panah dan sisi lain menunjukkan potongan mana yang mempunyai lubang. Jika lubang tidak akan diisi sepenuhnya dengan logam las, kedalaman di mana ia akan diisi diberikan dalam simbol las.
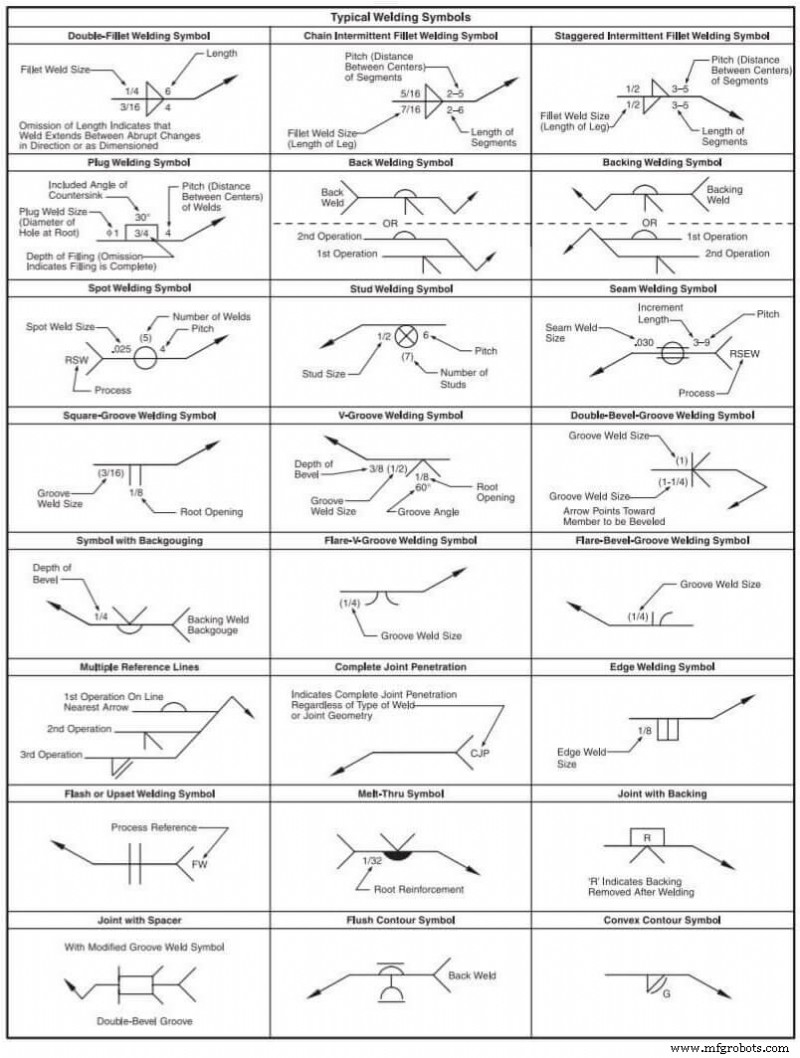
Grafik simbol pengelasan
Untuk informasi lebih lanjut, lihat ANSI/AWS A2.4, Symbols for Welding, and Nondestructive Testing.
Grafik simbol pengelasan



