Meningkatkan QC Mesin Pemotong dengan Standar ISO 230-13 yang Akan Hadir
QC mesin pemotong berada di ambang perubahan yang dalam. Menurut Steffen Hailer, manajer produk dan insinyur aplikasi untuk AfM Technology di Aalen, Jerman, standar ISO yang akan terbit (ISO 230-13) akan menentukan proses yang mana mesin pemotong dapat dikalibrasi sehingga pengukuran probingnya dapat diterima oleh departemen kualitas.
Ini tidak berarti mesin pemotong akan selalu akurat seperti CMM umum. Tapi departemen produksi dan QC akan berbicara bahasa yang sama, dan pengukuran mesin dapat digunakan untuk QC. Itu, gilinya, menawarkan keuntungan dalam kontrol proses yang lebih baik dan biaya kualitas yang lebih rendah.
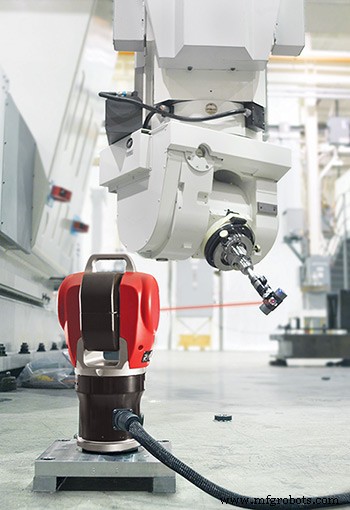
Kompensasi kesalahan volumetrik (VEC) mungkin adalah faktor terpenting yang memungkinkan mesin pemotong untuk melakukan QC yang dapat diterima. Tetapi bahkan jika Anda masih menggunakan peralatan off-line untuk inspeksi akhir (yang biasanya akan menjadi kasus), metode terbaru dalam VEC menawarkan jalur terbaik untuk memastikan akurasi tinggi dalam produksi bagian kompleks.
Misalnya, Art Kietlinski, manajer operasi untuk Automated Precision Inc. (API) di Rockville, Md., mengatakan paket kompensasi perusahaan akan memberikan peningkatan empat- hingga lima lipat dalam akurasi volumetrik mesin pemotong multi-sumbu, dan terkadang peningkatan yang lebih besar. “Biasanya, kami mungkin melihat mesin dengan kesalahan volumetrik maksimum di ujung alat sekitar 0,3 hingga 0,5 milimeter sebelum kalibrasi. Dan kemudian setelah kalibrasi, kami mungkin sekitar 0,075. Pada mesin lima-sumbu, kami melihat dan meningkatkan semua 43 kesalahan yang mungkin.” [Lihat “Keeping Machines Honest with Advanced Calibration, Optimization,” Manufacturing Engineering, Juni 2019, untuk penjelasan tentang 43 deviasi mesin pemotong yang mungkin.]
API melakukan ini dengan menggabungkan pelacak laser dengan apa yang mereka sebut Active Target, menjelaskan Ron Hicks, vice president manajemen produk dan pemasaran. “Active Target adalah reflektor bermotor kecil yang dipasang di poros. Ini memungkinkan pelacak laser untuk mengukur dengan akurat posisi ujung alat mesin dari satu posisi instrumen.” Itu signifikant, Hicks menjelaskan, karena proses VEC memindahkan poros secara real-time melalui semua sumbu mesin selama proses pengukuran. Itu tidak akan mungkin dengan reflektor pelacak laser standar, karena sinar akan terputus di berbagai titik di seluruh volume mesin. Hicks menambahkan bahwa “berbeda dengan proses laser konvensional, sistem kami tidak perlu diselaraskan dengan sumbu utama mesin pemotong. Ini memiliki keuntungan dramatis dalam hal kecepatan dan akurasi…Kami telah dapat mengkompensasi dua mesin dalam satu hari.”
Sistem API mengukur “semua kemungkinan pose mesin,” tambah Kietlinski, jadi dalam volume mesin yang besar (misalnya 10 m) itu mungkin mencetak hingga 250 titik. Dari sana, perangkat lunak proprietary menghasilkan koefisien untuk polinomial yang menghitung koreksi kesalahan yang diperlukan untuk setiap sumbu. Seperti yang dijelaskan Kietlinski, ini adalah matematika kompleks, karena “kesalahan tidak selaras secara linier. Anda mungkin akhirnya memiliki polinomial orde kedua atau ketiga yang harus diselesaikan.”
Pabrik Northrop Grumman di Palmdale, Calif., adalah salah satu beberapa kisah sukses, kata Hicks. Pabrik menggunakan mesin gantry lima-sumbu besar untuk melakukan semua pemotongan dan pemboran lubang untuk seluruh fuselage F-35, dan API mengunjungi setiap tahun untuk melakukan VEC pada setiap mesin. Sementara itu, kata Kietlinski, Lockheed Martin dan Israeli Aerospace memesin bagian sayap pada horizontal, yang juga dilayani oleh API.
Ada batasan. Kunjungan terbaru ke perusahaan di Michigan yang memproduksi alat, prototipe, dan komponen produksi volume rendah yang berkualitas tinggi memperkenalkan catatan hati-hati.
Memahami Batasan
Kietlinski menceritakan bahwa perusahaan Michigan tersebut mengundang API untuk mendemonstrasikan peralatan mereka pada mesin lima-sumbu yang telah mengalami VEC berdasarkan peta kesalahan 21, “yang merupakan norma untuk sebagian besar mesin dan CMM.” Seperti yang dijelaskan Kietlinski, “semua kalibrasi ini mengasumsikan mesin memiliki badan rigid, yang berarti semua kesalahan sudut akan sama di seluruh perjalanan sumbu itu melalui volume. Jadi, misalnya, tidak importa di mana saya menjalankan sumbu X melalui volume, jika saya mengukur kesalahan pitch, yaw, dan roll, saya akan mendapatkan data sudut yang sama. Tetapi itu tidak selalu terjadi pada mesin-mesin yang lebih besar.” Itu biasanya karena rel tidak sejajar, katanya. Ini menciptakan stres pada mesin dan sistem drive-nya, yang menyebabkan “arus beban naik, dan sejumlah masalah lain.”
Jadi hal pertama yang diperiksa Kietlinski adalah ketidaklurusan sumbu linier, yang memakan waktu kurang dari satu jam menggunakan pelacak laser. Dia menambahkan bahwa biasanya ada hubungan langsung antara ketidaklurusan dan kesalahan geometris lainnya, seperti pitch, yaw, roll dan kesalahan persegi, “karena Anda bahkan tidak dapat menilai persegi jika Anda tidak lurus.” Dalam kasus ini, dia menemukan kesalahan hingga 200 hingga 250 mikron (0,010”). API melakukan penyelarasan penuh pada mesin, “bahkan melepas jembatan dan menyesuaikannya secara mekanis. Kemudian kita menerapkan peta koreksi kesalahan 21. Pada titik ini…kesalahan sudut sama di seluruh mesin, dan kami dapat meningkatkan mesin sepuluh lipat dibandingkan kalibrasi sebelumnya.”
Itu sebagian besar karena penyelarasan mekanis yang ditingkatkan, menekankan Kietlinski. “Semakin baik Anda menyelaraskan mesin secara mekanis, semakin baik hasil kalibrasi.” Sebaliknya, “Anda tidak dapat mengambil mesin yang tidak diselaraskan secara mekanis dan mencoba memperbaiki semuanya dengan perangkat lunak.”
Memperbaiki Kesalahan Dalam Proses
Dalam batasan yang baru saja dibahas, VEC dapat memberikan perbaikan yang luar biasa terhadap ketidakanguratan geometris mesin. Tetapi bagaimana dengan “ketidakanguratan kerja,” kesalahan tambahan yang terjadi selama pemesinan, karena stres operasional, ketidakstabilan termal, dan faktor lain? Bill Malanche, chief operating officer untuk Mitsui Seiki (USA), Franklin Lakes, N.J., mencantumkan penyebab utama ketidakakuratan sebagai “gerakan hilang, panas, dan desain. Gerakan hilang bekerja ke dalam banyak aspek, tetapi dapat diringkas dengan keselarasan geometris dan pas.” Dengan VEC mengatasi faktor-faktor lain, ketidakstabilan termal muncul sebagai sumber utama kesalahan dalam proses. Dan semakin besar mesin, semakin banyak variasi yang mungkin terlihat antara posisi alat aktual dan nominal.
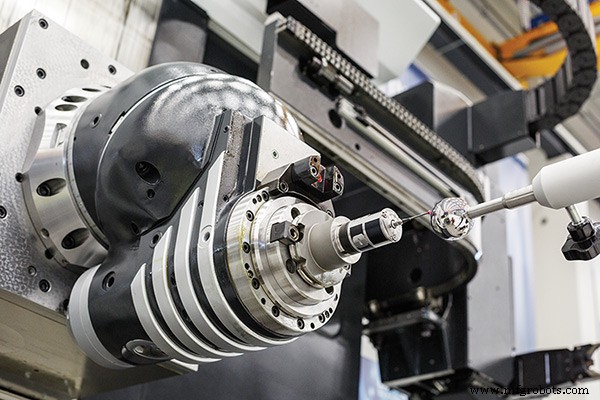
Salah satu pendekatan untuk menangani masalah ini adalah menggunakan probe internal mesin untuk membantu menghitung deviasi tersebut, dan kemudian mengkompensasinya. Doug Schulte, manajer pengembangan bisnis untuk Select Machining Technologies, Windsor, Conn., mengatakan mesin Soraluce mereka “memprobing bola kualifikasi pada sejumlah titik yang ditetapkan. Ini dilakukan untuk banyak posisi kepala dan sumbu. Perangkat lunak kemudian membandingkan titik yang diukur dengan model kinematik mesin dan membuat koreksi yang diperlukan untuk memastikan titik pusat alat dalam geometri mesin.” Soraluce menyebut fungsi ini Dynamic Head Calibration (DHC), dan Schulte mengatakan ini adalah fitur umum dalam mesin lima-sumbu. [Manufacturing Engineering mencakup versi Okuma dalam artikel Juni 2019.]
Mesin Soraluce umumnya dilengkapi dengan beberapa kepala dua-sumbu, dan DHC memakan waktu 25 hingga 30 menit untuk seluruh siklus pengukuran. Ini dirancang untuk kompensasi pra-pemesinan berkala, seperti VEC. Tetapi Soraluce memiliki fitur tambahan yang disebut Accura Heads yang menargetkan kesalahan dalam proses yang mungkin terjadi, dan hanya memakan waktu satu atau dua menit untuk melakukannya. Opsi ini menggunakan probe dan bola pengukuran yang sama, tetapi berjalan di dalam program pemesinan, menjelaskan Schulte.
“Jika Anda akan mengatasi fitur pada bagian yang berada pada sudut tertentu dan sudut itu sangat kritis, Anda dapat menggunakan rutinitas Accura Heads untuk memverifikasi sudut dan posisi titik alat dari orientasi tertentu tersebut. Kemudian itu akan membuat offset untuk alat itu saja. Anda lakukan siklus probing segera sebelum Anda menjalankan operasi tersebut.”
Schulte juga menunjukkan bahwa untuk toleransi yang lebih ketat dalam desain mesin tertentu, pengguna harus memasang bola lebih dekat ke area tempat mereka akan memotong, tergantung pada ukuran mesin. “Soraluce telah membangun mesin dengan perjalanan longitudinal lebih dari 60 meter,” tambahnya. Tidak sulit untuk membayangkan bahwa pengaruh luar mungkin menyebabkan deviasi antara posisi aktual dan nominal sejauh itu.
Jabat Tangan Pemesinan/QC
Dengan menganggap “mesin yang dikompensasi” sebagai sesuatu yang sudah ada, operator dapat mempertimbangkan kemampuan untuk menggunakan probe mesin pemotong untuk melakukan fungsi QC. Standar ISO 230-13 baru akan menentukan persyaratan, dan akan melakukannya dengan referensi ke ISO 10360, yang merupakan standar untuk CMM. Spesifikasi kunci yang mana CMM dinilai adalah nilai kesalahan maksimum yang diizinkan (MPE). Tes penerimaan akan mengukur tujuh orientasi (empat diagonal tubuh, ditambah satu masing-masing sepanjang X, Y, dan Z) dengan step gauge atau laser digabungkan dengan bola pengukuran. Untuk lulus tes, deviasi maksimum (E0) tidak boleh lebih besar dari MPE.
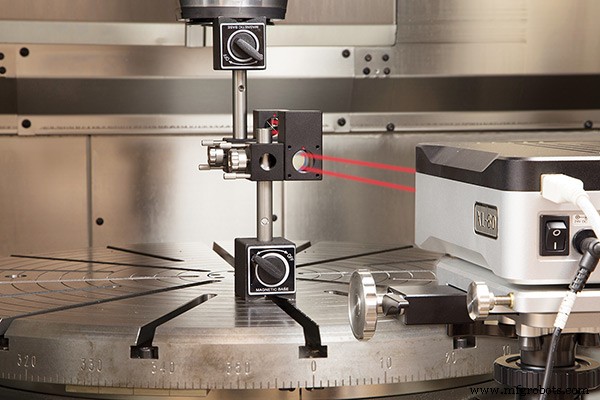
Seperti yang dijelaskan Hailer, standar ISO baru menentukan prosedur tes penerimaan dan nilai yang diperlukan dengan sama jelasnya untuk mesin pemotong, tetapi ini adalah konsep baru untuk pembuat mesin. “Saat ini, tidak ada pembuat mesin pemotong yang mengetahui ukuran MPE mereka. Mereka harus mempelajari prosedur untuk menentukan nilai seperti itu, dan kemudian mengetahui apa itu. Ini adalah salah satu layanan yang kami berikan kepada OEM.” Setelah pembuat telah menentukan nilai ini untuk mesin tertentu—dan diverifikasi di lokasi, sama seperti yang Anda lakukan untuk instalasi CMM—seorang pengguna dapat melakukan inspeksi bagian akhir pada mesin, tanpa meletakkannya di CMM, dan mengirimkan bagian ke pelanggan dengan laporan yang mendokumentasikan akurasi pengukuran.
Apakah MPE mesin pemotong dapat diterima untuk pengguna akhir adalah pertanyaan lain. Tetapi tampaknya kemungkinan besar bahwa mesin presisi tinggi akan memenuhi QC yang memuaskan untuk setidaknya beberapa aplikasi. Itu sangat benar untuk bagian yang sangat besar, mengamati Béat Ries, manajer produk penggerus untuk Mitsui Seiki. “Anda membayar banyak uang untuk CMM besar, terutama saat Anda ingin mencapai akurasi ultra tinggi. Angkanya astronomis. Tampaknya tidak ada yang mampu memberikan solusi yang ekonomis.”
Ada lebih banyak, kata Ries. Mengetahui hanya MPE dari CMM atau mesin pemotong tidak cukup untuk memenuhi standar penerbangan atau otomotif. Itu karena mereka juga “membutuhkan nilai ketidakpastian di samping setiap pengukuran atau validasi yang dilakukan pada bagian.” Jadi sementara banyak orang menganggap MPE saja sebagai “akurasi” mesin, angka tersebut tidak menangkap variasi pengukuran—dan ketidakakuratan tambahan—yang terjadi di dunia nyata. Misalnya, Ries, menjelaskan, “fluktuasi suhu di bengkel akan menghasilkan pengukuran yang berbeda. Jadi jika CMM memiliki MPE 1,9 plus L/250 mikron, ketidakpastian yang dihitung mungkin 3 mikron per meter. Jika Anda mengukur selama satu meter, nilai MPE akan menunjukkan Anda akurat dalam 5,9 mikron. Tetapi jika Anda menambahkan nilai ketidakpastian Anda akan melihat bahwa Anda sebenarnya mengukur dalam lebih atau kurang 8,9 mikron.”
Membagi Mikron
Satu bengkel yang mengambil pengukuran dengan sangat serius adalah Precision Grinding Solutions (PGS) yang bernama tepat di Hamden, Conn. Pemilik Curt Reed menganggap penting bahwa mereka memiliki pemahaman yang kuat tentang QC mereka, termasuk pengukuran ketidakpastian, karena mereka menggerus bagian mesin jet berputar untuk OEM besar seperti Pratt & Whitney, serta pemasok penerbangan Tier 1 dan 2. PGS bahkan memiliki kontrak untuk mengkalibrasi gauge untuk beberapa lokasi Pratt.
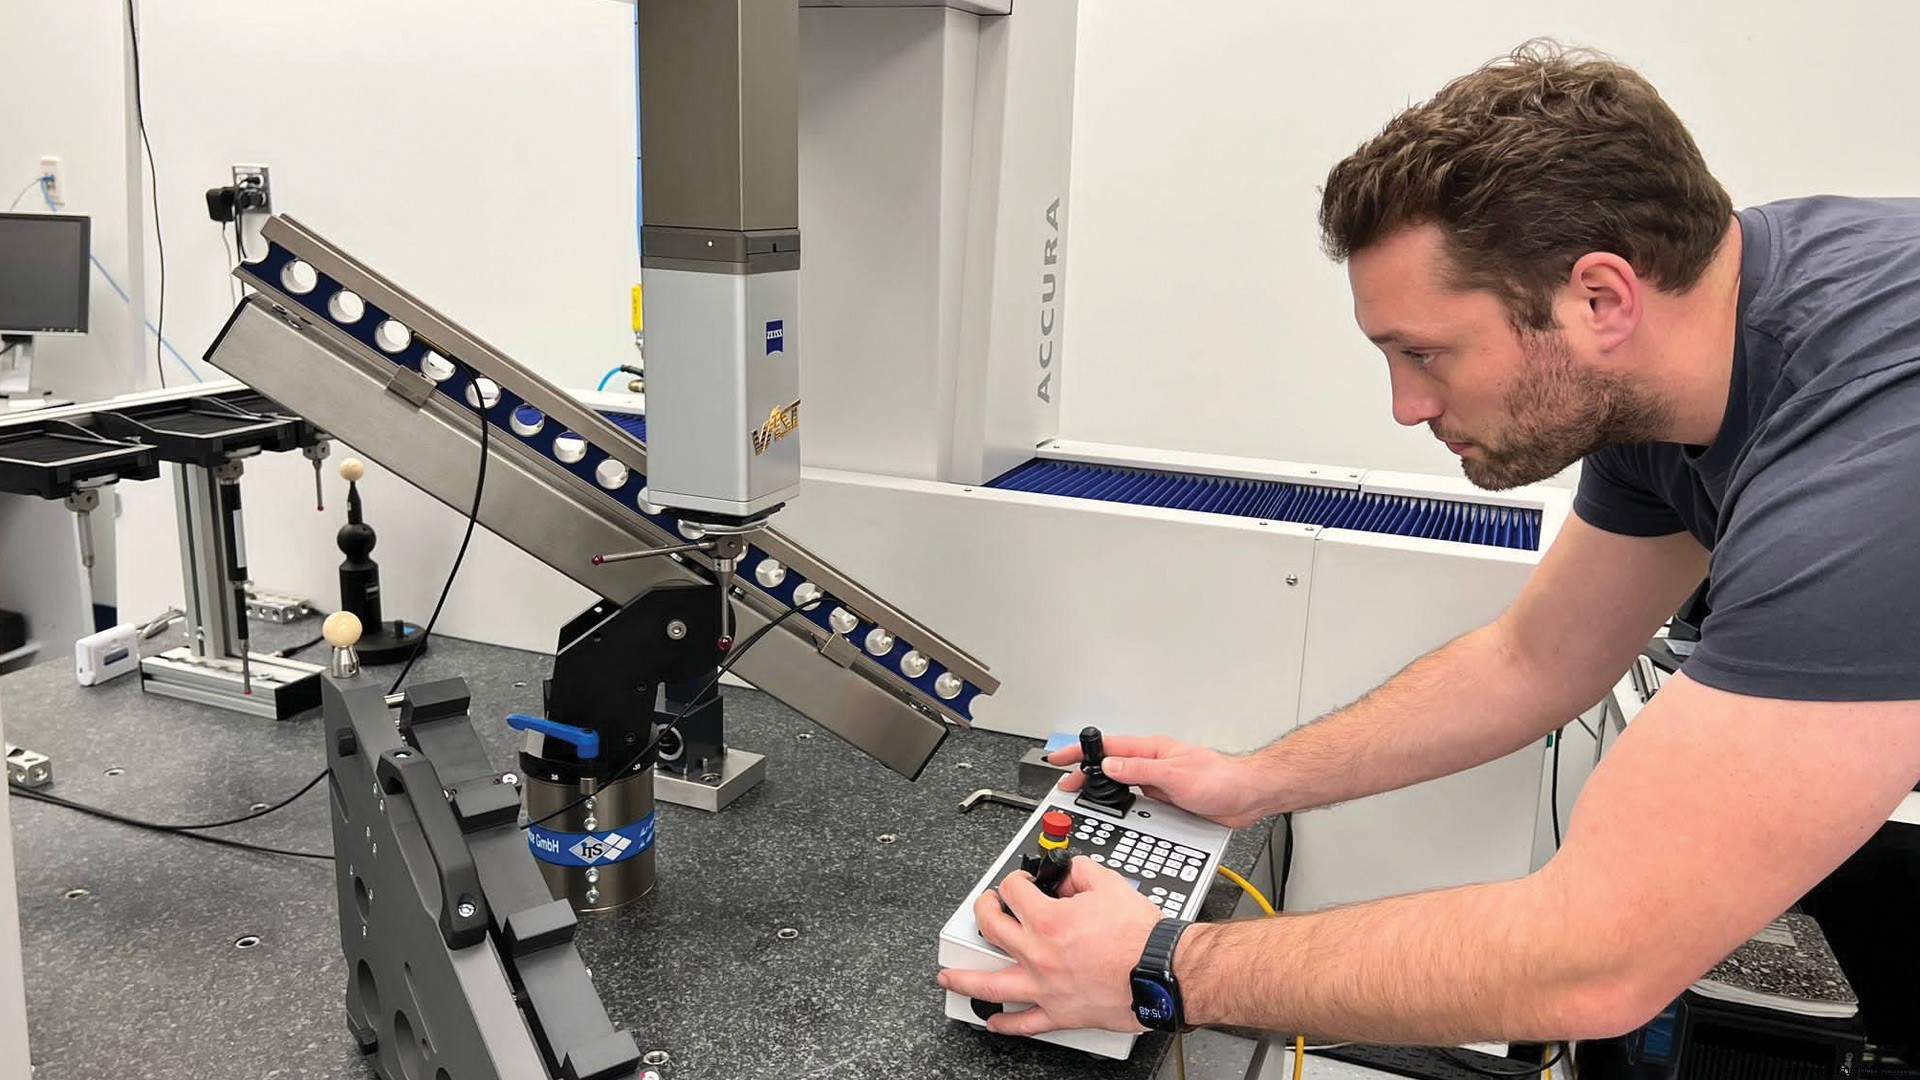
PGS memiliki CMM ultra Zeiss PRISMO, yang Reed sebut sebagai mesin “kelas referensi.” CMM ini memiliki E0 sebesar 0,5 + L/500 μm, dan PGS telah menentukan budget ketidakpastian “salah satu cara lama. Anda mengambil artefak yang diketahui, misalnya salah satu gauge Pratt yang kami terlibat dalam kalibrasi, dan mengukur fitur kritis sekitar 50 kali. Kemudian Anda memeriksa penyebaran data ini, mempertimbangkan faktor seperti perubahan suhu ruangan, memasukkan semuanya ke dalam rumus yang lama dan menghasilkan angka ketidakpastian.”
Sekarang PGS menerapkan metode baru untuk mendapatkan pengendalian yang lebih baik terhadap ketidakpastian pengukuran: Virtual CMM (VCMM). Reed menjelaskan bahwa VCMM adalah modul plugin untuk paket perangkat lunak eksekutif Calypso Zeiss yang “memungkinkan Anda untuk memasukkan kolom tambahan dalam laporan Anda yang menunjukkan ketidakpastian setiap pengukuran yang Anda lakukan.” Di luar itu, itu juga menangkap semua kesalahan lain yang tidak diperhitungkan oleh kalibrasi laser, tambah Reed.
PGS bekerja sama dengan AfM untuk menangkap data yang diperlukan untuk upaya ini, yang Reed katakan melampaui pelacakan fluktuasi suhu dan getaran. “Misalnya, itu mempertimbangkan apakah Anda menggunakan stylus panjang dengan batang tipis, atau yang pendek dan gemuk. Bagaimana tanda bengkok mesin? Saat Anda mengukur mesin, bagaimana geometri aktualnya, skala, wayway… Bagaimana semuanya terlihat?” AfM akan menentukan semuanya dengan mengambil serangkaian pengukuran khusus dengan serangkaian artefak yang menggabungkan berbagai bola dan tangga. Kemudian berkas kesalahan akan berjalan di latar belakang untuk menentukan ketidakpastian.
Secara keseluruhan, kata Reed, “VCMM adalah cara yang jauh lebih modern dan lebih komprehensif untuk memeriksa ketidakpastian untuk seluruh sistem dan laboratorium. Ini tidak hanya berdasarkan satu artefak. Ini adalah kualifikasi melalui semua pengukuran yang dilakukan AfM, dan ini adalah kualifikasi volume pengukuran keseluruhan CMM, bukan hanya satu area lokal tempat Anda menguji gauge.”
Setelah selesai, Reed berkomentar, laporan baru akan membuat gambar kualitas terlihat lebih buruk, “karena itu melakukan pekerjaan yang lebih baik, fitur demi fitur. Jika Anda mengaktifkan fungsi ini, Anda akan melihat ketidakpastian dari setiap fitur yang dijalankan pada setiap program. Jadi jika Anda mengukur sesuatu yang akan menjadi ‘sampe mikron,’ dan Anda menambahkan ketidakpastian, mungkin itu 1,15 mikron. Tetapi itu memberikan pemeriksaan yang nyata dan jujur tentang ketidakpastian dari seluruh sistem.”
Sistem Reed sudah sangat baik. PGS memiliki CMM kelas atas dan labnya stabil suhu hingga satu pertiga derajat Fahrenheit. Tetapi mereka telah membuat investasi lain untuk membatasi ketidakpastian: “Kami membeli perangkat lunak dan artefak pengukuran AfM untuk mendapatkan kontrol yang lebih baik atas akurasi mesin. Kami juga membeli step edge 700 milimeter yang identik dengan yang digunakan oleh layanan Zeiss. Inti kami adalah memahami di mana mesin berada setiap saat.”
PGS tidak lagi akan bergantung sepenuhnya pada kalibrasi tahunan dari OEM, karena itu hanya merepresentasikan foto pada satu waktu. Reed mengatakan kunjungan tersebut membiayai sejumlah besar uang dan masih membuat seseorang bertanya-tanya bagaimana mesin berjalan sepanjang tahun. “Jika OEM kembali dalam setahun dan kalibrasi ‘as-found’ tidak dalam spesifikasi, itu menempatkan setiap produk yang telah Anda terima dengan mesin itu dalam pertanyaan. Kami tidak lagi bersedia mengambil risiko itu. Kami mencoba melakukan pemeriksaan mingguan, atau bahkan harian, pada CMM kami.”



