Bagian Perbaikan Custom-Fabricated Premium untuk Solusi Terpercaya dan Efisien Biaya
Ada saatnya bagian commercial-off-the-shelf (COTS) tidak akan bekerja. Itu mungkin karena kendala waktu yang terlibat dalam pengiriman dari produsen peralatan asli (OEM), terutama jika bagian harus datang dari luar negeri. Itu bisa menjadi masalah anggaran yang mencegah pembelian bagian baru saat ini, membuat perbaikan atau resurfacing opsi yang lebih baik. Mungkin bagian yang tidak lagi diproduksi oleh produsen asli atau pemasok aftermarket. Mungkin bagian kustom dapat meningkatkan performa dan efisiensi sistem hidrolik Anda. Apapun alasan, sebagian besar fasilitas yang menggunakan sistem hidrolik pada akhirnya akan memerlukan bagian perbaikan yang difabriksi kustom.
Bagian Hidrolik yang Umum Difabriksi
Hampir semua bagian hidrolik dapat difabriksi kustom. Item kecil seperti adapter hex,
konektor selang hidrolik, atau fitting ujung, atau item lebih besar seperti silinder hidrolik semuanya dapat dibuat kustom. Tidak biasa untuk komponen motor atau pompa hidrolik seperti piston, swash plate, distributor, dan ring cam untuk memerlukan pemrosesan permukaan kecil untuk memulihkannya ke spesifikasi OEM, sebagai pengganti menggantinya dengan bagian baru. Komponen sistem hidrolik seringkali mencakup klep dan manifold kustom. Silinder hidrolik seringkali diproses secara kustom (termasuk boring dan honing) dan/atau dipasang sebagai bagian dari proses perbaikan atau diproduksi dari stok logam sesuai spesifikasi pelanggan. Bagian seperti batang pengikat pengganti dan penangga juga dapat dibuat. Perhatikan bahwa modifikasi desain pada bagian OEM atau aftermarket baru juga dapat diklasifikasikan sebagai difabriksi kustom.
Manfaat Bagian Difabriksi Kustom
Saat berbicara tentang bagian perbaikan kustom, ada cukup banyak manfaat. Salah satu manfaatnya adalah kontrol atas desain. Anda dapat memilih bahan yang ingin Anda buat bagian dari (dalam batas wajar, tentu saja) dan bekerja sama dengan pengrajin untuk mengembangkan desain terbaik yang mungkin. Anda tidak harus puas dengan apa yang ditawarkan oleh OEM atau pemasok. Dan penyesuaian bahkan tidak harus menyentuh aspek utama bagian, seperti jenis bahan atau geometri keseluruhan; modifikasi bisa saja penyesuaian sederhana pada desain yang ada, seperti pembukaan yang sedikit dipindahkan untuk penangga atau toleransi yang lebih longgar untuk mengakomodasi perbedaan geometri.
Fasilitas Anda mungkin memiliki peralatan hidrolik lama yang masih berfungsi baik dan Anda tidak berniat menggantinya. Namun, peralatan lama dapat menjadi masalah saat OEM tidak lagi mendukungnya dan bagian pengganti tidak lagi diproduksi. Dengan opsi untuk memiliki bagian perbaikan yang diproduksi kustom, Anda tidak perlu khawatir tentang peralatan yang usang yang masih dalam kondisi kerja baik karena Anda dapat membuat bagian perbaikan secara khusus untuk mesin lama Anda. Dalam beberapa kasus, itu bisa lebih cepat (dan mungkin lebih hemat) untuk memproduksi bagian dibandingkan menunggu dikirim, terutama saat pemasok saat ini tidak memilikinya di stok. Namun, baik harga maupun kecepatan sangat bergantung pada seberapa kompleks geometri bagian, seberapa ketat toleransi, dan bahan apa yang terlibat dalam proses pembuatan. Tapi jika Anda melibatkan fasilitas pembuatan profesional dengan pengrajin berpengalaman, Anda mungkin terkejut seberapa cepat komponen tersebut dapat dibuat. Dalam banyak kasus kerusakan pada bagian permukaan cukup kecil sehingga dapat dipulihkan kembali ke spesifikasi, atau yang diperlukan hanyalah beberapa perbaikan las. Opsi ini jauh lebih murah daripada membeli bagian baru dan akan memperpanjang umur bagian yang bersangkutan lebih lanjut.
Proses yang Digunakan dalam Pembuatan Bagian Hidrolik Kustom
Ada dua jenis utama proses yang digunakan dalam pembuatan bagian hidrolik: proses pengurangan logam (seringkali dikelompokkan di bawah pengolahan) dan proses penyatuan logam (yang mencakup las). Komponen dengan kompleksitas apa pun mungkin akan memerlukan lebih dari satu proses manufaktur untuk menyelesaikan pembuatannya.
Proses Pengurangan Logam
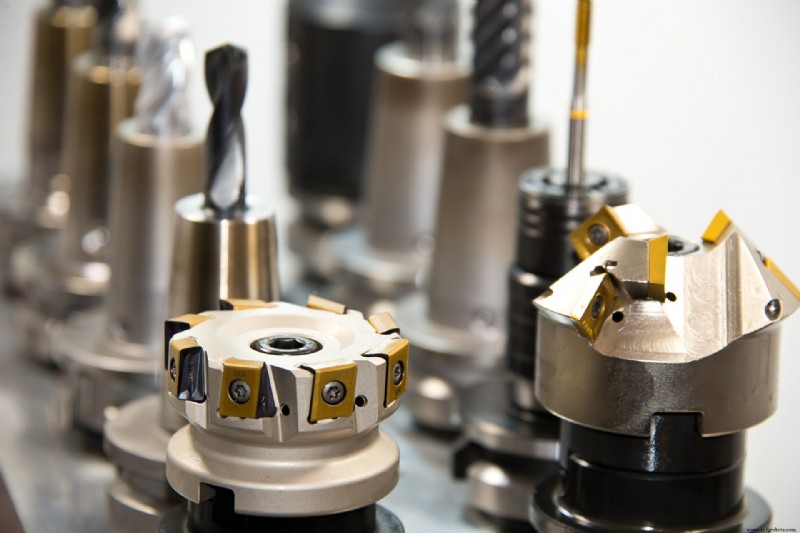
Proses pengurangan logam mencakup penggerusan, pemboran, pemutaran, dan pengolahan abrasif. Pemutaran melibatkan putaran workpiece untuk mencapai bentuk yang biasanya simetris aksial dan digunakan untuk tugas seperti broaching dan reaming. Penggerusan, sebaliknya, sering digunakan untuk bagian yang tidak simetris aksial dan mungkin memiliki fitur tambahan seperti slot atau kantong. Pengolahan abrasif mencakup grinding, lapping, dan honing (yang sering digunakan untuk memulihkan permukaan material ke finishing atau ketidakrataan tertentu). Namun, pengolahan abrasif juga dapat mencakup bentuk manufaktur yang lebih baru seperti pengolahan ultrasonik atau pengolahan jet abrasif.
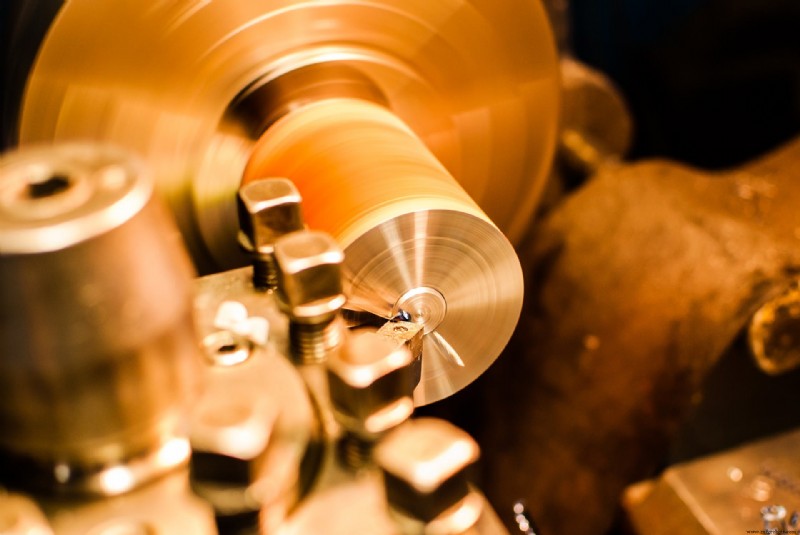
Pengolahan dan pemutaran sering menggunakan peralatan pengolahan numerik terkomputer (CNC). Jenis peralatan ini mendukung manufaktur supported by computer (CAM) yang memungkinkan bagian dirancang di komputer sebagai model padat dan kemudian diproses dengan akurasi dan presisi yang besar oleh peralatan CNC. Namun, tidak semua bagian perlu diproses CNC — bagian sederhana sering dapat diproduksi jauh lebih cepat dan sesuai toleransi oleh tukang mesin yang terampil. Dan tukang mesin yang terampil dibutuhkan sama banyaknya, jika tidak lebih, saat peralatan CNC digunakan. Ada sejumlah parameter kritis yang terlibat dalam pengolahan, termasuk kecepatan alat, laju pakan workpiece, dan kedalaman potongan untuk setiap gerakan. Parameter ini sangat bergantung pada material, jenis, dan bentuk alat; apakah coolant tersedia selama proses pemotongan; tipe material workpiece; dan jenis pengurangan material yang terlibat. Selain itu, jenis alat pemotongan bergantung pada apa yang dilakukan pada workpiece dan material workpiece. Jika kedalaman potongan terlalu dalam, alat mungkin rusak dan workpiece rusak; jika potongan terlalu dangkal, proses akan memakan waktu yang tidak perlu untuk diselesaikan. Aspek lain dari pengolahan melibatkan toleransi, atau seberapa besar perbedaan yang dapat ada antara dimensi target dan dimensi yang sebenarnya diproses. Misalnya, gambar mungkin meminta lubang 0,5 inci untuk dibor dalam bagian. Jika diameter lubang dapat berada di mana saja dari 0,505 inci hingga 0,495 inci, maka ditulis sebagai 0,5 inci ± 0,05 inci, di mana ± 0,05 inci disebut toleransi. Toleransi yang lebih ketat memerlukan waktu lebih lama untuk diproses dan cenderung meningkatkan biaya pembuatan.
Proses Las
Proses las digunakan untuk menyatukan dua potongan logam secara permanen. Proses las yang paling umum mencakup hal berikut: las gas iners metal (MIG), las gas iners tungsten (TIG), las geser (yang menggunakan geser untuk menghasilkan panas untuk las), dan las electrode.
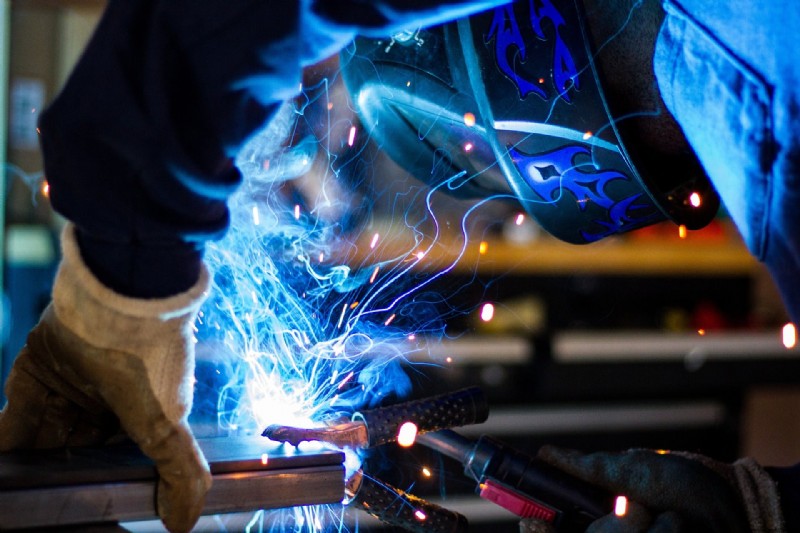
Karakteristik kunci dari las berkualitas yang mengarah pada hasil yang terpercaya melibatkan laster bersertifikat yang melakukan proses sesuai kode las yang sesuai, persiapan yang hati-hati dari area las, pilihan yang benar dari proses las yang digunakan, dan pengujian non-destruktif pada las akhir untuk memastikan bahwa itu akan tahan. Proyek las tipikal dalam aplikasi hidrolik mencakup las cap ujung dan ujung batang ke dalam sistem silinder hidrolik, las port hidrolik, fitting tabung yang dapat dipasang las, dan pembuatan enclosure yang melibatkan logam lembaran. Pentingnya las dilakukan oleh laster bersertifikat tidak dapat diungkapkan terlalu banyak. Pengetahuan dan keterampilan diperlukan untuk las yang kokoh, dan beberapa material (seperti stainless steel) lebih sulit untuk dikerjakan. Karena las sering digunakan dalam hubungan dengan bagian yang menahan beban, juga penting bahwa pemeriksaan non-destruktif (NDE) sesuai standar yang diterima industri digunakan untuk memverifikasi bahwa las akan memang tahan. NDE dapat mencakup tetapi tidak terbatas pada pemeriksaan visual untuk cacat permukaan dan cacat, pemeriksaan radiografi, pemeriksaan partikel magnetik (untuk material ferrous, magnetik), pemeriksaan ultrasonik, dan tes penetran cair.
Kesimpulan
Bagian kustom adalah opsi yang baik saat OEM dan pemasok aftermarket tidak memiliki bagian yang dibutuhkan di stok, atau bahkan tidak lagi membawanya. Pembuatan kustom juga bekerja baik saat bagian hanya perlu diperbaiki daripada diganti. Dalam banyak kasus, itu bisa jauh lebih hemat untuk melakukan perbaikan dasar pada bagian yang sebaliknya masih memiliki umur guna yang tersisa yang signifikan. Pembuatan kustom juga memungkinkan bagian untuk dimodifikasi untuk performa atau keandalan yang ditingkatkan. Saat pembuatan kustom bagian perbaikan dianggap tepat, ingatlah bahwa sebelum memilih bengkel pembuatan apa pun krusial untuk memastikan bahwa memiliki peralatan yang tepat, staf yang tahu cara menggunakannya dengan benar, dan di mana berlaku, memiliki sertifikasi yang tepat. Ini terutama penting ketika datang pada pembuatan bagian yang dipasang las yang kegagalannya dapat mengarah pada kerusakan peralatan atau cedera bagi teknisi dan operator.
MAC Hydrolik
Selain menawarkan pemeliharaan on-site, troubleshooting, dan perbaikan sistem dan komponen hidrolik, MAC Hydrolik juga menawarkan layanan pembuatan kustom. Dari mesin penggerus CNC/CAM terbaru dan borong hingga alat yang lebih umum namun tidak kurang penting seperti bor, meja lapping, dan pemotong logam, fasilitas kami memiliki segala yang diperlukan untuk tidak hanya memproduksi bagian dari material mentah hingga reverse-engineering bagian yang tidak lagi tersedia. Kami juga memiliki laster berpengalaman dan bersertifikat yang bekerja dengan material termasuk stainless steel, carbon steel, dan cast iron. Baik Anda membutuhkan beberapa klep kustom kecil, perbaikan dasar pada silinder hidrolik, atau pembuatan manifold kustom yang tidak lagi diproduksi oleh OEM, Anda dapat mengandalkan MAC Hydrolik. Hubungi kami hari ini!



