Pengukuran Ketidaklurusan Presisi untuk Komponen Logam Kecil
Di Mana Kualitatif Mengalahkan Kuantitatif
Di Metal Cutting Corporation, tempat setiap hari kami memproduksi ribuan batang, tabung, dan kawat yang dipotong panjang, ketidaklurusan adalah fitur yang kami kerjakan dengan sering. Itu karena saat kami gerinda centerless, kami mendapatkan hasil optimal ketika bagian yang kami gerinda lurus.
Selain itu, pelanggan kami sering menyebutkan ketidaklurusan sebagai fitur penting dari bagian mereka, bersama dengan penempatan dan karakteristik toleransi geometri lainnya.
Ketidaklurusan sangat penting untuk kawat, pin, tabung, dan bagian silindris lain yang perlu muat ke dalam lubang atau berkaitan dengan bagian lain. Ketidaklurusan bahan juga akan mempengaruhi kesuduran pemotongan akhir, sehingga bahkan ketika ketidaklurusan itu sendiri tidak disebutkan pada gambar, jika kesuduran disebutkan, bahan awal harus lurus.
Apa Itu Ketidaklurusan?
Alih-alih ketidaklurusan permukaan, yang merupakan indikator kekalongan pada satu garis pada permukaan bagian, ketidaklurusan yang kami kerjakan adalah indikasi seberapa banyak lentur (kurva) yang diizinkan pada sumbu bagian.
Ketidaklurusan sumbu ini dilambangkan dalam GD&T oleh garis lurus dan biasanya disebutkan pada gambar teknik sebagai dalam X pengukuran di seluruh Y panjang — misalnya, 0,001” (0,0254 mm) di seluruh 1,0” (25,4 mm). Artinya di sepanjang panjang 1” kawat, tabung, atau batang, tidak boleh ada lentur yang mengukur lebih dari 0,001” di puncaknya.
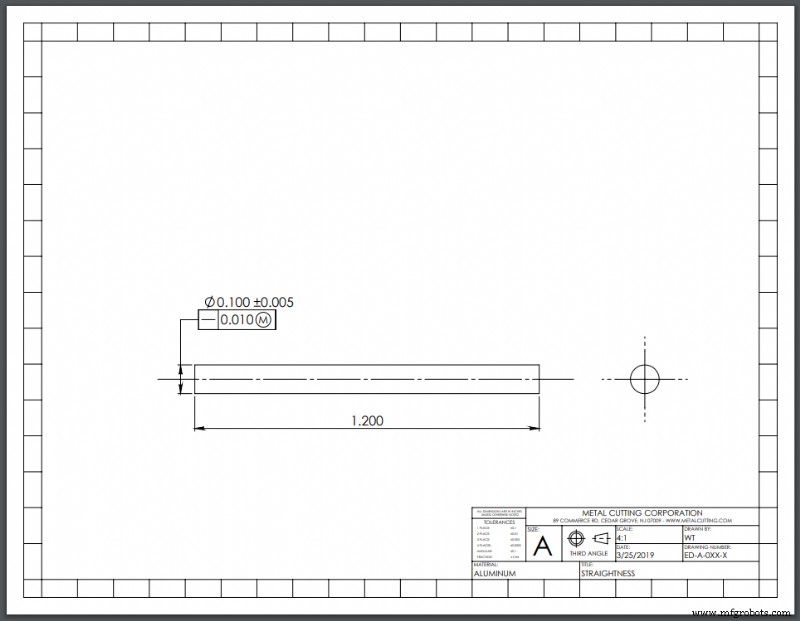
Ada berbagai standar ASTM untuk berbagai bahan, seperti spesifikasi ASTM B387-10 untuk batang, tongkat, dan kawat terbuat dari molibdenum dan logam campurannya; spesifikasi ini menentukan persyaratan ketidaklurusan sebesar 0,050” (1,27 mm) di seluruh 1’ (304,8 mm) panjang.
Kalau saja semuanya begitu sederhana!
Sengketa Pengukuran
Bagian yang sulit adalah panggilan ketidaklurusan sumbu tunduk pada banyak interpretasi.
Jika Anda memiliki lentur sempurna X atau kurang dan menemukan Anda memiliki lentur yang sama di setiap bagian Y sepanjang seluruh bagian, maka Anda dapat mengatakan itu mencapai ketidaklurusan yang ditentukan X di seluruh Y kali dikalikan di sepanjang panjang penuh. Namun, banyak yang akan berpendapat bahwa itu bukanlah kenyataan dan oleh karena itu bukan ukuran yang akurat dari ketidaklurusan.
Faktanya, masalah menentukan ketidaklurusan di seluruh panjang bagian begitu kontroversial, dan pendapat tentang cara mengukurnya banyak dan bervariasi.
Untuk satu hal, tidak ada lentur sempurna. Saat Anda melihat seluruh panjang bagian, hampir selalu ada beberapa ketidakkonsistenan, dengan beberapa area yang sedikit lebih lentur dan yang lainnya lebih lurus.
Selain itu, hasilnya bergantung pada melihat interval Y di seluruh panjang bagian di satu atau dua bidang. Jika Anda bergerak satu inci atau bahkan sebagian inci ke salah satu sisi, Anda melihat interval Y yang berbeda dan seterusnya, secara eksponensial.
Oleh karena itu, ada jumlah interval Y yang tidak terbatas untuk dipertimbangkan. Bagaimana seseorang mungkin melihat setiap interval atau memutuskan mana yang secara akurat mewakili seluruh bagian?
Pendekatan yang Lebih Langsung
Alih-alih membahas cara mengukur, di sini di Metal Cutting kami menggunakan pendekatan sederhana berdasarkan spesifikasi ASTM F2819. Ini menyediakan empat metode uji standar untuk mengukur ketidaklurusan batang, tongkat, tabung, dan kawat yang akan digunakan untuk alat medis.
Metode kuantitatif untuk mengukur ketidaklurusan
Dua dari metode uji adalah kuantitatif, menghasilkan angka yang mewakili pengukuran ketidaklurusan.
Dengan uji celah, bagian digulung pada permukaan datar dan celah terbesar yang ditemukan antara permukaan datar dan bagian diukur menggunakan pin page, mikrometer, atau skala linier tertentu.
Dengan uji bacaan indikator total (TIR), bahan ditempatkan di antara v-block dan indikator mengambil pengukuran saat bahan diputar satu revolusi. Pembacaan maksimum dan minimum kemudian digunakan untuk menghitung TIR.
Masalah dengan kedua uji ini adalah pengukuran tersebut dapat sangat sulit dilakukan, terutama dengan diameter sangat kecil yang biasanya kami kerjakan di Metal Cutting Corporation.
Selain itu, mudah untuk memperkenalkan kesalahan saat mengambil pengukuran; misalnya, saat memasukkan pin gage ke dalam celah kecil, mudah untuk secara tidak sengaja mengangkat bagian dan mengubah pengukuran.
Metode kualitatif untuk mengukur ketidaklurusan
Karena ini, di sini di Metal Cutting kami biasanya memilih uji kualitatif yang menggunakan metode lulus/gagal untuk menentukan ketidaklurusan.
Dengan uji gulir jari, bagian digulung pada permukaan datar dan jika bagian goyah, itu gagal. Jika bagian tidak goyah, itu lulus dan dianggap cukup lurus.
Seperti namanya menunjukkan, uji papan datar miring melibatkan papan datar yang ditempatkan pada kemiringan untuk uji lulus/gagal ketidaklurusan.
Jumlah derajat di mana kemiringan ditetapkan berdasarkan diameter bagian (atau sesuai kesepakatan antara pelanggan dan pemasok), yang kemudian ditempatkan di puncak papan miring dan diberikan ketukan ringan untuk memulai bagian bergerak. Jika itu bergulir ke bawah papan dengan cepat dan mudah, bagian lulus dan dianggap lurus; jika bagian berhenti, itu gagal uji.
Sukses Berulang Kali
Di Metal Cutting, pengalaman kami telah menunjukkan kami berkali-kali bahwa pengukuran aktual dari ketidaklurusan biasanya tidak diperlukan. Untuk tujuan kami, kami biasanya tidak peduli dengan angkanya — kami peduli bahwa kami dapat menggerinda bagian secara berhasil dan itu memenuhi syarat sebagai lurus untuk penggunaan akhirnya dalam aplikasi pelanggan.
Bahkan di tempat pelanggan telah menentukan ketidaklurusan X di seluruh Y, metode pengujian yang mudah dan definitif kami selalu memenuhi persyaratan pelanggan.
Dalam kasus jarang di mana kami tahu akan ada lentur — seperti dengan operasi pengeboran agresif atau penyemprotan pasir — atau bahwa bahan yang kami mulai adalah lentur/miring, Metal Cutting mungkin kemudian menggunakan versi lulus/gagal dari uji celah untuk menentukan apakah akhir bagian berada dalam spesifikasi sepanjang panjang bagian.
Untuk mencapai ketidaklurusan, serta paralelisme, pemotongan akhir tegak lurus, dan fitur GD&T penting lainnya, tujuan kami adalah hemat biaya serta bagian presisi tinggi dengan toleransi ketat. Untuk itu, kami menemukan bahwa metode uji kualitatif yang kami gunakan untuk ketidaklurusan dan fitur lain secara konsisten membantu kami menjaga biaya produksi tetap terkendali sambil memberikan hasil yang dibutuhkan pelanggan kami.



