Keunggulan Anodisasi: Finishing Logam yang Tahan Lama, Pelindung, dan Menakjubkan

Proses anodisasi memungkinkan pembentukan lapisan oksida yang brilian, stabil dan tahan lama pada logam tertentu, yang meminimalkan kerusakan aus dan korosi pada substrat logam yang mendasarinya. Lapisan oksida anodis yang tebal juga berfungsi sebagai dasar yang efektif untuk menerapkan lapisan cat warna tambahan untuk meningkatkan perlindungan permukaan, kilau dan estetika substrat lebih lanjut.
Di sini kita akan melihat anodisasi, bagaimana cara kerjanya dan mengapa proses finishing logam ini adalah yang dipilih untuk aluminium, titanium dan logam serta alloy serupa
Proses Anodisasi
Anodisasi melibatkan proses elektrokimia yang meningkatkan kemampuan permukaan logam untuk menyerap oksigen dengan merendam permukaan dalam larutan asam dan menghubungkan sumber tegangan di seluruh objek logam yang akan dioksidasi.
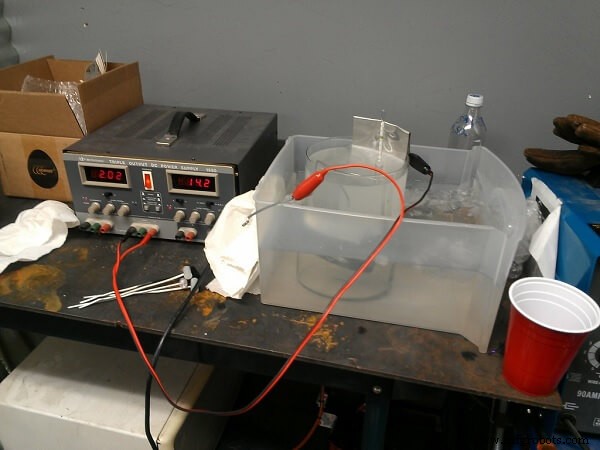 Demonstrasi anodisasi
Sumber: Jasper Nance
Oleh karena itu, oksidasi anodis logam seperti aluminium, seng, kadmium, magnesium dan titanium dan alloy mereka memungkinkan penciptaan lapisan oksida logam yang keras masing-masing (misalnya, oksida aluminium, oksida magnesium, oksida titanium, dll.). Oksida stabil ini menempel kuat pada substrat logam tanpa kecenderungan untuk bersisik atau jatuh yang diamati dalam kasus permukaan besi yang karat selama oksidasi. (Untuk pengantar anodisasi dan metode lainnya, baca The 5 Most Common Types of Metal Coatings that Everyone Should Know About.)
Klasifikasi Anodisasi
Ada beberapa klasifikasi anodisasi:
Anodisasi Keras
Proses anodisasi keras memungkinkan pembentukan film oksida dengan ketebalan yang lebih besar, yang umumnya pada urutan dua puluh mikrometer hingga seratus (atau lebih) mikrometer. Ketebalan film oksida yang lebih tinggi dicapai dengan meningkatkan tegangan DC dan konsentrasi asam, sambil memelihara mandi pada suhu lebih rendah.
Anodisasi keras membuat lapisan tahan korosi yang unggul yang keras dan tahan aus. Misalnya, aluminium dioksidasi dalam larutan asam sulfat pada suhu 5°C (41°F) membuat lapisan oksida anodis yang tebal dengan warna abu-abu kusam, sedangkan pada suhu mandi 20°C (68°F) larutan asam sulfat membuat film anodis yang lunak dan tipis.
Anodisasi Asam Sulfat
Proses anodisasi asam sulfat memungkinkan pembentukan ketebalan yang terkontrol dengan tepat dari film oksida anodis pada substrat logam. Finishing warna yang diinginkan diperoleh melalui perawatan warna tambahan. Ketebalan yang tepat dicapai melalui pilihan tegangan, suhu mandi dan komposisi larutan asam. Untuk anodisasi aluminium, larutan mandi asam sulfat biasanya digunakan.
Anodisasi Asam Kromat
Anodisasi asam kromat adalah pilihan utama jika ada persyaratan bahwa kekuatan fatigue keseluruhan produk tidak berkurang karena prosesnya. Ketebalan lapisan anodisasi berada antara satu hingga 10 mikrometer. Ini bukan metode yang disukai jika konsistensi warna permukaan luar penting, karena film oksida yang sangat tipis tidak dapat menjadi dasar untuk pewarnaan yang konsisten.
Alloy aluminium yang digunakan untuk kekuatannya tinggi di pesawat sering dioksidasi oleh anodisasi asam kromat. Namun, proses ini tidak ramah lingkungan karena mengandung kromium (VI), yang penggunaannya dibatasi oleh peraturan karena toksisitasnya.
Anodisasi Putih
Proses anodisasi putih telah diteliti untuk kesesuaiannya dalam aplikasi angkasa karena menghasilkan film oksida dengan nilai penyerapan surya rendah. Dalam jenis anodisasi ini, larutan terdiri dari molibdat natrium, gliserol, asam laktat dan asam sulfat. Ketebalan film optimal dan konsistensi warna optik dicapai dengan mempelajari dampak formulasi alternatif larutan mandi, tegangan DC, kepadatan arus, suhu mandi dan durasi anodisasi.
Anodisasi Silikon
Ketika alloy mengandung silikon, lapisan yang dihasilkan lebih tahan terhadap aus dan korosi, meskipun memiliki warna abu-abu dan tidak transparan khas. Jenis anodisasi ini tidak digunakan untuk hiasan, melainkan untuk bagian yang tidak akan terlihat.
Anodisasi Titanium
Anodisasi titanium dilakukan dalam mandi asam sulfat yang diencerkan sambil menerapkan nilai tegangan DC tetap. Dampak variabel proses seperti durasi proses, formulasi larutan asam, suhu mandi dan kepadatan arus pada ketebalan dan properti warna film oksida anodis telah diteliti untuk mengoptimalkan proses anodisasi titanium. (Bacaan terkait: 5 Hal yang Perlu Diketahui dan Dipahami tentang Korosi Titanium.)
Anodisasi Alloy Titanium Orthopedik
Anodisasi adalah salah satu metode untuk membentuk film oksida anodis nano-struktur pada permukaan alloy titanium yang digunakan untuk aplikasi implant biomedis. Dalam proses ini, penyesuaian halus ketebalan lapisan oksida dan karakteristik lain seperti topografi pori yang menyusun lapisan mungkin.
Implant orthopedik berbasis alloy titanium diberi kode warna melalui anodisasi dalam larutan asam sulfat. Satu studi menunjukkan bahwa jika implant yang diberi kode warna dioksidasi lagi dalam larutan asam hidrofosfat, implant akan potensialmente memfasilitasi pertumbuhan tulang yang meningkat pada pasien.
Pengkodean warna standar anodis pada implant dan perangkat yang digunakan dalam aplikasi gigi, orthopedik dan lainnya memfasilitasi pengenalan cepat, pemasangan komponen yang akurat dan cepat serta memudahkan prosedur medis. Keuntungan ini berlaku untuk pemasangan komponen alloy titanium anodis (berkode warna) yang digunakan untuk aplikasi penerbangan luar angkasa juga.
Anodisasi Magnesium
Anodisasi magnesium dilakukan dalam elektrolit yang kaya alkali. Formulasi mandi memastikan bahwa film yang terbentuk pada permukaan memiliki daya tahan korosi yang tinggi, daya tahan air laut, daya tahan aus dan finishing estetika.
Pembentukan film oksida anodis magnesium secara langsung dipengaruhi oleh tegangan. Anodisasi magnesium pada tegangan yang diterapkan rendah tidak memungkinkan film oksida dengan perlindungan korosi yang memadai, sehingga tegangan DC yang lebih tinggi diperlukan. Proses anodisasi baru telah mengadopsi energi spark discharge untuk menghasilkan film oksida keramik yang tahan aus pada substrat magnesium. (Pelapisan keramik dibahas dalam artikel Top 5 Applications for Ceramic Coatings.)
Kimia Anodisasi
Selama proses anodisasi, tegangan DC diterapkan antara benda kerja logam (misalnya, aluminium) dan katoda logam (sering kali seng digunakan sebagai katoda). Partikel air dari larutan asam hancur dekat anoda, menghasilkan oksigen yang dikumpulkan di anoda. Oksigen yang kaya bereaksi dengan aluminium untuk menghasilkan oksida aluminium (Al2O3).
2Al + 3H2O à Al2O3 + 6H+ + 6e-
Lapisan tipis oksida aluminium segera terbentuk pada substrat dan lapisan oksida yang lebih tebal dengan struktur pori terbentuk pada laju yang lebih lambat. Pada permukaan aluminium, lapisan tipis oksida anodis mungkin sudah ada, tetapi lapisan tipis ini rentan terhadap kerusakan dan tidak dapat memastikan daya tahan korosi dan aus yang kuat.
Anodisasi meningkatkan ketebalan dan karakteristik lain dari film oksida anodis sesuai dengan persyaratan. Parameter film oksida anodis ini dapat disesuaikan dengan kondisi layanan spesifik (seperti yang ditemukan di industri kimia atau di dekat daerah pantai). Ketika porositas film oksida tidak dapat diterima, film non-pori dapat dibuat dengan anodisasi dalam mandi netral non-asam.
Perawatan Sebelum Proses
Perawatan awal sebelum anodisasi termasuk pembersihan menyeluruh dan pengerukan. Sebagai benda kerja mungkin diterima dalam kondisi kotor, pembersihan yang tepat diperlukan. Pengerukan dapat dilakukan dalam larutan natrium hidroksida. Permukaan yang dirakuk dengan benar tidak akan menunjukkan cacat permukaan seperti goresan setelah anodisasi.
Pewarnaan dan Penutupan Pasca-Proses
Dalam kasus magnesium, anodisasi sering digunakan sebagai persiapan untuk proses pewarnaan atau pengecatan berikutnya. Sering kali pewarna digunakan untuk pewarnaan permukaan anodis dan lapisan polytetrafluoroethylene (PTFE) digunakan untuk meningkatkan daya tahan aus dan mengurangi gesekan. Pewarnaan digunakan untuk memfasilitasi identifikasi yang dipastikan serta meningkatkan estetika.
Proses penutupan berikutnya menutupi pori, sehingga berkontribusi pada stabilitas film oksida anodis sehingga dapat menahan aus serta korosi yang terkait dengan percikan air laut dan lingkungan samudera dalam.
Dalam kasus anodisasi titanium, namun, tidak ada proses pewarnaan terpisah karena finishing warna dicapai dengan langsung menyesuaikan parameter proses anodisasi.
Untuk anodisasi aluminium, benda kerja dibersihkan dan dirakuk sebelum diletakkan dalam larutan asam di tangki anodisasi. Ia dihubungkan sebagai anoda dan terminal negatif dihubungkan ke plat katoda (atau batang) dalam rangkaian listrik. Aliran arus dalam rangkaian menyebabkan substrat aluminium bereaksi dengan oksigen yang dilepaskan dari air untuk menghasilkan oksida aluminium, yang menempel kuat pada substrat. Pori oksida aluminium anodis terbentuk di dalam permukaan, membuat film barrier yang kuat yang melindungi permukaan dari lingkungan korosif. Selama tegangan diterapkan di seluruh terminal rangkaian, oksigen terus menembus dan mengoksidasi aluminium, sehingga menciptakan film barrier yang lebih tebal dan kuat. Setelah ketebalan film yang dirancang tercapai, daya dimatikan.
Jika pewarnaan diperlukan, pewarna disiapkan dalam wadah terpisah, dan benda kerja anodis diletakkan di dalam wadah setelah bilas air. Setelah pewarnaan, benda kerja anodis dan diwarnai diletakkan dalam air panas untuk penutupan. Proses penutupan menambah kilau logam dan daya tahan pewarnaan estetika. Karena permukaan dirakuk, sinar cahaya yang jatuh pada permukaan berwarna direfleksikan sebagian oleh pori yang tidak diwarnai dan sebagian oleh pori yang diwarnai, sehingga mempertahankan kilau logam tahan lama dari pewarnaan yang digunakan. Itulah sebabnya aluminium anodis sangat populer untuk aplikasi dekoratif.
Titanium anodis digunakan dalam perangkat medis dan aplikasi penerbangan luar angkasa. Keuntungan anodisasi logam ini adalah bahwa ia tidak akan mengubah sifat mekanis logam besar. Anodisasi memfasilitasi identifikasi mudah bagian dan komponen selama perakitan dan penggunaan berikutnya juga.
Aluminium anodis cocok untuk aplikasi di dekat lingkungan laut, untuk bingkai jendela dan fasad gedung besar dan kompleks komersial. Untuk tujuan dekoratif dan estetika, film oksida harus transparan dan tidak berwarna abu-abu. Suhu mandi harus dikontrol di mana pun finishing dekoratif diinginkan.
Logam anodis juga digunakan untuk:
- Ornamen estetika, seni, struktur arsitektur dan bagian
- Komponen mobil dan pesawat
- Mebel mewah, alat olahraga
- Peralatan dapur, komponen mesin pengolahan makanan
- Komponen yang digunakan dalam konstruksi bangunan
Peralatan Anodisasi
Daya DC yang diperlukan untuk proses anodisasi disuplai melalui rectifier. Tahun-tahun yang lalu, set motor-generator (MG set) digunakan untuk mengubah daya AC menjadi DC. Tegangan yang dibutuhkan dapat bervariasi dari 24 hingga 70 volt DC. Peralatan daya modern mampu menyediakan arus pulsa, yang diperlukan untuk menghasilkan film anodis dengan daya tahan korosi yang lebih tinggi. Suatu produsen klaim bahwa arus pulsa (dengan kontrol berbasis mikroprosesor) meningkatkan laju produksi dengan kepadatan arus yang lebih tinggi sambil menjaga suhu permukaan lebih rendah, sehingga mengurangi beban pada persyaratan pendingin.
Peralatan kontrol suhu memerlukan sistem pendingin karena proses anodisasi menghasilkan energi panas (reaksi elektrokimia exotermik) yang harus diserap tanpa menyebabkan suhu mandi naik.
Elektrolit diagitasi oleh sistem pengiuran udara sehingga seluruh mandi memiliki suhu yang seragam. Peralatan ekstraksi yang dipasang pada tangki anodisasi menghilangkan kabut asam dan hidrogen yang terus dihasilkan dekat katoda.
Tangki anodisasi dapat digunakan sebagai katoda jika dilapisi timbal. Biasanya, katoda terpisah diposisi sepanjang panjang tangki karena mengontrol rasio luas anoda terhadap luas katoda sangat penting dalam beberapa jenis anodisasi. Untuk mandi asam sulfat, katoda aluminium memiliki keuntungan dibandingkan elektroda timbal. Tangki terbuat dari selo dan dilapisi karet neoprene atau polimer tahan asam biasanya disukai untuk aplikasi ini.
Definisi dan Metode Anodisasi
Sementara prosedur kimia anodisasi sama di semua aplikasi, proses mekanik berbeda tergantung pada tipe fisik dan bentuk logam yang digunakan:
Anodisasi batch melibatkan merendam bagian rack dalam serangkaian tangki perawatan. Objek anodisasi batch termasuk ekstrusi, lembaran atau logam lengkung, cetakan, pernak-pernik dapur, kotak kosmetik, badan flashlight, dan bagian aluminium mesin, untuk menyebut beberapa.
Anodisasi coil kontinu melibatkan membuka secara kontinu gulungan yang sudah dilipat dan melewati mereka melalui serangkaian tangki anodisasi, pengerukan dan pembersihan sebelum digulung kembali untuk pengiriman dan fabrikasi. Teknologi ini digunakan untuk membuat lampu penerangan, reflektor, louvre, bar pengisolasi untuk kaca insulated, dan sistem atap kontinu dari lembaran volume tinggi, foil dan barang yang tidak terlalu bersebentuk.
Kesimpulan
Anodisasi adalah proses finishing logam di mana benda kerja logam dihubungkan sebagai anoda dan direndam dalam elektrolit larutan kimia (asam) untuk membentuk film oksida anodis pada permukaannya. Film ini stabil, tahan terhadap aus dan korosi, dan juga berfungsi sebagai dasar untuk pewarnaan lebih lanjut yang diperlukan untuk identifikasi atau tujuan estetika.
Parameter film oksida dipengaruhi oleh variabel proses seperti tegangan DC yang diterapkan, durasi proses, kimia elektrolit dan suhu mandi. Sementara komponen titanium anodis digunakan untuk implant orthopedik, baik bagian aluminium dan titanium anodis digunakan dalam aplikasi penerbangan luar angkasa yang krusial. Selain itu, logam anodis digunakan untuk berbagai tujuan industri dan arsitektur karena elegan, tahan lama dan tahan cuaca.



