Meminimalkan Toleransi Tidak Diinginkan dalam Penggilingan CNC
Seiring dengan perkembangan teknologi CNC, Penggilingan CNC semakin dibutuhkan untuk menjadi lebih halus, sementara toleransi yang tidak diinginkan masih ada dalam proses pemesinan. jadi bagaimana kita menghindari toleransi yang tidak diinginkan sejauh mungkin? Paragraf berikut mungkin dapat menyelesaikan masalah ini.
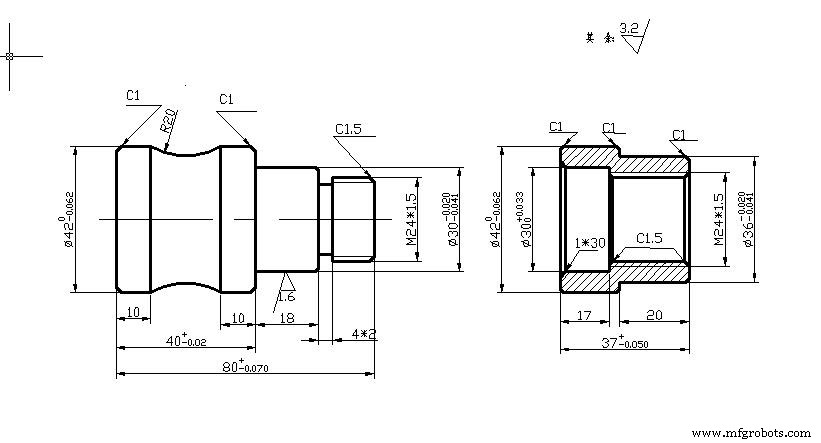
Dalam Penggilingan CNC, istilah tolerance biasanya digunakan dalam dua konteks yang berbeda: satu adalah mesin CNC dan yang lain adalah desain untuk Penggilingan CNC.
Dalam mesin CNC, tolerance adalah sertifikat akurasi dimensi yang dapat dicapai mesin saat memesin bagian. Sertifikasi ini dapat sangat akurat untuk mesin CNC karena bagian pemesinannya dapat mencapai akurasi ± 0.0025mm, yang sama dengan seperempat dari ukuran rambut manusia. Sementara toleransi dari mesin CNC yang berbeda naik turun, biasanya ditentukan oleh produsen, misalnya. 0.02mm adalah toleransi rata-rata yang umum, sementara penyedia akan menentukan melalui persyaratan dari pelanggan.
Tolerance adalah rentang variasi yang dapat diterima dari dimensi suatu bagian dalam desain dan manufaktur, dengan kondisi bahwa fungsi semua bagian tidak dapat terpengaruh. Berbeda dengan tolerance dalam Penggilingan CNC yang biasanya, desainer menentukan melalui fungsi, fit dan bentuk bagian, yang merupakan kunci penting untuk komponen yang berpasangan atau saling mengganggu. Misalnya, dibandingkan dengan pegangan pintu, bagian mesin listrik memerlukan toleransi yang lebih tinggi. Ini karena yang terakhir memiliki banyak fitur yang berpasangan dengan komponen lain. Toleransi selalu diwakili oleh angka yang ditulis di samping dimensi yang dilakukannya.
| Rentang dimensi linear | f(halus) | m(sedang) | c(kasar) | sangat kasar) |
| 0.5 sampai 3 | ±0.05 |
±0.1 | ±0.2 | – |
| lebih dari 3 sampai 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| lebih dari 6 sampai 30 | ±0.1 |
±0.2 |
±0.5 | ±1.0 |
| lebih dari 30 sampai 120 | ±0.1 | ±0.3 | ±0.8 | ±1.5 |
| lebih dari 120 sampai 400 | ±0.2 | ±0.5 |
±1.2 |
±2.5 |
| lebih dari 400 sampai 1000 | ±0.3 |
±0.8 | ±2.0 | ±4.0 |
| lebih dari 1000 sampai 2000 | ±0.5 |
±1.2 | ±3.0 |
±6.0 |
| lebih dari 2000 sampai 4000 |
– | ±2.0 | ±4.0 | ±8.0 |
Toleransi standar yang dapat diterima dalam Penggilingan CNC.
Toleransi umum dapat ditentukan untuk pengukuran linear atau sudut, serta untuk chamfer atau bagian bundar lainnya. Toleransi ini menentukan toleransi standar untuk 4 kelas berbeda berdasarkan rentang untuk dimensi bagian.
Kelas-kelas ini disusun dalam tabel yang memisahkan batas toleransi yang berbeda sebagai sangat kasar (v), kasar (c), sedang (m), dan halus (f).
Rentang untuk setiap batas toleransi untuk rentang dimensi tertentu didasarkan pada Standar Internasional (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
Apa yang menyebabkan toleransi selama Penggilingan CNC?
Berikut ini 7 faktor yang saya simpulkan yang mungkin menyebabkan toleransi CNC
1. Kesalahan pemrograman.
Kesalahan ini terutama dihasilkan dalam proses perangkat lunak pemrograman CNC, yang termasuk jenis kesalahan interpolasi, yaitu, kesalahan yang dihasilkan ketika kontur bagian didekati menggunakan garis lurus atau segmen busur, yang memainkan peran penting dalam akurasi pemesinan bagian. Di antara faktor-faktor yang mempengaruhi, ini adalah alasan yang sangat penting.
2. Kesalahan busur ujung alat.
Dalam proses pemotongan lubang dalam, saat operasi dilakukan ke lingkaran luar, busur ujung alat biasanya tidak mempengaruhi ukuran dan bentuk, tetapi saat permukaan runcing atau busur diproses, busur ujung alat akan Mempengaruhi biasanya menyebabkan overcut atau undercut.
3. Kesalahan pengukuran.
Kesalahan ini biasanya dipengaruhi oleh akurasi pengukuran alat ukur, dan juga mungkin memiliki dampak tertentu karena pengukur tidak menggunakan metode operasi yang benar untuk mengukur, dan ukuran yang diukur biasanya menyimpang.
4. Kesalahan aus alat.
Saat mesin CNC bekerja terus-menerus, material bagian yang akan diproses dan alat itu sendiri berada dalam lingkungan suhu dan tekanan tinggi, dan ujung alat umumnya mengalami banyak aus, yang juga akan menyebabkan sejumlah kesalahan. Pada awal pekerjaan, kecepatan aus ujung alat akan lebih cepat, lalu akan semakin kecil hingga akhirnya ada tren percepatan bertahap lagi.

5. Kesalahan akibat kehilangan momentum terbalik.
Kesalahan mesin CNC disebabkan oleh celah di antara mesin dan deformasi elastis di antara bagian transmisi mesin.
6. Kesalahan pengaturan alat.
Proses utama dari jenis kesalahan ini adalah dalam proses pengaturan alat. Saat alat mulai bergerak ke posisi titik awal, sistem operasi akan menghasilkan nilai rasio penyesuaian feed tertentu, yang akan mempengaruhi deviasi.
7. Kesalahan sistem mesin.
Tubuh mesin dapat memiliki pengaruh tertentu, yang mengakibatkan munculnya toleransi bentuk dan posisi, yang biasanya tidak dapat disesuaikan; di dalam unit servo, perangkat penggerak akan memiliki kesalahan posisi berulang tertentu selama operasi, yang disebabkan oleh pulsa mesin. Ukuran setara memiliki dampak tertentu pada sistem, dan keseragaman serta rute transmisi akan memiliki dampak pada sistem, tetapi kedua kesalahan di atas relatif kecil dan stabil, dan hanya perlu dipertimbangkan selama pemesinan presisi.
Bagaimana kita harus menghindari toleransi yang tidak diinginkan?
Dalam operasi aktual, mesin CNC tidak dapat memroses bagian tanpa kesalahan sama sekali, tetapi jika beberapa perbaikan dilakukan pada operasi mesin CNC, kesalahan akan dikendalikan secara efektif dalam rentang yang wajar.
Pertama, sebelum bagian diproses oleh CNC, program pemrosesan dengan tingkat keberlaku tertentu harus ditulis. Secara umum, ada dua metode untuk menulis program, satu adalah pemrograman manual, dan yang lain adalah pemrograman dengan bantuan komputer.
Sebelum bagian diproses oleh kontrol numerik, program pemrosesan dengan tingkat keberlaku tertentu harus ditulis. Secara umum, ada dua metode untuk menulis program, satu adalah pemrograman manual, dan yang lain adalah pemrograman dengan bantuan komputer.
Pemrograman manual
Pemrograman manual biasanya hanya berlaku untuk penulisan program bagian sederhana, dan biasanya tidak ada deviasi dalam tahap ini.
Pemrograman dengan bantuan komputer
Pemrograman dengan bantuan komputer ditujukan untuk penulisan program bagian yang kompleks dan menuntut, tetapi karena perlu menggunakan perangkat lunak yang sesuai untuk menetapkan titik perubahan alat dan trajetori, akan ada beberapa masalah, yang memerlukan tingkat modifikasi dan pengaturan yang sangat tinggi. Pada saat yang sama, perhatikan apakah program memiliki keberlaku yang sangat tinggi. Aspek-aspek ini dapat menyebabkan kesalahan. Secara umum, penambahan jumlah node dapat secara efektif menyelesaikan masalah semacam itu.
Menangani Radius Ujung Alat
Setelah pemrograman selesai, perhatian harus diberikan pada nilai radius ujung alat. Tidak hanya instruksi yang sesuai harus digunakan dalam program, tetapi juga nilai radius ujung alat yang dimiliki oleh mesin CNC harus diukur. Setelah pengukuran, halaman pengaturan parameter harus diatur. Hanya setelah memasuki proses seperti ini, nilai yang sesuai dalam perintah program CNC dapat digunakan, jika tidak, nilai default radius ujung alat dalam sistem selalu nol. Oleh karena itu, kita harus memperhatikan material alat yang digunakan, dan sering memeriksa apakah workpiece dan tool holder terklem dan apakah panjang workpiece yang keluar dari fixture memenuhi standar.
Setelah itu, pekerjaan yang perlu dilakukan adalah men-set alat, biasanya menggunakan trial cutting dan knife set. Pemilihan alat dapat meningkatkan kualitas pemrosesan di satu sisi, dan juga mendorong perbaikan efisiensi pemrosesan.
Toleransi Kami untuk Penggilingan CNC
Berikut adalah tabel toleransi dari pemesinan kami yang dapat mengontrol bagian di dalamnya.
| Proses | Toleransi |
| CNC Milling | ± 0.005(metal)/±0.010(plastik) |
| CNC Turning | ± 0.005(metal)/±0.010(plastik) |
| CNC Lathe | ± 0.005(metal)/±0.010(plastik) |
| Engraving | ± 0.005(metal)/±0.010(plastik) |
| Surface Finishing | 125RA |
Operasi yang Tepat Tidak Hanya Dapat Meningkatkan Toleransi CNC Sambil Menghemat Waktu CNC
Dibandingkan dengan mesin biasa, mesin CNC sangat berbeda. Tidak mungkin langsung menerapkan metode yang digunakan untuk mengelola mesin biasa ke mesin CNC. Menurut pengalaman pabrik dengan umur layanan panjang, umumnya, pabrik dengan sejumlah besar mesin CNC sebaiknya menerapkan manajemen terpusat dan membuat tata letak yang wajar berdasarkan produksi. Jika kondisi memungkinkan, komputer dapat digunakan untuk manajemen terintegrasi, dan komputer dapat mengelola semua informasi pekerjaan secara terpadu, sehingga berbagi informasi dapat tercapai, yang dapat secara besar mengurangi waktu persiapan yang diperlukan untuk produksi, dan produktivitas secara alami akan meningkat.
Kesimpulan
Dalam seluruh proses pemesinan, kesalahan tidak dapat dihindari, tetapi jika lebih banyak perbaikan dilakukan pada metode operasi mesin CNC, dalam proses produksi aktual, tidak hanya dalam produksi dan pemrosesan bagian volume kecil, masih ada persyaratan presisi menengah. Toleransi yang terlalu ketat atau terlalu longgar hanya akan meningkatkan waktu pemesinan.
Faktanya, toleransi unik tidak diperlukan dalam banyak bagian CNC, sementara memang ada toleransi standar yang digunakan di antara mesin yang berbeda. Jika Anda tidak yakin tentang toleransi, gunakan nilai standar sebagai dimensi. Kecuali perlu, coba jangan menentukan toleransi. Di JTR, Anda dapat mendapatkan saran profesional dari tim profesional kami. Jangan tunggu untuk menghubungi kami jika Anda tertarik.



