Tips Esensial Pemesinan CNC untuk Bagian Plastik Berkualitas Tinggi
Aplikasi pemesinan CNC semakin luas, dan plastik semakin populer. Mereka berat ringan, mudah diproses, dan umumnya lebih murah daripada logam sejenisnya. Pada saat yang sama, di industri manufaktur mesin, untuk memenuhi persyaratan anti nyala, isolasi dan daya tahan aus, plastik sering digunakan. Jadi hari ini kita akan membicarakan beberapa tips untuk bagian plastik yang diproses, dari desain bagian hingga pemrosesan bagian dan bagaimana mendapatkan permukaan yang sempurna pada bagian plastik yang diproses CNC.
Tips dalam Desain Bagian Plastik
Merancang bagian plastik yang dapat diproduksi melibatkan banyak faktor penting, yang melibatkan semua area desain bagian, tooling, pemilihan material dan produksi. Pertama, niat desain atau penggunaan akhir harus diingat, dan bagian harus dibangun di sekitar persyaratan fungsional. Pertimbangkan untuk mengurangi bobot, menghilangkan langkah manufaktur dan pemasangan, meningkatkan komponen struktural, mengurangi biaya dan membawa produk ke pasar lebih cepat. Untuk berhasil mencapai tujuan desain bagian plastik dalam proses produksi, faktor-faktor penting berikut perlu dipertimbangkan.
1. Pertimbangan Material
Produsen biasanya memilih grade plastik yang akrab dari aplikasi yang serupa, atau bergantung pada rekomendasi pemasok. Resin yang dipilih dengan cara ini mungkin cukup, tetapi jarang yang terbaik. Pemilihan plastik adalah tugas yang kompleks, yang melibatkan banyak pertimbangan, seperti: suhu, daya tahan kimia, daya tahan panas, kebakaran, dan properti listrik dan mekanis seperti standar pemerintah dan swasta, kerjasama plastik dan semua langkah pemasangan dan faktor lainnya .
2. Radius
Radius harus selalu mempertimbangkan ketebalan bagian—menghilangkan kemungkinan area stres tinggi dan possible fracture bagian. Aturan umum adalah ketebalan di sudut harus dalam rentang 0,9 kali ketebalan nominal bagian hingga 1,2 kali ketebalan nominal.
3. Ketebalan Dinding
Merancang bagian dengan ketebalan dinding yang sama dapat membantu menghindari banyak defect bagian yang terjadi selama proses manufaktur. Saat plastik meleleh, ia akan mengalir ke area dengan resistensi. Jika ketebalan bagian Anda terus-menerus tidak konsisten, lelehannya mungkin mengalir ke area yang lebih tebal pertama. Ketika ini terjadi, area tipis mungkin tidak terisi dengan benar. Selain itu, area yang lebih tebal cenderung mendingin lebih lambat, dan ada risiko rongga atau defect gerobak. Merancang bagian dengan sudut bulat juga akan membantu mengisi bagian dengan benar selama proses cetakan.
4. Penyusutan Bagian
Penyusutan yang terjadi selama pembuatan bagian plastik dapat mencakup 20% dari volume. Material kristal dan semi-kristal paling cenderung mengalami penusutan termal. Diketahui bahwa penusutan material amorfa kecil. Berikut beberapa cara mudah untuk menghindari masalah penusutan cetakan:
Sesuaikan formula dan sesuaikan desain cetakan sesuai dengan tingkat penusutan yang diharapkan untuk mendapatkan ukuran yang diperlukan. Optimalkan parameter pemrosesan, seperti suhu cetakan, suhu leleh, kecepatan/tekanan/waktu injeksi, waktu pendinginan.
Tips untuk Pemesinan Plastik
Tidak ada mesin CNC plastik. Faktanya, semua mesin perkakas yang digunakan untuk memotong plastik adalah alat pemrosesan logam. Kekakuan presisi dan output dayanya memungkinkan mereka untuk memproses bahkan plastik yang keras dengan mudah.
1. Efek Termal
Karena plastik memiliki sensitivitas panas yang lebih tinggi dari logam, sebagian besar material akan menjadi lengket karena pemanasan saat alat pemotongan digunakan untuk pemrosesan.
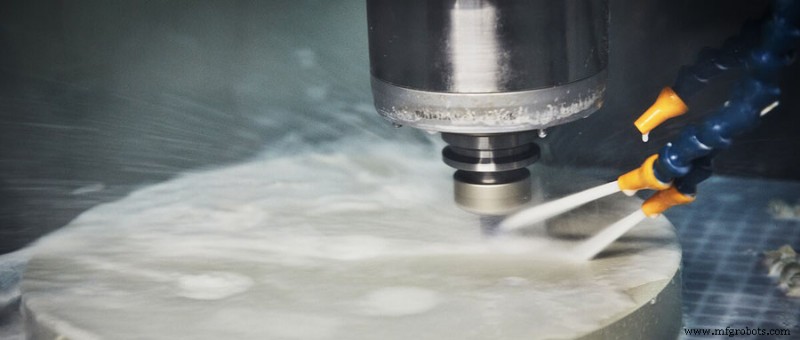
- Saat menuangkan pendingin ke dalam alat dengan aliran besar, gunakan tabung udara terkompresi untuk meniup sekaran dan alat di area pemotongan. Ini tidak hanya mengurangi suhu area pemotongan, tetapi juga mencegah sisa plastik menempel pada alat pemotongan.
- Tingkatkan sudut rak dan sudut belakang alat pemotongan, dan pertahankan ketajaman alat pemotongan, kurangi panas gesekan, dan mencegah deformasi plastik dan pembangkitan panas.
- Tingkatkan dengan wajar kecepatan makin alat pada permukaan bahan kerja, pilih 200-300 m/min, dan kemudian pilih laju makin 0,05-0,2 mm/rev.
- Menggabungkan kepala pemotong dengan karbida kampak berbasis kobalt-kromium-tungsten dan karbida kampak karbida kampak dapat meningkatkan produktivitas dan kinerja pemrosesan.
2. Pengaruh Gaya dan Deformasi
Ekspansi termal yang disebabkan oleh panas pemotongan bagian dapat menyebabkan bahan kerja membengkok dan berbelit. Ketahanan yang diberikan oleh deformasi bahan kerja pada alat dan klem biasanya menyebabkan alat patah dan klem pecah. Untuk mencegah fenomena ini, langkah-langkah berikut telah diambil:
- Harap gunakan gerinda atau gerinda diameter kecil untuk penumpukan dan frais bolak-balik saat memroses permukaan bagian lembar tipis yang mudah membengkok. Saat memroses bentuk, gunakan bahan kerja dengan beberapa metode pemrosesan: letakkan beberapa bahan kerja di tengah, klemkan atas dan bawah dengan lembar logam tipis, dan kemudian rosakkan secara bersamaan. Setelah pemrosesan selesai, bahan kerja dikeluarkan setelah benar-benar mendingin, material plastik menjadi keras, ukuran bahan kerja stabil, dan tidak terjadi membengkok atau deformasi.
- Untuk bagian yang lebih tebal, untuk mencegah alat patah karena ketahanan bahan kerja dan klem pecah saat bentuk sedang diproses, metode pemotongan terputus digunakan untuk memroses kontur luar melalui gerinda atas dan bawah dan grog atas dan bawah. Tergantung pada bentuk bagian, putar, bor, bentuk dan grog dapat menggantikan frais dan bor. Saat frais dan bor tidak dapat dihindari, diameter gerinda harus sem kecil mungkin sambil memastikan kekuatan.
3. Parameter Pemotongan
Masalah utama yang perlu Anda perhatikan adalah gesekan berlebihan dan deformasi plastik bagian, bukan pemotongan. Untuk menghindari masalah kedua, selalu pastikan pemotong tajam dan beku jika material yang digunakan tidak cukup kuat. Plastik menjadi keras dan rapuh pada suhu rendah.
Untuk mencegah sekaran meleleh pada bagian yang diproses CNC, Anda perlu memastikan alat bergerak dan mencegahnya tinggal di satu posisi terlalu lama. Buang sekaran segera mungkin. Oleh karena itu, makin yang digunakan untuk pemrosesan plastik harus besar. Saat kecepatan makin tinggi, kecepatan poros juga harus cepat. Kecepatan perkiraan mendekati sekitar 3 kali kecepatan makin aluminium, dan memiliki kecepatan pemotongan yang sesuai.
Tips untuk Mencapai Permukaan Sempurna pada Bagian Plastik
Masalah umum dalam pemrosesan CNC termoplastik adalah ekstraksi material. Ini adalah masalah paling umum dalam plastik gelap. Bagaimana cara mengatasi masalah ini dan mencapai permukaan yang sempurna pada produk plastik teknik? Untuk mencegah material plastik ditarik keluar, pemrosesan yang benar adalah kunci. Tips berikut dapat memastikan pemrosesan yang berhasil dan mencapai permukaan yang halus pada plastik.
1. Geometri Alat
Pastikan untuk menggunakan alat pemotong dengan geometri yang benar sehingga alat memotong material dengan benar. Tidak seperti pemrosesan logam CNC, plastik teknik memerlukan bentuk alat positif atau netral. Troppo banyak angka positif akan menyebabkan alat menggali material dan menghasilkan efek penarikan keluar.
2. Penataan/Klem yang Benar
Menata bagian dengan kuat atau menata klem adalah langkah kritis lain untuk pemrosesan yang berhasil. Penataan yang tidak benar dapat menyebabkan getiran antara bagian CNC dan alat, yang dapat menyebabkan alat menggali atau pergi saat bergerak di permukaan bagian. Penataan yang benar akan memastikan kontak yang benar antara permukaan bahan kerja dan alat untuk mendapatkan finishing yang diinginkan.
3. Kecepatan Makin dan Kecepatan Alat yang Benar
Pengaturan laju makin dan kecepatan alat yang direkomendasikan bervariasi menurut material dan material. Pastikan alat pemotongan diatur ke laju pemrosesan yang sesuai, yang juga dapat memperpanjang umur alat tanpa mengorbankan kecepatan atau efisiensi produksi.



