Lancar Pembusuran Oksigen: Kunci Efisiensi Tungku Oksigen Dasar
Lancar Pembusuran Oksigen dan Perannya dalam Tungku Oksigen Dasar
Dalam pembuatan baja tungku oksigen dasar (BOF), digunakan lancar pendingin air untuk menyuntikkan aliran oksigen berkecepatan tinggi (supersonik) ke dalam kolam logam cair untuk pemurnian. Kecepatan atau momentum aliran oksigen menghasilkan penetrasi ke dalam lapisan slang dan logam cair, sehingga mempromosikan reaksi oksidasi pada area yang relatif kecil. Kecepatan aliran oksigen dan karakteristik penetrasinya adalah fungsi dari desain nozzle (ujung lancar).
Aliran oksigen dari lancar pembusuran atas pada konverter BOF berfungsi sebagai sumber pemasokan oksigen dan energi untuk pengadukan logam cair dalam kolam. Fenomena utama dalam konverter BOF yang melibatkan aliran oksigen lancar pembusuran atas antara lain pembentukan rongga sebagai hasil interaksi fisik antara aliran oksigen dan logam cair, pengadukan logam cair, pembentukan spitting dan debu, serta pembakaran pasca gas CO yang dihasilkan oleh deskarburisasi dan reaksi dengan oksigen. Untuk optimasi operasi dan kontrol konverter BOF terhadap fenomena di atas, berbagai peralatan dan perbaikan telah dibuat dan diterapkan pada desain serta operasi lancar pembusuran atas. Contohnya meliputi penggunaan nozzle Laval yang mampu mengubah energi tekanan menjadi energi kinetik aliran dengan efisiensi tinggi untuk mempromosikan pengadukan logam cair, dan penggunaan lancar multi-lubang yang memungkinkan pemasukan oksigen berkecepatan tinggi sambil menekan pembentukan spitting dan debu dengan mendisperse aliran oksigen.
Dengan diperkenalkannya pencampuran gabungan dalam konverter BOF, peran aliran lancar pembusuran atas sebagai sumber energi untuk pengadukan logam besi cair menurun, sementara fleksibilitas dalam desain dan operasi telah meningkat secara signifikan.
Alasan Utama Pembusuran Oksigen ke dalam Kolam Cair
Alasan utama pembusuran oksigen ke dalam kolam cair adalah untuk menghilangkan karbon dari kolam hingga spesifikasi titik akhir. Akibat pembusuran oksigen, reaksi prinsip yang terjadi adalah pengangkatan karbon dari kolam sebagai CO. Ini adalah reaksi eksotermik yang menambahkan panas ke sistem. Secara kecil juga dihasilkan CO2 (biasanya kurang dari 10 %) karena pembakaran CO ini di dalam konverter BOF dengan bereaksi dengan oksigen (disebut pembakaran pasca). Reaksi lainnya yang terjadi akibat pembusuran oksigen adalah oksidasi elemen lain seperti silikon (Si), mangan (Mn), dan fosfor (P). Elemen-elemen ini dioksidasi dan terserap dalam lapisan slang. Reaksi-reaksi ini juga eksotermik, berkontribusi lebih lanjut pada panas yang diperlukan untuk kolam cair dan meningkatkan suhu kolam cair ke level yang diperlukan.
Oksidasi Si terutama penting karena terjadi awal dalam pembusuran oksigen, dan silika yang dihasilkan menggabungkan dengan kapur yang ditambahkan untuk membentuk slang cair. Reaksi oksidasi yang terjadi akibat pembusuran oksigen adalah sebagai berikut. Perubahan energi bebas reaksi (diberikan dalam kurung) dalam kcal/mol pada 1600 derajat C.
C + 0.5 O2 = CO (- 66)
2CO + O2 = 2CO2 (-57.4)
Si + O2 = SiO2 (-137.5)
Mn + 0.5 O2 = MnO (- 58.5)
2P + 2.5 O2 = P2O5 (-148.5)
Reaksi oksidasi terjadi di zona impak aliran oksigen. Zona impak ini disebut rongga dan diciptakan oleh impingement oksigen. Depresi dalam kolam cair adalah fungsi dari momentum atau dorongan aliran oksigen dan dihitung oleh persamaan berikut.
F = W (Ve/g)
Di mana F adalah gaya, W adalah debit massa, Ve adalah kecepatan keluar, dan g adalah percepatan gravitasi. Dorongan aliran dan sudut impak dioptimalkan untuk mencapai reaksi kimia yang diinginkan dan pengadukan kolam melalui desain nozzle lancar oksigen.
Nozzle lancar oksigen dirancang untuk debit oksigen tertentu, biasanya diukur dalam N cum/min, menghasilkan kecepatan keluar tertentu (Mach number), dengan profil aliran dan gaya yang diperlukan untuk menembus lapisan slang cair dan bereaksi dengan kolam logam cair di area rongga.
Aliran oksigen ber momentum tinggi meninggalkan keluar nozzle Laval pada sekitar dua kali kecepatan suara. Parameter karakteristik adalah Mach number, yang mewakili rasio antara kecepatan gas lokal dan kecepatan suara. Akibat ekspansi dalam nozzle, oksigen pendingin hingga sekitar minus 100 derajat C dalam perjalanan ke keluar nozzle, sehingga pendingin intensif nozzle baik di sisi air maupun di sisi oksigen.
Nozzle Laval terdiri dari saluran inlet konvergen dan outlet divergent. Istilah nozzle konvergen-divergen (CD) sering digunakan. Aliran supersonik dihasilkan dengan nozzle konvergen/divergen (Laval). Reservoir oksigen stagnan dipertahankan pada tekanan, Po. Oksigen mempercepat di bagian konvergen hingga kecepatan suara (Mach = 1) di zona tengkorak silinder. Oksigen kemudian melebar di bagian divergent. Ekspansi menurunkan suhu, densitas, dan tekanan oksigen, dan kecepatan meningkat ke level supersonik (Mach lebih dari 1).
Saat aliran oksigen keluar nozzle ke dalam konverter BOF, menyebar dan memudar. Inti supersonik tetap untuk jarak tertentu dari nozzle. Aliran supersonik menyebar pada sudut nozzle Laval, yang biasanya dalam rentang 10 derajat hingga 16 derajat, tetapi bisa hingga 23 derajat pada beberapa desain nozzle lancar.
Desain nozzle yang tepat dan operasi yang tepat keduanya diperlukan untuk menghasilkan reaksi pembuatan baja yang diinginkan secara efisien dan untuk memaksimalkan umur lancar. Jika nozzle terlalu terbusur (overblown), yang berarti aliran oksigen tidak sepenuhnya melebar saat meninggalkan nozzle, gelombang kejut berkembang saat aliran melebar di luar nozzle. Energi berguna hilang dalam gelombang kejut ini, dan aliran yang terlalu terbusur mengenai kolam logam cair dengan gaya yang lebih rendah dari aliran yang ideal melebar.
Nozzle terlalu sedikit terbusur (underblown) saat aliran oksigen melebar hingga tekanan sama dengan tekanan sekitar dan kemudian berhenti melebar sebelum meninggalkan nozzle. Dalam hal ini, aliran oksigen terpisah dari permukaan internal nozzle. Gas panas dari konverter BOF kemudian membakar kembali atau mengerosi area keluar nozzle. Erosi ini tidak hanya mengurangi umur nozzle lancar, tetapi juga menghasilkan kehilangan gaya aliran, yang mengarah pada kondisi pembusuran lemah. Mekanisme pembentukan aliran supersonik serta kondisi overblowing dan underblowing ditunjukkan pada Gambar 1.
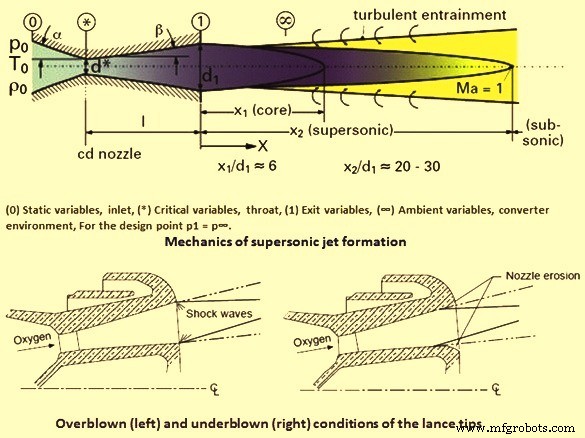
Gambar 1 Mekanisme pembentukan aliran supersonik serta kondisi overblowing dan underblowing
Komponen utama lancar oksigen BOF termasuk fitting inlet oksigen, keluar oksigen (ujung lancar), yang terbuat dari desain tembaga cor/penging dengan konduktivitas termal tinggi dan nozzle yang diproses presisi untuk mencapai debit serta parameter aliran oksigen yang diinginkan. Tabung lancar adalah serangkaian pipa konsentrik yang terdiri dari pipa luar, pipa menengah, dan pipa pusat untuk oksigen. Lancar oksigen harus dirancang untuk mengkompensasi ekspansi dan kontraksi termal. Pipa luar lancar terpapar suhu tinggi di konverter BOF. Seiring dengan kenaikan suhu, ekspansi dan konstruksi internal lancar secara keseluruhan dibangun dengan seal O-ring dan berbagai sendi, tetapi dapat mengakomodasi ekspansi dan kontraksi termal saat dalam layanan. Lancar juga harus memiliki desain bebas stres dan harus dibangun dengan kualitas konstruksi tugas pabrik baja untuk mampu menahan kondisi operasi normal yang ada di bengkel peleburan baja.
Air pendingin diperlukan dalam lancar untuk mencegah pembakaran lancar oksigen di konverter BOF. Keduanya nozzle tembaga lancar dan tabung baja lancar pendingin oleh air yang didaur ulang pada tekanan sekitar 6 kg/sq cm. Komponen penting dari lancar adalah saluran pendingin air di mana air pendingin mengalir melalui pusat nozzle dan keluar melalui pipa luar lancar. Dirancang untuk mendapatkan kecepatan maksimum air pendingin di area nozzle, yang terpapar suhu tertinggi.
Penting untuk merancang nozzle Laval lancar oksigen dengan cara yang variabel proses selama proses pembusuran sesuai dengan parameter desain. Saat nozzle dioperasikan pada tekanan inlet lebih tinggi dari tekanan desain, aliran pembusuran hanya tidak efisien. Saat nozzle dioperasikan dengan tekanan inlet lebih rendah, rentan terhadap aus cepat dan aliran supersonik tidak efisien.
Faktor yang Mempengaruhi Kinerja Lancar BOF
Terdapat sejumlah faktor yang mempengaruhi kinerja dan efisiensi lancar oksigen. Kinerja lancar bergantung pada kondisi yang ada di dalam tungku. Kandungan Si dalam logam panas adalah parameter yang sangat penting. Ini mempengaruhi jumlah slang yang terbentuk, jumlah slang yang harus ditembus oleh aliran oksigen, dan juga mengontrol jumlah sloshing di dalam tungku. Tinggi operasi lancar juga sangat penting dan perlu dimasukkan dalam perhitungan desain nozzle. Jika tinggi lancar terlalu rendah di dalam tungku, maka terpapar suhu yang sangat tinggi. Dalam hal ini, transfer panas dari air pendingin tidak cukup untuk mencegah wajah lancar meleleh atau terbakar secara prematur. Jika tinggi lancar terlalu tinggi, dorongan aliran oksigen menjadi kurang efisien dan waktu pemurnian kolam cair menjadi lebih lama, dan jumlah oksigen yang lebih tinggi diperlukan untuk mencapai deskarburisasi yang diperlukan dan suhu kolam.
Debit oksigen adalah parameter desain yang terkadang dibatasi oleh sistem pasokan oksigen dan/atau kekhawatiran emisi. Kecepatan keluar Mach number juga adalah faktor yang digunakan saat merancang lancar. Aliran oksigen biasanya lebih kuat jika nilai Mach number lebih tinggi.
Jumlah nozzle dan sudut lubang nozzle juga merupakan pertimbangan penting untuk lancar oksigen. Dalam tahap awal pengembangan proses BOF pembuatan baja, lancar dengan nozzle tunggal digunakan yang busur langsung ke bawah ke kolam cair. Ini menyebabkan banyak sloshing dan bahan cair dieluarkan langsung ke atas mulut konverter BOF. Nozzle tiga lubang sedikit miring dikembangkan untuk meminimalkan sloshing, yang menghasilkan hasil proses yang tinggi. Saat ini banyak konverter BOF beroperasi dengan lancar yang memiliki konfigurasi 4, 5, atau 6 nozzle.
Area impak adalah fungsi dari jumlah lubang nozzle dan sudut nozzle. Efek peningkatan jumlah nozzle dan sudut keluar nozzle pada area impak dalam kolam cair untuk lancar oksigen dengan nozzle 3-lubang, 4-lubang, dan 5-lubang dibandingkan di bawah. Untuk perbandingan ini, debit oksigen dianggap sebagai 565 cum/menit. Mach number aliran oksigen diambil sebagai 2 dan tinggi lancar dianggap sebagai 1,8 m. Area impak untuk lancar dengan nozzle 3-lubang pada sudut 12 derajat adalah 1,41 sq m, dengan nozzle 4-lubang pada sudut 12 derajat adalah 1,52 sq m, dengan nozzle 5-lubang pada sudut 12 derajat adalah 1,61 sq m, dan dengan nozzle 5-lubang pada sudut 14 derajat adalah 1,67 sq m.
Seperti sudut nozzle ditingkatkan, maka lebih banyak komponen gaya lateral, daripada komponen gaya vertikal, yang berkembang. Ini berkontribusi pada lebih banyak pengadukan dan agitasi dalam kolam cair konverter BOF. Namun, jika komponen lateral aliran oksigen menjadi berlebihan, aus refraktori yang lebih tinggi terjadi.
Faktor yang Mempengaruhi Umur Lancar
Umur nozzle lancar yang panjang bermanfaat untuk operasi ekonomis konverter BOF. Namun, dalam praktik kerja BOF normal, banyak parameter individual mempengaruhi proses, seperti kimia logam panas, praktik pembentukan slang, kualitas kapur, pola lancar, kontrol lancar dinamis atau statis, pembatasan tekanan pasokan oksigen, dan bentuk serta volume konverter. Ini juga bervariasi secara luas dari pabrik ke pabrik, jadi hanya mungkin untuk memberikan aturan umum berdasarkan praktik kerja yang lebih atau kurang ideal untuk menggambarkan hubungan umum antara parameter proses BOF dan umur nozzle lancar.
Bagian paling rentan dari nozzle lancar adalah yang disebut mahkota kepala lancar, yang terpapar suhu di atas 2.000 derajat C saat digunakan. Jadi, mahkota kepala lancar harus terbuat dari tembaga dengan konduktivitas yang mendekati sekitar 100 % konduktivitas. Biasanya, hanya tembaga pengen yang dapat memberikan konduktivitas yang sangat tinggi. Akibat pembatasan cor, nozzle lancar tembaga cor biasanya memiliki konduktivitas listrik minimum sekitar 90 %. Konduktivitas listrik berbanding lurus dengan konduktivitas termal.
Umur lancar bervariasi dari bengkel ke bengkel, tergantung pada praktik operasi yang berbeda. Umur lancar yang khas mungkin 200 heat, meskipun ada beberapa bengkel di mana hingga 400 heat umur lancar telah dicapai. Ada juga bengkel peleburan baja yang tidak pernah mampu mencapai bahkan 100 heat. Air pendingin sangat penting untuk mempertahankan umur lancar yang tinggi. Debit harus dipelihara pada tarif desain. Suhu keluar air pendingin tidak boleh melebihi 60 derajat C hingga 65 derajat C. Kualitas air juga adalah parameter penting. Jika air tercemar dengan oksida atau kotoran, endapan biasanya terbentuk di dalam pipa lancar dan nozzle, yang berakibat negatif pada transfer panas dan ini mengurangi umur lancar. Tinggi operasi sangat penting untuk mencapai penetrasi aliran oksigen ke dalam kolam cair. Namun, jika tinggi lancar terlalu rendah, ada kemungkinan erosi atau pelmehan wajah nozzle lancar.
Underblowing konverter BOF mengakibatkan erosi keluar nozzle dan kegagalan nozzle lancar. Pembentukan rahang berlebihan pada nozzle lancar perlu dihilangkan secara mekanis atau dibakar. Kedua praktik ini dapat menyebabkan kerusakan pada lancar.
Umur layanan lancar dipengaruhi oleh dua faktor berikut. Untuk pembusuran oksigen, tekanan statis yang penting untuk desain nozzle lancar disesuaikan di stasiun klep dan bukan di inlet nozzle. Dengan cara ini, debit oksigen volumetrik yang diperlukan untuk reaksi metalurgis dihasilkan. Kehilangan tekanan antara stasiun klep dan nozzle lancar, yang terjadi akibat kehilangan gesekan dan defleksi, adalah jumlah yang tidak diketahui. Kehilangan tekanan biasanya antara 0,3 kg/sq cm dan 1,5 kg/sq cm, tergantung pada geometri pipa oksigen. Untuk merancang nozzle, kehilangan tekanan perlu diestimasi dan tekanan inlet ditentukan. Tidak mudah untuk menghitung secara teoretis kehilangan tekanan nyata, karena diperlukan perhitungan kehilangan tekanan kompresibel yang mencakup semua komponen jaringan gas. Suhu inlet, yang juga diperlukan untuk desain dan tekanan statis di konverter, juga tidak diketahui. Jadi, variabel proses yang diperlukan untuk desain nozzle dianggap sebagai nilai mendekat. Jika nozzle beroperasi dalam mode yang bervariasi dari mode yang awalnya dirancang untuknya, mereka dengan cepat menunjukkan indikasi aus. Selain itu, kondisi pembusuran menjadi tidak stabil dan tidak efisien.
Selama operasi konverter BOF, variabel proses tertentu dapat bervariasi oleh operator, merespons peristiwa yang tidak terduga (sloshing logam cair dan slang keluar dari konverter, fluktuasi tekanan jaringan oksigen, penambahan biji pendingin dalam fase pembusuran utama) dan peristiwa proses saat ini (pengambilan sampel melalui lancar sub selama operasi pembusuran). Sesuai dengan itu, debit nozzle bervariasi dari kondisi desain ideal untuk periode waktu yang lebih atau kurang lama. Di dalam dan di luar nozzle, pola aliran kompleks dan tidak diinginkan, disebut pola gelombang berlian, terjadi dalam bentuk gelombang kompresi dan/atau ekspansi, yang mengakibatkan aus tepi nozzle.
Perkembangan Baru dalam Lancar BOF
Perkembangan terkini pertama adalah lancar pembakaran pasca. Karena 90 % gas yang muncul dari reaksi oksidasi kolam adalah karbon monoksida, diinginkan untuk membakar lebih lanjut karbon monoksida ini untuk membentuk karbon dioksida. Reaksi ini sangat eksotermik, menghasilkan panas tambahan untuk proses pembuatan baja. Ini adalah praktik yang diikuti di beberapa bengkel BOF di mana rasio limbah logam terhadap logam panas tinggi. Praktik ini memerlukan lancar oksigen aliran ganda, yang memiliki dua keluar oksigen. Dalam lancar tersebut, pasokan oksigen utama didistribusikan melalui ujung lancar secara serupa dengan lancar konvensional, sementara oksigen bantuan dikontrol terpisah dan dibusur pada elevasi yang lebih tinggi di konverter BOF. Fungsi oksigen bantuan adalah bereaksi dengan karbon monoksida yang datang dari kolam logam cair, sehingga menciptakan energi termal tambahan yang dapat digunakan untuk meleleh limbah tambahan, dan membantu mengontrol pembentukan rahang di mulut konverter BOF.
Perkembangan terkini kedua untuk lancar oksigen adalah penggunaannya untuk menyemprotkan lapisan pelindung slang yang mengandung level MgO tinggi ke dinding konverter BOF. Proses ini populer dikenal sebagai slang splashing. Ini dilakukan setelah baja cair telah dicabut dari konverter BOF dengan slang sisa yang tersisa di konverter BOF. Slang sisa kemudian dikondisikan untuk komposisi dan suhu. Keduanya parameter komposisi slang dan suhu slang adalah parameter penting untuk keberhasilan slang splashing. Pasokan oksigen dimatikan dan pasokan nitrogen dinyalakan. Lancar diturunkan ke sekitar 1 m di atas dasar konverter BOF. Nitrogen kemudian dinyalakan, menyemprotkan slang cair ke dinding konverter BOF dan menciptakan lapisan slang pelindung atas refraktori. Lapisan slang ini berhasil meningkatkan umur typis lapisan refraktori menjadi lebih dari 20.000 heat per kampanye. Selain itu, kebutuhan gunning juga telah menurun menjadi kurang dari 0,5 kg per ton baja cair yang dihasilkan.



