Meningkatkan Kinerja Tungku Tiang Bersih: Teknologi Canggih & Strategi Perbaikan Modal
Teknologi untuk Meningkatkan Kinerja Operasi Tungku Tiang Bersih
Tungku tiang bersih (BF) adalah investasi di masa depan. Oleh karena itu, perlu adanya dimensi yang tepat untuk semua peralatan, sistem, dan komponen, serta penerapan teknologi yang menjamin produksi dan kualitas yang diinginkan sehingga kinerja yang ditingkatkan dari tungku tiang bersih dapat dicapai. Hal ini terutama benar ketika tungku tiang bersih melakukan perbaikan modal. Selama perbaikan modal, penerapan teknologi untuk peningkatan kinerja operasi tungku tiang bersih juga memenuhi tuntutan baru yang ditempatkan pada kinerja tungku tiang bersih, keamanan personil, kebutuhan pemeliharaan yang lebih rendah, dan kepatuhan lingkungan.
Tantangan utama bagi operator tungku tiang bersih selalu telah menjadi memastikan pasokan logam panas yang kontinu dan andal untuk bengkel peleburan baja pada kualitas seragam dan dengan biaya terendah yang mungkin. Setiap gangguan dalam produksi logam panas dapat mengakibatkan potensi ketiadaan aktivitas di fasilitas produksi dan pengolahan hilir. Waktu henti harus dijaga sekecil mungkin, sementara umur kampanye tungku tiang bersih harus diperpanjang sebanyak mungkin. Fluktuasi dalam parameter operasi tungku tiang bersih harus dihindari untuk kualitas logam panas yang seragam, yang hanya mungkin melalui penerapan teknologi yang tepat serta solusi otomatisasi dan kontrol proses yang canggih.
Terdapat beberapa teknologi (Gambar 1), yang saat diadopsi sangat meningkatkan kinerja operasi tungku tiang bersih dan meningkatkan efisiensinya baik dari segi produktivitas maupun konsumsi bahan bakar. Ini menghasilkan peningkatan tingkat produksi logam panas per satuan volume tungku tiang bersih dan pengurangan konsumsi kok BF. Beberapa teknologi utama dijelaskan di bawah ini.
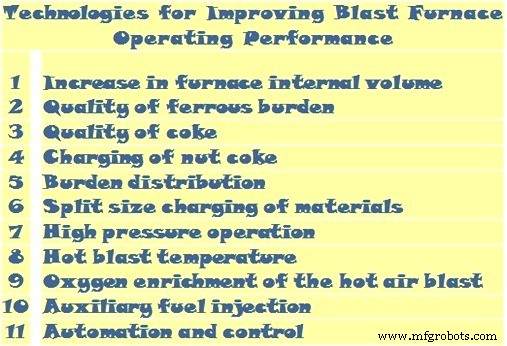
Gambar 1 Teknologi untuk meningkatkan kinerja operasi BF
Peningkatan Volume Internal Tungku
Dengan menggunakan teknologi canggih untuk lapisan refraktori tungku dan pendinginan tungku, mungkin untuk mengurangi ketebalan lapisan di dalam tungku selama perbaikan modal tungku sambil sekaligus meningkatkan umur kampanye tungku. Pengurangan ketebalan lapisan menghasilkan peningkatan volume internal tungku tiang bersih, yang menghasilkan peningkatan kapasitas produksi tungku. Ini juga memberikan profil suhu tungku yang konsisten selama kampanye tungku. Refraktori yang ditingkatkan yang digunakan untuk lapisan refraktori tungku meliputi refraktori alumina tahan erosi di tumpukan atas, refraktori karbida silicium di bosh dan perut, dan dinding hearth karbon tahan erosi dengan pelat keramik. Untuk pendinginan tungku, pelat tembaga digunakan di zona fluks panas tinggi sementara pelat besi cor digunakan di zona lainnya. Pelat besi cor biasanya memiliki pendinginan independen.
Kualitas Beban Besi Ferrous
Untuk memastikan tungku tiang bersih yang permeabel, yang esensial untuk operasi stabil, penting bahwa beban besi ferrous kuat, berukuran terdekat, dan difilter secara efisien untuk menghilangkan partikel halus. Beban tidak boleh hancur berlebihan di tumpukan, yang menghasilkan partikel halus tambahan. Beban harus cukup pori, dapat direduksi, dan berukuran yang sesuai untuk memungkinkan materi direduksi secara memadai saat mencapai zona penglembutan. Dengan cara ini, zona kohesif menjadi lebih terbuka, dengan slang FeO yang lebih kaya, dan beban termal di daerah bawah tungku lebih rendah, mendorong operasi yang lancar. Persyaratan pada properti fisik dan metalurgi sinter, biji lump terkalibrasi, dan/atau pellet untuk operasi efisien harus dipenuhi. Properti penglembutan dan pelurnahan komponen ferrous memiliki efek penting pada operasi tungku tiang bersih. Pembatasan di zona kohesif dan karakteristik pelurnahan yang buruk dapat menghasilkan penurunan beban yang tidak teratur, operasi tidak stabil, dan fluktuasi termal.
Aspek penting yang dipertimbangkan saat memilih komponen beban individu adalah karakteristik penglembutan dan pelurnahannya. Sebagian besar penurunan tekanan di seluruh tungku tiang bersih ada di daerah di mana beban besi ferrous melembut, meleleh, dan menetes ke bawah kandang koks melalui mana gas naik. Rentang penglembutan dan pelurnahan yang luas menghasilkan penurunan tekanan yang meningkat dan zona kohesif yang lebih besar yang menyentuh bata di tumpukan bawah.
Kualitas Koks
Untuk operasi tungku tiang bersih yang stabil pada produktivitas yang wajar, koks berkualitas baik esensial. Ini adalah salah satu alasan yang paling sering disebut untuk periode operasi yang buruk. Koks harus kuat dan stabil, untuk mendukung beban beban dengan kerusakan mekanis minimal. Koks harus cukup besar dan berukuran terdekat, dengan partikel halus minimal, untuk membuat kandang yang permeabel melalui mana cairan dapat menetes ke hearth tanpa membatasi gas naik. Ukuran yang konsisten diperlukan untuk menghindari variasi tidak diinginkan dalam permeabilitas dan untuk mendukung konsep pengubahan ketebalan lapisan koks di seluruh radius tungku untuk mengontrol aliran gas radial. Koks harus cukup tidak bereaksi terhadap kerusakan larutan (Indeks Reaktivitas Koks, CRI, nilai normal 20 % hingga 23 %), mempertahankan kekuatannya dalam kondisi tersebut (Kekuatan Koks setelah Reaksi, CSR, nilai normal 65 % hingga 68 %), dan rendah dalam alkali untuk meminimalkan gasifikasi alkali di raceway, yang memiliki efek merusak pada hancuran koks. Kandungan sulfur rendah juga diperlukan untuk meminimalkan sulfur logam panas. Variasi kelembaban dan karbon koks harus dikontrol untuk meminimalkan efeknya pada status termal proses.
Koks di pusat tungku secara bertahap menggantikan mati-matian dan koks di hearth, yang harus tetap permeabel untuk memungkinkan cairan menetes di seluruh pusat hearth. Ini menghindari aliran periferal berlebihan dari logam panas di hearth. Peningkatan suhu pusat pelat hearth biasanya diamati dengan peningkatan ukuran mati-matian koks, yang menunjukkan aktivitas pusat hearth yang meningkat. Ukuran lubang saringan koks adalah parameter penting untuk mempertahankan permeabilitas hearth. Biasanya bermanfaat untuk meningkatkan ukuran saringan dan memuat koks kecil tambahan yang muncul, dicampur dengan beban ferrous, jauh dari garis pusat tungku.
Untuk meminimalkan variasi termal dan kimiawi, beban homogen diinginkan. Komponen beban harus dicampur secantik mungkin. Ini tergantung pada jumlah komponen beban dan sistem pengisian individu, tetapi biasanya dapat dicapai hingga tingkat yang wajar dengan pemilihan bunker penyimpanan dan urutan pelepasan materi.
Pengisian Koks Nut
Sistem pengisian yang fleksibel memungkinkan penggunaan koks nut. Ukuran koks nut yang tersedia untuk pengisian tergantung pada ukuran dan efisiensi saringan koks tungku tiang bersih di unit pengurutan koks baterai oven koks, tetapi biasanya dalam rentang 10 mm hingga 25 mm. Pengisian koks nut yang dicampur dalam materi ferrous dan diposisikan di tengah radius, meningkatkan operasi dengan meningkatkan efisiensi reduksi dan permeabilitas lapisan biji di zona kohesif. Pengisian koks nut juga menurunkan suhu perut. Koks nut juga diisi di dinding, diselimuti antara dua muatan biji untuk mencegah daerah dinding tidak aktif saat biji halus diisi di dinding.
Distribusi Beban
Distribusi beban adalah salah satu faktor utama yang tidak hanya mempengaruhi stabilitas operasi, tetapi, dengan menentukan aliran gas radial di tungku, adalah salah satu faktor utama yang mengontrol tingkat aus dinding tungku. Sebagai cara untuk mendapatkan kontrol yang lebih baik atas distribusi beban di tumpukan tungku tiang bersih dan oleh karena itu meningkatkan kontak gas-padam dan efisiensi bahan bakar, beberapa perkembangan baru telah digunakan dalam beberapa tahun terakhir. Dua jenis sistem distribusi yang memungkinkan kontrol yang cukup untuk produktivitas tinggi adalah bell-less top menggunakan chute yang dapat dicurahkan dan berputar, dan sistem pengisian bell dengan armor tenggara yang dapat digerakkan.
Pertama, aliran gas radial dikontrol oleh proporsi beban ferrous terhadap koks, karena koks umumnya jauh lebih besar. Ini paling mudah dicapai dengan memuat materi dalam lapisan diskrit dan mengubah ketebalan lapisan di seluruh radius tungku. Perlindungan dinding tungku therefore dicapai dengan meningkatkan proporsi lapisan biji di dinding, yang menghasilkan pengurangan jumlah panas yang dikeluarkan oleh sistem pendinginan dinding. Namun, ada batas pada proporsi materi ferrous yang dekat dengan dinding tungku, jika tidak lapisan tidak aktif terbentuk, yang dapat mendorong pembentukan akresi dinding dan membiarkan beban yang tidak disiapkan ke daerah bawah tungku dan meningkatkan kegagalan tuyere. Proporsi koks di pusat tungku harus cukup untuk memungkinkan operasi tungku yang stabil pada tingkat produksi yang diinginkan. Proporsi koks yang besar menciptakan daerah yang relatif permeabel dengan lebih sedikit cairan menurun, yang memungkinkan penggunaan volume angin maksimum tanpa fluktuasi besar dalam tekanan angin dan penurunan beban yang tidak teratur.
Koks di pusat tungku menggantikan koks di hearth dan pusat kaya koks yang permeabel mendorong hearth yang permeabel, yang mengaitkan aliran cair di seluruh hearth. Namun, ceruk koks pusat tidak boleh terlalu lebar secara tidak perlu, atau ketidakefisienan timbul dan kerusakan mungkin dialami pada bagian tertentu dari puncak tungku karena kapasitas panas yang terlalu tinggi dari gas naik.
Pengisian Ukuran Terpisah dari Bahan
Sistem distribusi yang lebih canggih memungkinkan kontrol tambahan atas distribusi beban dengan menggunakan lebih dari satu rentang ukuran dari suatu materi yang diberikan. Salah satu praktik yang paling sering digunakan adalah pengisian bahan ferrous halus, seringkali dari saringan beban ferrous utama. Halus diisi secara terpisah dalam jumlah kecil dekat dengan dinding tungku, untuk memberikan penurunan lokal dalam permeabilitas dan oleh karena itu melindungi dinding. Pengisian seperangkat kecil bahan yang lebih halus biasanya mengurangi kapasitas pengisian tungku. Pengisian seperangkat kecil dengan sistem bell dan armor tenggara yang dapat digerakkan menyebabkan keterlambatan lebih sedikit daripada dengan bell-less top karena waktu pelepasan yang berkurang. Mungkin mungkin untuk memuat jumlah kecil bahan yang lebih halus ke dinding tungku dengan memuatnya terlebih dahulu ke dalam hopper atas atau hopper bell besar dan menggunakan sudut chute awal yang sesuai atau pengaturan armor tenggara yang dapat digerakkan. Namun, jumlahnya dibatasi oleh karakteristik pelepasan hopper hingga yang akan melewati hopper tanpa tercampur dengan sisa muatan. Ada juga manfaat keuangan dalam menggunakan ferrous halus ini secara langsung dibandingkan mengembalikan untuk dire-sinter. Dalam cara yang serupa, beban ferrous dapat dibagi menjadi ukuran besar dan kecil yang kemudian diisi di bagian berbeda dari radius tungku untuk mengontrol permeabilitas radial.
Operasi Tekanan Tinggi
Salah satu faktor pembatas dalam upaya untuk meningkatkan laju volume angin di tungku tiang bersih adalah efek pengangkat yang disebabkan oleh volume gas yang besar yang berhembus ke atas melalui beban. Efek pengangkat ini (laju aliran massa) mencegah beban untuk menurun secara normal dan menyebabkan kerugian daripada peningkatan produksi. Untuk meningkatkan tingkat produksi di atas normal, tungku tiang bersih dilengkapi dengan septum valve di sistem gas atas untuk meningkatkan tekanan gas keluar. Peningkatan tekanan ini mengompresi gas di seluruh sistem dan memungkinkan jumlah angin yang lebih besar untuk dihembuskan. Dengan peningkatan ini dalam jumlah angin yang dihembuskan per menit, ada peningkatan yang sesuai dalam tingkat produksi. Selain itu, ini juga menekan pembentukan SiO yang mengakibatkan penurunan kandungan silikon logam panas.
Ketika tekanan gas atas ditingkatkan, tekanan angin masuk juga harus ditingkatkan proporsional. Selain itu, jika tekanan atas ditingkatkan, maka perlu untuk menggunakan blower yang lebih besar, yang mampu menyampaikan volume angin yang ditingkatkan pada tekanan yang lebih tinggi. Cangkang tungku, cangkang stove, tangkap debu, pencuci primer, dan saluran gas juga perlu memiliki integritas struktural untuk menahan tekanan yang ditingkatkan. Klep pengendalian yang digunakan untuk meningkatkan tekanan atas terletak di luar pencuci gas primer di mana efek peluncur pasir dari gas telah dikurangi dengan penghapusan sebagian besar debu yang dibawa oleh gas dari tungku. Saluran air keluar dari pencuci primer perlu dilengkapi dengan regulator sehingga tekanan gas di dalam pencuci tidak menghancurkan seal air. Gas bersih atau nitrogen digunakan untuk pengsetaraan tekanan di peralatan pengisian tungku. Tungku dengan tekanan atas 2 -2.5 kg/sq cm beroperasi dengan sukses. Di beberapa tungku ini, turbin pemulihan tekanan atas digunakan untuk memulihkan beberapa energi kompresi dan untuk memproduksi daya.
Suhu Angin Panas
Suhu angin panas meningkatkan efisiensi bahan bakar tungku tiang bersih dan memungkinkan suhu tungku yang lebih tinggi, yang meningkatkan kapasitas tungku. Suhu angin panas yang tinggi esensial untuk operasi tungku tiang bersih yang efisien karena mereka mengurangi kebutuhan koks tungku secara substansial dan memfasilitasi injeksi bahan bakar tambahan seperti bubuk batu bara sebagai pengganti koks tungku tiang bersih. Penghematan energi total yang mungkin dengan kombinasi teknik adalah sekitar 0,12 juta kcal /ton logam panas. Ini menghasilkan biaya operasi yang lebih rendah karena rasio koks berkurang sebesar 2,8 % per 100 derajat C kenaikan suhu angin ketika dipelihara antara 1000 derajat C hingga 1200 derajat C. Banyak tungku modern beroperasi pada suhu angin panas yang lebih tinggi dari 1300 derajat C.
Pengayaan Oksigen pada Angin Panas
Tujuan pengayaan oksigen ke dalam angin adalah untuk mengontrol suhu api adiabatik raceway (RAFT), pembentukan gas hearth, dan intensitas pelurnahan. Ketika angin panas dikaya dengan oksigen, ada peningkatan pada RAFT. Suhu api yang tinggi biasanya tidak kompatibel dengan beban bahan berkualitas relatif rendah dan memerlukan beban bahan berkualitas yang tepat. Selain itu, suhu api yang tinggi karena pengayaan oksigen perlu dikontrol dengan kelembaban angin dan injeksi bahan bakar. Ada operasi tungku yang menggunakan lebih dari 12 % pengayaan oksigen. Untuk setiap persen oksigen di atas angin panas normal (sekitar 21 % oksigen), tingkat produksi meningkat sekitar 2 % hingga 4 %. Dalam kasus di mana beban bahan memiliki kemampuan reduksi yang baik, yaitu, mereka akan direduksi dengan cepat, suhu api dapat ditingkatkan secara signifikan dan efisiensi bahan bakar dapat ditingkatkan. Penggunaan bijaksana oksigen menyediakan cara untuk mengontrol laju massa gas bosh sehingga throughput tungku dapat dimaksimalkan sambil mengontrol kualitas logam panas.
Injeksi Bahan Bakar Tambahan
Dengan perkembangan teknik untuk meningkatkan suhu angin panas ke rentang 1000 derajat C hingga 1300 derajat C dan kebutuhan untuk mengontrol RAFT karena jenis beban bahan yang digunakan, telah menjadi mungkin untuk meminjeksikan bahan bakar hidrokarbon ke dalam tungku tiang bersih melalui tuyere untuk mengontrol suhu api, meningkatkan kekuatan reduksi gas bosh dan pada saat waktu menggantikan beberapa koks tungku tiang bersih. Dalam kehadiran kuantitas koks yang besar, bahan bakar hidrokarbon dapat terbakar hanya menjadi karbon monoksida dan hidrogen; consequently, mereka menghasilkan lebih sedikit panas daripada koks yang mereka ganti sehingga mengontrol suhu api, tetapi gas reduksi yang mereka produksi lebih efektif daripada yang dihasilkan oleh pembakaran koks.
Banyak bahan bakar berbeda telah dicoba—gas alam, gas oven koks, minyak, ter, dan bubuk batu bara, bahkan slurries batu bara dalam minyak. Bubuk batu bara adalah injeksi yang paling banyak digunakan di tungku tiang bersih saat ini karena kelimpahan relatif dan biaya rendahnya. Ketika batu bara digunakan, itu juga diperkenalkan ke dalam angin panas oleh lancar yang memasuki aliran udara melalui sisi pipa hembusan. Sangat diinginkan untuk memiliki batu bara yang diinjeksi sepenuhnya gasifikasi dan terbakar sebelum meninggalkan raceway tepat di dalam tungku. Saat menginjeksi bahan bakar, langkah khatam khusus diperlukan untuk menghindari penumpukan bahan bakar di pipa manakala atau pipa hembusan dan pembakaran selanjutnya. Proses injeksi bubuk batu bara dijelaskan di bawah ini.
Bahan masukan batu bara diangkut ke pabrik persiapan batu bara di mana materi asing dihilangkan dengan saringan dan magnet di atas. Batu bara kemudian dihancurkan dan secara bersamaan dikeringkan dalam aliran gas panas atau dalam unit pengiling/pengering gabir, diikuti oleh ekstraksi melalui sistem dengan kipas angin tarikan. Batu bara dengan distribusi ukuran produk yang benar ditarik ke atas melalui pemisah kecepatan dan ditangkap dalam unit filter kantong. Produk akhir disaring sebelum transfer ke silo penyimpanan. Proporsi gas buang didaur ulang kembali ke generator gas panas di unit pengiling/pengering. Fitur kontrol ini memastikan bahwa total kandungan oksigen gas panas, dalam kontak dengan batu bara, dipertahankan di bawah 12 % untuk menghilangkan kesempatan pembakaran bubuk batu bara. Sistem injeksi batu bara terdiri dari lock hoppers dan unit injektor. Laju aliran batu bara ke setiap tuyere dapat dikontrol secara independen oleh feeder mekanis. Alternatifnya, sistem yang lebih sederhana dengan akurasi kontrol aliran yang lebih rendah ke setiap tuyere dapat disediakan, menggunakan sistem berbasis splitter. Peralatan untuk PCI cukup kokoh saat ini dengan ketersediaan di atas 98 % dan laju injeksi batu bara yang akurat hingga 2 %.
Otomatisasi dan Kontrol
Sistem otomatisasi dan kontrol saat ini menyediakan solusi ideal untuk semua aspek operasi tungku. Ini termasuk (i) kontrol puncak tungku pada atas charged skip atau belt dengan pola pengisian kompleks dan distribusi beban, (ii) sistem pengisian spiral unik untuk bell less top untuk meningkatkan proporsi halus yang dapat diisi, (iii) kontrol gudang stok dari materi yang dibatch secara berurutan dengan penimbangan 'in-flight' dan lapisan materi, (iv) kontrol pembersihan gas, (v) kontrol stove untuk operasi stove paralel, paralel bertumpuk, paralel tergelincir empat stove, (vi) kontrol sistem injeksi batu bara, (vii) operasi dan kontrol bengkel cetak, dan (viii) kontrol pabrik granulasi slang. Selain otomatisasi dan kontrol juga memiliki fitur untuk keamanan pabrik dan urutan shutdown.
Untuk memastikan operasi tungku tiang bersih yang berkinerja tinggi dengan biaya rendah, tungku tiang bersih saat ini dilengkapi dengan sistem optimasi loop tertutup. Sistem ini berfungsi berdasarkan model proses canggih, kecerdasan buatan, aplikasi perangkat lunak yang ditingkatkan, antarmuka pengguna grafis, dan pengetahuan operasional. Kinerja proses yang baik dan biaya produksi yang jauh lebih rendah telah dicapai di tungku dengan sistem optimasi loop tertutup. Dalam sistem ahli loop tertutup, parameter utama tungku tiang bersih yang akan dikontrol dilakukan tanpa perlu interaksi operator. Sebagai contoh, kontrol rasio koks, basicity, laju injeksi uap, dan bahkan distribusi beban dapat dieksekusi secara bersamaan dan otomatis dalam mode loop tertutup untuk memastikan operasi proses yang stabil dan konsisten dengan biaya produksi rendah. Kontrol yang tepat pada tungku tiang bersih dicapai berdasarkan model proses canggih.
Sistem manajemen informasi proses yang disediakan di tungku tiang bersih saat ini mengumpulkan, mempersiapkan, dan menyimpan semua data yang relevan untuk penggunaan selanjutnya.



