Memahami Hardenability Baja: Kedalaman Pengerasan & Efek Perlakuan Panas
Banyak jenis baja memiliki respons yang menguntungkan terhadap metode perlakuan panas yang dikenal sebagai quenching. Salah satu kriteria paling penting dalam proses seleksi bahan benda kerja adalah hardenability. Hardenability menggambarkan seberapa dalam logam dapat diperas saat quenching dari suhu tinggi, dan juga dapat disebut sebagai kedalaman pengerasan.
Baja Pada Skala Mikro:
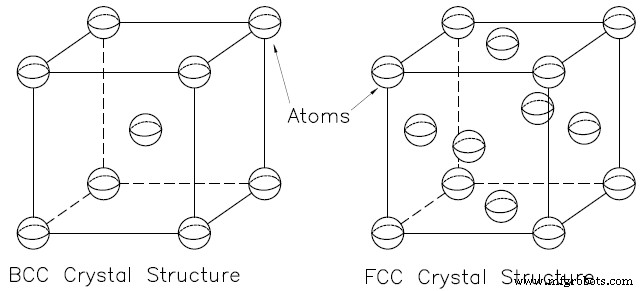
Tingkat pertama klasifikasi baja pada tingkat mikro adalah struktur kristalnya, cara atom diatur di ruang. Konfigurasi Body-Centered Cubic (BCC) dan Face Centered Cubic (FCC) adalah contoh struktur kristal logam. Contoh struktur kristal BCC dan FCC dapat dilihat di bawah dalam Gambar 1. Ingatlah bahwa gambar dalam Gambar 1 dimaksudkan untuk menampilkan posisi atom dan jarak antar atom diperbesar.
Tingkat berikutnya klasifikasi adalah fase. A fase adalah bagian seragam dari bahan yang memiliki properti fisik dan kimia yang sama. Baja memiliki 3 fase yang berbeda:
Austenite: Iron Face-Centered cubic; juga alloy iron dan baja yang memiliki struktur kristal FCC.
Ferrite: Iron dan alloy baja Body-centered cubic yang memiliki struktur kristal BCC.
Cementite: Iron karbida (Fe3C)
Tingkat akhir klasifikasi yang dibahas dalam artikel ini adalah mikrostruktur. Tiga fase di atas dapat digabungkan untuk membentuk mikrostruktur baja yang berbeda. Contoh mikrostruktur ini dan properti mekanik umum mereka ditunjukkan di bawah:
Martensite: mikrostruktur yang paling keras dan paling kuat, namun paling rapuh
Pearlite: Keras, kuat, dan duktil tetapi tidak terlalu tahan retakan
Bainite: memiliki kombinasi kekuatan-duktilitas yang diinginkan, lebih keras dari pearlite tetapi tidak sekeras martensite
Pengerasan Pada Skala Mikro:
Hardenability baja adalah fungsi dari kandungan karbon bahan, elemen alloy lainnya, dan ukuran butir austenite. Austenite adalah iron fase gamma dan pada suhu tinggi struktur atomnya mengalami transisi dari konfigurasi BCC ke konfigurasi FCC.
Hardenability yang tinggi merujuk pada kemampuan alloy untuk menghasilkan persentase martensite yang tinggi di seluruh tubuh bahan saat quenching. Baja diperas dengan mencairkan bahan dengan cepat dari suhu tinggi. Ini melibatkan transisi cepat dari keadaan 100% austenite ke persentase martensite yang tinggi. Jika baja memiliki lebih dari 0,15% karbon, martensite menjadi bentuk body-centered cubic yang sangat distorsi dan disaturasi dengan karbon. Karbon secara efektif menutup sebagian besar bidang slip dalam mikrostruktur, menciptakan bahan yang sangat keras dan rapuh. Jika laju quenching tidak cukup cepat, karbon akan difusi keluar dari fase austenitic. Baja kemudian menjadi pearlite, bainite, atau jika dibiarkan panas cukup lama, ferrite. Tidak ada mikrostruktur yang baru saja disebut yang memiliki kekuatan yang sama dengan martensite setelah tempering dan umumnya dianggap tidak menguntungkan untuk sebagian besar aplikasi.
Perlakuan panas yang sukses pada baja tergantung pada tiga faktor:
Ukuran dan bentuk spesimen
Komposisi baja
Metode quenching
1. Ukuran dan bentuk spesimen
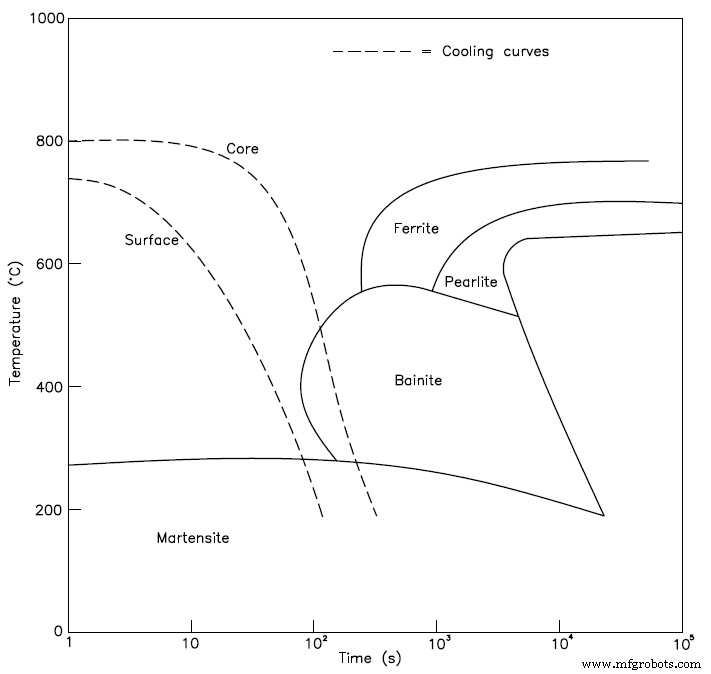
Selama proses quenching, panas harus ditransfer ke permukaan spesimen sebelum dapat diredamsikan ke medium quenching. Oleh karena itu, laju di mana interior spesimen pendingin tergantung pada rasio luas permukaan terhadap volume. Semakin besar rasio, semakin cepat spesimen akan pendingin dan oleh karena itu semakin dalam efek pengerasan. Sebagai contoh, batang silinder 3 inci dengan diameter 1 inci akan memiliki hardenability yang lebih tinggi daripada batang 3 inci dengan diameter 1,5 inci. Karena efek ini, bagian dengan lebih banyak sudut dan tepi lebih mudah diperas dengan quenching daripada bentuk reguler dan bundar. Gambar 2 adalah diagram time-temperature transformation (TTT) contoh dari kurva pendinginan batang 95 mm yang diquench minyak. Permukaan akan bertransformasi menjadi 100% martensite sementara inti akan mengandung beberapa bainite dan memiliki kekerasan yang lebih rendah.
2. Komposisi baja
Penting untuk diingat bahwa berbagai alloy baja memiliki komposisi elemen yang berbeda. Rasio elemen ini relatif terhadap jumlah iron dalam baja menghasilkan berbagai macam properti mekanik. Meningkatkan kandungan karbon membuat baja lebih keras dan lebih kuat tetapi kurang duktil. Elemen alloy utama baja karat adalah chromium, yang memberikan logam daya tahan korosi yang kuat. Sejak manusia telah mengubah komposisi baja selama lebih dari seribu tahun, jumlah kombinasi adalah tak terhitung.
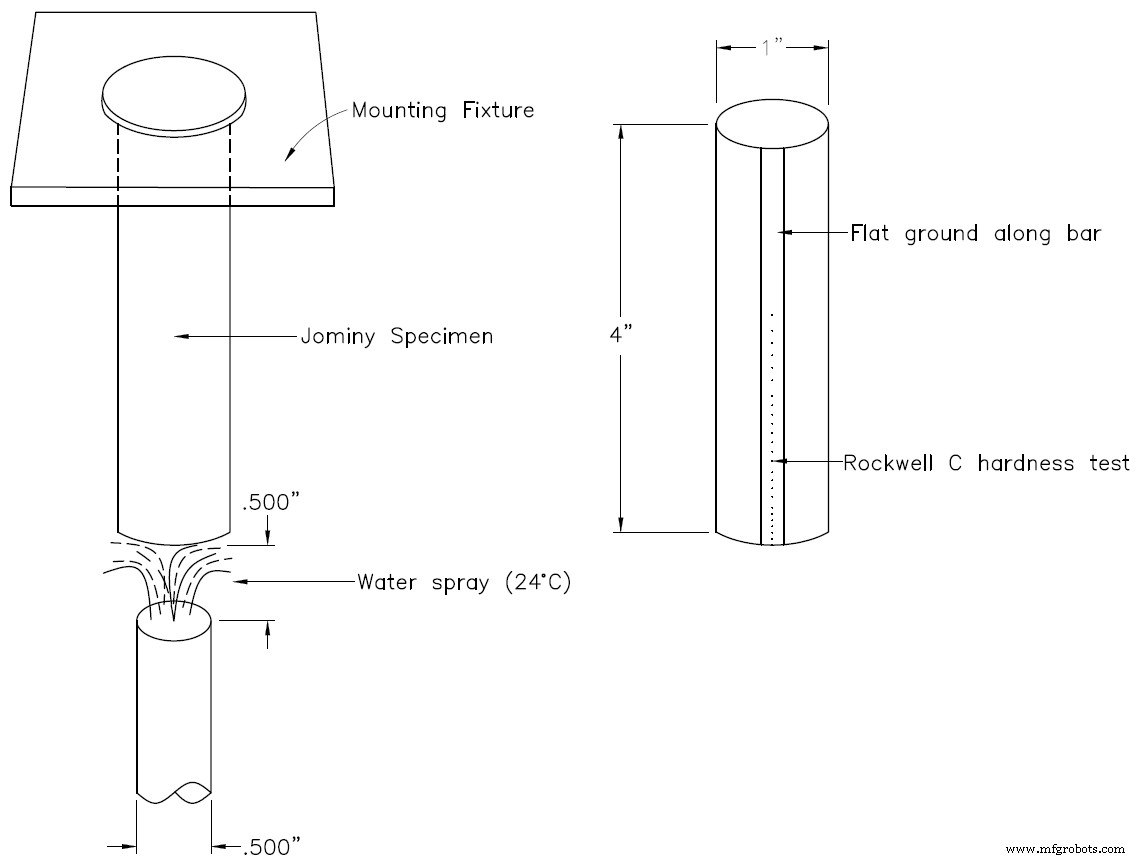
Karena ada begitu banyak kombinasi yang menghasilkan begitu banyak properti mekanik yang berbeda, uji standar digunakan untuk membantu mengkategorikan berbagai jenis baja. Uji umum untuk hardenability adalah Jominy Test, yang ditunjukkan dalam Gambar 3 di bawah. Selama uji ini, blok standar bahan dipanaskan sampai menjadi 100% austenite. Blok kemudian dipindahkan dengan cepat ke perangkat tempatnya diquench air. Permukaan, atau area yang berkontak dengan air, segera pendingin dan laju pendinginan menurun sebagai fungsi dari jarak dari permukaan. Sebuah datar kemudian digerinda pada blok sepanjang contoh. Kekerasan pada berbagai titik diukur sepanjang datar ini. Data kemudian diplot dalam diagram hardenability dengan kekerasan sebagai sumbu y dan jarak sebagai sumbu x.
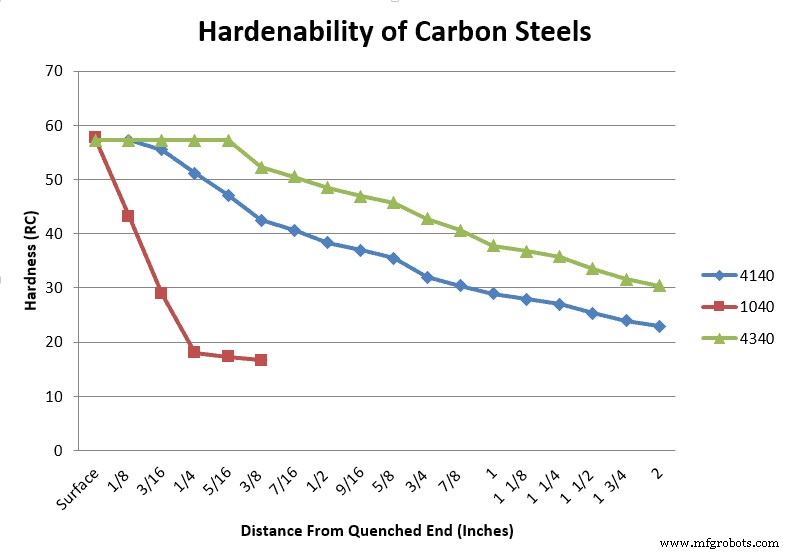
Kurva hardenability dibangun dari hasil Jominy Tests. Contoh beberapa kurva alloy baja ditunjukkan dalam Gambar 4. Dengan laju pendinginan yang menurun (penurunan kekerasan yang curam dalam jarak pendek), lebih banyak waktu diizinkan untuk difusi karbon dan pembentukan proporsi yang lebih besar dari pearlite yang lebih lembut. Ini berarti lebih sedikit martensite dan hardenability yang lebih rendah. Bahan yang mempertahankan nilai kekerasan yang lebih tinggi dalam jarak yang relatif panjang dianggap sebagai highly hardenable. Juga, semakin besar perbedaan kekerasan antara kedua ujung, semakin rendah hardenability. Biasanya pada kurva hardenability, seiring dengan meningkatnya jarak dari ujung yang diquench, laju pendinginan menurun. Baja 1040 awalnya memiliki kekerasan yang sama dengan 4140 dan 4340 tetapi pendingin sangat cepat sepanjang contoh. 4140 dan 4340 baja pendingin dengan laju yang lebih perlahan dan oleh karena itu memiliki hardenability yang lebih tinggi. 4340 memiliki laju kelembapan yang kurang ekstrem relatif terhadap 4140 dan oleh karena itu memiliki hardenability tertinggi dari tiga ini.
Kurva hardenability tergantung pada kandungan karbon. Persentase karbon yang lebih besar dalam baja akan meningkatkan kekerasannya. Harap dicatat bahwa ketiga alloy dalam Gambar 4 memiliki jumlah karbon yang sama (0,40% C). Karbon bukan elemen alloy satu-satunya yang dapat memiliki efek pada hardenability. Perbedaan dalam perilaku hardenability antara ketiga baja ini dapat dijelaskan dalam hal elemen alloy mereka. Tabel 1 di bawah menunjukkan perbandingan konten alloy dalam setiap baja. 1040 adalah baja karbon murni dan oleh karena itu memiliki hardenability terendah karena tidak ada elemen lain selain iron untuk mencegah atom karbon melarikan diri dari matriks. Nikel yang ditambahkan ke 4340 memungkinkan jumlah martensite yang sedikit lebih besar terbentuk dibandingkan 4140, memberikan hardenability tertinggi dari ketiga alloy ini. Sebagian besar elemen alloy logam melambatkan pembentukan pearlite, ferrite dan bainite, oleh karena itu mereka meningkatkan hardenability baja.
Tabel 1: Menunjukkan konten alloy 4340, 4140, dan 1040 baja
Jenis Baja:
Nikel (wt %):
Molibdenum (wt %):
Kromium (wt %):
4340
1.85%
0.25%
0.80%
4140
0.00%
0.20%
1.00%
1040
0.00%
0.00%
0.00%
Ada variasi hardenability dalam satu grup bahan. Selama produksi baja industri, selalu ada variasi yang tidak dapat dihindari dalam komposisi elemen dan ukuran butir rata-rata dari satu batch ke batch lainnya. Sebagian besar waktu hardenability bahan diwakili oleh kurva maksimum dan minimum yang ditetapkan sebagai batas.
Hardenability juga meningkat dengan meningkatnya ukuran butir austenitic. Butir adalah kristal individu dalam logam poli kristal. Bayangkan jendela kaca berwarna (seperti yang terlihat di bawah), kaca berwarna akan menjadi butir sementara bahan perekat yang memikat semuanya akan menjadi batas butir. Austenite, ferrite, dan cementite adalah semua jenis butir yang berbeda yang membentuk mikrostruktur yang berbeda dari baja. Ini adalah pada batas butir bahwa pearlite dan bainite akan terbentuk. Ini merugikan proses pengerasan karena martensite adalah mikrostruktur yang diinginkan, jenis lain menghalangi pertumbuhannya. Martensite terbentuk dari pendinginan cepat butir austenite dan proses transformasinya masih tidak dipahami dengan baik. Dengan meningkatnya ukuran butir, ada lebih banyak butir austenite dan lebih sedikit batas butir. Oleh karena itu, ada lebih sedikit peluang untuk mikrostruktur seperti pearlite dan bainite terbentuk dan lebih banyak peluang untuk martensite terbentuk.
3. Metode quenching
Seperti yang telah dinyatakan, jenis quench mempengaruhi laju pendinginan. Penggunaan minyak, air, quenan polimer akuatik, atau udara akan menghasilkan kekerasan yang berbeda melalui interior benda kerja. Ini juga menggeser kurva hardenability. Air menghasilkan quench yang paling parah diikuti oleh minyak dan kemudian udara. Quenan polimer akuatik memberikan laju quenching antara air dan minyak dan dapat disesuaikan untuk aplikasi tertentu dengan mengubah konsentrasi polimer dan suhu. Tingkat penggerusan juga mempengaruhi laju penyerapan panas. Semakin cepat medium quenching Bergerak di seluruh spesimen, semakin besar efektivitas quenching. Quench minyak umumnya digunakan ketika quench air mungkin terlalu parah untuk jenis baja karena dapat retak atau meleleh saat perlakuan.
Penggerusan Baja yang Telah Diperas
Jenis cutter yang harus dipilih untuk memproses alat yang dipilih untuk memesin benda kerja setelah pengerasan tergantung pada beberapa variabel berbeda. Dengan tidak menghitung persyaratan geometris spesifik untuk aplikasi, dua variabel yang paling penting adalah kekerasan bahan dan hardenability-nya. Beberapa aplikasi stres yang relatif tinggi memerlukan setidaknya 80% martensite untuk dihasilkan di seluruh interior benda kerja. Biasanya, bagian yang diberi stres sedang hanya memerlukan sekitar 50% martensite di seluruh benda kerja. Saat memesin logam yang diquench dengan hardenability sangat rendah, alat karbide padat standar yang dilapisi mungkin bekerja tanpa masalah. Ini karena bagian terkeras dari benda kerja terbatas pada permukaannya. Saat memesin baja dengan hardenability yang tinggi, disarankan untuk menggunakan cutter dengan geometri khusus yang untuk aplikasi tersebut. Hardenability yang tinggi akan menghasilkan benda kerja yang keras di seluruh volumenya. Harvey Tool memiliki sejumlah cutter yang berbeda untuk baja yang telah diperas di katalog, termasuk bor, end mills, keyseat cutters, dan engravers.
Shop Harvey Tool’s Offering of Fully Stocked End Mills for Hardened Steels
Baja yang Telah Diperas, Ringkasan
Hardenability adalah ukuran kedalaman yang suatu alloy ferrous dapat diperas dengan terbentuknya martensite di seluruh volumenya, permukaan hingga inti. Ini adalah properti bahan penting yang harus Anda pertimbangkan saat memilih baja serta alat pemotong untuk aplikasi tertentu. Pengerasan baja apa pun tergantung pada ukuran dan bentuk bagian, komposisi molekuler baja, dan jenis metode quenching yang digunakan.