Menguasai Toleransi Ketat: Strategi Terbukti untuk Manufaktur Akurat
Dalam manufaktur produksi besar, salah satu kesulitan terbesar yang dihadapi tukang mesin adalah memegang alat pada toleransi yang diperlukan dalam lubang, dinding, dan busur. Biasanya, ini adalah proses iteratif yang dapat melelahkan dan menegangkan, terutama bagi tukang mesin yang tidak berpengalaman. Sementara setiap pekerjaan menyajikan seperangkat tantangan yang unik, ada aturan umum yang dapat diikuti untuk memastikan bagian Anda memenuhi tuntutan akurasinya.
Apa itu Toleransi?
Toleransi adalah jumlah variasi yang diizinkan dalam sebuah bagian atau alat pemotong yang dimensi dapat jatuh di dalamnya. Saat membuat cetak bagian, toleransi alat tidak boleh diabaikan, karena toleransi alat dapat mengakibatkan variasi bagian. Toleransi bagian harus sama, atau lebih besar, daripada toleransi alat untuk memastikan akurasi bagian.
Toleransi alat pemotong seringkali diterapkan pada dimensi paling kritis alat, seperti Diameter Cutter, Panjang Pemotongan, Diameter Shank, dan Panjang Keseluruhan. Saat memilih alat pemotong untuk pekerjaan, kritis untuk memilih merek yang mematuhi standar toleransi yang ketat dan konsistensi batch-ke-batch yang andal. Produsen seperti Harvey Tool dan Helical Solutions menampilkan toleransi untuk banyak dimensi alat kritis dan memeriksa setiap alat secara menyeluruh untuk memastikan bahwa memenuhi toleransi yang ditentukan. Di bawah ini adalah header tabel untuk garis Miniature End Mills Harvey Tool – Square – Stub & Standard.
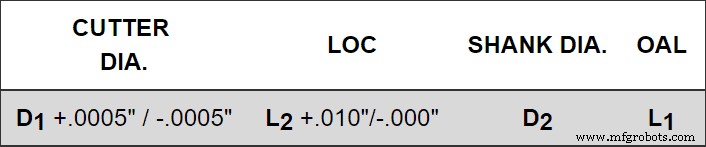
Toleransi membantu menciptakan repeatabilitas dan spesifisitas, terutama dalam industri di mana bahkan seribu inci dapat membuat atau menghancurkan produk akhir. Ini sangat benar untuk alat miniatur, di mana Harvey Tool berpengalaman dalam merancang dan memproduksi alat sekecil .001” diameter.
Bagaimana Toleransi Digunakan?
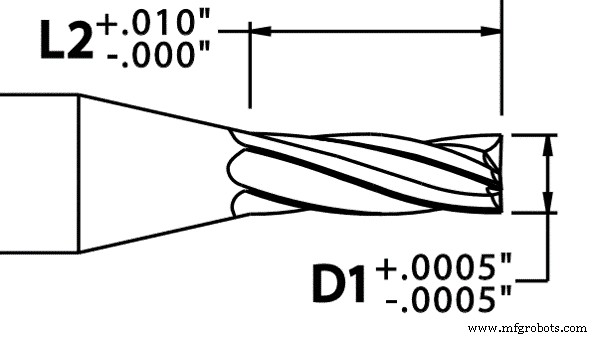
Saat melihat toleransi, ada dimensi atas dan bawah, artinya rentang di mana dimensi alat dapat menyimpang – baik di atas maupun di bawah ukurannya dikatakan. Dalam contoh di bawah, rentang ukuran alat cutter diameter .030” akan berada di antara .0295” dan .0305.”
Mempertahankan Toleransi dalam Operasi Pembuatan Lubang
Lubang seringkali menuntut toleransi dimensi yang paling ketat, karena umumnya dimaksudkan untuk menyelaraskan sempurna dengan bagian pasangan. Untuk mempertahankan toleransi, mulailah dengan menguji runout dari mesin dan alat Anda. Langkah sederhana namun sering diabaikan ini dapat menghemat banyak waktu dan frustrasi bagi tukang mesin.
Spotting Drills
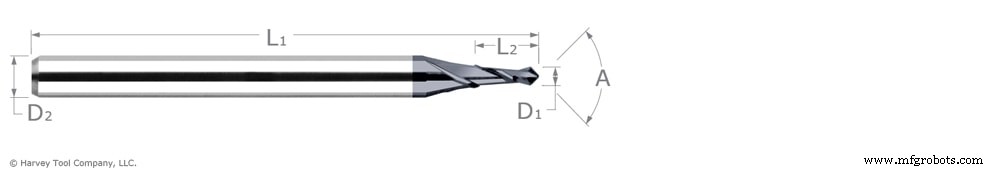
Spotting Drills memungkinkan bor untuk memiliki titik awal yang sangat presisi, meminimalkan walking atau menyimpang dari jalur yang diinginkan. Ini dapat sangat bermanfaat saat memesin permukaan tidak teratur, di mana mengakses lokasi yang sempurna dari lubang dapat lebih sulit.
Reamers
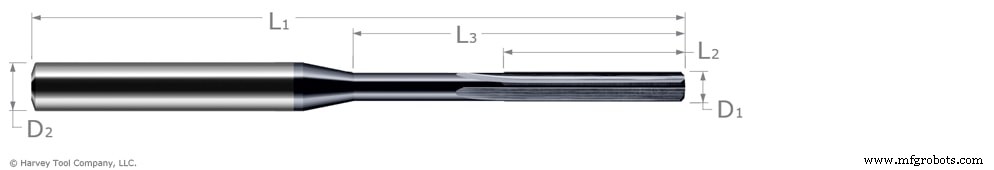
Reaming bagus untuk setiap tuntutan toleransi yang sangat ketat, karena banyak Miniature Reamers memiliki toleransi yang jauh lebih ketat daripada bor. Miniature Reamers Harvey Tool, misalnya, memiliki toleransi +.0000”/-.0002. untuk opsi tidak dilapisi dan +.0002”/-.0000” untuk alat yang dilapisi AlTiN. Reamers memotong pada tepi chamfer-nya, menghapus jumlah material yang minimal dalam lubang dengan tujuan akhir untuk membawa ke ukuran. Karena tepi pemotong reamer sangat kecil, alat memiliki diameter inti yang lebih besar dan oleh karena itu adalah alat yang lebih kokoh.
Mempertahankan Toleransi Ketat Saat Memesin Dinding
Hati-hati dengan Defleksi
Mempertahankan toleransi saat memesin dinding dibuat sulit oleh defleksi, atau lenturan yang dialami alat saat gaya diterapkan padanya. Di mana sudut muncul pada dinding karena defleksi, pilih alat yang mencapai untuk mengurangi defleksi di leher alat. Lebih lanjut, ambil lebih banyak kedalaman potong aksial dan mesin dalam langkah dengan pass finishing untuk menurunkan tekanan pada alat. Untuk toleransi hasil permukaan, alat dengan flute panjang mungkin diperlukan untuk meminimalkan bukti jalur alat yang tersisa pada bagian. Untuk informasi lebih lanjut tentang cara meminimalkan defleksi, baca Tool Deflection & Its Remedies.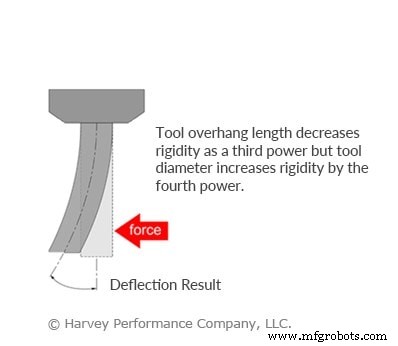
Corner Radius End Mills
Corner Radius End Mills, karena tidak memiliki tepi tajam, akan aus lebih lambat daripada end mill square. Dengan memanfaatkan alat corner radius, retakan pada tepi alat akan diminimalkan, menghasilkan distribusi tekanan yang merata di setiap tepi pemotong. Karena tepi yang lebih tajam pada alat square kurang awet dan lebih rentan untuk retakan karena konsentrasi stres pada titik tersebut, alat corner radius akan jauh lebih kokoh dan oleh karena itu kurang rentan untuk menyebabkan variasi toleransi. Untuk alasan ini, disarankan untuk menggunakan alat roughing dengan profil corner radius dan alat finishing dengan profil square untuk toleransi tepi. Saat merancang bagian dan mempertimbangkan manufaktur, jika ada potensi untuk dinding dengan radius dibandingkan dinding dengan tepi persegi, dinding dengan radius memungkinkan penggerusan yang lebih mudah dan lebih sedikit penggantian alat.
Mempertahankan Toleransi Ketat Saat Membuat Busur
Membuat busur sesuai toleransi adalah tentang pengosongan sekaran. Mengosongkan sekaran adalah masalah yang sering diabaikan; jika sekaran dalam lubang belum dihapus sebelum operasi busur, dapat terjadi interferensi di ujung alat yang mengarah pada getaran dan chatter dalam busur. Ini akan mengurangi kontinuitas busur sambil juga mengubah titik kontak. Diskontinuitas busur dapat menjadi perbedaan antara lulus dan gagal sebuah bagian, dan karena busur biasanya adalah aplikasi terakhir saat memesin untuk menghindari rusaknya busur, ini juga meningkatkan kemungkinan sekaran yang tersisa dalam lubang dari aplikasi lain.
Toleransi Ringkasan
Jika Anda terus mengalami kesulitan mempertahankan toleransi ketat meski setelah posting blog ini, konsultasikan tim teknis Harvey Tool atau Helical Solutions, karena masalah mungkin ada di luar mesin Anda. Suhu dan kelembaban dapat mengubah seberapa lengket sebuah material, dan dapat menyebabkan ekspansi dan kontraksi benda kerja. Selain itu, fondasi bangunan dapat melebar dan menyusut karena suhu luar, yang dapat mengakibatkan runout yang meningkat dan getaran tidak teratur di poros.



