Menguasai Pemesinan Trokoidal: Panduan Komprehensif
Ini adalah hanya satu dari beberapa tulisan blog yang relevan dengan High Efficiency Milling. Untuk pemahaman penuh tentang metode pemesinan populer ini, lihat tulisan HEM tambahan di bawah!
Introduction to High Efficiency Milling I High Speed Machining vs. HEM I How to Combat Chip Thinning I Diving into Depth of Cut I How to Avoid 4 Major Types of Tool Wear
Apa Itu Pemesinan Trokoidal?
Pemesinan trokoidal adalah metode pemesinan yang digunakan untuk membuat slot yang lebih lebar dari diameter pemotong alat. Ini dicapai menggunakan serangkaian potongan melingkar yang dikenal sebagai lintasan alat trokoidal. Sebuah bentuk High Efficiency Milling (HEM), pemesinan trokoidal memanfaatkan kecepatan tinggi sambil mempertahankan radial depth of cut (RDOC) rendah dan axial depth of cut (ADOC) tinggi.
Pemesinan trokoidal sebagian besar didasarkan pada teori chip thinning dalam pemesinan. Pemikiran konvensional menyatakan bahwa alat pemotong memiliki chip load optimal yang menentukan lebar dan ukuran ideal chip yang dihasilkan. Konsep mengatasi chip thinning melibatkan pemesinan dengan chip load yang lebih besar dari "optimal" untuk mempertahankan ketebalan chip maksimum konstan.
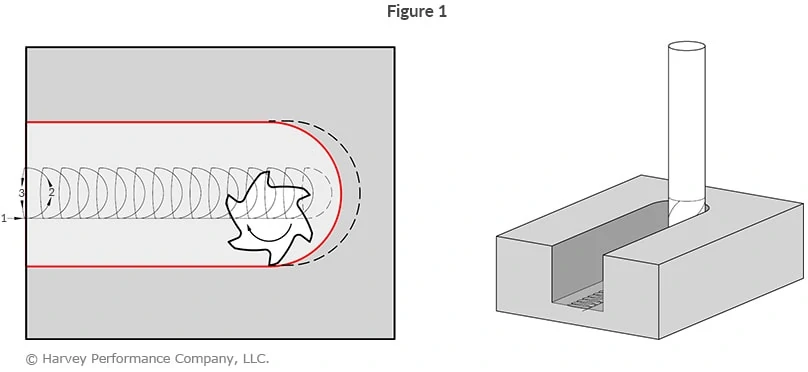
Sebaliknya dengan lintasan alat radial sepenuhnya linier dalam pemesinan konvensional, pemesinan trokoidal memanfaatkan lintasan alat spiral dengan RDOC rendah untuk mengurangi beban dan aus pada alat (Figure 1).
Keuntungan Pemesinan Trokoidal
Gaya pemotongan yang berkurang
Panas yang dikurangi
Akurasi pemesinan yang lebih besar
Umur alat yang ditingkatkan
Waktu siklus yang lebih cepat
Satu alat untuk berbagai ukuran slot
Pemesinan trokoidal dapat sangat menguntungkan dalam aplikasi tertentu. Keterlibatan radial yang berkurang dari tepi pemotong mengurangi jumlah panas yang dihasilkan dalam potongan sambil juga mengurangi gaya pemotongan dan beban pada spindle. Gaya radial yang berkurang memungkinkan akurasi yang lebih besar selama produksi dan memungkinkan untuk memesin fitur yang lebih halus dan lebih presisi pada bagian.
Selain itu, radial depth of cut yang lebih rendah memungkinkan axial depth of cut yang lebih tinggi, berarti bahwa panjang seluruh tepi pemotong dapat digunakan. Ini memastikan bahwa panas dan gaya pemotongan didistribusikan di seluruh tepi pemotong alat, daripada berkonsentrasi pada satu bagian. Panas dan aus yang berkurang, digabungkan dengan penyebaran yang seragam di tepi pemotong, menghasilkan peningkatan umur alat yang signifikan dibandingkan metode slotting konvensional.
Dengan gaya destruktif yang berkurang, kecepatan alat pemotong dapat ditingkatkan. Karena panjang potong seluruhnya digunakan, pemesinan trokoidal dapat menghilangkan kebutuhan untuk berbagai axial depth of cut. Parameter running yang ditingkatkan dan jumlah pass yang berkurang sangat mengurangi waktu siklus.
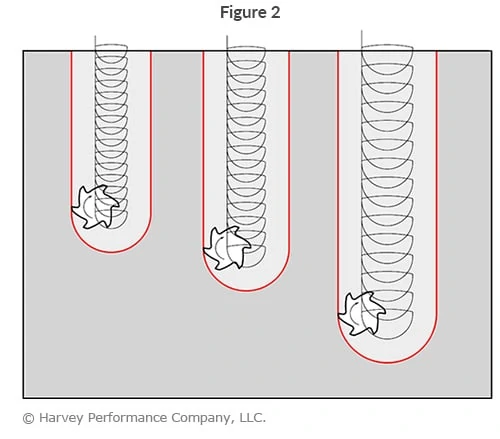
Karena pemesinan trokoidal menggunakan alat untuk memesin slot yang lebih lebar dari diameter pemotongnya, alat yang sama dapat digunakan untuk membuat slot dengan ukuran yang bervariasi, daripada hanya satu. Ini dapat membebaskan ruang dalam tool carousel Anda dan menghemat waktu pada penggantian alat, tergantung pada persyaratan bagian (Figure 2).
Meskipun slotting adalah operasi roughing, radial depth of cut yang berkurang dan gaya pemotongan yang berkurang dari pemesinan trokoidal sering menghasilkan finishing yang lebih baik dibandingkan lintasan alat slotting konvensional. Namun, mungkin diperlukan pass finishing di dinding workpiece untuk menghapus cusp yang tersisa dari gerakan spiral alat pemotong.
Klik Di Sini untuk Pelajari Lebih Lanjut tentang Kekuatan Meningkatkan Efisiensi dari High Efficiency Milling
Tantangan Pemesinan Trokoidal
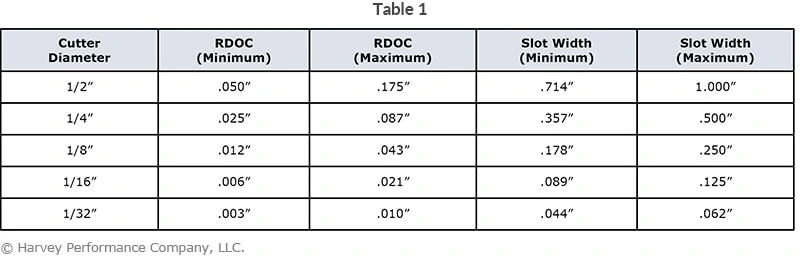
Tantangan pemesinan trokoidal biasanya ditemukan pada mesin dan perangkat lunak. Mesin yang tepat untuk memanfaatkan pemesinan trokoidal tidak hanya akan mampu kecepatan dan feed tinggi tetapi juga akan mampu feed rate yang terus berubah saat alat bergerak di lintasan spiralnya. Ketidakmampuan untuk memiliki feed rate yang berubah akan menyebabkan chip thinning yang dapat menghasilkan hasil yang tidak ideal dan potensial menyebabkan kegagalan alat. Perangkat lunak khusus mungkin juga diperlukan untuk memprogram lintasan alat dan feed rate untuk proses ini. Ini lebih rumit oleh faktor seperti rasio diameter cutter terhadap ukuran groove, serta radial depth of cut untuk rasio berbeda ini. Sebagian besar angka menunjukkan diameter cutter harus 50%-70% dari lebar slot akhir, sementara radial depth of cut harus sama dengan 10%-35% diameter cutter (Table 1), tetapi opsi terbaik selalu berkonsultasi dengan produsen alat.
Pemesinan Trokoidal dan Mikropemesinan
Manfaat Saat Mikropemesinan
Mikropemesinan juga dapat mendapat manfaat dari pemesinan trokoidal. Keterlibatan radial yang berkurang dan gaya pemotongan yang lebih rendah yang dihasilkan selama lintasan alat trokoidal memberikan gaya lebih sedikit pada alat pemotong. Ini sangat penting untuk alat diameter lebih kecil, karena mereka lebih lemah dan lebih kurang kaku, dan gaya pemotongan yang berkurang mengurangi kemungkinan defleksi dan kegagalan.
Tantangan Saat Mikropemesinan
Sementara pemesinan trokoidal dengan alat miniatur secara teoritis bermanfaat, ada tantangan tambahan yang terkait dengan alat yang lebih kecil. Alat pemotong miniatur sangat rentan terhadap kegagalan akibat runout spindle dan getaran, ketidakkonsistenan materi, loading yang tidak merata, dan banyak variabel lain yang timbul selama pemesinan. Tergantung pada aplikasi Anda, mungkin layak menggunakan alat dengan diameter terbesar untuk kekuatan tambahan. Meskipun ada manfaat potensial pada level miniatur, lebih banyak perhatian harus diberikan pada pengaturan mesin dan materi untuk memastikan alat memiliki peluang tertinggi untuk sukses.
Seperti HEM, sebagai aturan umum, pemesinan trokoidal tidak boleh dipertimbangkan saat menggunakan alat dengan diameter pemotongan kurang dari .031". Meskipun mungkin, pemesinan trokoidal masih mungkin terlalu menantang atau berisiko pada diameter di bawah .062", dan aplikasi serta mesin Anda harus dipertimbangkan dengan hati-hati.
Kesimpulan
Pemesinan trokoidal adalah teknik High Efficiency Milling (kecepatan tinggi, ADOC tinggi, RDOC rendah) yang ditandai dengan lintasan alat lingkaran, atau trokoidal. Gaya pemesinan ini terbukti menawarkan manfaat proses pemesinan yang signifikan, seperti meningkatkan umur alat, mengurangi waktu pemesinan, dan lebih sedikit alat yang diperlukan untuk pekerjaan. Namun, sangat penting untuk memiliki mesin dan perangkat lunak yang mampu kecepatan dan feed tinggi serta feed rate yang terus berubah untuk menghindari kegagalan alat kritis. Sementara alat miniatur masih dapat mendapat manfaat dari pemesinan trokoidal, risiko kegagalan alat harus dipertimbangkan dengan hati-hati, terutama pada diameter cutter di bawah .062". Meskipun pemesinan trokoidal dapat meningkatkan efisiensi pemesinan Anda dalam banyak aplikasi, selalu ide baik untuk berkonsultasi dengan produsen alat Anda terlebih dahulu.
Contoh bagus dari pemesinan trokoidal dalam aksi dapat dilihat dalam video ini, di mana end mill Helical Solutions 1/2" dengan variable helix, variable pitch digunakan untuk memesin blok stainless steel 316.