Pemesinan CNC: Masalah Umum & Solusi Efektif untuk Optimasi Kecepatan, Rekan, dan Kedalaman
Dimulai dari produksi aktual, artikel ini meringkas masalah umum dan metode perbaikan proses pemesinan CNC, serta cara memilih tiga faktor penting kecepatan, laju rekan, dan kedalaman pemotongan di berbagai area aplikasi, untuk referensi Anda.
Benda Kerja Terpotong Berlebihan
Penyebab:
- Bounce pisau, kekuatan alat tidak terlalu panjang atau terlalu kecil, menyebabkan alat bounce.
- Operasi yang tidak tepat oleh operator.
- Simpanan pemotongan yang tidak merata (misalnya: 0,5 di sisi permukaan lengkung dan 0,15 di dasar)
- Parameter pemotongan yang tidak tepat (seperti: toleransi terlalu besar, pengaturan SF terlalu cepat, dll.)
Perbaikan
- Prinsip penggunaan pisau: bisa besar tapi tidak kecil, bisa pendek tapi tidak panjang.
- Tambahkan program pembersihan sudut, dan jaga simpanan se merata mungkin (simpanan di sisi dan dasar sama).
- Atur parameter pemotongan dengan wajar, dan bundarkan sudut dengan simpanan besar.
- Gunakan fungsi SF mesin, operator menyesuaikan kecepatan secara halus untuk mencapai efek pemotongan terbaik.
Masalah Skor
Penyebab:
- Tidak akurat selama operasi manual oleh operator.
- Ada burr di sekitar cetakan.
- Batang tengah memiliki magnetisme.
- Empat sisi cetakan tidak vertikal.
Perbaikan
- Operasi manual harus diperiksa secara berulang-hati, dan titik-titik harus setinggi mungkin.
- Hapus burr di sekitar cetakan dengan batu kapur atau pisau, bersihkan dengan kain, dan akhirnya konfirmasikan dengan tangan.
- Demagnetisasi batang tengah sebelum mencenter cetakan (batang tengah keramik atau yang lain dapat digunakan).
- Kalibrasi untuk memeriksa apakah empat sisi cetakan vertikal (kesalahan vertikal besar perlu meninjau rencana dengan tukang pasang).
Masalah Pengaturan Alat
Penyebab:
- Tidak akurat selama operasi manual oleh operator.
- Klemingan alat salah.
- Blade pada flying knife salah (flying knife itu sendiri memiliki kesalahan tertentu).
- Ada kesalahan antara R knife, flat-bottom knife dan flying knife.
Perbaikan:
- Operasi manual harus diperiksa secara berulang-hati, dan pengaturan alat harus pada titik yang sama sebanyak mungkin.
- Saat alat dicengkeram, kisingkan dengan angin gun atau sapu dengan kain.
- Satu blade dapat digunakan saat blade atas flying knife perlu diukur pada shank dan permukaan dasar yang halus.
- Program pengaturan alat terpisah dapat menghindari kesalahan antara R knife, flat knife dan flying knife.
Tabrakan-Pemrograman
Penyebab:
- Ketinggian keselamatan tidak mencukupi atau tidak diatur (alat atau chuck mengenai benda kerja selama rapid traverse G00).
- Alat pada lembar program dan alat program aktual ditulis dengan salah.
- Panjang alat (panjang blade) dan kedalaman pemrosesan aktual pada lembar program ditulis dengan salah.
- Kedalaman akses Z-axis dan akses Z-axis aktual pada lembar program ditulis dengan salah.
- Pengaturan koordinat yang salah selama pemrograman.
Perbaikan:
- Ukur ketinggian benda kerja secara akurat dan pastikan ketinggian keselamatan di atas benda kerja.
- Alat pada daftar program harus konsisten dengan alat program aktual (coba gunakan daftar program otomatis atau gambar untuk menampilkan daftar program).
- Ukur kedalaman pemrosesan aktual pada benda kerja, dan tulis dengan jelas panjang dan panjang blade alat pada lembar program (biasanya, panjang pemegang alat 2-3MM lebih tinggi dari benda kerja, dan panjang blade 0,5-1,0MM).
- Ambil nomor aktual Z axis pada benda kerja dan tulis dengan jelas pada lembar program. (Operasi ini biasanya ditulis secara manual dan perlu diperiksa berulang kali)
Tabrakan-operator
Penyebab:
- Kesalahan pengaturan alat depth Z axis.
- Jumlah pukulan dan operasi dalam pembagian salah (seperti: tidak ada radius infeed dalam pembacaan unilateral, dll.).
- Gunakan alat yang salah (contoh: alat D4 diproses dengan alat D10).
- Program salah (contoh: A7.NC pergi ke A9.NC).
- Handwheel diputar ke arah yang salah selama operasi manual.
- Tekan arah yang salah selama rapid feed manual (contoh: -X tekan +X).
Perbaikan:
- Untuk pengaturan alat depth Z axis, Anda harus memperhatikan posisi alat. (Permukaan bawah, permukaan atas, permukaan analisis, dll.).
- Periksa berulang kali setelah hitungan dan operasi selesai.
- Saat mencengkeram alat, periksa berulang kali dengan lembar program dan program sebelum memuatnya.
- Program harus berjalan satu per satu berurutan.
- Saat menggunakan operasi manual, operator itu sendiri harus meningkatkan keahlian operasi mesin.
- Dalam rapid traverse manual, Anda dapat pertama kali mengangkat Z axis ke benda kerja dan bergerak.
Keturunan Permukaan Lengkung
Penyebab:
- Parameter pemotongan tidak wajar, permukaan benda kerja kasar.
- Tepi pemotongan alat tidak tajam.
- Klem alat terlalu panjang, dan blade terlalu panjang untuk menghindari udara.
- Pengeluaran chip, angin kising dan pengflush minyak tidak baik.
- Program cara gerakan alat (Anda dapat mempertimbangkan down milling sebanyak mungkin).
- Benda kerja memiliki burr.
Perbaikan
- Parameter pemotongan, toleransi, simpanan, dan pengaturan kecepatan rekan harus wajar.
- Alat memerlukan operator untuk memeriksa dan menggantinya secara tidak teratur.
- Saat mencengkeram alat, diperlukan untuk mencengkeram sem pendek mungkin, dan tepi pemotongan tidak boleh terlalu panjang.
- Untuk flat knives, R knives, dan round nose knives, pengaturan kecepatan rekan harus wajar.
- Benda kerja memiliki burr: ini secara langsung terkait dengan mesin pemesinan, alat pemotong dan metode pemotongan kami. Jadi kami harus memahami performa mesin dan menutupi tepi dengan burr.
Keretakan
Penyebab dan Perbaikan:
- Feed terlalu cepat
–Lambatkan ke laju rekan yang sesuai
- Feed terlalu cepat pada awal pemotongan
–Lambatkan laju rekan pada awal pemotongan
- Klem longgar (alat)
–Klem
- Klem longgar (benda kerja)
–Klem
- Kekakuan tidak mencukupi (alat)
–Gunakan alat terpendek yang diizinkan, cengkeram shank lebih dalam, dan coba down milling
- Tepi pemotongan alat terlalu tajam
–Ubah sudut tepi pemotongan yang rapuh, sekali tepi
- Kekakuan mesin dan pemegang alat tidak mencukupi
–Gunakan mesin dan pemegang alat yang kokoh
Aus
Penyebab dan Perbaikan:
- Kecepatan mesin terlalu cepat
–Lambatkan dan tambahkan cukup coolant
- Bahan yang diperkeras
–Gunakan alat pemotong canggih dan bahan alat untuk meningkatkan metode perawatan permukaan
- Menempel chip
–Ubah laju rekan, ukuran chip atau gunakan minyak pendingin atau angin gun untuk membersihkan chip
- Laju rekan tidak tepat (terlalu rendah)
–Tingkatkan laju rekan, coba down milling
- Sudut pemotongan yang tidak sesuai
–Ubah ke sudut pemotongan yang tepat
- Sudut clearence depan alat terlalu kecil
–Ubah ke sudut belakang yang lebih besar
Kerusakan
Penyebab dan Perbaikan:
- Feed terlalu cepat
–Lambatkan laju rekan
- Terlalu banyak pemotongan
–Gunakan jumlah pemotongan yang lebih kecil per edge
- Panjang blade dan panjang keseluruhan terlalu besar
–Cengkeram shank lebih dalam, gunakan alat pendek, coba down milling
- Aus terlalu banyak
–Re-grind pada awal
Chatter Marks
Penyebab dan Perbaikan:
- Laju rekan dan kecepatan pemotongan terlalu cepat
-Atur ulang laju rekan dan kecepatan pemotongan
- Kekakuan tidak mencukupi (mesin dan pemegang alat)
–Gunakan mesin dan pemegang alat yang lebih baik atau ubah kondisi pemotongan
- Sudut belakang terlalu besar
–Ubah ke sudut relief yang lebih kecil dan proses tepi pemotongan (gosong tepi sekali dengan batu kapur)
- Klem longgar
–Klem benda kerja
Pertimbangkan Kecepatan dan Laju Rekan
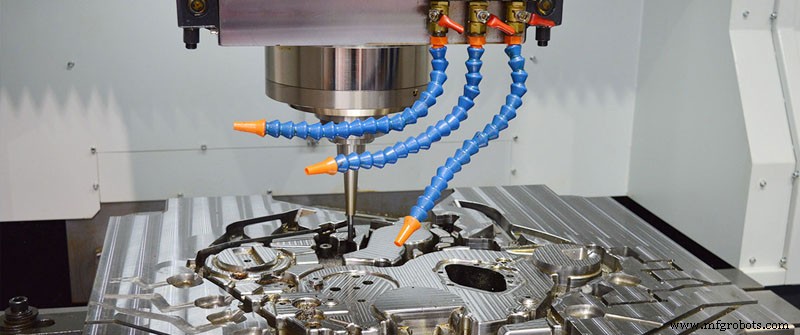
Hubungan antar ketiga faktor kecepatan, laju rekan dan kedalaman pemotongan adalah faktor terpenting dalam menentukan efek pemotongan. Laju rekan dan kecepatan yang tidak tepat sering menghasilkan produksi yang berkurang, kualitas benda kerja yang buruk, dan kerusakan alat yang besar.
Gunakan rentang kecepatan rendah untuk:
Bahan kekerasan tinggi
Bahan yang sulit dikendalikan
Bahan yang sulit dipotong
Pemotongan berat
Aus alat minimal
Umur alat paling panjang
Gunakan rentang kecepatan tinggi untuk
Bahan lunak
Kualitas permukaan yang lebih baik
Diameter luar alat yang lebih kecil
Pemotongan ringan
Bahan rapuh
Operasi manual
Efisiensi pemrosesan maksimum
Bahan non-logam
Gunakan laju rekan tinggi untuk
Pemotongan berat dan kasar
Struktur baja
Bahan yang mudah diproses
Alat roughing
Pemotongan datar
Bahan kekuatan tarik rendah
Cutter kasar
Gunakan laju rekan rendah untuk
Pemesinan ringan, pemotongan halus
Struktur rapuh
Bahan yang sulit diproses
Alat kecil
Pemrosesan groove vertikal dalam
Bahan kekuatan tarik tinggi
Alat finishing



