Teknik Terbukti untuk Mencapai Akurasi Workpiece yang Tepat dalam Pemesinan
Akurasi pemrosesan merujuk pada tingkat kesesuaian parameter geometrik aktual (ukuran, bentuk, dan posisi) bagian setelah pemrosesan dengan parameter geometrik ideal yang ditentukan dalam gambar. Semakin tinggi tingkat kesesuaian ini, semakin tinggi akurasi pemrosesan.
Hari ini kita akan membahas dari 3 aspek berikut:
- Bagaimana mendapatkan akurasi dimensi bagian
- Metode untuk mendapatkan akurasi bentuk
- Metode untuk mendapatkan akurasi posisi
Bagaimana mendapatkan akurasi dimensi bagian
(1) Metode percobaan pemotongan
Yakni, pertama coba potong bagian kecil dari permukaan yang diproses, ukur ukuran percobaan pemotongan, sesuaikan posisi tepis pemotongan alat relatif terhadap workpiece sesuai persyaratan pemrosesan, lalu coba potong lagi, dan ukur lagi, sehingga setelah dua atau tiga kali percobaan pemotongan dan pengukuran, saat pemrosesan ukuran memenuhi persyaratan, potong seluruh permukaan yang akan diproses.
Metode percobaan pemotongan adalah melalui “percobaan pemotongan-pengukuran-penyesuaian-percobaan pemotongan lagi”, dan berulang hingga akurasi dimensi yang diperlukan tercapai. Contohnya, percobaan boring sistem lubang box.
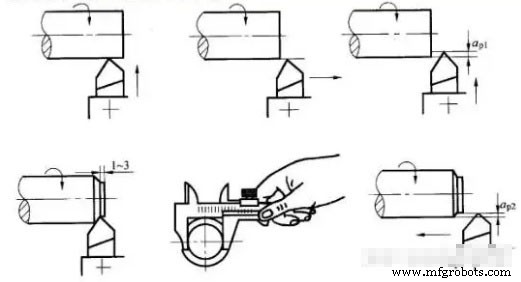
Akurasi yang dicapai oleh metode percobaan pemotongan mungkin sangat tinggi, tidak membutuhkan perangkat yang rumit, tetapi metode ini memakan waktu (memerlukan beberapa penyesuaian, percobaan pemotongan, pengukuran, dan perhitungan), produktivitas rendah, dan bergantung pada tingkat keterampilan pekerja dan akurasi alat ukur , kualitas tidak stabil, jadi hanya digunakan untuk produksi single-piece small batch.
Sebagai jenis metode percobaan pemotongan-matching, ini didasarkan pada bagian yang diproses, memproses workpiece lain yang cocok, atau menggabungkan dua (atau lebih) workpiece bersama untuk diproses. Persyaratan untuk ukuran akhir yang diproses dalam pekerjaan matching didasarkan pada persyaratan matching dengan bagian yang diproses.
(2) Metode penyesuaian
Gunakan bagian sampel atau standar untuk menyesuaikan posisi relatif yang akurat antara mesin alat, fixture, alat pemotongan, dan workpiece untuk memastikan akurasi dimensi workpiece. Karena ukuran sudah disesuaikan sebelumnya, tidak perlu percobaan pemotongan lagi selama pemrosesan. Ukuran secara otomatis diperoleh dan tetap konstan selama pemrosesan sekelompok bagian. Ini adalah metode penyesuaian. Contohnya, saat menggunakan fixture milling machine, posisi alat ditentukan oleh tool block. Esensi metode penyesuaian adalah menggunakan perangkat jarak tetap atau perangkat pengaturan alat pada mesin alat atau tool holder yang telah diatur sebelumnya untuk membuat alat mencapai posisi akurasi tertentu relatif terhadap mesin alat atau fixture, lalu memproses sekelompok workpiece.
Mesin alat memberi feed lalu memotong sesuai dengan dial, ini juga merupakan jenis metode penyesuaian. Metode ini memerlukan untuk menentukan skala pada dial sesuai dengan metode percobaan pemotongan terlebih dahulu. Dalam mass production, sering digunakan perangkat pengaturan alat seperti fixed-range stoppers, prototypes, dan prototypes untuk penyesuaian.
Metode penyesuaian memiliki akurasi dan stabilitas pemrosesan yang lebih baik daripada metode percobaan pemotongan, dan memiliki produktivitas yang lebih tinggi. Ini tidak memerlukan operator mesin alat yang tinggi, tetapi memiliki persyaratan yang tinggi bagi penyesuaian mesin alat. Ini sering digunakan dalam batch production dan mass production.
(3) Metode ukuran tetap
Metode penggunaan ukuran yang sesuai dari alat untuk memastikan ukuran bagian yang diproses workpiece disebut metode ukuran. Ini menggunakan alat berukuran standar untuk pemrosesan, dan ukuran permukaan yang diproses ditentukan oleh ukuran alat. Yakni, digunakan alat dengan akurasi dimensi tertentu (seperti reamer, reaming drill, drill bit, dll.) untuk memastikan akurasi workpiece yang akan diproses (seperti lubang).
Metode ukuran mudah dioperasikan, memiliki produktivitas tinggi, dan akurasi pemrosesan relatif stabil. Ini hampir tidak ada hubungannya dengan tingkat keterampilan pekerja. Ini memiliki produktivitas tinggi dan digunakan secara luas dalam berbagai jenis produksi. Contohnya, drilling, reaming, dll.
(4) Metode pengukuran aktif
Selama proses pemrosesan, ukuran pemrosesan diukur saat pemrosesan berlangsung, dan hasil pengukuran dibandingkan dengan ukuran yang diperlukan oleh desain, atau mesin alat dapat terus bekerja atau menghentikan mesin alat. Ini adalah metode pengukuran aktif.
Saat ini, nilai dalam pengukuran aktif dapat ditampilkan secara digital. Metode pengukuran aktif menambahkan perangkat pengukuran ke proses system (yaitu, kesatuan mesin alat, alat pemotongan, fixture dan workpiece), yang menjadi faktor kelima-nya.
Metode pengukuran aktif memiliki kualitas stabil dan produktivitas tinggi, ini adalah arah pengembangan.
(5) Metode kontrol otomatis
Metode ini terdiri dari measuring device, feeding device dan control system. Ini menggabungkan measuring device, feeding device dan control system menjadi sebuah sistem pemrosesan otomatis, dan proses pemrosesan secara otomatis diselesaikan oleh sistem.
Serangkaian tugas seperti ukuran measuring, tool compensation adjustment, cutting processing, dan machine stoppage secara otomatis diselesaikan untuk secara otomatis mencapai akurasi dimensi yang diperlukan. Contohnya, saat memroses pada CNC machine tool, bagian diproses melalui berbagai instruksi program untuk mengontrol urutan pemrosesan dan akurasi pemrosesan.
Ada dua metode spesifik dari kontrol otomatis
①Pengukuran otomatis
Artinya mesin alat memiliki perangkat untuk secara otomatis mengukur ukuran workpiece. Ketika workpiece mencapai ukuran yang diperlukan, measuring device akan mengeluarkan instruksi untuk secara otomatis menarik mesin alat dan berhenti bekerja.
②Kontrol digital
Artinya ada servo motors, rolling screw nut pairs dan satu set lengkap perangkat kontrol digital pada mesin alat untuk mengontrol gerakan yang presisi dari tool post atau worktable. Ukuran acquisition (gerakan tool post atau gerakan worktable) ditentukan oleh program yang telah diprogram sebelumnya. Kontrol otomatis oleh computer digital control device.
Metode kontrol otomatis awal diselesaikan dengan menggunakan pengukuran aktif dan sistem kontrol mekanis atau hidrolik. Saat ini, program yang telah diatur sesuai dengan persyaratan pemrosesan telah banyak digunakan. Program yang dikontrol oleh control system untuk melakukan pekerjaan, atau digital control machine tool yang dikeluarkan oleh control system untuk melakukan instruksi informasi digital, dan dapat menyesuaikan perubahan dalam kondisi pemrosesan selama proses pemrosesan, secara otomatis Sesuaikan jumlah pemrosesan, dan merealisasikan optimasi proses pemrosesan sesuai dengan kondisi yang ditentukan. Adaptive control machine tool melakukan pemrosesan kontrol otomatis.
Metode kontrol otomatis memiliki kualitas stabil, produktivitas tinggi, fleksibilitas pemrosesan yang baik, dan adaptabilitas terhadap produksi multi-variety, yang merupakan arah pengembangan saat ini dari manufaktur mekanis dan dasar dari computer-aided manufacturing (CAM).



