Memilih End Mill yang Tepat untuk Pengolahan CNC: Jenis, Material, dan Tips Finishing
Tidak seperti mata bor yang hanya bergerak dalam arah aksial, end mill dirancang untuk menghasilkan pemotongan lateral juga, menjadikannya serbaguna. End mill dapat digunakan untuk membuat slot, plunge, bor, jejak, dan ream ke segala arah. Saat memilih jenis end mill untuk aplikasi CNC Anda, setidaknya tiga faktor akan mempengaruhi keputusan Anda: bentuk yang diinginkan, material workpiece, dan finishing permukaan. Namun, ada lebih banyak variabel yang terlibat.
Di bawah, kita uraikan berbagai jenis end mill dan apa yang perlu dipertimbangkan saat memilih jenis mana yang terbaik untuk persyaratan pemesinan Anda.
Cara Memilih End Mill
Ini adalah geometri dasar end mill dan nama bagian yang akan kita gunakan lebih sering dalam diskusi ini:
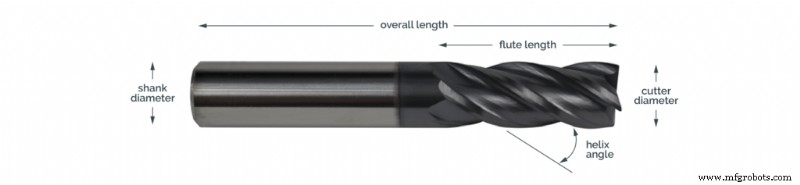 Seringkali, Anda akan diminta untuk memilih end mill berdasarkan jenis, jumlah flute, dan lapisan. Opsi ini memainkan peran penting dalam keberhasilan operasi pemesinan.
Pahami Berbagai Jenis End Mill dan Aplikasi Mereka
| Jenis | Identifikasi | Aplikasi |
| End mill persegi | Juga dikenal sebagai end mill datar; memiliki tepi tajam di sudut dan menghasilkan sudut 90° untuk menghasilkan lubang dengan dasar datar | Alat serbaguna untuk aplikasi pengilingan umum, termasuk profiling, slotting, side dan face milling, dan plunging |
| End mill Weldon | Mempunyai bagian datar pada tang untuk mencegah geser selama operasi pemesinan | Untuk dikeluarkan dengan mudah saat memesin logam keras, seperti titania |
| End mill bola | Menghasilkan radius setengah dari diameter alat | Kontur multidimensi dalam cetakan atau matriks |
| End mill radius | Juga dikenal sebagai end mill bullnose; memiliki hidung persegi dengan sudut sedikit membulat untuk distribusi gaya pemotongan yang merata | Untuk memotong radius tertentu, seperti dalam operasi pengilingan cetakan |
| End mill finishing | Satu ujung persegi dengan jumlah flute tinggi untuk menghasilkan finishing permukaan halus | Operasi side milling di mana baik pengeluaran chip tinggi maupun finishing halus diperlukan |
| End mill bor | Sudut 60- atau 90-degree di ujung alat dengan dua atau empat tepi pemotong | Spotting, bor, pengilingan, dan countersinking |
| End mill roughing | Banyak gigi pada flute untuk mengeluarkan luas permukaan besar sekaligus | Untuk mengeluarkan area material besar dalam satu satu dengan pengorbanan finishing permukaan |
| End mill membulatkan | Profil 90° dengan sudut membulat untuk menghapus tepi tajam tanpa retakan | Untuk membulatkan tepi eksternal tajam workpiece |
| End mill undercutting | Ujung bola dengan tepi melengkung pada tang panjang, tampak seperti lollipop | Untuk menciptakan undercut dalam aplikasi pemesinan multi-axis |
Ukuran Stickout
Istilah “stickout” mewakili panjang keseluruhan end Mill. Jenis end mill tertentu dapat tersedia dalam berbagai panjang. Kedalaman pemotongan yang diperlukan menentukan stickout ideal. Stickout yang terlalu pendek dapat menyebabkan tabrakan mandrel spindle dengan workpiece selama operasi, sementara stickout yang lebih banyak dapat menyebabkan tang bergerak ke arah lawan gaya pemotongan, mengarah pada defleksi alat. Secara ideal, kedalaman pemotongan harus selalu lebih pendek dari panjang flute, dan ini harus digunakan sebagai metrik saat memilih end mill Anda.
Pilih Jumlah Flute yang Ideal
Flute adalah tepi pemotong spiral dalam di bawah tang yang digunakan untuk pengeluaran chip. Jumlah flute pada end mill mempengaruhi laju pengeluaran chip, finishing permukaan workpiece, dan laju avan yang diperlukan selama pemesinan. Jika mempertahankan pengeluaran chip tinggi adalah prioritas, atau jika Anda memotong logam lunak seperti aluminium, memilih jumlah flute yang lebih rendah (dua atau tiga) memberikan hasil terbaik. Di sisi lain, lebih banyak flute memastikan finishing permukaan berkualitas tinggi dengan biaya laju avan yang tinggi selama prosedur.
Pilih Material
Biasanya, material pemotong harus lebih keras dari material workpiece untuk dapat menangani panas berlebih yang dihasilkan selama operasi pemotongan. Dalam hal ini, end mill hadir dalam dua material berbeda: baja kecepatan tinggi (HSS) dan karba tungsten. Berikut adalah perbandingan cepat antara kedua material:
| HSS | Karba Tungsten |
| Harga | Murah | Mahal |
| Direkomendasikan untuk | Aplikasi pemotongan intermittien | Aplikasi pemotongan kontinu |
| Kecepatan pemotongan | Rendah | Tinggi |
| Komposisi | Besi (logam) | Tungsten, karbon, dan kobalt (logam keramik) |
| Daya tahan aus pada suhu tinggi | Rendah | Tinggi |
| Finishing | Finishing buruk | Finishing berkualitas tinggi |
Karena daya tahan aus, kecepatan pemotongan tinggi, dan kemampuan finishing permukaan berkualitas tinggi, alat karba sangat dicari dibandingkan alat HSS. End mill Anda dapat dilapisi lebih lanjut dengan TiAlN (Titanium aluminum nitride) untuk meningkatkan kecepatan pemotongan hingga 25%.
Pilih Arah Helical yang Tepat
Ada dua jenis end mill tergantung pada arah helical; upcut dan downcut. End mill upcut mendorong chip ke atas tetapi merusak tepi atas. Dalam kasus end mill downcut, hal sebaliknya terjadi. Jadi, jika Anda ingin finishing halus baik di atas maupun bawah, pilih cutter kompresi, karena dirancang untuk menawarkan tepi bersih di kedua ujung untuk memotong plywood, komposit, atau laminat.
Mitra Lokal Anda untuk Memenuhi Persyaratan CNC yang Sulit dengan Mudah
Industrial Metal Service telah menyediakan layanan logam di San Francisco Bay Area dan di luar selama lebih dari dua dekade. Kami menyediakan logam baru dan sisa, seperti titania, tembaga, dan stel, dan mendaur ulang sisa logam yang dapat digunakan dari proses pembuatan, memverifikasi kualitas dan komposisinya menggunakan teknologi fluoresensi sinar X. Selain itu, kami dengan senang hati mendaur ulang alat pemesinan CNC yang rusak atau aus Anda dan memberikan Anda nilai pasar yang adil untuknya.
Kami juga ahli dalam memotong presisi logam Anda ke dimensi pemesinan yang Anda butuhkan dengan peralatan gergaji logam modern kami. Mesin MetlSaw NF12-T12 kami mampu memotong plat aluminium tebal 12 inci hingga panjang 12 kaki dan lebar 12 kaki, sementara mesin gergaji band Amada PCSAW 530 X dengan teknologi pemotongan pulsa dapat dengan cepat dan presisi memotong legasi titania yang sulit.



