Meminimalkan Defleksi Alat dalam Pemesinan CNC untuk Presisi dan Kualitas Permukaan
Defleksi alat adalah salah satu tantangan umum dalam pemesinan CNC. Hal ini akan menyebabkan getaran mesin, merusak finishing permukaan bagian yang diproses, dan merusak akurasi dimensi. Umumnya, alat ditempatkan dengan kokoh di chuck, tetapi selama operasi, gaya reaksi bahan sering melebihi gaya operasi alat, yang dapat mendorong atau melemparkan alat ke arah yang tidak terduga.
Untuk memproduksi bagian dengan presisi, presisi dan finishing permukaan berkualitas tinggi, sangat penting untuk meminimalkan deformasi alat. Ketika gaya pemotongan melebihi kekakuan alat, defleksi alat terjadi, menyebabkan alat melengkung. Selama operasi, alat mungkin tidak terasa melengkung, tetapi hal ini harus terbukti dalam uji akhir. Bagian yang dibuat dengan alat yang melemparkan mungkin deformasi, melebihi toleransi, rentan terhadap perubahan, atau menampilkan finishing permukaan yang "pecah".
Oleh karena itu, jika defleksi alat terjadi, hal ini dapat menyebabkan beberapa kesalahan dalam proses pemesinan CNC. Itulah sebabnya perlu untuk sepenuhnya memahami apa itu kemiringan alat, penyebabnya, dan strategi untuk menguranginya. Artikel ini membahas semua faktor ini untuk meminimalkan kemiringan alat.
Apa Itu Defleksi Alat?
Deformasi alat hanyalah namanya. Ini adalah penyimpangan alat dari perataan yang dimaksudkan. Alat pemotong pemesinan CNC dikunci erat di chuck. Ini berarti satu ujung alat tetap berada di dalam chuck, sementara ujung operasi lainnya bebas atau leger. Karena dalam operasi pemesinan CNC, alat selalu mengeluarkan gaya pada benda kerja, sehingga bahan benda kerja juga memberikan resistensi. Alat CNC dipengaruhi oleh berbagai gaya operasi bersama dengan resistensi. Oleh karena itu, jika kekakuan alat tidak dapat menahan gaya eksternal, alat akan menyimpang dari perataan yang ditetapkannya.
Defleksi Alat Tentu Akan Menyebabkan Kesalahan Berikut dalam Pemesinan CNC.
Kegagalan katastrofis pada alat atau artefak
Eksauransi siklus umur alat
Kesalahan ukuran
Permukaan kasar atau potensi kerusakan permukaan
Strategi untuk Mencegah atau Mengurangi Defleksi Alat
Meski kemiringan alat tidak dapat dihindari 100%, hal ini masih dapat dikurangi dengan menggunakan beberapa strategi. Prakarya CNC dapat menggunakan strategi terbukti berikut untuk mengurangi defleksi alat selama kerja.
Minimalkan Panjang Penyaluran:
Jarak antara titik grip alat CNC dan ujung operasi alat disebut panjang penyaluran. Karena alat dipasang sebagai balok leger, selalu terkena stres lentur dan gaya vertikal serta horizontal eksternal. Menurut teori stres balok leger, semakin pendek panjang overhang, semakin kecil pengaruh stres lentur. Berdasarkan konsep itu sendiri, meminimalkan panjang overhang alat membantu mengurangi defleksi alat. Faktor-faktor ini harus diseimbangkan dengan detail geometri bagian dan persyaratan pemrosesan.
Tingkatkan Kekuatan Inti Alat:
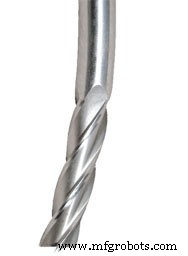
Kekuatan inti alat tergantung pada panjang dan juring flute. Perbedaan antara panjang groove dan penyaluran mendefinisikan kekakuan inti. Oleh karena itu, untuk operasi pemesinan CNC dengan radial seragam, alat flute panjang memiliki performa baik. Jika diameter inti dipertahankan lebih tebal, lebih banyak dinding bahan akan disediakan untuk menyerap stres geser, sehingga kekuatan inti dan kekakuan akhirnya akan meningkat.
Tingkatkan Kekakuan Alat:
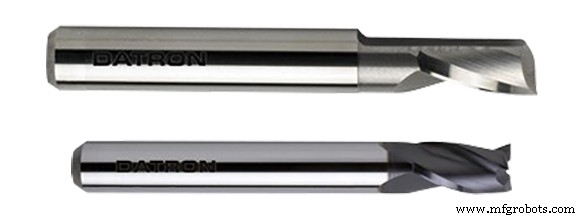
Dalam kategori kekakuan alat, ada beberapa efek, termasuk kondisi alat, bahan alat, dan ukuran serta bentuk alat-jumlah bilah, diameter inti dan diameter pemegang alat. Jika alat aus dan tumpul, efisiensi pemotongan akan berkurang, dan lebih banyak gaya akan diperlukan untuk mencapai pemotongan dan finishing yang sama seperti alat yang tajam. Oleh karena itu, lebih banyak defleksi alat terjadi. Alat berkualitas tinggi terbuat dari bahan yang lebih kuat dapat mengurangi defleksi alat. Akhirnya, alat dengan diameter lebih besar, dan lebih spesifik diameter inti yang lebih besar, lebih keras. Oleh karena itu, alat terbesar yang diizinkan oleh geometri bagian harus digunakan.
Tidak selalu memungkinkan untuk menggunakan alat yang lebih besar atau lebih pendek. Beberapa operasi mungkin memerlukan alat dengan jarak jauh atau groove panjang. Dalam kasus ini, alat harus cocok dengan operasi. Untuk pemesinan dalam yang memerlukan permukaan pemotongan terkecil, alat jarak jauh dengan diameter yang lebih besar dan pegangan yang lebih keras lebih cocok. Di sisi lain, operasi dinding tanpa sambungan memerlukan alat groove panjang.
Secara ringkas, mengoptimalkan seleksi alat dan pengaturan geometri untuk meminimalkan panjang yang tidak didukung dan memaksimalkan kekakuan alat dapat mengurangi defleksi alat, sehingga meningkatkan kualitas bagian dan mengurangi biaya alat.
Ini adalah strategi untuk mengurangi defleksi alat selama pemesinan CNC. Namun, mesin CNC berkualitas tinggi, alat berkualitas tinggi dan operator berpengalaman pada akhirnya dapat membantu mengurangi defleksi alat.



