Electrical Discharge Machining (EDM): Dasar-dasar & Penggunaan Utama dalam Manufaktur
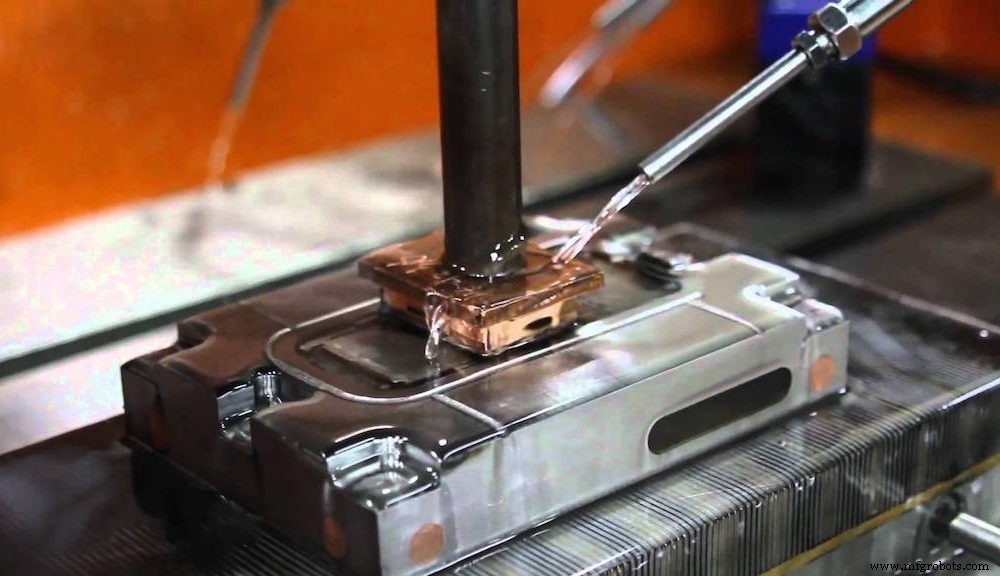
Produsen sering beralih ke electrical discharge machining (EDM) kapan saja metode mesin tradisional mencapai batasnya. Proses EDM melibatkan penggunaan energi termal untuk menghapus bahan berlebih dari suatu objek, menciptakan bentuk yang diperlukan untuk tugas. Ini bukan proses mesin CNC yang paling populer yang tersedia. Namun, insinyor mengandalkan untuk membuat bagian yang tidak dapat dimesin.
EDM mirip dengan proses seperti pemotong laser. Tidak memerlukan atau menggunakan gaya mekanis untuk menghapus bahan berlebih. Itulah sebabnya banyak orang menganggap sebagai proses manufaktur non-tradisional. Proses ini membantu dalam pembuatan cetakan dan peralatan untuk berbagai industri. Dalam artikel ini, kita akan memeriksa cara kerjanya, berbagai jenis yang tersedia, serta keuntungan dan aplikasinya. Mari kita langsung mulai!
Apa itu EDM?
Anda mungkin telah mendengar istilah seperti spark machining, die sinking, wire erosion, atau spark eroding. Beberapa insinyor dan produsen menggunakan istilah ini untuk merujuk pada electrical discharge machining (EDM). Tetapi apa itu EDM? Untuk sederhana, EDM melibatkan penghapusan bahan berlebih dari benda kerja dengan menggunakan energi termal.
Seperti yang disebutkan sebelumnya, proses EDM tidak memerlukan gaya mekanis. Proses fabrikasi ini memastikan insinyor mencapai bentuk yang diinginkan hanya dengan menggunakan discharge listrik. Ini adalah proses yang sangat presisi yang tidak melibatkan penggunaan alat pada benda kerja. Ketika Anda perlu bekerja pada bahan keras seperti titanium atau membuat bentuk kompleks, EDM biasanya merupakan pilihan yang tepat.
Bagaimana Cara Kerja Electrical Discharge Machining?
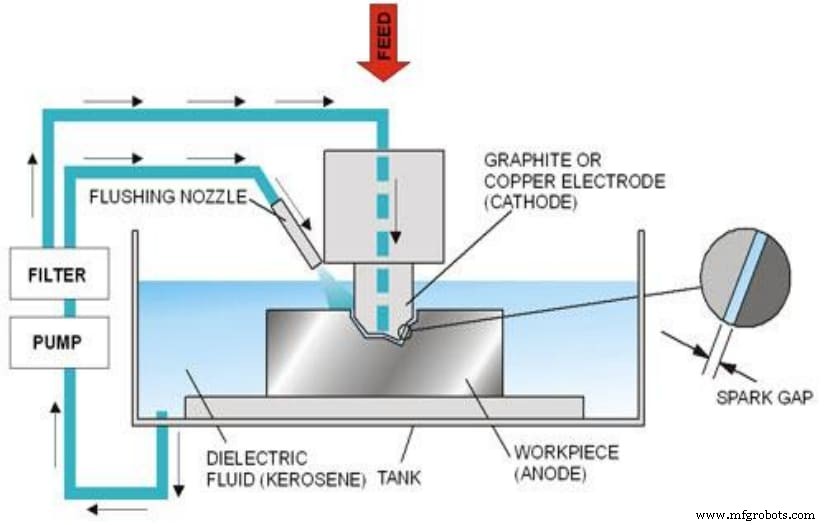
Sementara definisi mungkin terlihat sederhana, proses fisik sedikit lebih kompleks. Penghapusan bahan dari benda kerja menggunakan EDM terjadi melalui serangkaian discharge arus cepat yang berulang antara elektroda. Elektroda ini dipisahkan menggunakan cairan dielektrik. Kemudian, tegangan dikirim melalui cairan dielektrik. Penting untuk dicatat bahwa manufaktur EDM hanya bekerja untuk bahan yang dapat menghantarkan listrik.
Salah satu elektroda berfungsi untuk mengubah bentuk agar cocok dengan tujuan yang tepat. Elektroda ini adalah elektroda benda kerja atau “anoda.” Elektroda lain adalah elektroda-alat atau “katoda.” Prinsip dasar di balik proses ini adalah erosi bahan dengan spark listrik yang dikontrol. Untuk ini terjadi, kedua elektroda tidak boleh bersentuhan.
Ada aplikasi perbedaan potensial di seluruh benda kerja dan elektroda dalam bentuk pulsa. Saat elektroda bergerak lebih dekat ke benda kerja, medan listrik yang ada di celah kecil di antara mereka meningkat. Ini berlanjut hingga mencapai volume breakdown.
Discharge listrik menyebabkan pemanasan ekstrim dari bahan. Pemanasan menyebabkan pelepahan beberapa bagian dari bahan. Aliran yang stabil dari cairan dielektrik membantu menghapus bahan berlebih. Cairan juga membantu dalam pendinginan selama proses mesin.
Jenis Electrical Discharge Machining
Proses EDM unik dan konvensional. Namun, ini tidak berarti hanya ada satu pendekatan untuk proses ini. Ada tiga jenis EDM. Ini membantu memastikan bahwa ada metode alternatif jika satu jenis tidak cukup cocok. Jenis-jenis electrical discharge machining meliputi:
Wire EDM
Kadang-kadang disebut sebagai wire erosion atau spark EDM, wire EDM adalah proses yang populer. Melibatkan penggunaan busa kuning atau tembaga tipis untuk memotong benda kerja. Di sini, busa tipis bertindak sebagai elektroda. Cairan dielektrik, dalam hal ini, biasanya adalah air deionisasi. Selama proses, ada pelucuran berkelanjutan dari busa dari pakan otomatis menggunakan gulungan.
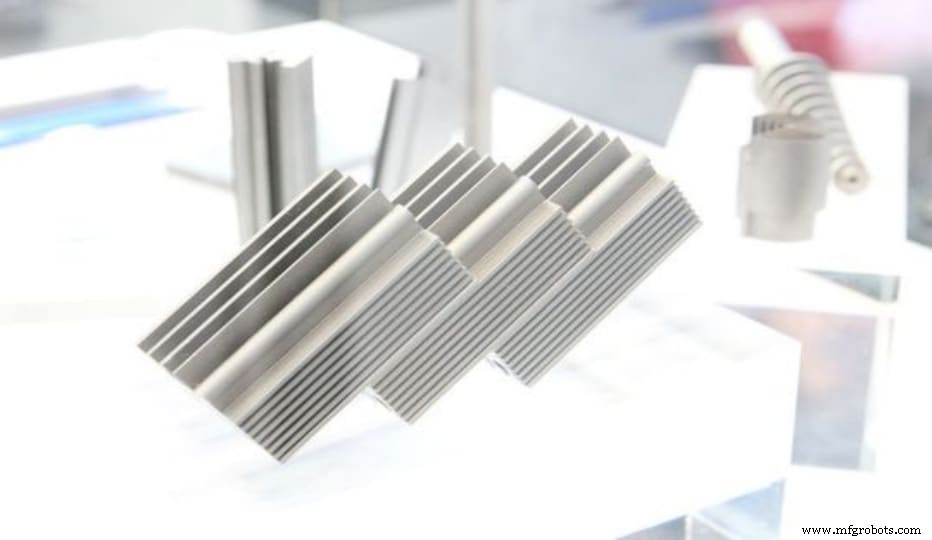
Ini karena discharge listrik mungkin terganggu oleh benda kerja dan busa. Oleh karena itu, ada kebutuhan untuk jalur discharge baru dalam potongan. Pendekatan ini bekerja sangat baik. Namun, insinyor harus memperhatikan bahwa busa harus melewati benda kerja sepenuhnya. Akibatnya, pada dasarnya menciptakan potongan dua dimensi dalam bagian tiga dimensi. Anda cenderung mendapatkan hasil yang mirip dengan proses mesin CNC tradisional.
Hole EDM
Seperti yang namanya implikasikan, bor EDM membantu secara eksplisit dalam bor lubang cepat. Elektroda untuk hole EDM berbentuk tabung, yang memungkinkan cairan dielektrik mengalir melalui elektroda dengan mudah.
Berbeda dengan metode bor tradisional, hole EDM dapat memproses lubang yang sangat kecil dan dalam. Selanjutnya, lubang ini tidak memerlukan deburring. Terlepas dari kekerasan atau jenis logam, proses ini memungkinkan bor lubang presisi yang efektif lebih cepat dari metode konvensional.
Sinker EDM
Ini adalah EDM konvensional, juga disebut sebagai Ram EDM, die sinking, atau cavity-type EDM. Cavity type karena menciptakan bentuk rongga kompleks untuk berbagai aplikasi cetakan seperti cetakan injeksi plastik.
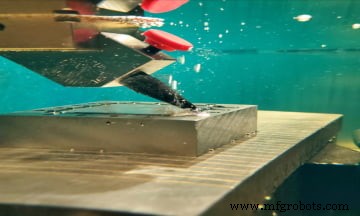
Proses ini menggunakan elektroda tembaga atau grafit yang telah dimesin sebelumnya untuk membentuk “positif” dari bentuk yang diperlukan. Kemudian, ada penekanan elektroda ke dalam benda kerja untuk membuat negatif dari bentuk bahan asli. Beberapa faktor dapat mempengaruhi pilihan bahan elektroda dalam sinker EDM. Ini termasuk resistensi elektroda terhadap erosi dan konduktivitasnya, yang biasanya lebih mudah dimesin grafit daripada bahan tembaga. Namun, tembaga lebih kuat dan lebih konduktif.
Keuntungan Electrical Discharge Machining
Ada beberapa keuntungan unik yang terkait dengan manufaktur EDM. Beberapa di antaranya meliputi:
1. Bekerja pada Jenis Bahan Apa Pun yang Dapat Menghantarkan Listrik
Saat Anda memikirkan manufaktur EDM, hal pertama yang akan muncul dalam pikiran Anda adalah kemampuan untuk bekerja pada berbagai macam bahan. Selama bahan Anda dapat menghantarkan listrik, EDM selalu proses yang tepat. Ini memungkinkan untuk memproses bagian yang sulit untuk metode mesin tradisional. Ini termasuk bagian yang terbuat dari titanium dan tungsten carbide.
2. Tidak Ada Gaya Mekanis yang Terlibat
Manfaat penting lainnya adalah tidak ada gaya mekanis yang diberikan ke benda kerja. Oleh karena itu, Anda tidak perlu khawatir tentang menghasilkan garis yang rapuh. Ini menjadi mudah karena tidak perlu gaya pemotongan tinggi sebelum menghapus bahan. Karena tidak ada kontak antara alat dan benda kerja, tidak ada masalah stres mekanis.
3. Mengaktifkan Berbagai Bentuk dan Kedalaman
Dengan EDM, mencapai bentuk dan kedalaman yang sepertinya mustahil dengan alat pemotong. Ini adalah metode yang efektif untuk pemrosesan dalam dengan rasio panjang dan diameter alat yang sangat tinggi. Anda dapat dengan mudah memotong sudut internal tajam, slot sempit, dan tulang dalam dengan proses EDM.
4. Mendorong Finishing Permukaan yang Lebih Baik
Produsen juga berpendapat bahwa finishing permukaan cetakan injeksi sering kali lebih baik dengan EDM dibandingkan metode tradisional. Ini mungkin benar karena proses EDM memberikan permukaan presisi tinggi dan finishing halus.
5. Bekerja pada Bahan yang Sudah Diulas
Proses mesin konvensional lainnya perlu dilakukan sebelum mengulas benda kerja. Di sisi lain, EDM bekerja sempurna pada bahan yang sudah diulas. Oleh karena itu, mudah untuk menghindari deformasi potensial dari perawatan panas.
Manufaktur EDM, sebagai bagian opsi produksi yang hebat, pasti memiliki banyak keuntungan dalam membuat bagian presisi tinggi dengan bentuk yang diinginkan. Jika Anda memiliki bagian kompleks untuk diproduksi, pertimbangkan proses EDM atau pilih RapidDirect yang fokus pada layanan prototipe cepat presisi tinggi.
Aplikasi Electrical Discharge Machining
EDM terutama terkenal dalam produksi volume kecil, yang membuat beberapa proses mungkin. Proses-proses ini meliputi bor frais, putar, bor lubang kecil, dan lainnya. Proses unik ini juga berharga untuk berbagai industri yang bervariasi dari industri otomotif hingga industri penerbangan.
Dapat menciptakan bentuk yang unik dan presisi, teknik ini membantu dalam aplikasi berikut:
Cetakan Injeksi
Mencapai dimensi, kedalaman, dan bentuk yang tepat dari cetakan biasanya bergantung pada EDM. Ini adalah proses cetakan injeksi utama yang digunakan oleh pembuat cetakan. Wire EDM adalah jenis utama yang digunakan dalam hal ini.
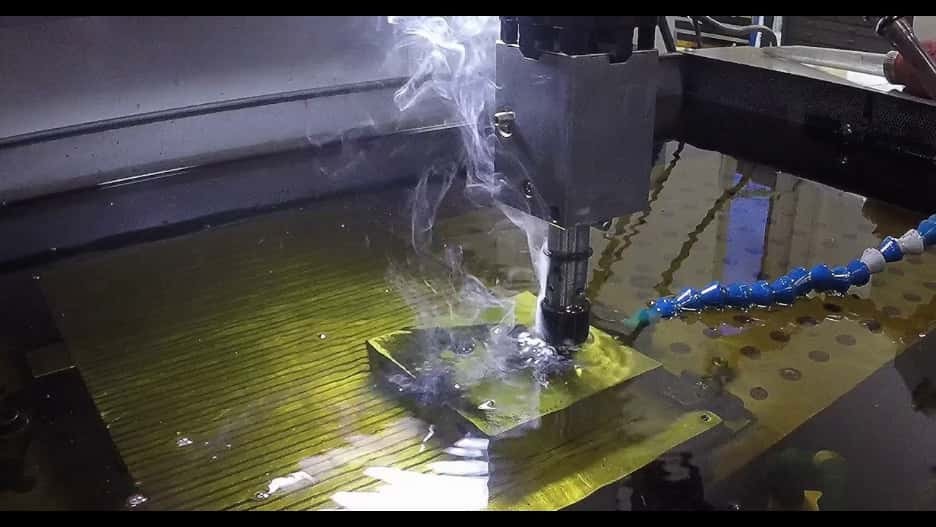
Karena cetakan injeksi memerlukan benda kerja yang halus dan kompleks, ini biasanya adalah metode terbaik untuk digunakan. Selanjutnya, sering menghasilkan finishing permukaan EDM yang presisi tinggi dan halus.
Bor Lubang Kecil
Electrical discharge machining adalah cara cepat dan unik untuk membuat bor lubang dalam kecil yang akurat dalam bahan, terlepas dari kekerasan.
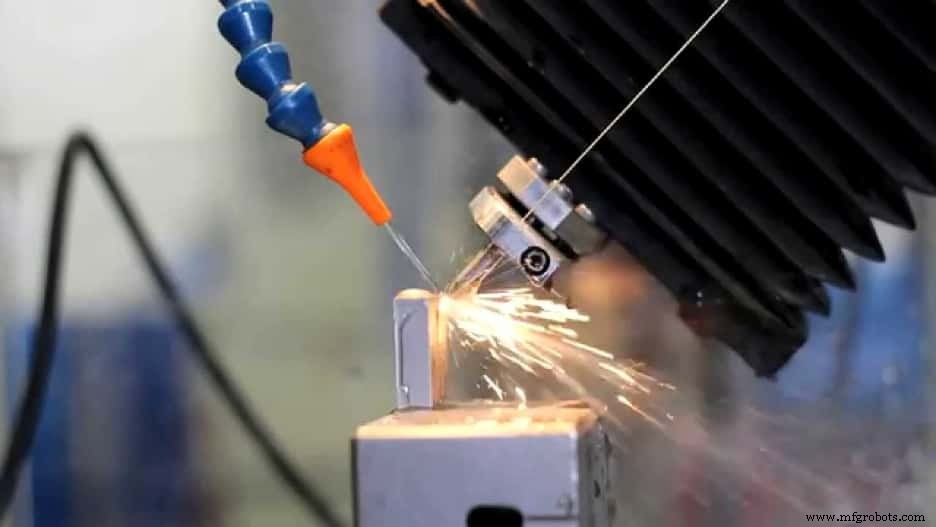
Proses bor melibatkan penggunaan tabung elektroda kuningan untuk mengalirkan discharge listrik ke dalam bahan. Ini membantu menciptakan lubang dengan berbagai ukuran kecil. Hal yang menarik adalah dapat membuat lubang pada permukaan miring dan posisi yang sulit lainnya.
Cetakan Mat
EDM juga sangat cocok untuk aplikasi pembuatan cetakan. Pembuatan cetakan yang sangat disesuaikan memerlukan akurasi ekstrim. Cetakan ini memiliki sudut internal tajam, tulang dalam, dan fitur rumit lainnya.
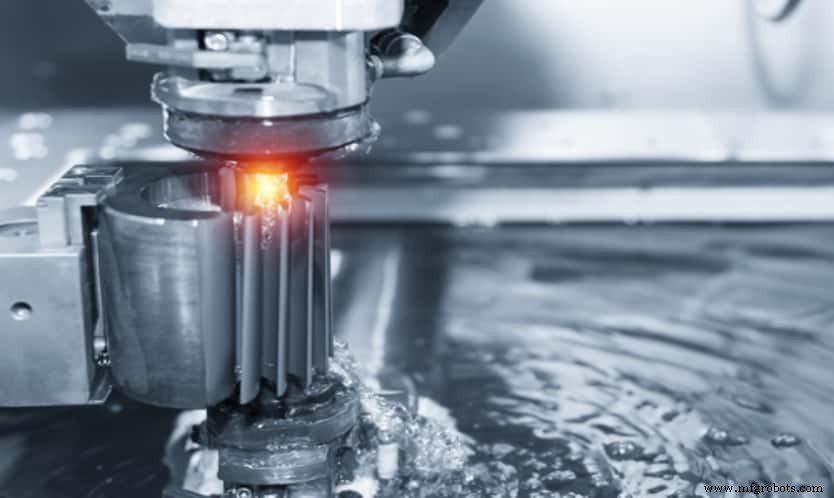
Selain itu, cetakan sering terbuat dari alloy baja yang sangat keras. Alloy baja ini biasanya lebih sulit untuk dimesin dengan metode tradisional. Alloy baja keras mungkin memerlukan finishing sebelum perawatan panas, yang dapat mengurangi akurasi detail. Oleh karena itu, menggunakan proses EDM lebih sesuai.
Kesimpulan
Electrical discharge machining terus menjadi jawaban untuk aplikasi mesin yang sangat menuntut. Ini membantu insinyor untuk meubah bentuk bahan di mana metode tradisional sulit atau mustahil. Proses unik ini berkontribusi pada penciptaan komponen berkualitas tinggi.
Di RapidDirect, proses EDM kami adalah solusi yang sempurna untuk kebutuhan manufaktur Anda. Proses ini memungkinkan kami untuk membuat pemotongan presisi tinggi, dan bekerja baik untuk bahan apa pun yang dapat menghantarkan listrik. Dengan cara ini, kami dapat melayani Anda lebih baik, terlepas dari kebutuhan dan aplikasi bagian Anda. Unggah berkas desain Anda hari ini, dan Anda akan menerima penawaran instan. Semua layanan kami datang dengan harga yang kompetitif.



