Mesin Listrik Putus (EDM): Proses, Aplikasi, dan Keuntungan
Mesin listrik putus, juga disebut pemesinan spar, adalah proses yang sangat berbeda dari sebagian besar proses pemesinan konvensional seperti turning dan frees CNC. Dalam proses terakhir, alat pemotongan tajam diperlukan untuk dapat mengurangi materi dari benda kerja yang sedang diproses. Berbeda dengan turning dan frees, proses EDM memanfaatkan erosi logam melalui serangkaian panahan listrik.
Baca lebih lanjut di bawah ini dan pelajari lebih banyak tentang konsep dasar yang terlibat dalam manufaktur EDM.
Bagaimana cara kerja EDM?
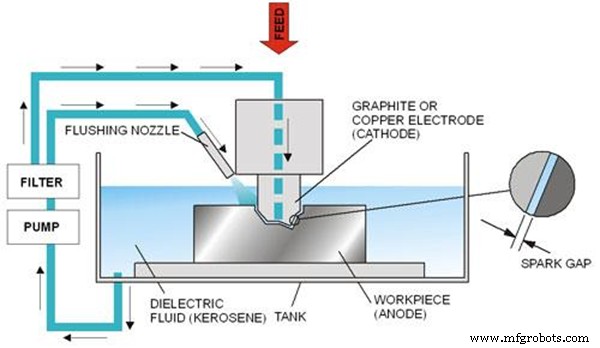
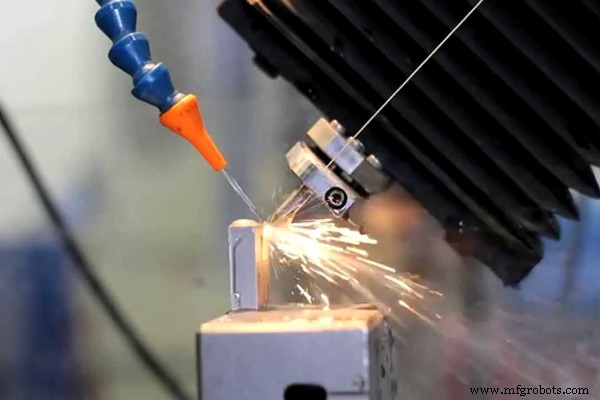
Mesin listrik putus menggunakan spar listrik pada mesin edm untuk merosok beberapa bagian dari benda kerja. “Spar listrik” ini sebenarnya adalah busur listrik yang terbentuk antara dua konduktor yang mengalirkan arus didekatkan satu sama lain. Busur listrik adalah yang bertanggung jawab untuk menghasilkan panas ekstrim yang menyebabkan material yang dapat menghantarkan listrik meleleh dan menguap. Di dalam sistem proses EDM, benda kerja terhubung ke terminal positif atau anode, sementara alat yang bertanggung jawab untuk merosok materi terhubung ke terminal negatif atau katoda.
Konstruksi Dasar Sistem EDM
Untuk menjelaskan lebih lanjut prinsip kerja, berikut adalah rincian konstruksi dasar sistem mesin listrik putus (EDM).
1. Generator Pulsa DC
Komponen ini mengubah sumber daya AC menjadi pasokan DC berdenyut yang cukup tinggi untuk menghasilkan spar antara alat merosok dan benda kerja.
2. Alat Elektroda
Bagian sistem ini terhubung ke katoda sumber daya sementara dipasang pada pegang alat. Profil alat Anda akan sama persis dengan profil yang tersisa pada benda kerja Anda. Selama proses, celah sangat kecil yang disebut celah busur (diidentifikasi oleh insinyur manufaktur) dipertahankan antara alat elektroda dan benda kerja. Material yang paling umum digunakan untuk elektroda adalah tembaga, alloy tungsten, grafit, baja, dan besi cor.
3. Mekanisme Servo Motor
Mekanisme ini mengontrol pemasukan dan gerakan alat dalam mesin EDM. Celah busur, yang disebutkan sebelumnya, dikontrol secara kritis oleh mekanisme servo motor yang diprogram.
4. Generator Spar
Komponen ini menyediakan jumlah tegangan yang tepat yang diperlukan untuk generasi spar dan pemeliharaan pemutusan. Generasi seratus ribu spar per detik memungkinkan untuk membuat pengurangan materi yang signifikan dari benda kerja.
5. Fluida Dielektrik
Kedua alat elektroda dan benda kerja direndam dalam fluida dielektrik sementara fluida disuplai pada celah antara alat dan benda kerja. Selain itu, fluida dielektrik harus diatur untuk beredar pada tekanan konstan untuk membuang bagian logam yang telah erosi dari benda kerja. Terlalu banyak tekanan fluida dapat menyebabkan kerikil logam dihapus dengan cepat sehingga tindakan pemotongan menjadi lebih lambat. Terlalu lemah tekanan fluida dapat menyebabkan short circuit dalam sistem karena kerikil yang tidak diangkut selama proses erosi.
Fluida dielektrik yang paling umum digunakan dalam proses ini adalah air deionisasi, glikol, dan minyak silicone.
6. Benda Kerja
Ini melengkapi ekosistem mesin EDM karena benda kerja terhubung ke anode. Untuk membuat proses mungkin, benda kerja harus menjadi konduktor listrik yang baik.
Tipe Proses EDM
Proses EDM diklasifikasikan menjadi berbagai tipe tergantung pada bentuk dan pendekatan alat yang digunakan. Tiga tipe umum panahan listrik dalam industri termasuk wire EDM, sinker EDM, dan hole drilling EDM.
1. Wire EDM
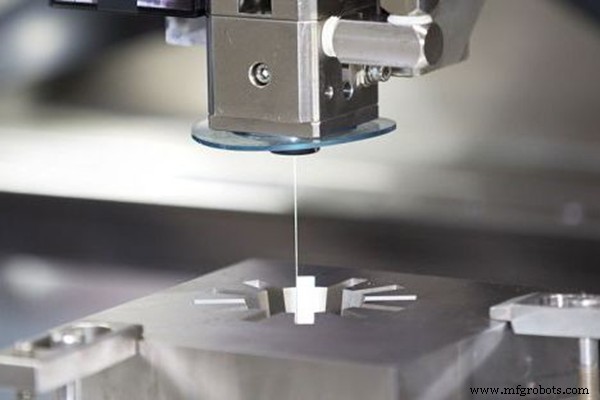
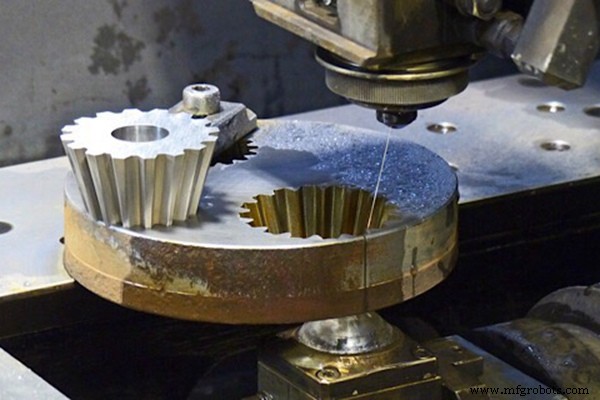
Seperti namanya implikasikan, pemotongan kabel EDM menggunakan kabel sangat tipis (tembaga atau alloy kuningan biasanya berkisar dari .004 inci hingga .0006 inci tipis) yang dipegang oleh panduan berlian untuk memotong bentuk dua dimensi dengan presisi pada benda kerja 3D. Jalur dikontrol oleh program CNC yang memungkinkan bentuk kompleks untuk dipotong dengan mudah. Pemotongan dapat dibandingkan dengan pemotongan gerigi dan pemotong keju. Proses ini biasanya digunakan untuk memotong cetakan ekstrusi logam, pukal, dan plat.
2. Sinker EDM
Juga disebut ram EDM, tipe proses EDM ini menggunakan elektroda grafit atau tembaga yang dibentuk dalam bentuk terbalik untuk memotong rongga pada benda kerja. Alat yang akan digunakan diproses dalam bentuk terbalik dari bentuk yang diinginkan untuk ditinggalkan pada benda kerja.
Sinker EDM membuatnya sempurna untuk memproses cetakan yang akan digunakan untuk cor dan injeksi cetakan di mana bentuk rongga kompleks diperlukan.
3. Pemborosan Lubang EDM
Dalam tipe proses EDM ini, alat elektroda digunakan untuk memotong lubang yang sangat tipis dan dalam yang bor konvensional mungkin tidak mampu. Alat untuk proses ini dirancang sedemikian rupa sehingga fluida dielektrik disuplai secara langsung melalui lubang, sehingga elektroda berongga. Karena pemborosan lubang EDM tidak dibuat melalui metode pemesinan konvensional, tidak ada rebus yang terbentuk dalam benda kerja. Pemborosan lubang EDM digunakan untuk memproses lubang pelucutan kecil pada berbagai palang turbin, cetakan, dan cetakan.
Apa Aplikasi Pemesinan EDM?
Pemesinan EDM sangat mampu menghasilkan bentuk dan geometri yang rumit.
Itulah sebabnya secara umum, mesin listrik putus digunakan untuk aplikasi yang sangat presisi di mana pemesinan konvensional tidak mampu. Berikut adalah aplikasi paling umum dari pemesinan EDM:
Pemborosan lubang kecil
Banyak produsen memilih untuk menggunakan pemesinan EDM dalam pemborosan lubang yang sangat kecil karena mengurangi risiko alat goyang dan rusak. Lubang yang diproses EDM dapat sangat kecil dalam struktur dan dapat terlihat di tepi palang turbin, lubang mikroskopik untuk komponen sistem bahan bakar, dan banyak lagi.
Pembuatan Cetakan dan Cetakan
Pemesinan EDM sering digunakan sebagai proses komplementer selain pemesinan konvensional dalam pembuatan cetakan dan cetakan. Seperti yang disebutkan di atas, tipe pemotongan kabel biasanya digunakan untuk membentuk cetakan untuk cetakan, tipe tengkorak dapat digunakan untuk membentuk bentuk kompleks rongga, dan pemborosan lubang dapat digunakan untuk membuat lubang pelucutan tekanan.
Desintegrasi Komponen
Mesin EDM juga digunakan untuk menghapus logam yang terjebak dalam benda kerja yang tidak dapat dihapus dengan cara biasa. Desintegrasi komponen yang terjebak berarti merusak atau menghapus materi. Beberapa keadaan termasuk baut yang terputus di lubang berurat, alat yang tertutup pada bagian yang diproses, atau pin yang terjebak pada bagian yang sangat berharga. Dengan desintegrasi komponen, Anda dapat menghapus logam yang terjebak tanpa menyebabkan kerusakan pada bagian yang akan direklamasi.
Komponen Medis
Produk yang diproses EDM tidak membentuk rebus saat diproduksi, itulah sebabnya ini sempurna untuk menciptakan berbagai komponen implant medis.
Komponen Penerbangan Antariksa
Ada banyak fitur pada bagian penerbangan antariksa yang tidak dapat dibuat oleh beberapa alat pemotongan standar, dan itulah tempat pemesinan EDM datang. Pemesinan EDM mampu menghasilkan fitur yang menantang dengan terdepan, cakram roda utama, celah tipis, lubang persegi tajam, dan persyaratan lubang dalam yang sangat ketat.
Sangat mampu memproses profil kompleks
Kebebasan pemotongan untuk EDM kurang terbatas dibandingkan operasi pemesinan konvensional. Dalam proses ini, berbagai fitur yang hampir tidak mungkin dicapai melalui penggunaan alat pemotong dan bor dapat dipotong dengan mudah. Fitur-fitur ini termasuk kantong rumit, lubang dalam yang halus, dinding tipis, dan geometri beratur tidak teratur lainnya.
Akurasi tinggi
Bagian yang diproses teknologi EDM dapat presisi hingga toleransi terkecil yang digunakan dalam industri manufaktur logam. Ini mungkin karena ekosistem pemesinan EDM tidak memberikan stres tinggi pada benda kerja dan tidak memiliki getaran agresif. Selain ini, proses skim mungkin juga dilakukan untuk meningkatkan presisi dan akurasinya.
Finish permukaan bebas rebus
Benda kerja yang dihasilkan dari pemesinan EDM keluar bebas rebus karena sifat proses di mana logam yang erosi dari benda kerja hampir terdesintegrasi menjadi mikropartikel yang kemudian dibuang. Yang terpenting, pemotongan EDM tidak melibatkan alat pemotongan tajam seperti alat pemotong, gerigi, dan bor, itulah sebabnya proses ini tidak menyebabkan rebus pada benda kerja.
Dapat memotong logam keras
Pemesinan EDM mampu memotong logam keras dengan gaya rendah dan usaha minimal asalkan dapat menghantarkan listrik. Keadaan keras material yang dipotong tidak mempengaruhi proses keseluruhan.
Stres rendah
Alat yang digunakan dalam proses EDM tidak menyentuh benda kerja, berbeda dengan metode pemesinan lain di mana alat pemotongan bersentuhan dengan permukaan yang dipotong. Ini menjelaskan stres minimal yang diperkenalkan ke dalam benda kerja.
Manufaktur yang sangat dapat diskalakan
Proses pemesinan EDM sangat serbaguna ketika datang ke skala produksi, cocok untuk manufaktur volume rendah hingga tinggi. Proses ini sangat dapat diulang, artinya banyak bagian dapat dibuat dengan kualitas yang konsisten.
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
Apa Keterbatasan Proses EDM?
Hanya Berlaku untuk Material yang Dapat Menghantarkan Listrik
Panas yang bertanggung jawab untuk merosok materi pada benda kerja bergantung pada pemasukan panahan listrik, yang membuat pemesinan EDM tidak kompatibel dengan material non konduktif seperti komposit, plastik, dan material dielektrik lainnya.
Tingkat Penghapusan Material Rendah
Seperti yang disebutkan, pemesinan EDM secara bertahap merosok materi. Itu membuat tingkat penghapusan materi jauh lebih lambat dibandingkan proses pemesinan konvensional seperti frees dan turning.
Biaya Produksi Mahal
Biaya untuk memproduksi bagian menggunakan EDM melibatkan berbagai faktor seperti konsumsi daya tinggi, aus alat berlebihan, dan waktu pemesinan yang lama.
Ringkasan
Mesin listrik putus adalah tambahan yang sangat berguna untuk berbagai proses pemesinan CNC konvensional. Ia memainkan kekuatannya di mana mampu menghasilkan fitur khusus yang sulit dicapai melalui frees dan turning. Selain itu, proses EDM memiliki akurasi luar biasa bahkan saat memotong logam keras yang dapat menghantarkan listrik, ditambah dengan stres rendah selama pemrosesan.



