Memilih Strategi Pemesinan Logam yang Tepat untuk Prototyping Hemat Biaya
Pemesinan logam dan khususnya pemesinan menyebar dalam teknik prototyping modern. Produsen prototipe cenderung memaksimalkan kemampuan peralatan mereka dengan teknologi. Salah satu metode yang telah populer dalam beberapa tahun terakhir adalah helical milling. Mari kita coba menjelaskan apa itu helical milling, kelebihan dan kekurangannya, dan bagaimana Anda dapat menggunakan pengetahuan ini saat merancang prototipe Anda untuk menurunkan biaya manufaktur.
Apa Itu Helical Milling?
Helical milling adalah proses pembuatan lubang alternatif. Proses ini melibatkan endmill yang mengikuti lintasan helis untuk mencapai bore berkualitas tinggi. Ini menawarkan banyak keuntungan dibandingkan bor konvensional dan dapat dengan langsung mengganti mesin bor, yang selalu menguntungkan untuk bengkel prototipe karena mereka benar-benar ingin menghindari membeli banyak peralatan. (Ha, tidak mengatakan mereka itu membosankan, mereka sebenarnya cukup tajam, tunggu… mereka itu membosankan dan tajam pada saat yang sama. Kata permainan ini membunuh saya). Helical milling dapat digunakan untuk membuat bore dalam bentuk apa pun, gaya pemotongan lebih rendah, aus alat juga lebih rendah, dan kualitas yang dapat dicapai dapat cukup tinggi.
Mengapa tidak bor?
Alternatif utama untuk helical milling adalah bor konvensional. Ini adalah metode pembuatan lubang yang sangat umum. Secara statistik, bor mengambil hingga 25% waktu siklus dan 33% jumlah total operasi pemesinan saat memproduksi bagian logam. Tapi mengapa Anda harus mempertimbangkan pemesinan? Meskipun fakta bahwa secara jelas, kinematika jauh lebih sederhana, bor memiliki sejumlah kekurangan yang membenarkan penggunaan teknik pemesinan yang lebih rumit.
Misalnya, kecepatan bor berbeda dengan diameter. Ia tertinggi di titik terluar dan praktis nol di pusat bor (di mana sumbu adalah). Ini berarti bahwa proses pemesinan di dekat sumbu rotasi sebenarnya tidak memotong tetapi deformasi plastis. Ini meningkatkan gaya dorong alat dan alat aus secara drastis.
Karena gaya dorong aksial, bor, terutama yang sudah aus, akan membengkokkan lapisan tipis logam saat keluar dari stok. Material sisa yang dihasilkan menonjol di sekitar lubang dan perlu dihapus secara manual. Dengan menggunakan pemesinan alih-alih secara drastis menurunkan material sisa.
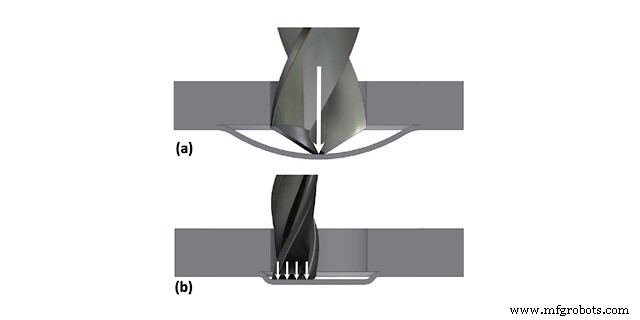
Bor memberikan kondisi pengangkutan irisan yang buruk. Material yang diproses hanya dapat dihapus melalui flutes bor. Pengangkutan irisan mempengaruhi finishing permukaan lubang dan suhu pemotongan. Saat potongan logam bergerak dari zona pemotongan melalui flutes ke permukaan, mereka menggosok sisi lubang dan menurunkan finishing permukaan. Terbukti bahwa irisan membawa hingga 80% kehangatan pemotongan, jadi masalah pengangkutan meningkatkan suhu bor. Ini aus lebih cepat karena itu. Untuk meningkatkan laju pengangkutan irisan, operator menggunakan metode bor diskrit. Bor memproses bagian dari panjang keseluruhan setelah itu dilepas. Ini adalah strategi yang baik namun waktu bor meningkat.
Seperti yang dapat Anda lihat, bor memiliki beberapa kekurangan signifikan jadi, dalam kecenderungan untuk meningkatkan efisiensi pemesinan dan demikian efisiensi bengkel prototipe, produsen menggunakan helical milling.
Beberapa detail helical milling
Mari kita tinjau beberapa proses yang terjadi dalam helical milling.
Pertama, end mill Bergerak sepanjang lintasan helis. Ini berarti pusat pemesinan harus menggabungkan gerakan sumbu z vertikal dan sumbu x-y horizontal. Ini membuat program NC sangat sulit untuk ditulis secara manual, namun, banyak sistem CAM telah mengadopsi helical milling sebagai salah satu strategi.
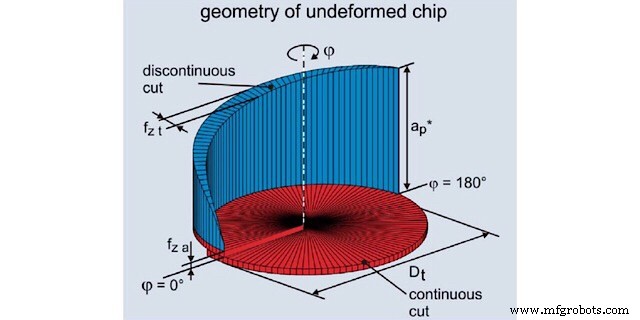
Geometri irisan terdiri dari dua zona: zona biru yang diciptakan oleh sisi end-mill dan zona merah yang diciptakan oleh muka mill. Terbukti bahwa rasio antara dua zona ditentukan hanya oleh diameter alat dan bore.
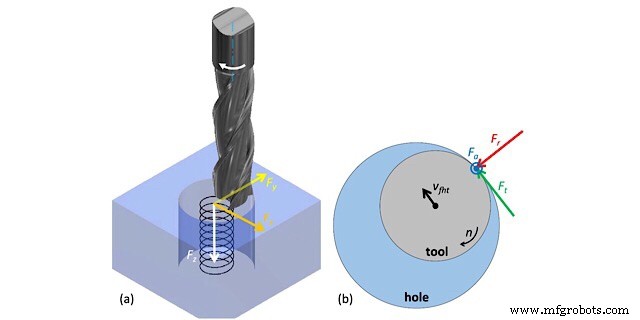
Dengan peningkatan diameter alat, zona biru bertambah. Ini memberikan pemesinan yang lebih buruk dalam hal getaran karena irisan biru tidak kontinu, tidak seperti merah. Jadi, finishing permukaan akan lebih buruk. Selain itu, dengan peningkatan volume yang dihapus oleh sisi mill, gaya pemotongan radial tumbuh (merah Fr di gambar) dan mereka membengkokkan alat di dalam lubang, jadi toleransi menurun. Efek negatif ini berkurang hingga beberapa derajat karena alat yang lebih besar memiliki lebih banyak ketegangan.
Jika alat lebih kecil, zona merah mendominasi, jadi gaya radial kecil, serta getaran, namun penurunan diameter alat terbatas oleh ketegangan sistem.
Saya katakan bahwa menggunakan alat yang lebih besar terlebih dahulu lebih baik dan mengubahnya ke yang lebih kecil untuk pemotongan akhir dengan kedalaman dan kecepatan rendah akan menghasilkan finishing permukaan yang bagus.
Alasan menggunakan helical milling
Seperti yang dapat Anda lihat, helical milling adalah proses yang menjanjikan yang menawarkan sejumlah keuntungan.
Anda dapat mencapai diameter apa pun dengan presisi dan kualitas permukaan yang lebih baik tanpa mengubah alat. Jika Anda pernah bor lubang lebih besar dari 35 mm, Anda akan tahu bahwa melakukannya dengan hanya satu bor adalah keputusan buruk. Biasanya dilakukan dengan berbagai bor yang lebih kecil. Misalnya, lubang awal akan 10 mm, kemudian akan di bor ke 20 mm dengan bor yang lebih besar dan baru setelah itu ke 35 mm. Setelah itu, jika Anda membutuhkan lebih banyak presisi atau finishing permukaan, Anda meream atau countersink lubang. Itu seperti 4-6 kali pergantian alat untuk membuat lubang. Nah, dengan helical milling Anda hanya perlu menggunakan satu endmill untuk membuat lubang dan kemudian menggunakan kecepatan pengiriman yang lebih kecil untuk mencapai toleransi dan kualitas yang diinginkan. Anda dapat mencapai IT7 dengan Ra 1,25 tanpa mengubah alat.
Anda memiliki suhu pemotongan yang lebih rendah dan pengangkutan irisan yang lebih baik. Endmill tidak mengambil seluruh ruang bore. Itulah keuntungan utama. Anda tidak perlu melepas alat setelah setiap 30 mm atau lebih. Cukup semprotkan pelumas ke dalam lubang dan itu akan menghapus irisan dan menurunkan suhu pemesinan.
Anda dapat memprediksi aus alat dan melakukan modifikasi lintasan. Salah satu masalah utama dalam bor adalah saat bor aus, Anda sebagian besar dapat melihatnya saat benar-benar patah saat memproses material keras, itu bahkan dapat macet di bore. Dengan helical milling, Anda pada dasarnya hanya memotong. Jadi, Anda dapat memprediksi aus alat dengan menggunakan metode perhitungan standar atau menggunakan umur alat yang ditentukan oleh produsen. Anda bahkan dapat mengambil perubahan itu dalam perhitungan selama proses. Jadi, Anda dapat mengubah lintasan sedikit untuk mempertahankan dimensi diameter. Anda tidak bisa benar-benar melakukan itu dengan bor. Oh, sebetulnya, umur alat ditentukan oleh aus muka alat (zona biru irisan).
Kesimpulan
Tentu, helical milling adalah proses inovatif dan memiliki kekurangannya. Misalnya, laju pengangkutan irisannya tidak secepat itu dan parameter-nya belum terpenelitikan dengan baik. Namun, teknik ini mengurangi jumlah setup, pemesinan, dan tooling, sambil mempertahankan kualitas bore. Itu adalah keuntungan yang cukup besar bagi produsen prototipe yang ingin meminimalkan jumlah tooling dan peralatan yang diperlukan.



