Mesin Pemecah Listrik (EDM): Prinsip, Operasi, Manfaat, dan Kerugian Terintegrasi CNC
Mesin Pemecah Listrik (EDM) adalah teknik penghapusan atau manufaktur material. Ini diperkenalkan pertama kali pada tahun 1770 oleh Joseph Priestly. Namun, dengan modernisasi teknologi dan peralatan, teknologi ini sekarang diintegrasikan dengan computer numerical control (CNC). Proses EDM melibatkan penggunaan energi termal untuk menghapus material berlebih dari suatu objek untuk menciptakan bentuk yang diinginkan untuk tugas.
Ini bukan proses pemesinan CNC yang paling populer. Namun, insinyur mengandalkannya untuk membuat bagian yang tidak dapat diproses. Ini tidak memerlukan atau menggunakan gaya mekanis untuk menghapus material berlebih. Inilah mengapa banyak orang menganggapnya sebagai proses manufaktur non-konvensional. Proses ini memfasilitasi pembentukan dan pemrosesan untuk berbagai industri. Dalam artikel ini, kita akan mempelajari prinsip kerjanya, berbagai jenis yang tersedia, dan keuntungan serta aplikasinya.
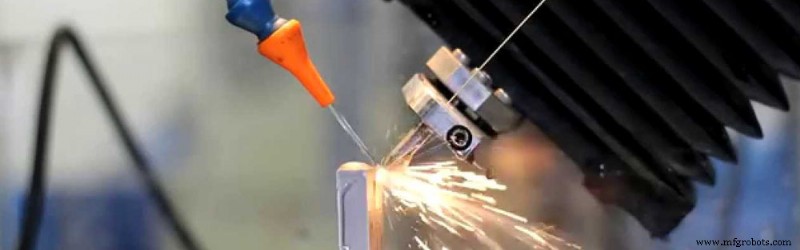
Gambaran Umum Mesin Pemecah Listrik (EDM)
Mesin Pemecah Listrik (EDM) adalah proses penghapusan material dengan mengeposnya pada placedar listrik terkontrol berulang. Ini cocok untuk fenomena termolistrik. Saat placedar terjadi antara elektroda/wire dan workpiece, energi panas dihasilkan pada workpiece. Ini mengarah pada penghapusan lapisan material. Secara umum, EDM dibagi menjadi tiga jenis: Die-sink EDM, small fast hole EDM dan wire-cut EDM. Namun, dalam proses produksi modern, mesin EDM wire diintegrasikan dengan CNC. Oleh karena itu, mesin EDM otomatis umumnya digunakan di industri.
Ini adalah proses yang sangat akurat dan tidak melibatkan penggunaan alat pada workpiece. Saat Anda perlu memroses material keras atau membentuk bentuk kompleks, EDM biasanya adalah pilihan terbaik Anda.
Bagaimana Kerja Mesin Pemecah Listrik?
Meskipun definisi mungkin terlihat sederhana, proses fisik lebih rumit. Penggunaan EDM untuk menghapus material dari workpiece dicapai melalui serangkaian placedar listrik cepat berulang antara elektroda. Elektroda ini dipisahkan menggunakan dielectric fluid. Lalu, tegangan dikirim melalui dielectric fluid. Harus diperhatikan bahwa manufaktur EDM hanya cocok untuk material konduktif.
Salah satu elektroda ini digunakan untuk mengubah bentuk sesuai tujuan yang tepat. Elektroda adalah workpiece electrode atau “anode”. Material elektroda yang paling umum digunakan adalah tembaga, tungsten alloy, besi cor, baja, silver tungsten alloy, dan graphite. Elektroda lainnya adalah tool electrode atau “cathode”. Prinsip dasar di balik proses ini adalah mengorosi material dengan placedar listrik terkontrol. Untuk alasan ini, kedua elektroda tidak boleh menyentuh.
Potensial beda diterapkan antara workpiece dan elektroda dalam bentuk impuls. Saat elektroda mendekati workpiece, medan listrik yang ada di celah kecil di antaranya meningkat. Ini berlanjut hingga mencapai tingkat breakdown.
Placedar menyebabkan pemanasan ekstrim material. Pemanasan menyebabkan beberapa bagian material meleleh. Aliran stabil dari dielectric fluid membantu menghapus material berlebih. Cairan juga membantu pendinginan selama pemrosesan.
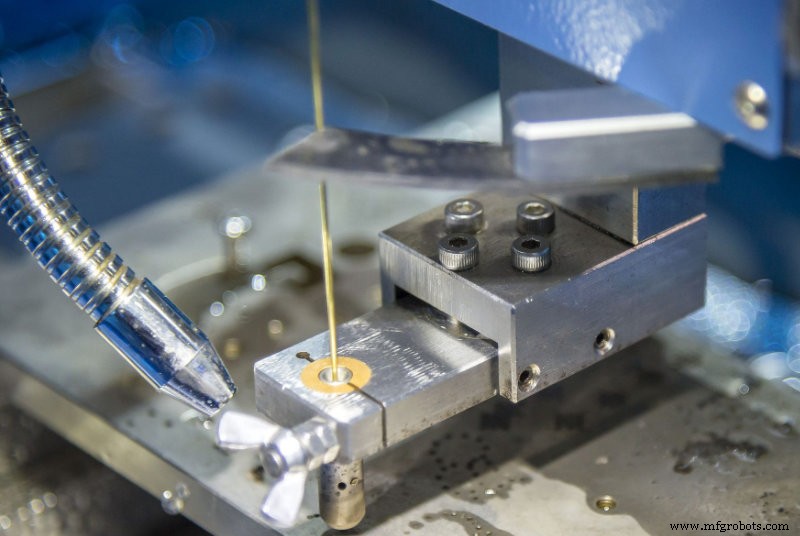
Jenis Mesin Pemecah Listrik
Proses EDM unik dan tradisional. Namun, ini tidak berarti hanya ada satu metode untuk proses ini. Tiga jenis berbeda EDM tersedia. Ini membantu memastikan bahwa ada alternatif ketika jenis tidak cocok. Berbagai jenis mesin pemecah listrik meliputi:
Wire EDM
Kadang disebut wire erosion atau spark EDM, wire EDM adalah proses populer. Ini melibatkan penggunaan kawat kuningan atau tembaga tipis untuk memotong workpiece. Di sini, kawat tipis bertindak sebagai elektroda. Dalam kasus ini, cairan dielectric biasanya air deionisasi. Selama proses WEDM, gulungan digunakan untuk terus-menerus membuka kawat dari perangkat pakan otomatis.
Ini karena placedar mungkin dipengaruhi oleh workpiece dan kawat. Oleh karena itu, jalur placedar baru diperlukan dalam pemotongan. Metode ini sangat efektif. Namun, insinyur harus memastikan bahwa kawat melewati sepenuhnya workpiece. Oleh karena itu, pada dasarnya menciptakan pemotongan 2D dalam bagian 3D. Anda akan sering mendapatkan hasil yang serupa dengan proses pemesinan CNC tradisional.
Hole EDM
Proses hole EDM adalah jenis EDM lainnya. Seperti namanya, ini membantu membuat lubang dengan cepat. Elektroda yang digunakan untuk hole electric discharge machining adalah tabung, sehingga cairan dielectric dapat dengan mudah mengalir melalui elektroda.
Berbeda dengan metode bor tradisional, hole EDM dapat memroses lubang dalam yang sangat kecil. Selain itu, lubang ini tidak memerlukan deburring apa pun. Terlepas dari kekerasan atau jenis logam, proses ini dapat secara efektif membuat lubang presisi lebih cepat daripada metode tradisional.
Sinker EDM
Ini adalah EDM tradisional, juga dikenal sebagai Ram EDM, sinking die atau cavity EDM. Tipe cavity, karena dapat menciptakan bentuk rongga kompleks untuk berbagai aplikasi cetakan (seperti injeksi molding).
Proses menggunakan elektroda tembaga atau grafit yang telah diproses sebelumnya untuk membentuk bentuk “positif” dari bentuk yang diinginkan. Lalu, elektroda ditekan ke dalam workpiece untuk menciptakan film negatif dalam bentuk material asli. Beberapa faktor mungkin mempengaruhi pilihan material elektroda dalam EDM. Ini termasuk resistensi korosi dan konduktivitas elektroda, dan grafit umumnya lebih mudah diproses daripada tembaga. Namun, tembaga lebih kuat dan lebih menguntungkan.
Keuntungan Pemesinan EDM:
Bentuk kompleks yang sulit diproduksi dengan alat pemotongan tradisional.
Material sangat keras dengan toleransi yang sangat ketat.
Untuk workpiece yang sangat kecil, alat pemotongan tradisional mungkin merusak bagian karena tekanan alat pemotongan berlebih.
Tidak ada kontak langsung antara alat dan workpiece. Oleh karena itu, bagian halus dan material lemah dapat diproses tanpa deformasi.
Finishing permukaan yang baik dapat diperoleh.
Lubang sangat kecil dapat dibuat.
Kerugian Pemesinan EDM:
Kecepatan penghapusan material lambat.
Potensi bahaya kebakaran terkait penggunaan dielectric berbahan bakar minyak.
Waktu dan biaya tambahan untuk membuat elektroda untuk stamping/electric hammer EDM.
Konsumsi daya sangat tinggi.
Konsumsi daya tinggi.
Material non-konduktif hanya dapat diproses melalui pengaturan proses tertentu.
Aplikasi Pemesinan EDM
EDM sangat dikenal dalam produksi batch kecil. Berbagai proses dapat dilakukan menggunakan mesin pemecah listrik. Proses-proses ini termasuk milling, turning, dan pembuatan lubang kecil. Proses unik ini juga berharga untuk berbagai industri dari otomotif hingga industri penerbangan angkasa.
EDM mampu menciptakan bentuk unik dan presisi, membantu aplikasi berikut:
Injeksi molding
Pembuatan lubang kecil
Die casting



