Pengaturan Material Massal Efisien: Strategi Pemesinan CNC untuk Mesin DATRON
Ketika berbicara tentang strategi pemesinan CNC untuk pengaturan material massal Anda mungkin bertanya yang salah.
Sebagai account manager untuk penjualan CNC industri di Northeast USA, saya rutin ditanya, “Alat terbesar apa yang dapat Anda masukkan ke dalam mesin DATRON?” Dan sementara saya selalu meluangkan waktu untuk menjawab pertanyaan ini, itu sedikit membuat saya terkeka karena mesin pemesinan CNC berkecepatan tinggi DATRON semuanya tentang efisiensi dengan alat kecil! Tentu, saya memahami bahwa meskipun fakta bahwa peralatan ini memiliki headroom besar di departemen RPM, harus pada saat yang sama mampu dan efisien ketika datang ke pemesinan fitur yang lebih besar dan bagian yang lebih besar – sebagian besar peralatan kami memang memiliki work envelope 30 inci oleh 40 inci – tetapi di dunia RPM tinggi dan strategi pemesinan berkecepatan tinggi fitur besar atau pengaturan material massal tidak selalu memerlukan alat diameter besar.
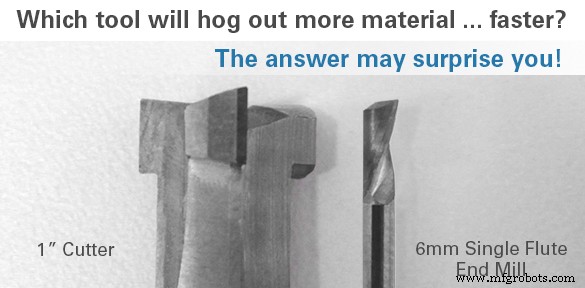
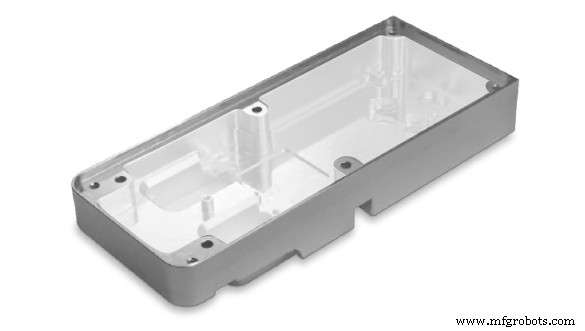
Contoh yang mudah adalah proses pocketing sederhana: mengambil workpiece dan memesin area untuk menciptakan ruang terbuka. Dalam contoh ini kita akan asumsikan pocket akan berkedalaman 0,75 inci dengan lebar 2,75 inci dan panjang 7 inci. Metode pemesinan tradisional akan melibatkan penggunaan sesuatu seperti end mill diameter 1 inci yang membuat jalur traverse sepanjang panjang bagian ini dengan nilai step down dan step over standar pada RPM biasa kurang dari 15.000.
Pengaturan material massal dapat dilakukan secara efektif dengan alat kecil menggunakan spiral (helical) tool path dan laju RPM tinggi.
Di dunia pemotongan berkecepatan tinggi dan strategi pemesinan CNC baru, toolpath yang lebih efisien dapat dicapai dengan penggunaan alat yang relatif kecil, seperti end mill 6mm, dan memulai dengan toolpath helical yang melingkar hingga kedalaman akhir. Dari sana, persentase besar dari fluting potong dapat tetap terlibat dalam materi saat alat melingkar sekitar menghapus materi secara berkelanjutan saat meluas jalur lingkaran X/Y-nya hingga pocket lengkap telah diciptakan. Tipe strategi ini, ketika digabungkan dengan RPM yang tepat dan geometri alat potong, dapat mengalahkan alat yang secara fisik lebih besar yang menggunakan RPM rendah dan strategi tradisional.
Untuk meringkas, di dunia pemesinan berkecepatan tinggi semuanya tentang membuat banyak chip kecil dengan sangat cepat. Kebutuhan akan alat yang besar secara dimensi untuk menciptakan fitur yang besar secara dimensi telah digantikan oleh kemunculan dan proliferasi mesin pemesinan berkecepatan tinggi dengan strategi CAM dan geometri alat potong untuk menyertainya.