Panduan Ahli: Memaksimalkan Efisiensi dengan Contact Tips dan Nozzle Las
Banyak waktu dan uang akan dihabiskan pada contact tips dan nozzles jadi penting untuk melihat bagaimana membawa nilai paling besar ke proses ini. Artikel ini akan membantu membawa pengetahuan yang lebih dalam tentang contact tips dan nozzles las.
Contact Tips
Contact tips bertanggung jawab untuk memandu kawat dan mentransfer arus dari conductur tube (aka swanneck) melalui filler wire ke workpiece. Mereka bertanggung jawab atas transfer arus dan target kawat.
Memahami cara menjaga contact tip Anda berkinerja terbaik sangat penting untuk kebutuhan aplikasi las Anda.
Bahan yang dipilih untuk contact tip penting karena consumable bor adalah garis konduktivitas terakhir dalam rangkaian las antara bagian. Ini berarti memilih bahan yang tepat untuk kebutuhan baris produksi Anda akan memberikan produk las berkualitas lebih tinggi.
Bahan populer yang dapat dipilih adalah tembaga, beryllium, copper zirconium, silver plated, dan heavy-duty silver.
Beryllium copper: karakteristik bermanfaat termasuk daya tahan, tetapi dianggap toksik sebagai consumable untuk diproduksi jadi insinyur menghindari menggunakannya.
Copper: konduktivitas yang bagus, tetapi kurang keras, karakteristik arc yang lebih baik yang mengarah pada kualitas las yang lebih baik dan lebih sedikit touch-ups atau rework. Namun, Anda akan mengganti tip tembaga murni jauh lebih sering daripada copper zirconium. Waktu henti yang meningkat dan throughput yang lebih rendah pada sel las.
Copper Zirconium: kekerasan lebih besar tetapi konduktivitas lebih rendah.
Silver-plated contact tips: Menggunakan plating silver mikron karena sangat keras dan konduktif. Ini dapat meningkatkan umur kontak 9 kali lipat dibandingkan tip tembaga standar. Ini memiliki spatter adhesion yang lebih rendah dan bore yang lebih halus sebagai hasil proses bor, yang menciptakan transfer panas dan arus yang lebih baik.
BINZEL’s contact tips memiliki hal-hal berikut sebagai titik referensi:
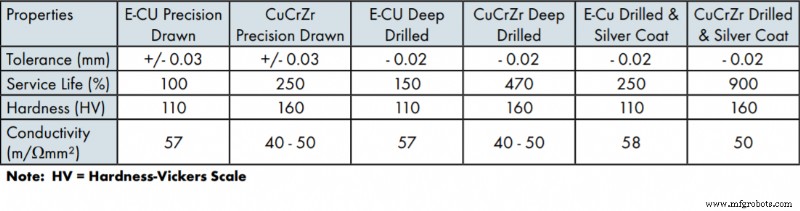 Kredit Gambar: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Memutuskan Antara Drawn vs. Drilled Contact Tips
Drawn: adalah proses umum untuk membuat contact tips; ada lebih banyak variasi dan kontrol toleransi lebih sedikit. Tembaga ditarik dan diekstrusi dari batang tembaga panjang kemudian didinginkan menjadi contact tip. Ini lebih murah karena langkah bor dihapus dari proses produksi.
Drilled: Bore diindex, dibor, dan dimachine dari bentuk padat yang memberikan orifice integritas yang lebih besar. Extruded contact tips tidak bertahan lama seperti drilled tips.
Perbedaan antara Drawn dan Drilled:
Integritas dan repeatabilitas ukuran contact tip adalah perbedaan sebenarnya antara drawn dan drilled contact tips.
Misalnya, contact tip 0.045’ yang dibuat dari proses drawn lebih rentan terhadap kesalahan baik pada ukuran bore maupun finishing. Kawat, yang selalu memiliki cast, hanya mengenai titik tertinggi dari finishing tip jadi biasanya akan aus di satu sisi.
Selain itu, proses drawn tidak dapat diandalkan untuk diulang atau presisi seperti proses drilled. Margin kesalahan ada pada bore tip karena .045” contact tip bore bisa besar hingga .049” atau kecil hingga .042”.
Ketidakkonsistenansi ini dapat mengarah pada arc starts yang berkualitas rendah, rework, dan throughput yang menurun. Ini juga dapat mengarah pada wire flip di mana kawat meluap dari sambungan las sepenuhnya menyebabkan scrap pada bagian karena toleransi yang tidak konsisten.
Nozzles
Salah satu masalah umum dengan nozzles adalah tumpukan spatter. Nozzle yang buruk akan menimbulkan tumpukan spatter yang besar dalam waktu singkat. Lihat di bawah.
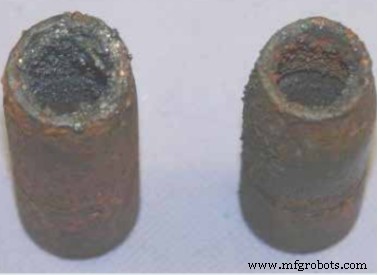
Kredit Gambar: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Seleksi bahan juga sangat penting saat memilih nozzle yang benar; semakin banyak bahan menahan panas, semakin sedikit spatter yang menumpuk di dalam nozzle. Lihat di bawah.
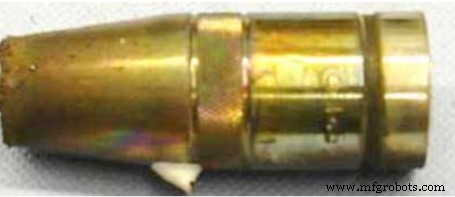
Kredit Gambar: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Misalnya, tembaga murni atau bahan berbasis messing dengan welding nozzle tidak akan bertahan lama seperti nozzle material yang lebih keras seperti nickel atau chrome plated nozzle karena properti spatter dan heat resistant mereka (bandingkan gambar pertama dari nozzle messing di atas dengan gambar kedua).
Biasanya, Anda akan menemukan bahan konduktif yang lebih keras yang melindungi terhadap spatter dan menderita skala lebih sedikit seperti nickel. Ini akan menawarkan lebih sedikit siklus ream dan pada akhirnya produktivitas yang lebih besar.
Slip-On Versus Threaded Nozzles
Ada dua jenis nozzles: slip-on dan threaded. Analisis biaya-manfaat biasanya datang pada waktu henti karena itu memakan uang, mengorbankan throughput, dan mencegah robot mencapai Return on Investment (ROI).
Slip-on: slip-on nozzles dianggap lebih mudah dipasang dan dilepaskan namun mereka dapat longgar seiring waktu dan menyebabkan porositas dalam las. Mereka juga tidak efektif untuk torch reaming.
Threaded: Risiko diminimalkan hingga tidak ada. Ada opsi fine thread dan coarse thread. Kedua gaya menawarkan lebih banyak keuntungan dari slip-on nozzles karena mereka kurang mungkin gagal.
Fine threaded nozzles lebih sulit dipasang dan dilepaskan (binding) sambil juga mengalami kesulitan lebih besar dalam menangani debris dan spatter.
Coarse threaded nozzles tidak memiliki dampak besar dari spatter dan debris.
Hubungi RobotWorx Hari Ini!
Ringkasan, penting untuk memahami hal berikut: apakah Anda menggunakan contact tips drawn atau drilled? Apa tingkat kekerasan dan konduktivitas untuk contact tips? Apa bahan tip dan seberapa sering mengganti contact tips? bahan nozzle? Apakah nozzles threaded atau slip-on? Seberapa sering nozzles perlu diganti dan apa biayanya?
Sumber: https://cdn2.hubspot.net/hubfs...



