Menguasai Pemolesan Cetakan Plastik Cetak Injeksi: Teknik Ahli dan Praktik Terbaik
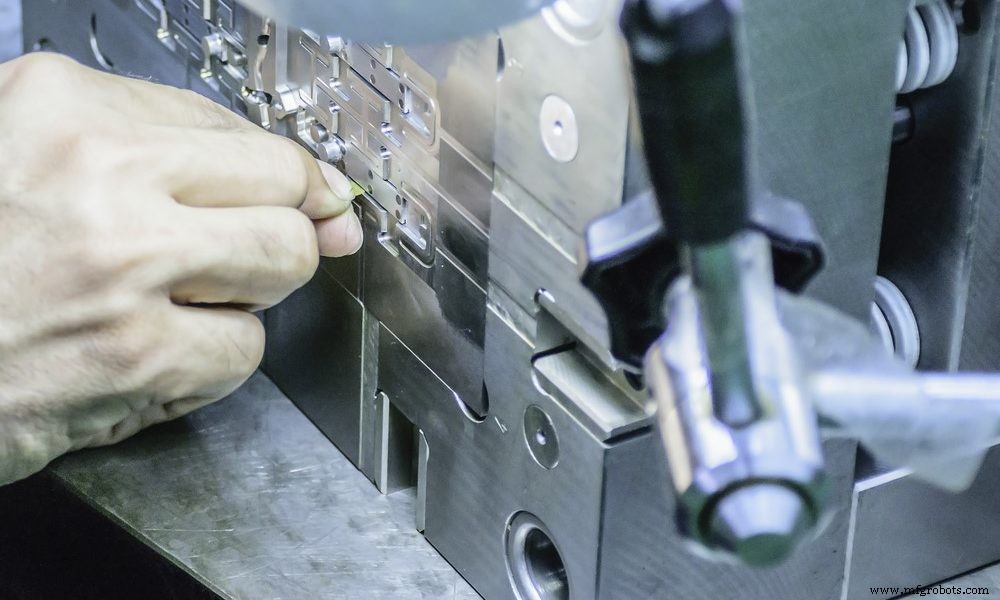
Produk plastik industri dan konsumen sekarang berkembang menuju kualitas yang ditingkatkan dan diversifikasi. Oleh karena itu, tugas produsen adalah untuk meningkatkan kualitas cetakan. Hal ini karena cetakan memiliki keterlibatan langsung dalam kualitas produk. Ini memberikan perlunya adanya pemolesan cetakan plastik cetak injeksi.
Pemolesan rongga dan inti alat cetakan baru adalah salah satu langkah terakhir yang diambil oleh pembuat cetakan. Banyak orang mengabaikan langkah ini. Namun, pemolesan cetakan adalah proses vital untuk meningkatkan kualitas cetakan, dan penting untuk memahami metode pemolesan cetakan. Artikel ini akan menjelaskan teknik pemolesan cetakan ini. Anda juga akan mempelajari praktik terbaik untuk membantu Anda mendapatkan hasil terbaik dari proses pemolesan cetakan.
Apa Itu Pemolesan Cetakan?
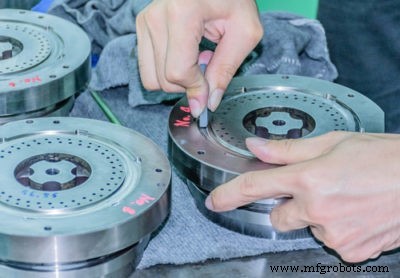
Pemolesan cetakan plastik cetak injeksi adalah teknik yang membantu untuk mendapatkan permukaan cetakan yang halus. Ini dilakukan dengan menghilangkan bagian cembung dari cetakan melalui deformasi plastik dan pemotongan. Secara umum, teknik pemolesan cetakan menggunakan roda wol, batas batu gerinda, dan kertas pengkilap untuk pemolesan manual.
Dalam kasus lain, produsen menggunakan metode pemolesan presisi super untuk bahan yang memerlukan finishing permukaan berkualitas tinggi. Untuk ini, alat pemolesan cetakan khusus menekan cairan yang mengandung abrasif pada permukaan benda kerja dengan kecepatan tinggi. Dengan demikian, teknologi ini membantu untuk mendapatkan kekasaran permukaan Ra 0,008 mikrometer.
Finishing permukaan yang dipoles cukup berbeda dari finishing permukaan untuk industri lainnya. Jenis pemolesan ini sering disebut sebagai “proses cermin.” Ini memiliki standar yang tinggi untuk proses pemolesan, kehalusan, dan akurasi geometris.
Pentingnya Pemolesan Cetakan Plastik Cetak Injeksi
Teknik pemolesan cetakan sangat penting untuk manufaktur alat cetak plastik. Ini tidak hanya mempengaruhi kualitas cetakan tetapi juga memainkan peran vital dalam kualitas komponen plastik.
Secara umum, pemolesan cetakan memiliki dua tujuan utama. Pertama, ini memastikan pengeluaran bahan plastik yang mudah dan lancar. Dengan cetakan yang memiliki finishing permukaan halus, pelapis dapat dengan mudah melepaskan dan membuka bagian plastik. Dengan cara ini, Anda dapat memastikan bahwa plastik tidak menempel pada cetakan. Dengan cara ini, Anda dapat mencegah terjadinya defek cetak injeksi.
Selanjutnya, permukaan cetakan yang halus meningkatkan estetika benda kerja. Pada saat yang sama, ini membantu untuk meningkatkan daya tahan aus dan korosi permukaan plastik. Secara umum, waktu siklus injeksi berkurang dengan teknik pemolesan cetakan plastik yang efektif.
Jenis Proses Pemolesan Cetakan Plastik Cetak Injeksi
1. Pemolesan Cetakan Mekanis
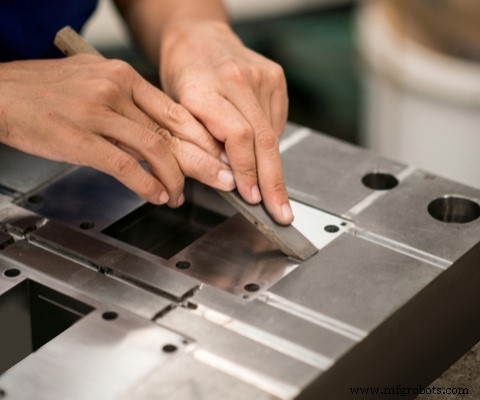
Pemolesan mekanis adalah teknik pemolesan cetakan utama yang melibatkan penghilangan bagian yang melucut (cembung) pada permukaan benda kerja untuk mendapatkan permukaan yang halus. Kertas pengkilap, roda wol, batu gerinda minyak, dll. membantu untuk melakukan operasi manual ini.
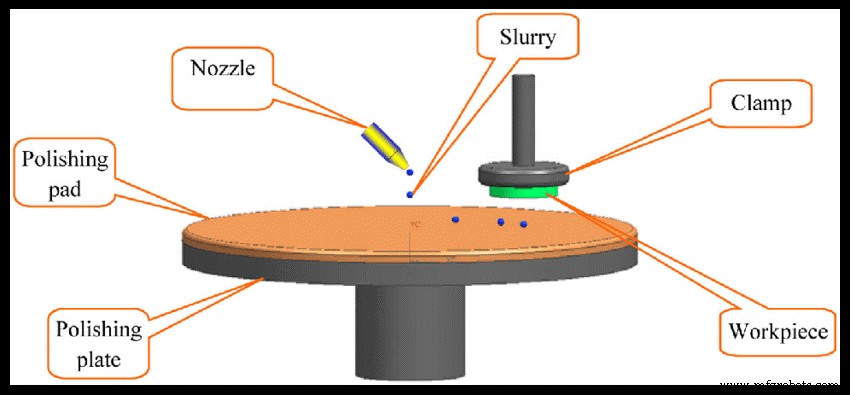
Namun, operasi dengan persyaratan permukaan yang tinggi menggunakan teknik pemolesan presisi ultra. Dalam hal ini, alat pemolesan cetakan khusus, termasuk abrasif, ditekan pada permukaan benda kerja untuk putaran kecepatan tinggi. Teknologi ini memberikan kekasaran permukaan Ra 0,008 mikrometer, yang mewakili nilai terbaik untuk pemolesan cetakan.
2. Pemolesan Cetakan Kimia
Jenis pemolesan ini melibatkan merendam bahan dalam medium kimia. Proses ini memungkinkan pelarutan mikro-proyeksi pada permukaan bahan.
Akibatnya, proses ini menghasilkan permukaan yang halus. Ini adalah proses yang efektif untuk bagian dengan bentuk yang kompleks. Selain itu, produsen dapat bekerja pada beberapa benda kerja secara bersamaan untuk mencapai efisiensi yang lebih tinggi.
3. Pemolesan Cetakan Elektrolit
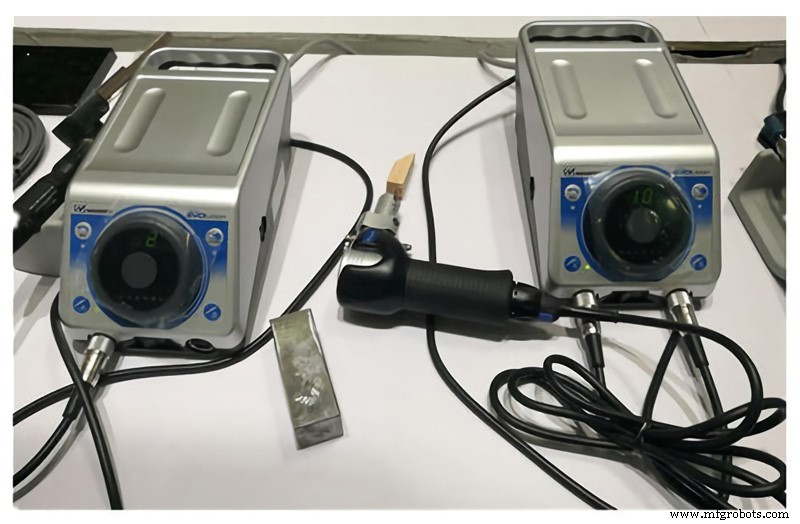
Electropolishing bekerja pada prinsip yang sama dengan pemolesan kimia. Artinya, ini secara selektif melarutkan permukaan benda kerja untuk menciptakan finishing yang halus. Namun, ini menghilangkan pengaruh reaksi katoda untuk menghasilkan efek yang bahkan lebih signifikan.
4. Pemolesan Cetakan Ultrasonik
Teknik pemolesan cetakan plastik cetak injeksi ini menggunakan suspensi abrasif untuk memoles bahan rapuh dan keras.
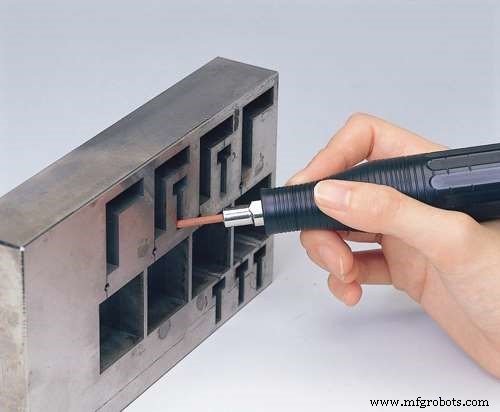
Dalam hal ini, bahan direndam dalam suspensi abrasif sebelum ditempatkan dalam medan ultrasonik. Suspensi menggiling dan memoles permukaan benda kerja menggunakan gelombang ultrasonik. Karena gaya makroskopisnya kecil, tidak ada deformasi benda kerja yang terkait dengan pemolesan ultrasonik.
5. Pemolesan Cetakan Fluida
Proses ini bergantung pada penggunaan fluida yang mengalir, membawa partikel abrasif untuk merosokkan permukaan benda kerja. Hidraulika membantu untuk mendorong penggerusan hidrodinamis. Senyawa polimer dalam medium mengalir pada tekanan rendah. Partikel abrasif seringkali adalah bubuk karbida silikon.
6. Pemolesan Cetakan Magnetik
Pemolesan magnetik menggunakan abrasif magnetik untuk membuat sosis di bawah pengaruh medan magnet.
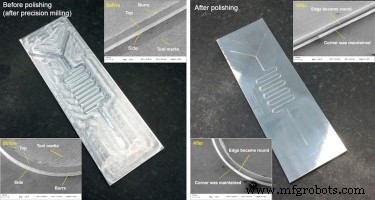
Metode ini menggiling benda kerja dengan efisiensi pemrosesan yang ditingkatkan. Ini adalah proses yang mudah dikendalikan yang menghasilkan hasil berkualitas luar biasa. Abrasif yang sesuai menyediakan kekasaran permukaan sekitar Ra 0,1 mikrometer.
Tips Pemolesan Cetakan Plastik Cetak Injeksi
Pemolesan cetakan adalah proses krusial dalam manufaktur plastik. Oleh karena itu, penting untuk melakukannya dengan benar. Tips berikut akan membantu Anda mendapatkan hasil terbaik dari proses pemolesan cetakan plastik cetak injeksi Anda:
- Sebelum memesin rongga baru, Anda harus memastikan untuk memeriksa permukaan benda kerja untuk kotoran apa pun. Pembersihan dengan minyak tanah atau pelarut yang sesuai akan memastikan bahwa fitur pemotongan batu gerinda minyak berfungsi dengan benar.
- Pemolesan permukaan cetakan yang kasar harus dimulai dari bagian paling sulit ke yang mudah. Beberapa sudut mati mungkin sulit dipoles. Oleh karena itu, Anda harus menggerinda bagian bawah dalam terlebih dahulu sebelum beralih ke sisi dan permukaan datar.
- Terbaik untuk memoles benda kerja dengan beberapa komponen secara terpisah sebelum meratakan benda kerja yang dirakit.
- Gunakan batu gerinda minyak untuk memoles garis kasar pada benda kerja dengan sisi atau permukaan datar yang besar. Periksa undercuts dan ketidakteraturan dengan lembar baja lurus. Akibatnya, Anda dapat memastikan peleseran bagian yang mudah dan mencegah kerusakan apa pun pada bagian tersebut.
- Menempelkan kertas pengkilap atau palu gigi pada tepi permukaan kontak akan membantu mencapai efek pelindung yang ideal.
- Pemolesan cetakan dengan pegangan batu gerinda minyak horizontal akan membantu mendapatkan efek terbaik. Kemiringan yang terlalu besar akan menekan gaya ke bawah pada benda kerja, yang mengarah pada pembuatan garis kasar.
- Area alat cetakan harus lebih besar dari kertas pengkilap, terutama saat memoles cetakan dengan kertas pengkilap yang ditekan bambu atau tembaga.
- Bentuk alat pemolesan cetakan harus mirip dengan bentuk cetakan. Ini akan memastikan bahwa Anda tidak mendistorsi benda kerja selama pemolesan.
Kemampuan Cetak Plastik Injeksi RapidDirect
Kapan pun Anda membutuhkan layanan cetak injeksi terbaik, RapidDirect adalah perusahaan yang Anda pilih. Di RapidDirect, kami memiliki standar manufaktur berkualitas tinggi yang digabungkan dengan tim ahli yang berpengalaman. Insinyur kami memiliki pengetahuan lengkap tentang cetak plastik injeksi, dan Anda dapat yakin mendapatkan layanan terbaik.
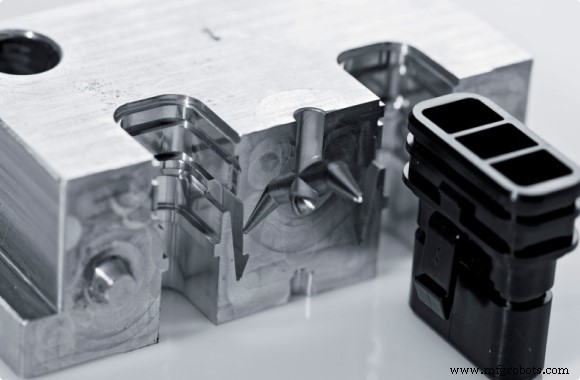
Ada ratusan bahan yang dapat Anda pilih, dengan berbagai teknik finishing yang cocok. Kemampuan finishing cetakan plastik injeksi kami memungkinkan kami untuk menghasilkan bagian plastik berkualitas tertinggi. Semua ini, dan banyak lagi, hadir dengan harga yang kompetitif. Unggah file desain Anda hari ini, dan Anda akan mendapatkan penawaran dalam hitungan detik.
Panduan SPI untuk Pemolesan Cetakan Plastik Cetak Injeksi
Society of the Plastics Industry memiliki standar untuk finishing pemolesan cetakan. Tabel kekasaran permukaan pemolesan SPI menentukan tekstur permukaan cetakan yang diperlukan untuk berbagai bagian dan aplikasi plastik. Berikut adalah spesifikasi sesuai pedoman SPI:
| Standar SPI | Panduan | Finishing Biasa | Kekasaran Permukaan Biasa |
| A-1 | Grade #3 Diamond | Lensa / Cermin – memerlukan bahan 420 SS | 0,012 hingga 0,025 |
| A-2 | Grade #6 Diamond | Bagian High Polish | 0,025 hingga 0,05 |
| A-3 | Grade #15 Diamond | Bagian High Polish | 0,05 hingga 0,10 |
| B-1 | Kertas 600 Grit | Bagian Medium Polish | 0,05 hingga 0,10 |
| B-2 | Kertas 400 Grit | Medium Polish | 0,10 hingga 0,15 |
| B-3 | Kertas 320 Grit | Med – Low Polish | 0,28 hingga 0,32 |
| C-1 | Batu 600 | Bagian Low Polish | 0,35 hingga 0,40 |
| C-2 | Batu 400 | Bagian Low Polish | 0,45 hingga 0,55 |
| C-3 | Batu 320 | Bagian Low Polish | 0,63 hingga 0,70 |
| D-1 | Dry Blast Glass Bead | Satin Finish | 0,80 hingga 1,00 |
| D-2 | Dry Blast #240 Oxide | Dull Finish | 1,00 hingga 2,80 |
| D-3 | Dry Blast #24 Oxide | Dull Finish | 3,20 hingga 18,0 |
Pertimbangan untuk Pemolesan Cetakan Plastik Cetak Injeksi
Sebelum mempertimbangkan pemolesan cetakan, ada beberapa faktor penting yang perlu Anda pertimbangkan. Ini akan membantu Anda membuat pilihan yang tepat antara teknik pemolesan cetakan. Pertimbangan utama meliputi:
Pertimbangan Proses Cetak
Saat bahan plastik pendingin, mereka menyusut. Penyusutan menarik bagian tersebut jauh dari rongga untuk membantu mereka menempel pada inti dengan lebih erat. Dalam kasus ini, gaya pembuka maksimum diperlukan untuk mengeluarkan bagian plastik dari inti. Jika permukaan dalam cetakan tidak dioles dengan halus, gaya peluaran dan waktu siklus meningkat secara signifikan. Sudut drafting untuk cetak injeksi sering berpasangan dengan pemolesan cetakan.
Drafting sisi bagian akan mengurangi gaya yang diperlukan untuk mendorongnya dari inti dan menariknya keluar dari rongga. Namun, ada kasus di mana persyaratan fungsional bagian plastik tidak menyediakan sudut drafting. Dalam kasus tersebut, pemolesan cetakan plastik injeksi yang halus menjadi lebih penting. Oleh karena itu, akan lebih baik untuk menentukan persyaratan pemolesan cetakan, terutama untuk bagian yang memerlukan sudut drafting minimal atau tidak ada.
Pertimbangan Bahan
Beberapa bahan plastik cenderung menghasilkan permukaan yang lebih mengkilap. Misalnya, bagian polystyrene menghasilkan penampilan yang lebih bersinar dibandingkan polietilena padat rendah terlepas dari finishing cetakan. Selain itu, polivinil klorida lunak & polietilena, polyurethan, dan beberapa termoplastik elastomer cenderung menempel pada permukaan yang sangat dioles. Untuk bahan tersebut, pemolesan cetakan yang di-blast ringan akan cukup.
Plastik yang kuat dan fleksibel dapat menahan permukaan yang kasar. Bahan tersebut meliputi ABS, polipropilena, dan styrene tahan taburan. Di sisi lain, bahan yang kaku dan rapuh seperti akrilik tidak menahan finishing kasar. Draw polishing lebih bermanfaat untuk jenis bahan ini. Anda harus cukup hati-hati untuk menentukan finishing cetakan yang sesuai untuk bahan plastik yang tepat.
Pertimbangan Biaya Pemolesan Cetakan
Pemolesan cetakan adalah proses bertahap yang dimulai dengan pemolesan kasar ke pemolesan yang semakin halus. Semakin tinggi finishing yang diperlukan, semakin banyak langkah pemolesan yang diperlukan. Akibatnya, setiap langkah mewakili biaya masing-masing.
Bagian cetak injeksi yang transparan akan memerlukan pemolesan tinggi pada baik rongga maupun inti. Ini juga mewakili peningkatan harga. Menurut beberapa ahli industri, pemolesan cetakan mewakili sekitar 10 persen dari biaya cetakan keseluruhan. Namun, ini mungkin bervariasi untuk perusahaan cetak injeksi yang berbeda.
Kesimpulan
Kualitas cetakan sangat penting terkait dengan kualitas akhir bagian cetak injeksi. Pemolesan cetakan plastik cetak injeksi adalah cara yang bagus untuk meningkatkan estetika bagian cetakan dan memastikan kualitas produk yang tinggi. Oleh karena itu, gunakan tips yang diberikan di atas untuk mendapatkan hasil terbaik dari cetak injeksi Anda. Untuk layanan cetak injeksi yang terpercaya, hubungi RapidDirect hari ini!



