Mengapa Ketebalan Dinding Seragam Penting dalam Cetak Injeksi – Panduan Desain
Jika Anda pernah membongkar bagian plastik, Anda akan memperhatikan bagian-bagian ini memiliki ketebalan dinding yang seragam. Nah, itu bukan kebetulan. Ketebalan dinding berperan besar dalam menentukan keberhasilan atau kegagalan bagian. Ini adalah salah satu aturan terpenting dalam desain cetak injeksi. Jika tidak dilakukan dengan benar, ini dapat mengakibatkan berbagai masalah saat memesin bagian. Dalam artikel ini, kami akan meninjau mengapa ketebalan dinding cetak injeksi yang seragam penting, defek yang dapat ditimbulkan jika tidak dilakukan dengan benar, dan hubungan antara pemilihan bahan dan pemesinan dinding cetak injeksi.
Prinsip yang Perlu Dipertimbangkan Saat Merancang Dinding Bagian Cetak
Setelah selesai memesin, bagian harus menyusut agar dapat dengan mudah dikeluarkan dari cetakan. Kecepatan bagian plastik menyusut dalam proses cetak injeksi bergantung pada dua faktor utama: ketebalan dinding dan ketebalan plastik bahan yang digunakan. Semua bagian plastik menyusut saat pendingin. Oleh karena itu, desain untuk bagian plastik ini dilakukan sedemikian rupa sehingga penyusutan ini seragam. Kecepatan penyusutan yang berbeda mengakibatkan berbagai defek, baik kosmetik maupun fatal. Saat desain plastik untuk ketebalan dinding, berikut adalah beberapa aturan yang diperhatikan oleh desainer:
Sudut Tajam
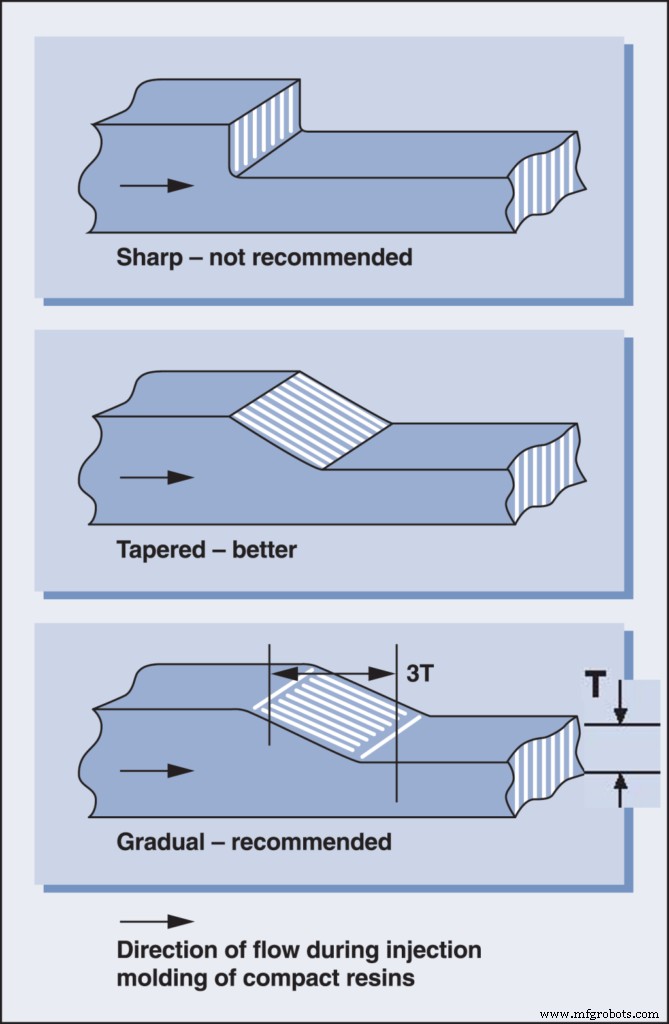
Sudut bagian sangat penting dalam menentukan apakah bagian akan gagal atau tidak. Ini karena bagian dengan sudut tajam akan memiliki konsentrasi stres yang tinggi. Ini dapat menghambat aliran plastik dan menyebabkan defek pada bagian. Untuk mencegah ini, sebagian besar desainer membuat radius dalam sudut 0,5 kali ketebalan plastik sementara radius luar adalah 1,5 kali ketebalan plastik.
Ketebalan Dinding Bersebelahan
Untuk dinding bersebelahan, ketebalan satu dinding tidak boleh kurang dari 40 hingga 60 persen dari dinding lain. Selain itu, keduanya ketebalan dinding harus berada dalam ambang batas untuk bahan tertentu.
Sudut Draft
Draft membantu memfasilitasi pengeluaran bagian yang mudah dari cetakan. Secara umum, Anda harus mengizinkan sebanyak mungkin draft yang diizinkan oleh ketebalan plastik. Dalam plupart kasus, satu hingga dua derajat draft ditambah 1,5 derajat tambahan per 0,25 mm ketebalan plastik sudah cukup. Ini mungkin bervariasi tergantung pada desain cetakan untuk ketebalan dinding dan ketebalan bagian.
Bosses
Panduan desain cetakan untuk ketebalan dinding harus berlaku untuk bosses (struktur silindris yang mengelilingi pembukaan yang dimaksudkan untuk sekrup). Mereka harus memiliki ketebalan 40 hingga 60 persen dari area yang melingkupi.
Rims dan Bends
Ketebalan rims dan bends juga harus semata-mata seragam. Salah satu cara untuk memastikan ini adalah dengan menambahkan radius yang cukup pada kurva. Ini membantu memastikan bahwa bahan plastik mengalir lancar melalui rongga cetakan.
Ribs
Ribs dapat diterapkan pada bagian yang membutuhkan kekuatan. Keuntungan menggunakan ribs dibandingkan dengan mempertebal bagian adalah mereka mengurangi risiko deformasi. Ribs juga lebih hemat biaya karena mereka pendingin lebih cepat dan membutuhkan lebih sedikit bahan untuk diproduksi.
Mengapa Penting untuk Mempertahankan Ketebalan Dinding Seragam?
Penampilan
Ketebalan dinding yang tidak merata mempengaruhi estetika bagian cetak injeksi. Defek seperti deformasi dan tanda tenggelam dapat muncul karena ketebalan dinding yang tidak merata. Masalah kosmetik seperti garis aliran juga dapat diperhatikan.
Tantangan Gating
Gating dilakukan dari bagian tebal ke bagian tipis. Ketebalan dinding yang tidak merata dapat mengakibatkan aliran plastik cair dari bagian tipis ke bagian yang lebih tebal. Ini mengakibatkan masalah karena bahan plastik mungkin mulai mendingin di bagian tipis, yang secara efektif menghalangi aliran ke bagian yang lebih tebal. Defek seperti tenggelam dan deformasi timbul akibat hal ini.
Stres Geser
Stres geser plastik dalam aliran dapat dipengaruhi oleh ketebalan dinding yang bervariasi. Stres geser plastik yang mengalir dengan laju pengisian konstan meningkat seiring berkurangnya ketebalan dinding. Ketebalan dinding yang tidak merata maka menghasilkan berbagai tingkat stres geser. Ini adalah penyumbang utama deformasi dalam plastik.
Laju Pendinginan
Bagian yang lebih tebal membutuhkan waktu lebih lama untuk mendingin. Sebuah bagian dengan ketebalan dinding yang tidak merata akan harus tetap dalam cetakan hingga seluruh bagian mendingin. Ini mengakibatkan peningkatan waktu siklus dan proses manufaktur secara keseluruhan.
Biaya
Dinding yang lebih tebal membutuhkan lebih banyak bahan plastik untuk diisi. Mereka juga membutuhkan lebih banyak waktu untuk mendingin. Bahan lebih banyak dan waktu lebih lama pada mesin cetak injeksi hanya akan meningkatkan biaya produksi.
Defek yang Disebabkan oleh Ketebalan Dinding Tidak Seragam
Meskipun cetak injeksi menyediakan salah satu metode terbaik untuk manufaktur bagian, masih ada faktor yang dapat mengakibatkan defek pada produk akhir Anda. Beberapa defek dapat timbul sebagai hasil dari proses cetakan serta ketebalan plastik bahan yang digunakan. Di bawah ini disorot beberapa defek yang dipengaruhi oleh ketebalan dinding.
Deformasi
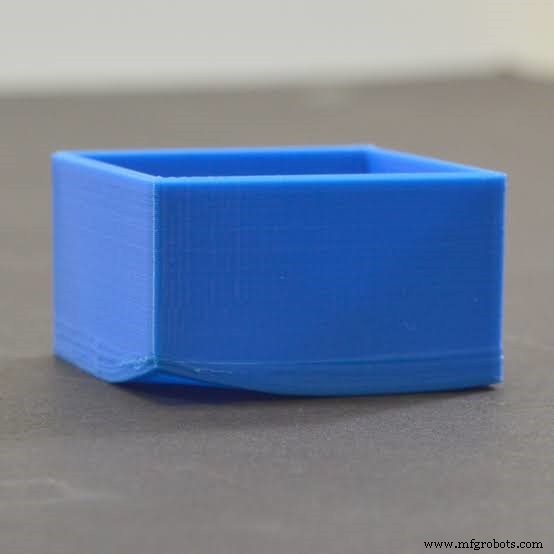
Deformasi timbul akibat penyusutan yang tidak merata dari berbagai bagian produk. Ini menyebabkan tiruan dan lentur dalam bentuk produk setelah selesai. Seperti yang telah disorot, ketebalan dinding yang tidak merata menyebabkan bagian produk mendingin dengan laju yang berbeda yang mengarah pada deformasi.
Garis Aliran
Garis aliran adalah defek estetika yang terjadi pada produk plastik. Mereka muncul sebagai gelombang atau garis, biasanya dengan nada warna yang berbeda dari area sekitar. Mereka terjadi akibat laju aliran plastik cair yang berbeda dalam rongga cetakan.
Tanda Tenggelam
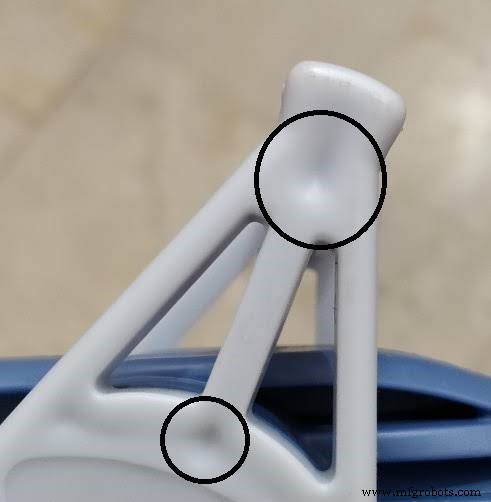
Tanda tenggelam seperti krater kecil yang terbentuk pada produk cetak injeksi. Krater ini terbentuk ketika bahan plastik tidak dapat mendingin sepenuhnya saat berada dalam cetakan. Tanda penyusutan lebih sering terbentuk pada bagian yang lebih tebal produk karena mereka membutuhkan lebih banyak waktu untuk mendingin.
Short Shots
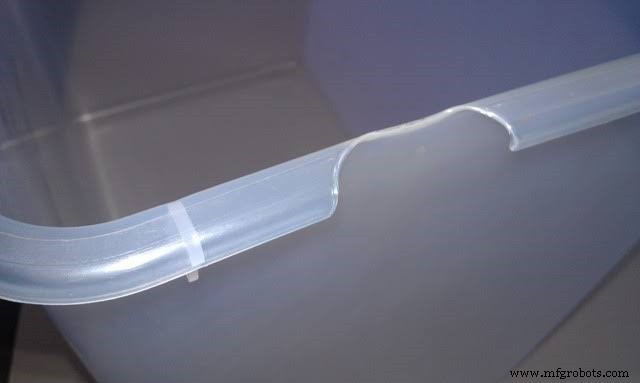
Short shot terjadi ketika sebagian dari produk hilang. Ini terjadi karena plastik cair gagal mencapai semua bagian cetakan. Ketebalan dinding yang tidak merata dapat menyebabkan defek ini. Ketika ketebalan dinding tidak merata, plastik yang mengalir dari bagian tipis ke bagian yang lebih besar dapat mendingin terlalu awal. Ini kemudian mencegah plastik cair mencapai bagian yang lebih tebal.
Memilih Bahan untuk Cetak Plastik Injeksi
Salah satu faktor terpenting untuk menentukan ketebalan dinding adalah bahan yang digunakan. Ini karena bahan akan menjadi faktor pembatas seberapa tipis desain plastik untuk ketebalan dinding dapat berupa. Berbagai bahan akan mengizinkan berbagai ketebalan dinding. Penting untuk melalui tahap pengujian di mana Anda dapat mencoba berbagai bahan dan desain plastik untuk konfigurasi ketebalan dinding sebelum memulai produksi besar.
Pilihan bahan Anda juga menentukan ketebalan plastik. Ada beberapa bahan yang tersedia untuk dipilih. Beberapa bahan memungkinkan Anda merancang dinding yang sangat tipis sementara yang lain membutuhkan dinding yang lebih tebal. Anda harus mencoba mencari keseimbangan antara fungsionalitas, performa, dan biaya saat memilih bahan.
Di RapidDirect, kami menawarkan berbagai bahan yang memungkinkan berbagai ketebalan dinding untuk bagian Anda. Anda dapat menemukan informasi lebih lanjut tentang bahan dari bagian bahan kami. Anda juga dapat menemukan ketebalan dinding yang direkomendasikan untuk berbagai bagian plastik di bawah ini.
Panduan Ketebalan Bahan Umum.
| Bahan | Ketebalan dinding yang direkomendasikan |
| ABS | 0,045 – 0,140 |
| Acetal | 0,030 – 0,120 |
| Akrilik | 0,025 – 0,500 |
| Liquid Crystal Polymer | 0,030 – 0,120 |
| Long-Fiber Reinforced Plastic | 0,075 – 1,000 |
| Nylon | 0,030 – 0,115 |
| Polycarbonate | 0,040 – 0,150 |
| Polyester | 0,025 – 0,125 |
| Polyethylene | 0,030 – 0,200 |
| Polyphenylene Sulphide | 0,020 – 0,180 |
| Polypropylene | 0,025 – 0,150 |
| Polystyrene | 0,035 – 0,150 |
| Polyurethane | 0,080 – 0,750 |
| Rigid PVC | 0,090 – 0,250 |
| Soft PVC | 0,025 – 0,150 |
Dinding yang lebih tebal membuat bagian yang lebih kuat. Mereka juga meningkatkan risiko deformasi, menambahkan berat ekstra pada produk, waktu ekstra pada produk, dan juga membutuhkan lebih banyak bahan. Dinding tipis di sisi lain, meskipun lebih murah dapat menyebabkan retakan dan kerusakan produk. Penting untuk menemukan keseimbangan yang tepat antara ketebalan dinding dan performa.
Desain untuk Kemampuan Produksi
Bahkan setelah memperbaiki desain plastik untuk ketebalan dinding untuk bagian Anda, disarankan untuk melihat bagaimana bagian akan berfungsi dengan koreksi baru. Inilah proses Design for Manufacturability (DfM) berperan. Dengan DfM, Anda dapat dengan mudah mengidentifikasi defek baru atau modifikasi desain lainnya untuk membantu mengurangi ketebalan dinding.
Karena pentingnya tahap ini, juga penting bahwa Anda menyerahkannya kepada para ahli yang merupakan ahli di bidang ini dan akan memberikan hasil terbaik. Secara alternatif, Anda dapat melakukannya sendiri. Namun, ini hanya akan meningkatkan waktu produksi produk. Oleh karena itupun, mengapa tidak menyelesaikannya kepada para ahli di sini.
Dengan layanan cetak injeksi RapidDirect, Anda memiliki akses ke tim analis DfM ahli yang bekerja untuk memastikan desain produk Anda adalah yang terbaik. Desainer kami juga akan bekerja sama dengan analis DfM untuk memastikan bahwa desain plastik untuk ketebalan dinding bagian Anda berada dalam bentuk optimum.
Kesimpulan
Menjaga ketebalan dinding tetap seragam dalam proses cetak plastik injeksi bagus untuk estetika serta integritas struktural produk Anda. Ini bisa cukup tantang karena ada banyak pertimbangan yang harus Anda buat. Untuk menyederhanakan proses ini, Anda perlu bekerja dengan perusahaan cetak injeksi yang memiliki pengalaman dan keterampilan yang diperlukan untuk mewujudkan proyek Anda tanpa komplikasi. RapidDirect adalah pilihan yang sempurna untuk memastikan pekerjaan cetak injeksi Anda tidak ada cacat ketebalan dinding.
Layanan Cetak Plastik Injeksi RapidDirect
Di RapidDirect, terdapat berbagai macam bahan yang dapat Anda pilih. Ini memungkinkan Anda memilih bahan dengan fungsionalitas, performa, dan harga terbaik untuk proyek Anda. Dengan cara ini, berbagai ketebalan plastik juga tersedia untuk Anda. Kami juga memiliki berbagai macam proses cetak injeksi yang tersedia untuk memenuhi berbagai kebutuhan Anda.
Fasilitas kapasitas canggih kami memungkinkan kami untuk melayani Anda dengan cepat. Kami memberikan penawaran dalam satu hari kerja. Anda juga akan memiliki akses ke umpan balik DFM gratis kami, membantu Anda menyelesaikan masalah desain sebelum produksi dimulai.
Kunjungi situs web kami hari ini untuk memulai.



