Memahami Garis Las pada Bagian Plastik: Penyebab, Cacat, dan Strategi Pencegahan
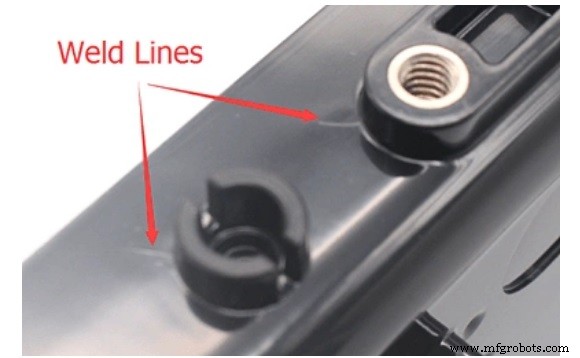
Mempunyai cacat atau bercak pada bagian yang selesai pasti akan membuat siapa pun tidak puas. Dengan bagian yang terbuat dari plastik, ini bisa berarti lebih banyak masalah karena bercak dapat menyebabkan kegagalan fungsional bagian. Contoh bercak pada bagian plastik adalah garis las.
Garis-garis ini dapat sangat mempengaruhi produk plastik Anda karena dapat menyebabkan kegagalan seluruh proses produksi. Ini biasanya akan berarti kerugian sejumlah besar uang karena proses akan harus dimulai dari awal. Untuk membantu menghindari hal ini, artikel ini akan membahas penyebab garis las, cacat yang ditimbulkannya, dan cara mencegahnya.
Bagaimana Garis Las Muncul?
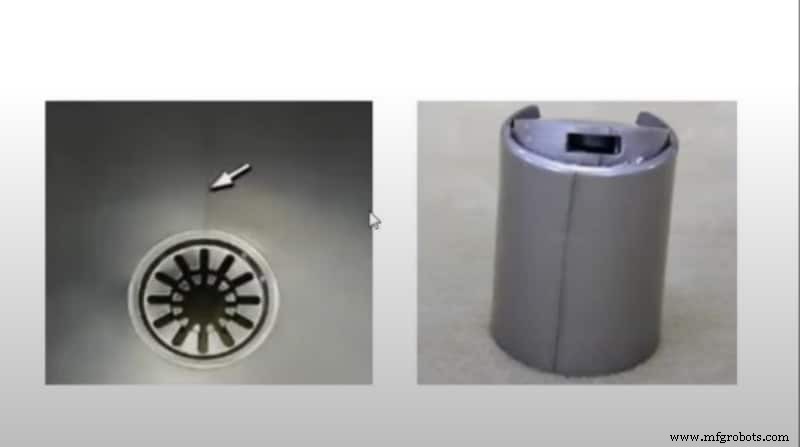
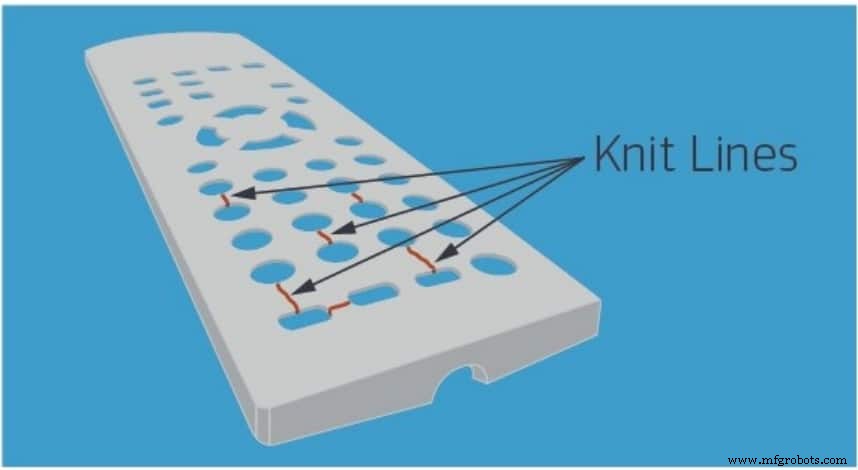
Garis las (juga dikenal sebagai garis rajutan) adalah garis di mana dua aliran depan bertemu ketika tidak ada kemampuan dari dua atau lebih aliran depan untuk “rajut” bersama, atau “las,” selama proses cetak. Garis-garis ini biasanya terjadi di sekitar lubang atau penghalang dan menyebabkan area yang lemah secara lokal pada bagian cetak.”
Istilah lain yang populer digunakan oleh ahli pemesinan dalam hubungannya dengan garis las adalah garis gabung. Meskipun keduanya mirip dalam penampilan, mereka memiliki satu perbedaan kecil. Perbedaan adalah sudut pertemuan dari dua aliran depan. Untuk garis las, sudut pertemuan selalu lebih kecil dari 135 derajat. Setiap sudut pertemuan yang lebih besar dari ini menciptakan garis gabung.
Untuk lebih memahami bagaimana fenomena ini terbentuk, perlu untuk mengetahui apa yang terjadi ketika plastik mengalir. Ketika plastik mengalir, mereka membentuk aliran depan yang halus dan kontinu. Aliran ini tetap halus selama tidak ada kontak dengan penghalang.
Namun, jika aliran bertemu dengan benda atau penghalang, seperti pin, segera terpecah menjadi dua bagian berbeda untuk mengelilingi benda. Sekarang, Anda memiliki dua sisi berbeda—satu mengalir melalui satu bagian benda dan yang lain di sisi seberang benda.
Aliran bergabung kembali di depan, meninggalkan sedikit depresi di permukaan. Depresi kecil ini adalah garis kecil yang disebut garis las atau garis rajutan. Namun, garis las mungkin tidak berlanjut di seluruh aliran. Jadi, saat aliran berlanjut, dua aliran depan dapat secara bertahap bergabung kembali untuk membuat satu aliran depan yang tidak terganggu. Ini berlanjut sampai garis las dalam cetak injeksi plastik hilang.
Penyebab Garis Las
Seperti banyak cacat bagian, sejumlah faktor berkontribusi terhadap pembentukan garis selama desain bagian. Beberapa faktor ini meliputi:
- Tekanan
- Suhu
- Desain cetakan
- Kecepatan
- Kotoran
- Over-release cetakan
Tekanan
Jika tekanan tidak cukup untuk mendorong aliran dan gabung kembali, ini dapat menciptakan garis las yang lebar. Ini dapat terjadi jika mesin rusak atau pengaturannya dilakukan tidak tepat. Ini juga bisa menjadi hasil dari masalah dengan desain cetakan.
Suhu
Jika suhu tidak cukup tinggi, Anda mungkin mulai memiliki penggerasan premature. Beberapa bagian mungkin mengeras sementara bagian lain masih mengalir. Dengan ini, Anda akhirnya mungkin akan memiliki garis las.
Suhu yang diperlukan untuk alur resin kontinu mungkin menurun di berbagai tempat. Beberapa tempat semacam itu adalah cetakan, saluran ke cetakan, dan mesin cetak injeksi.
Desain Cetakan
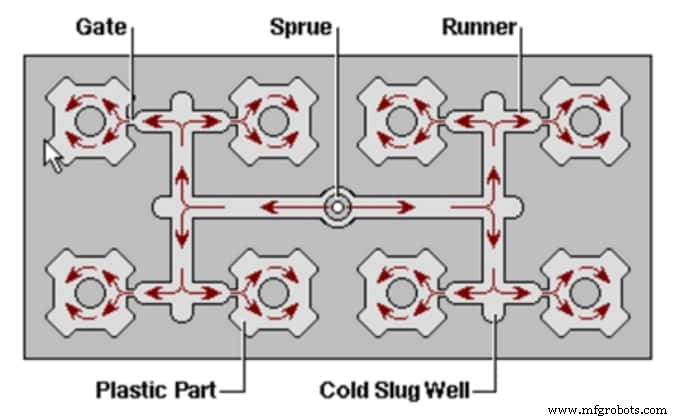
Cetakan dengan desain yang buruk dapat menyebabkan garis las di berbagai area desain Anda. Beberapa kesalahan umum dalam desain cetakan yang dapat menyebabkan garis rajutan adalah ketebalan dinding yang tidak tepat dan penempatan pintu injeksi yang tidak tepat.
Kecepatan
Dengan kecepatan rendah, resin akan melalui cetakan dengan lambat. Ini berarti aliran depan mungkin tidak mendingin pada waktu yang sama. Jika satu mendingin sebelum menyentuh yang lain, ini dapat menyebabkan garis rajutan dalam cetak injeksi.
Kotoran
Jika resin mengandung kotoran, tidak akan ada aliran halus melalui cetakan. Ini bisa berarti bahwa satu bagian aliran akan lebih cepat dari yang lain.
Over-release Cetakan
Jika ada terlalu banyak release cetakan, Anda mungkin membutuhkan tekanan lebih tinggi untuk mendorongnya melalui mesin. Jika tidak, kecepatan akan turun, dan ini dapat menyebabkan garis las.
Mengapa Anda Harus Menghindari Garis Las
Garis rajutan dalam cetak injeksi tidak diinginkan, terutama ketika penampilan permukaan dan kekuatan bagian adalah perhatian utama. Oleh karena itu, Anda harus menghindarinya untuk alasan-alasan berikut:
Rentan Pecah
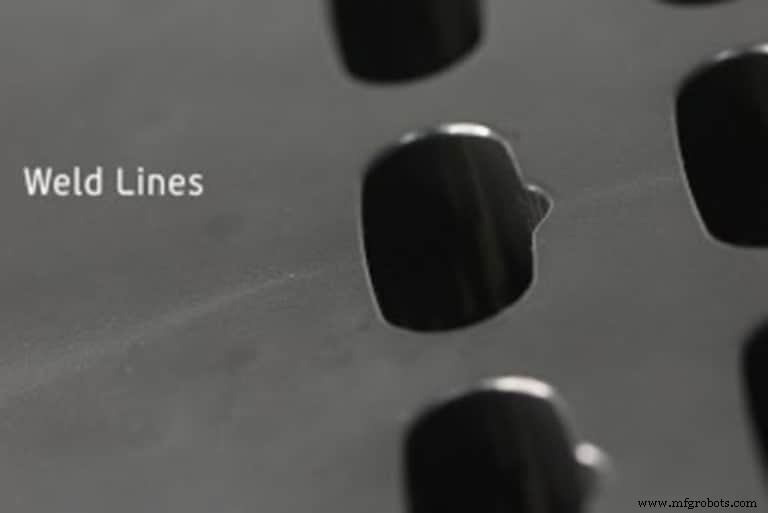
Garis las biasanya adalah area terlemah pada bagian Anda. Jadi, bahan dapat dengan mudah pecah dari area tersebut. Jika bagian dirancang untuk tujuan yang memerlukan kekuatan yang baik, kerapuhan yang disebabkan oleh garis las dapat menghalanginya dari melayani tujuan tersebut secara efektif.
Misalnya, jika Anda memiliki garis rajutan di sekitar lubang baut pada bagian Anda, garis itu mungkin pecah saat Anda memasang dan mengerat baut melalui lubang.
Merusak Penampilan Permukaan
Garis rajutan mungkin merusak penampilan desain Anda. Tidak peduli seberapa banyak upaya yang Anda lakukan untuk desain agar terlihat menarik, satu garis rajutan mungkin menjadi titik perhatian yang merusak desain.
Tips untuk Menghilangkan Garis Rajutan
Anda dapat menghilangkan garis las dalam cetak injeksi plastik dengan memastikan satu aliran depan selama proses cetak. Anda juga dapat menghilangkan rajutan dengan memastikan garis tersebut tertutup dengan baik. Tips berikut dapat membantu Anda untuk mencapai ini:
- Ubah desain bagian
- Ubah desain cetakan
- Sesuaikan kondisi cetak
Ubah Desain Bagian
Anda dapat melakukannya dengan meningkatkan ketebalan dinding. Ini akan membantu memfasilitasi transmisi tekanan dan juga memastikan bahwa ada suhu leleh yang lebih tinggi. Meningkatkan ketebalan dinding bagian dapat membantu melambatkan kecepatan pendinginan resin. Ini memberikan resin lebih waktu untuk menyebar ke bagian yang tidak tertutup sebelum akhirnya mendingin dan mengeras.
Namun, Anda harus berhati-hati untuk tidak membuat dinding bagian terlalu tebal. Jika Anda melakukannya, Anda mungkin akhirnya memiliki tanda sink.
Anda juga dapat mengurangi rasio ketebalan bagian. Dengan aliran yang lebih ringan, cairan akan mencakup rentang yang lebih luas dengan cepat. Jadi, seharusnya menutup garis las.
Anda juga dapat menyesuaikan dimensi dan posisi pintu injeksi. Simpan bagian yang menyebabkan rajutan sejauh mungkin dari tepi desain Anda. Jika Anda menempatkannya terlalu dekat dengan tepi, itu dapat dengan mudah pecah.
Ubah Desain Cetakan
Anda dapat mengubah desain cetakan dengan meningkatkan ukuran pintu injeksi dan saluran. Anda juga harus menghilangkan udara yang terperangkap dalam cetak injeksi garis las. Jika Anda tidak menghilangkan udara, itu akan membuat bagian yang tidak terisi dalam desain bagian Anda yang akan lebih lanjut menyebabkan penlemahan. Anda dapat menghilangkan udara yang terperangkap dengan meletakkan lubang ventilasi di area garis las.
Cara lain untuk mengubah desain cetakan adalah dengan mengubah desain pintu injeksi. Ini akan membantu menghilangkan cetak injeksi garis las atau memastikan bahwa mereka terbentuk lebih dekat dengan pintu injeksi di bawah tekanan pengemasan tinggi dan pada suhu tinggi.
Sesuaikan Kondisi Cetak
Cara lain untuk menghilangkan garis las dalam cetak injeksi plastik adalah dengan menyesuaikan kondisi cetak. Kondisinya adalah suhu, kecepatan injeksi, dan tekanan injeksi.
Jika suhu leleh rendah atau kecepatan dan tekanan injeksi rendah, Anda mungkin akhirnya memiliki garis las yang lebih mencolok. Jadi, Anda dapat menghilangkan garis las dengan meningkatkan kondisi-kondisi ini.
Kesimpulan
Mempunyai garis las pada bagian plastik yang selesai adalah cacat manufaktur yang harus dihindari apa pun harganya. Selain meninggalkan luka yang jelek pada permukaan produk Anda, itu juga memiliki kekurangan fungsional seperti peningkatan kerapuhan.
Untuk memastikan produk plastik akhir Anda berkualitas tertinggi dan bebas dari garis las, RapidDirect adalah pilihan terbaik untuk Anda. Kami mengirim bagian dengan kualitas manufaktur dan fungsional tertinggi yang selalu membuat klien kami puas. Dalam waktu 12 jam setelah menghubungi kami, kami akan mengirimkan penawaran yang memperkirakan biaya untuk produksi bagian Anda.
Juga, kami menyediakan analisis DfM profesional dan analisis alur cetakan dan mengirim umpan balik desain GRATIS untuk setiap pesanan yang Anda buat dengan kami. Dengan cara ini, kami dapat mengoptimalkan desain Anda untuk memastikan produk tidak ada cacat.
Dengan kami, Anda mendapatkan plastik cetak injeksi berkualitas tertinggi.



