CosiMo Demonstran RTM Termoplastik Pintar Canggih untuk Simulasi Tutup Kotak Baterai
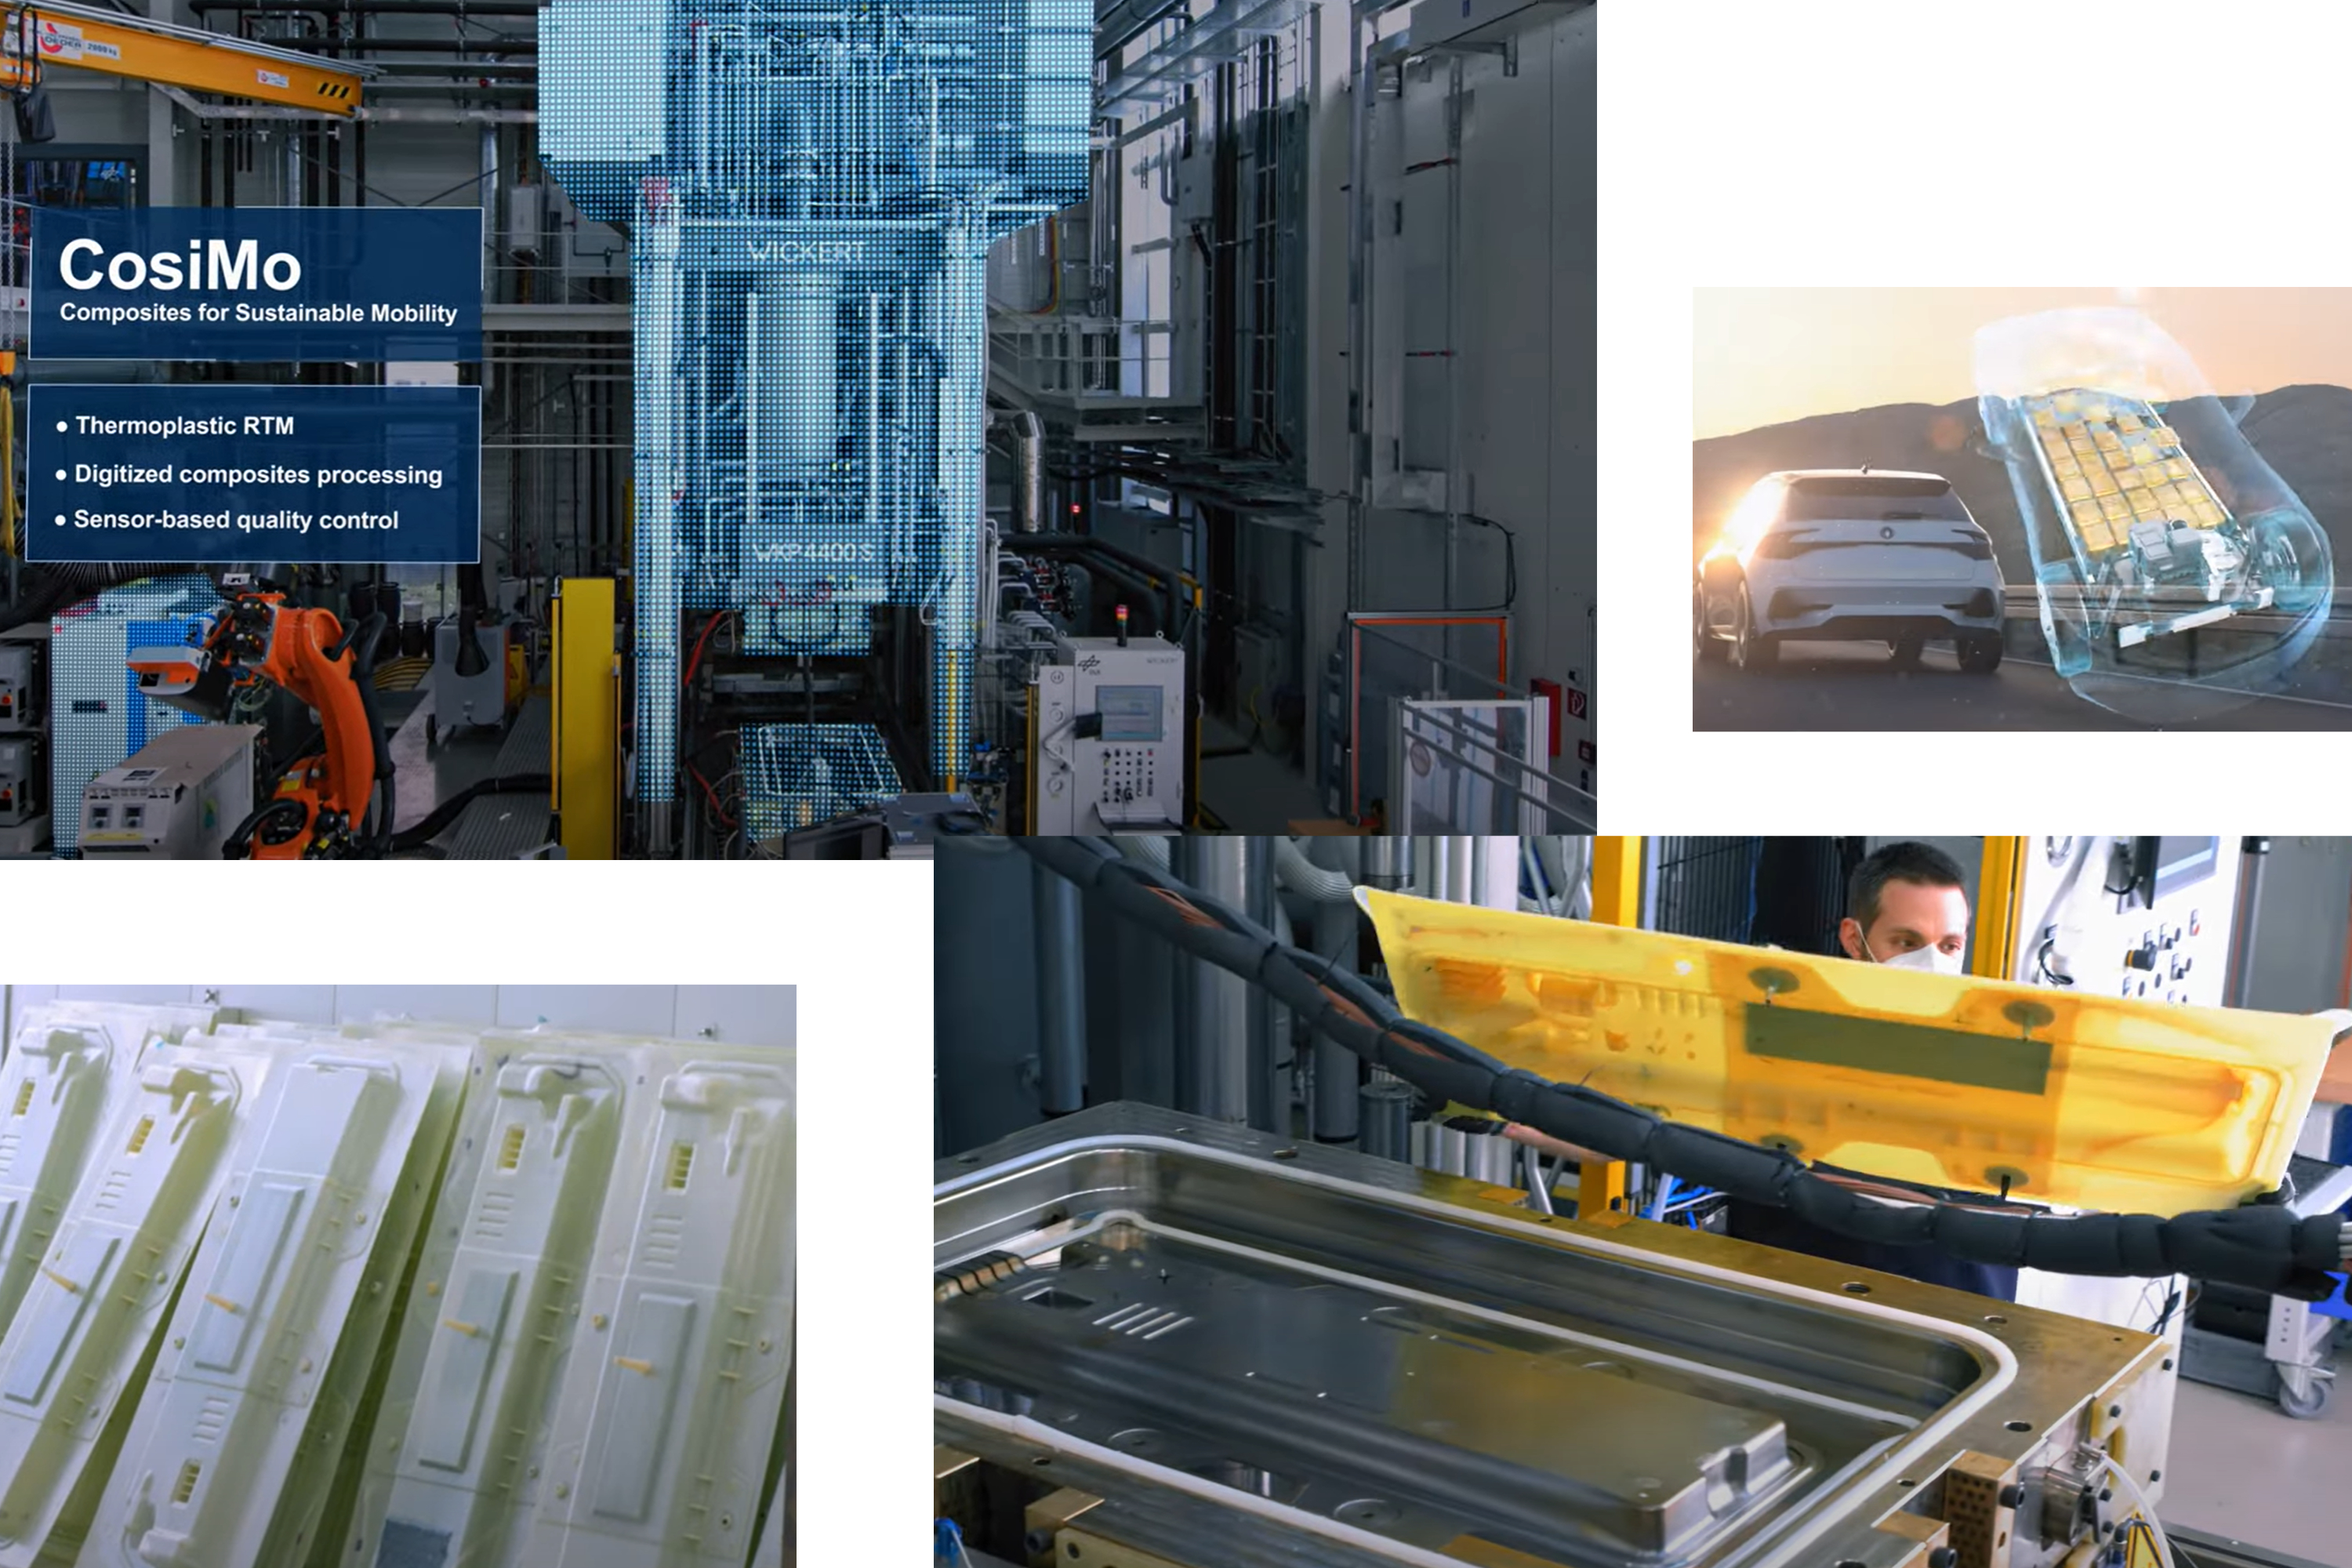
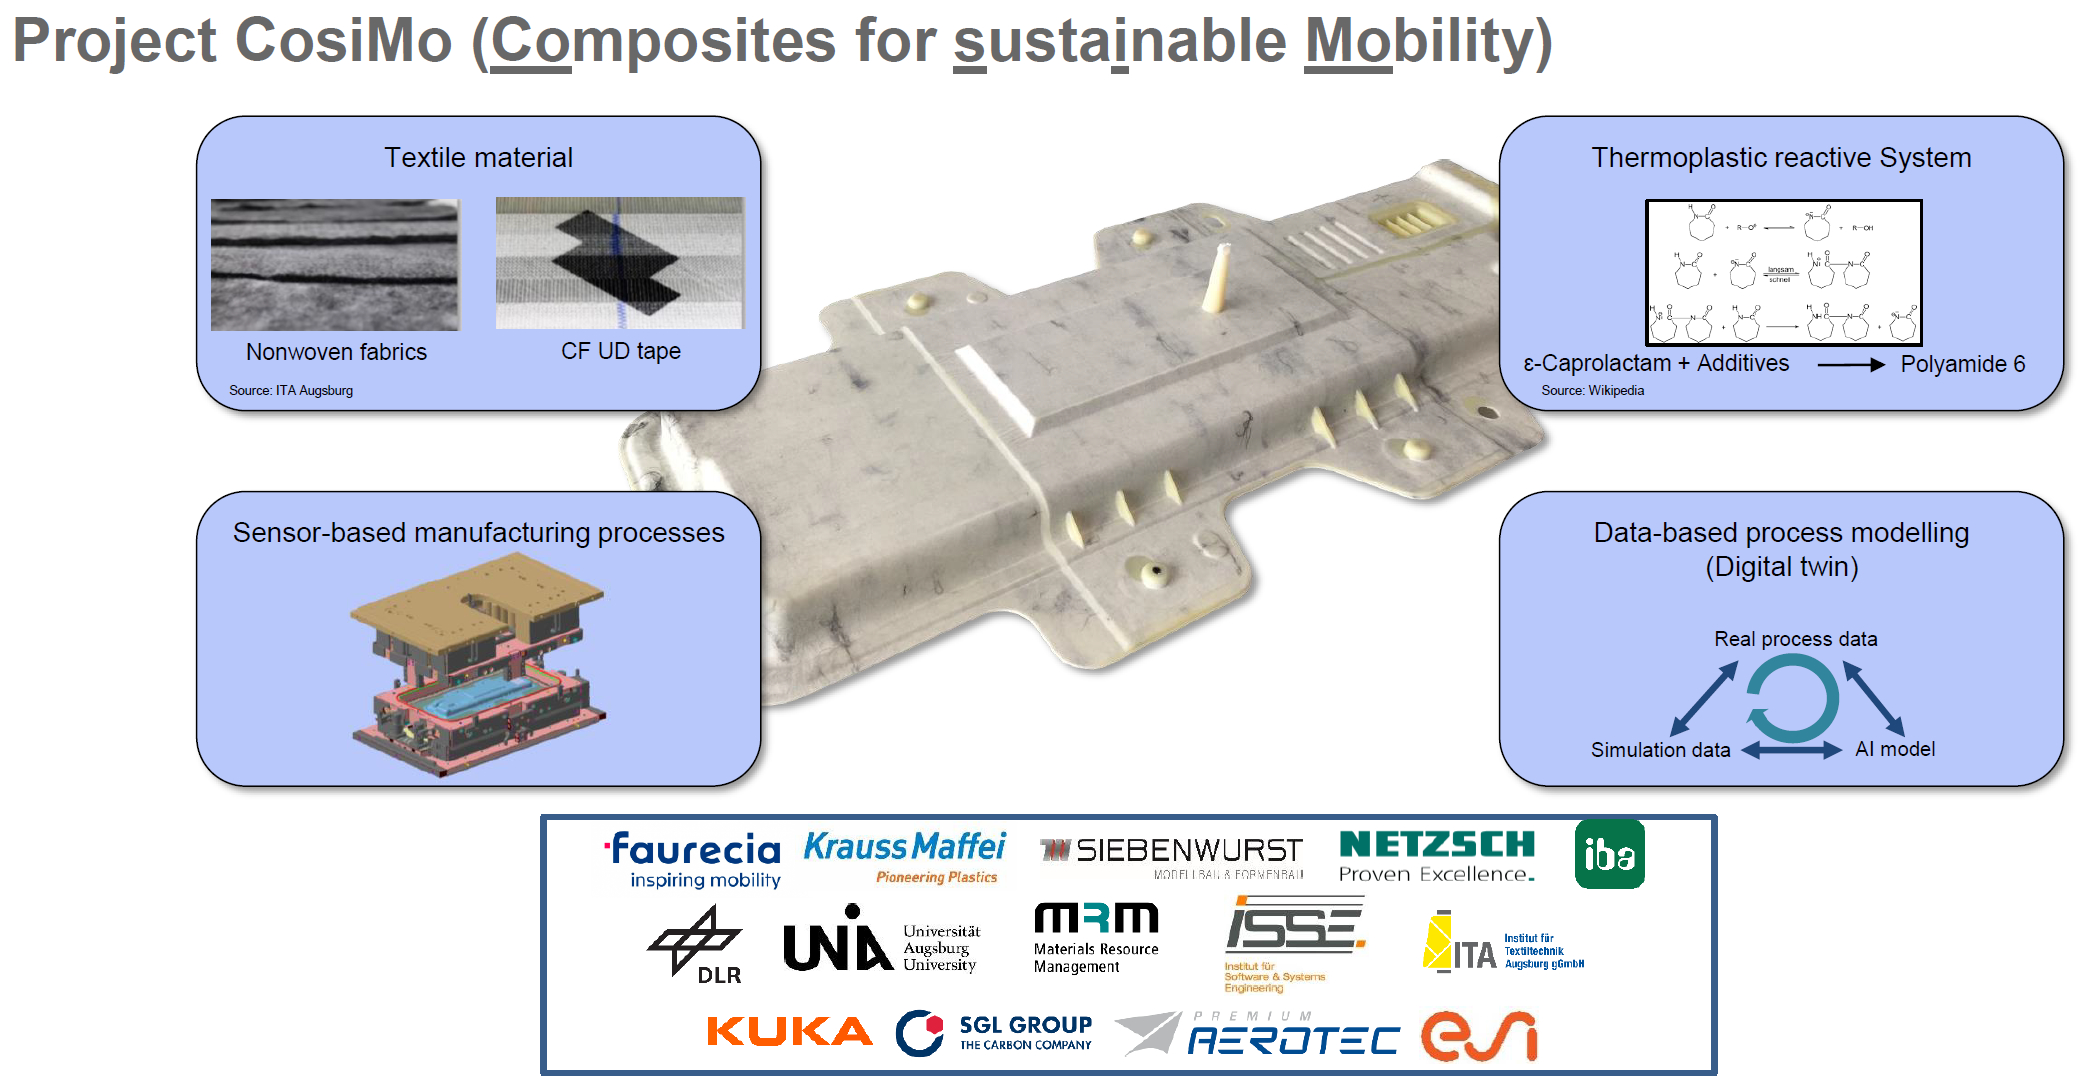
Proyek "komposit untuk mobilitas berkelanjutan" (CosiMo) diluncurkan pada 2018 oleh Faurecia Clean Mobility (Nanterre, Prancis) untuk mengembangkan proses transfer molding resin (RTM) komposit termoplastik pintar menggunakan jaringan sensor komprehensif yang mencakup data dari cetakan pintas serta data mesin dari mesin injeksi dan press panas. Proyek akan selesai pada akhir 2021 dan mitra CosiMo telah memperoleh pengetahuan dan pengalaman dengan kontrol loop tertutup yang menggabungkan data sensor real-time dengan parameter material dari data laboratorium dan simulasi. CosiMo didanai oleh Kementerian Perekonomian, Pembangunan Regional dan Energi Bavaria dalam program Campus Carbon 4.0.
Bagian demonstrasi, yang berukuran 1.100 milimeter panjang dan 530 milimeter lebar, dirancang oleh pusat penelitian Faurecia Clean Mobility di Augsburg, Jerman. Tujuannya adalah untuk mengeksplorasi keterbatasan material dan proses, termasuk inti logam dan busa, geometri kompleks, berbagai radius serta ketebalan yang bervariasi dari 2,5 hingga 10 milimeter. Kain non-tenun serat kaca hingga 1.000 gram per meter persegi disediakan oleh fasilitas Institute for Textile Technology (ITA) di Augsburg. Kain non-crimp serat kaca (NCF) dan pita serat karbon unidireksional untuk penguat lokal juga diteliti. Material serat kaca memungkinkan penggunaan serat daur ulang dari bagian komposit akhir usia (EOL).
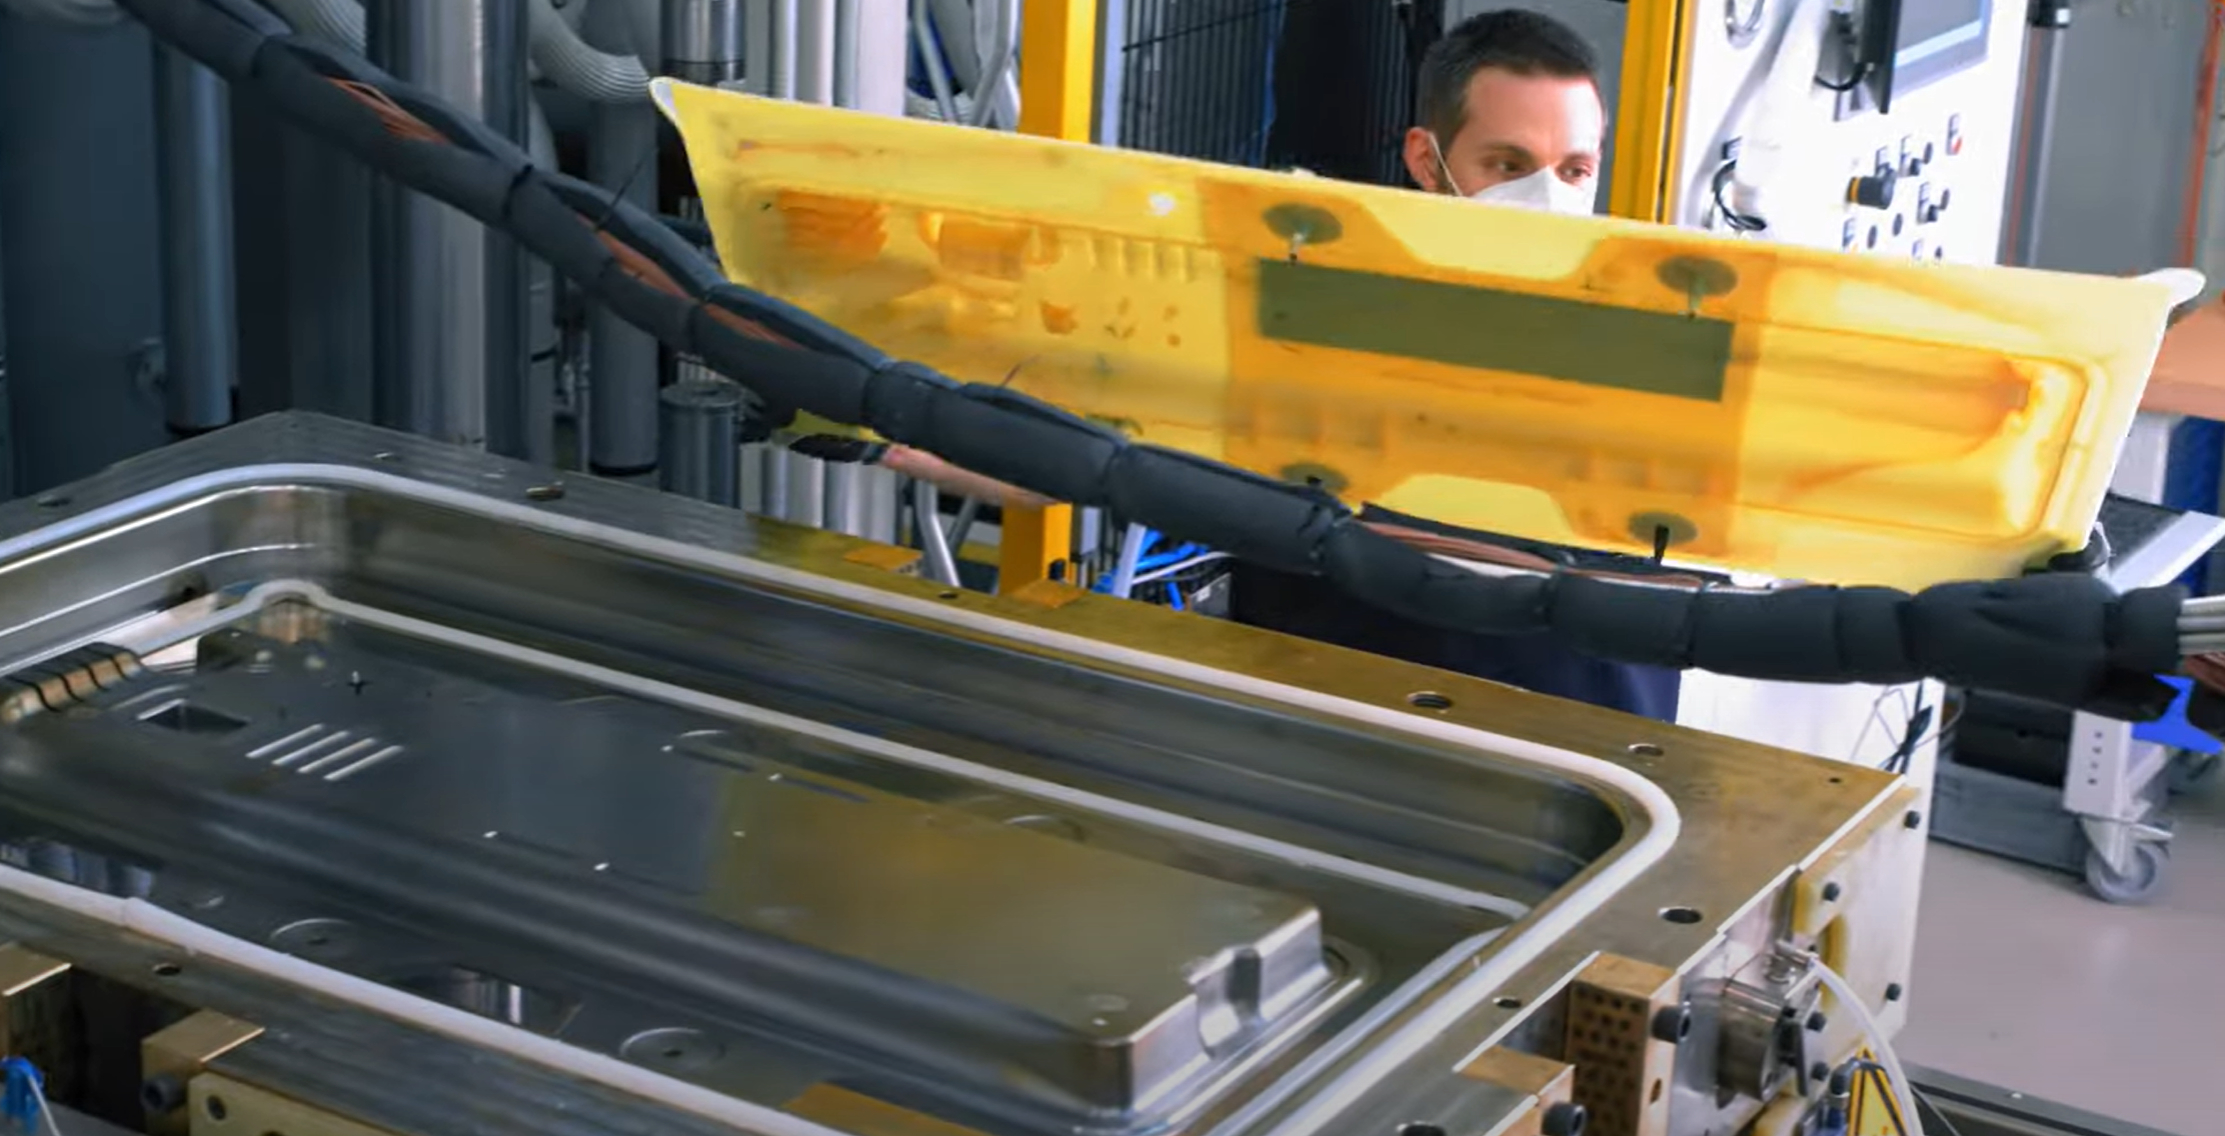
Berdasarkan desain bagian oleh Faurecia Clean Mobility dan alat preforming yang diproduksi di Augsburg, proses T-RTM dalam CosiMo menggunakan mesin injeksi 3K (tiga komponen) KraussMaffei (Munich, Jerman). Proyek ini adalah turunan dari proses 2K yang dipatenkan oleh Tecnalia (Donostia-San Sebastián, Spanyol) yang telah ditampilkan oleh KraussMaffei di pameran K 2016 di Düsseldorf, Jerman. Mesin injeksi 3K digabungkan dengan press panas Wickert (Landau in der Pfalz, Jerman) 4.400 kilonewton di mana alat RTM baja dipasang. Alat RTM diproduksi oleh Siebenwurst di Dietfurt, Jerman.
Tujuan utama proyek adalah untuk menelisik otomatisasi penuh dan kontrol proses berbasis sensor untuk proses T-RTM satu tahap menggunakan cetakan RTM berensor dan press panas. Sekitar 100 bagian demonstrasi diproduksi dalam proyek ini oleh Pusat Teknologi Produksi Ringan (ZLP, Augsburg) Deutsches Zentrum für Luft- und Raumfahrt (DLR). "Bagian-bagian ini, yang dibuat dengan penguat yang bervariasi, berkualitas tinggi dan menunjukkan reproduktibilitas yang tinggi," kata Jan Faber, pemimpin proyek manufaktur CosiMo di DLR ZLP.
Sebagai pemimpin proyek untuk paket kerja "HAP 3 - Alat Pintas," DLR ZLP juga menyediakan antarmuka kunci antara karakterisasi material dasar dalam paket kerja "HAP 1 - Non-Tenun Disesuaikan" dan "HAP 2 - Sistem Reaktif" dengan "HAP 4 - Kontrol Proses Berbasis Data."
Jaringan Sensor
Lebih dari 70 sensor diintegrasikan ke dalam alat RTM baja untuk memantau parameter proses selama injeksi resin dan polimerisasi in-situ. Jaringan ini terdiri dari berbagai sensor termasuk sensor tekanan/suhu gabungan dari Kistler (Winterthur, Swiss), sensor dielektrik dari Netzsch (Selb, Jerman) dan sensor ultrasonik yang dikembangkan oleh Universitas Augsburg. Sensor terakhir berdasarkan konsep sensor piezoelektrik komersial yang banyak digunakan, tetapi dimodifikasi untuk kebutuhan suhu tinggi dan integrasi dalam cetakan pada pemrosesan komposit termoplastik. Data material, proses dan mesin dikumpulkan, diproses dan kemudian dipublikasikan ke platform machine learning oleh sistem akuisisi data pusat yang disediakan oleh iba AG (Fürth, Jerman).
Simulasi dan Optimasi Proses
Jaringan sensor memungkinkan pemantauan aliran resin dan polimerisasi, serta pelacakan parameter bagian dalam geometri cetakan kompleks. Parameter proses seperti suhu dan tekanan digunakan untuk menganalisis perilaku pengisian resin dan polimerisasi secara real-time.

Data parameter proses dari sensor juga digunakan untuk mengoptimasi model simulasi proses. Berdasarkan demonstrator manufaktur yang telah ditentukan sebelumnya, sub-proses manufaktur bagian (misalnya, simulasi pengisian resin) dan karakteristik komponen yang terpolimerisasi (misalnya, simulasi distorsi) dimodelkan dengan perangkat lunak ESI PAM composites (ESI Group, Rungis, Prancis). DLR ZLP membandingkan hasil simulasi ini dengan data proses nyata untuk mengoptimasi proses T-RTM, sebagai bagian dari aktivitas paket kerja HP3.
Proyek kemudian mengembangkan kontrol proses otomatis dan berbasis data simulasi dengan metode machine learning. Institut untuk Rekayasa Perangkat Lunak dan Sistem (ISSE, prof. Reif) di dalam Universitas Augsburg menghasilkan data pelatihan machine learning dan mengembangkan model kecerdasan buatan (AI) yang memprediksi status polimerisasi serta waktu yang diperlukan untuk polimerisasi, dan masalah potensial selama sub-proses injeksi, pengisian dan polimerisasi resin. Ini dilakukan dalam kerjasama dengan Kuka (Augsburg, Jerman), mitra kunci lain dalam proyek.
Model kinetik yang menggambarkan kemajuan polimerisasi dikembangkan oleh Institut Manajemen Sumber Daya Material (MRM) di dalam Universitas Augsburg. Netzsch juga menjadi mitra kolaborasi kunci, mentransfer pengetahuan mereka tentang pemantauan proses termo-set ke pemantauan proses termoplastik untuk membantu membangun kemampuan model AI prediktif untuk memprediksi kapan polimerisasi PA6 harus selesai dan bagaimana status polimerisasinya.
Produksi dan Pengujian Bagian
Untuk produksi bagian, alat baja dipanaskan hingga 170°C dan komponen resin caprolaktam reaktif dipanaskan hingga 120°C. Preform ditempatkan ke dalam cetakan, yang kemudian ditutup. Setelah singgan untuk memungkinkan preform mencapai suhu cetakan, monomerk caprolaktam diinjeksi, yang memakan waktu 20-25 detik. Simulasi proses menunjukkan polimerisasi in-situ membutuhkan waktu 5,7 menit setelah injeksi untuk konversi 98,5%. Setelah waktu ini, press dibuka dan bagian dikeluarkan dari cetakan pada 170°C.
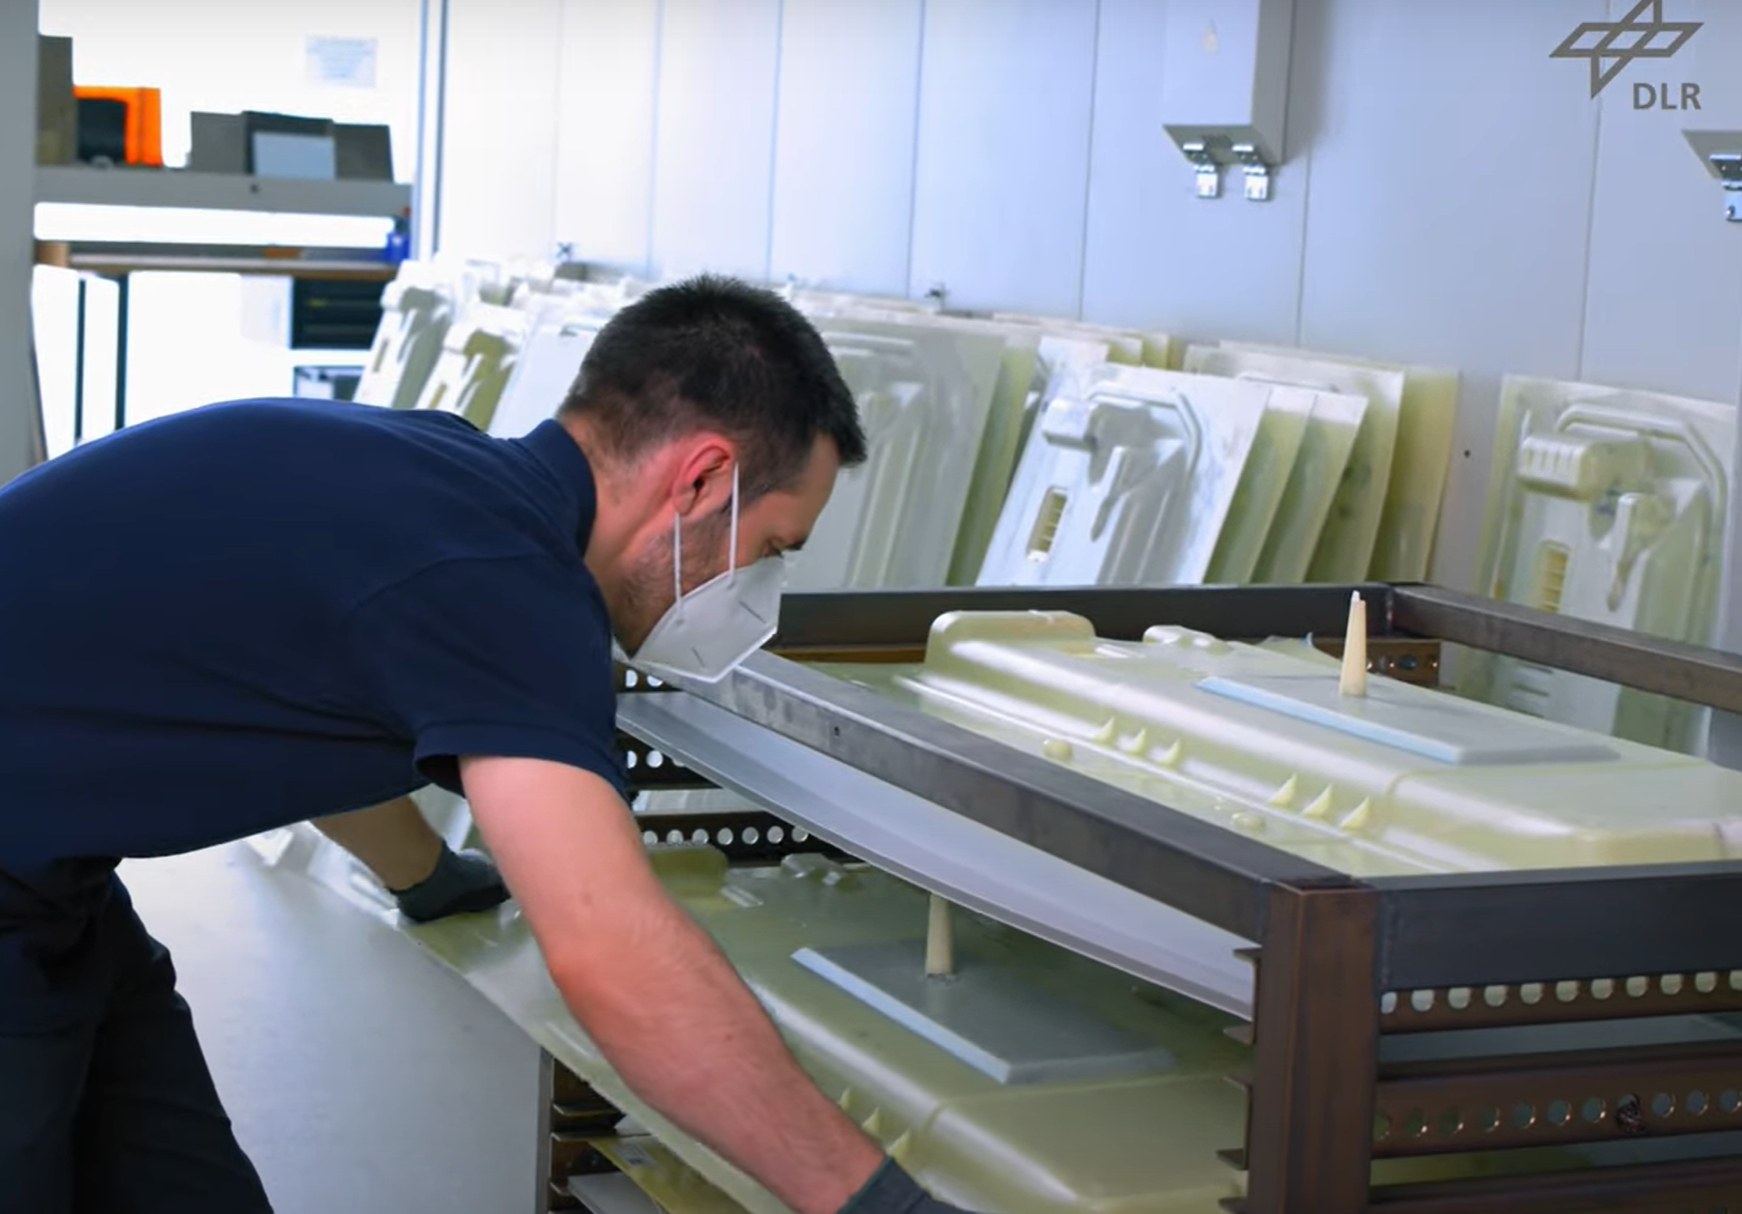
Tingkat polimerisasi dikonfirmasi melalui spektroskopi inframerah, data reometri dan analisis sensor DEA polimerisasi. bagian yang selesai dievaluasi menggunakan pengujian non-desaktiber termasuk mikroskopi, termografi dan ultrasonik terhubung udara. Kualitas bagian dikorelasikan dengan data sensor proses dan dibandingkan dengan bagian serat kaca/termoplastik serupa di pasar.
Pengembangan Masa Depan
Bagi DLR ZLP, kata Faber, proyek ini telah berhasil. "Kami telah menyelesaikan bagian kami dan telah mengembangkan banyak pengetahuan tentang penggunaan sensor untuk mencapai kontrol loop digital penuh dari pemrosesan komposit," katanya. "Untuk produksi serial industri, tidak ada yang akan memasang begitu banyak sensor dan itulah bukan apa yang kita harapkan. Tetapi untuk penelitian ini, jaringan sensor besar ini sangat akurat dan membantu kami untuk memiliki visibilitas penuh ke dalam proses dan perilaku material. Kami dapat melihat efek lokal dalam proses sebagai respons terhadap variasi ketebalan bagian atau dalam material terintegrasi, seperti inti busa."
Dia mengatakan bahwa proyek ini telah menghasilkan banyak pengetahuan dan melihat potensi masa depan untuk menerapkannya pada proses RTM dan infus yang lebih lambat, di mana risiko masalah kualitas bagian secara historis sangat tinggi. Faber juga akan mempresentasikan perkembangan dan hasil proyek CosiMo dalam "Pemantauan proses berbasis sensor dari polimerisasi in-situ dalam manufaktur T-RTM dengan caprolaktam" pada Rabu, 29 September selama acara live dan virtual, konferensi SAMPE Europe 21, di Sesi 1, Ruangan 1 - Otomotif.
DLR ZLP juga merupakan salah satu dari tiga mitra kunci dalam Jaringan Produksi AI (kecerdasan buatan) Augsburg - yang didirikan pada Januari 2021 - yang juga menggabungkan Universitas Augsburg dan Institut Fraunhofer untuk Pengecoran, Komposit dan Teknologi Pengolahan (Fraunhofer IGCV). Seperti yang dijelaskan oleh Dr. Markus Sause, direktur Jaringan Produksi AI dan juga peneliti proyek CosiMo yang mengembangkan sensor ultrasonik, "Kami akan memperluas cetak biru kolaborasi ini yang telah disoroti dalam proyek CosiMo ke skala yang jauh lebih besar, mengembangkan teknologi AI untuk produksi dengan fokus kuat pada komposit. Fasilitas baru kami berukuran 5.000 meter persegi di Augsburg akan dibuka pada 2022 dan dilengkapi dengan berbagai mesin selama tahun depan, memungkinkan perusahaan untuk melihat demonstrasi apa yang dapat dilakukan AI untuk proses nyata dalam lingkungan produksi."
Faurecia Clean Mobility, sementara itu, akan memperluas secara internal pengetahuan yang diperoleh dari proyek CosiMo, yang sepenuhnya selaras dengan strategi kelestarian dan transisi ekologis Faurecia. Faurecia juga ingin mengucapkan terima kasih kepada Kementerian Perekonomian, Pembangunan Regional dan Energi Bundes Bavaria, yang telah memberikan dukungan keuangan untuk proyek penelitian ini.



