Proses Energiron HYL: Reduksi Langsung Lanjutan Bijih Besi Menjadi DRI Berkualitas Tinggi
Proses HYL dirancang untuk konversi bijih besi (pelet/bijih lump) menjadi besi logam, dengan penggunaan gas reduksi di reaktor moving bed solid-gas. Oksigen (O2) dikeluarkan dari bijih besi oleh reaksi kimia berdasarkan hidrogen (H2) dan carbon monoxide (CO) untuk produksi direct reduced iron (DRI)/hot briquetted iron (HBI) yang sangat metalis. Proses HYL saat ini dipasarkan di bawah merek 'Energiron'.
Proses HYL untuk reduksi langsung bijih besi adalah hasil dari upaya penelitian yang dimulai oleh Hojalata y L.mina, S.A. (selanjutnya dikenal sebagai Hylsa), pada awal 1950-an. Setelah evaluasi awal konsep, diputuskan untuk memasang proses menggunakan tunnel furnace dan beberapa run dilakukan. Batch pertama dibuat dengan menggunakan furnace kuno (yang telah dibangun untuk memanaskan plate) pada 5 Juli 1950. Satu bagian bijih hancur dengan ukuran berkisar 12 mm hingga 25 mm dicampur dengan 40% coke breeze dan 15% batu kapur dengan granulometri yang sama seperti bijih. Campuran ini dimasukkan ke dalam crucibles tanah liat dan ke dalam 2 pipa besi, masing-masing dengan diameter 100 mm dan panjang 1 meter. 20 kg DRI berkualitas baik diproduksi.
Pabrik gas pertama, dengan kapasitas desain 50 ton per hari, tidak dapat mencapai level metallization yang dapat diterima. Selama 18 bulan operasinya, ia mengalami beberapa perubahan, termasuk pemasang natural gas reformer dengan tujuan untuk meningkatkan gas reduksi. Akhirnya, operasinya ditangguhkan pada awal 1955. Setelah upaya yang mengecewakan ini, beberapa eksperimen dilakukan dan pabrik pilot dirak untuk menguji ide-ide baru. Ketika pabrik pilot ini dioperasikan, ia mulai menghasilkan besi reduksi berkualitas baik dengan sukses pada laju 30 ton per hari. Segera mencapai produksi sistematis hampir 60 ton harian.
Pengembangan Pabrik Komersial
Dengan produksi yang sukses dari direct reduced iron dengan proses reduksi langsung berbasis gas HYL, studi dimulai untuk desain pabrik komersial pertama dengan kapasitas harian 230 ton DRI. Pabrik reduksi langsung skala industri pertama dioperasikan pada 5 Desember 1957. Pabrik Hylsa Monterrey 1-M, fixed-bed reactor atau proses batch, memiliki kapasitas awal 75.000 ton per tahun DRI. Ia tetap beroperasi kontinu hingga 1991, hampir 35 tahun produksi penuh. Pada 1978, American Society for Metals menetapkan Pabrik Hylsa' HYL Process Plant 1-M sebagai landmark historis karena menjadi implementasi industri sukses pertama dari teknologi pembuatan besi direct reduced. Namun, daya saing teknologi ini terbatas karena sifat batch-nya.
Pada akhir 1970, output DRI total dunia untuk 1970 mencapai 790.000 ton, 680.000 ton di antaranya diproduksi di pabrik proses HYL. Namun, HYL memperkirakan bahwa daya saing teknologi ini akan terbatas karena sifat batch-nya. Untuk alasan ini, program penelitian dimulai pada 1967 untuk mengembangkan proses kontinu (moving bed), memulai pabrik industri pertama pada Mei 1980 di Hylsa Monterrey, Meksiko, 23 tahun setelah sukses pabrik HYL pertama. Proses shaft furnace kontinu baru disebut HYL III. Konsep proses baru ini mengarah pada produktivitas pabrik yang lebih tinggi, kualitas DRI yang unggul, konsumsi energi yang lebih rendah dan operasi pabrik yang lebih sederhana.
Nama HYL III dipilih, mewakili generasi ketiga teknologi HYL. Generasi kedua (HYL II) pada dasarnya adalah modifikasi dari proses fixed-bed asli yang dirancang untuk meningkatkan efisiensi dan mengurangi konsumsi gas alam. Selama tahap pengembangan proses ini dua modifikasi penting dibuat yaitu (i) penggunaan tabung alloy suhu tinggi di furnace pemanas ulang gas reduksi, yang telah memungkinkan pemanasan gas ke suhu yang lebih tinggi, dan (ii) pengurangan jumlah furnace pemanas dari empat unit asli menjadi dua unit. Dalam proses HYL II, gas reduksi (kaya CO dan H2) dihasilkan, biasanya oleh reforming katalitik berbasis nickel. Namun, proses HYL II tidak pernah dikomersialkan karena kemunculan proses HYL III menawarkan keuntungan yang signifikan.
Sejak itu, beberapa perbaikan telah digabungkan dalam proses moving bed HYL III. Pada 1986 sistem pemisahan CO2 disisipkan dalam rangkaian gas reduksi, yang menghasilkan perbaikan signifikan dalam produktivitas, konsumsi energi, dan kualitas DRI. Konsumsi gas reformed berkurang sekitar 50% dan produktivitas shaft furnace juga meningkat sekitar 50%.
Pada 1995, teknologi pembakaran parsial disisipkan di pabrik HYL dengan menyuntikkan O2 di transfer line antara heater gas reduksi dan inlet shaft furnace. Skema ini memungkinkan peningkatan penting suhu gas reduksi, serta in-situ reforming. Ini mengurangi konsumsi gas reformed sekitar 25% dan meningkatkan produktivitas shaft furnace. Pada 1988 total feed gas alam dan injeksi O2 ke shaft furnace (reduction reactor) mengarah pada 'HYL self-reforming scheme', di mana gas reformed make-up dikurangi menjadi nol. Skema tanpa reformer ini dinamai proses HYL ZR dan diterapkan dengan sukses di pabrik Hylsa 4M pada April 1998, dan di pabrik Hylsa 3M5 pada Juli 2001.
Penggunaan coating bijih pelet/lump untuk reduksi langsung diperkenalkan pada 1988. Sistem transportasi pneumatik (teknologi Hytemp) dan feeding DRI panas ke EAF diperkenalkan pada 1993. Selama 1994 HYL mulai memproduksi DRI karbon tinggi (C) dengan konten C 3% hingga 5%. Desain pabrik dual-discharge (DRI dan HBI) pertama di dunia dioperasikan selama 1997.
Penggunaan muatan bijih lump 100% dilakukan secara rutin selama tahun 2000. Selama 2001 micro module (200.000 ton per tahun) pabrik berdasarkan HYL ZR (zero reformer) teknologi tanpa reformer diperkenalkan. Pabrik proses HYL ZR berdasarkan gasifikasi batubara dan coke oven gas (COG) diperkenalkan. Juga, DR plant dengan kapasitas desain 2,5 juta ton per tahun dalam satu modul disuplai selama tahun. Antara micro module dan single module dengan kapasitas 2,5 juta ton per tahun, tersedia modul dengan kapasitas tahunan 500.000 ton, 800.000 ton, 1,2 juta ton dan 1,6 juta ton.
Kerja pengembangan awal dilakukan oleh Hylsa. Pada 1977, Hylsa mendirikan divisi operasi baru (HYL technologies) untuk tujuan mengembangkan dan mengomersialkan teknologi reduksi langsung secara resmi. Pada 2005, Techint Technologies akuisisi HYL technologies. Nantinya divisi ini disebut Tenova HYL. Pada 2006, aliansi strategis dibentuk oleh Tenova dan Danieli untuk desain dan konstruksi pabrik DR berbasis gas di bawah merek baru 'Energiron'. Energiron adalah teknologi reduksi langsung HYL inovatif yang dikembangkan bersama oleh Tenova dan Danieli, dan namanya berasal dari produk DRI unik yang membedakan teknologi ini dari proses lain yang tersedia.
Pabrik dan Peralatan
Pabrik reduksi langsung HYL terdiri terutama dari pabrik dan peralatan berikut beserta fitur karakteristiknya.
- Shaft furnace reduksi yang menampung moving bed. Shaft furnace ini memiliki sistem untuk charging muatan besi dan sistem pengeluaran produk.
- Rangkaian gas reduksi, terdiri dari heater gas proses, recuperator panas gas atas, unit quenching/scrubbing gas atas, kompressor recycle gas reduksi, tower humifikasi dan knock out drums.
- Operasi furnace dilakukan dengan konsumsi gas alam dan air minimum, serta injeksi O2.
- Sistem pengeluaran produk dapat memiliki (i) cooler untuk produksi DRI dingin, (ii) mesin hot briquetting untuk produksi HBI, dan/atau (iii) sistem transportasi pneumatik Hytemp untuk mentransfer DRI panas langsung dari shaft furnace ke electric arc furnace (EAF).
- Rangkaian gas pendingin eksternal, terdiri dari unit quenching/scrubbing dan kompressor recycle gas pendingin.
- Sistem adsorpsi, berdasarkan PSA (pressure swing adsorption), untuk removasi CO2 dari aliran gas reduksi.
- Peralatan penanganan bijih besi termasuk surge bin bijih besi, conveyor transfer, screening station, sistem coating pelet, conveyor feeding, beserta unit sampling dan weighing.
- Sistem penanganan DRI terdiri dari conveyor dan peralatan terkait untuk transportasi DRI dingin.
- Cooling tower bersama dengan peralatan filter dan pompa.
- Sistem air pendingin proses, berdasarkan closed circuit untuk meminimalkan konsumsi air, dengan clarifier dan settling ponds.
- Sistem kontrol dan instrumentasi proses, menggunakan distributed control berbasis mikroprosesor.
- Substasi listrik, motor listrik dan pencahayaan.
- Sistem gas inerte biasanya berdasarkan gas nitrogen (N2).
- Kompressor udara
Deskripsi Proses
Proses reduksi langsung Energiron (proses HYL) menggunakan shaft furnace reduksi untuk menghasilkan DRI. Ini dirancang untuk mengonversi pelet/bijih lump besi menjadi besi logam dengan penggunaan gas reduksi di shaft furnace moving bed solid-gas. O2 dikeluarkan dari bijih besi oleh reaksi kimia berdasarkan H2 dan CO, untuk produksi DRI yang sangat metalis.
Alur proses skematik dari proses reduksi langsung ditunjukkan pada Gambar 1.
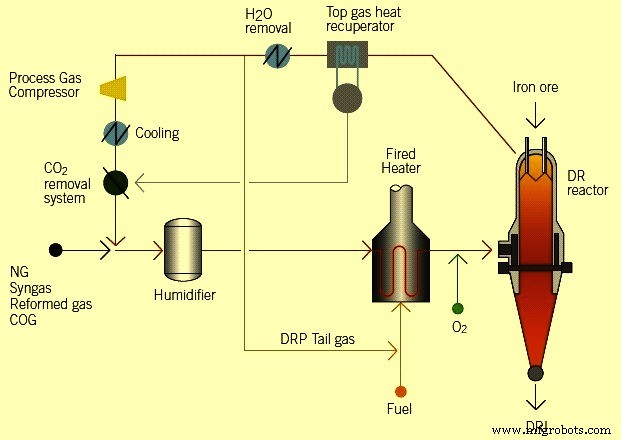
Gambar 1 Alur proses skematik proses reduksi langsung
Karakteristik utama proses HYL terdiri dari (i) penggunaan gas reduksi kaya H2 dengan rasio H2 ke CO lebih dari 4, (ii) suhu reduksi yang tinggi biasanya lebih dari 930 derajat C, dan (iii) tekanan operasi yang tinggi biasanya dalam rentang 5 kg/sq cm hingga 8 kg/sq cm. Tekanan operasi yang tinggi memiliki banyak karakteristik yang meliputi (i) kecepatan gas lebih rendah, (ii) gaya dragging lebih rendah, (iii) carry over debu lebih sedikit, (iv) konsumsi material mengandung besi lebih rendah, (v) rasio kapasitas pabrik/ukuran lebih tinggi, dan (vi) konsumsi daya listrik lebih rendah karena kompresi faktor lebih rendah. Tekanan operasi tinggi di shaft furnace juga menghasilkan produktivitas furnace yang tinggi yang sekitar 9 ton per jam per meter persegi area.
Proses fleksibel untuk menghasilkan tiga bentuk produk yang berbeda, tergantung pada persyaratan spesifik setiap pengguna. Tiga bentuk DRI adalah cold DRI, HBI atau DRI panas ('Hytemp' iron). Pengeluaran cold DRI biasanya digunakan di steel melt shop yang berdekatan dengan pabrik reduksi langsung. Ini juga dapat dikirim dan diekspor, asalkan beberapa prosedur diikuti dan berhati-hati dilakukan untuk menghindari reoksidasi. HBI adalah DRI yang dikeluarkan panas, dibriquette, dan kemudian didinginkan. Ini adalah produk dagangan biasanya dimaksudkan untuk ekspor luar negeri. Hytemp iron adalah DRI yang dikeluarkan panas, diangkut secara pneumatik dari pabrik DR ke steel melt shop yang berdekatan untuk feed langsung ke electric arc furnace (EAF). Opsi pengeluaran untuk ketiga produk serta skema aliran untuk sistem Hytemp iron ditunjukkan pada Gambar 2.
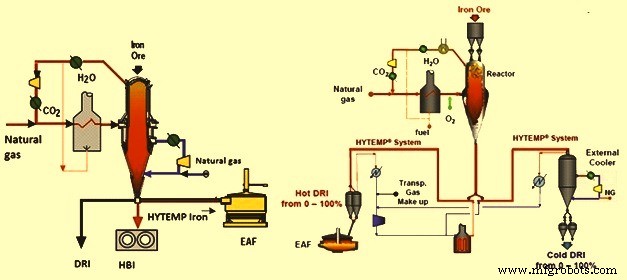
Gambar 2 Opsi pengeluaran untuk tiga produk dan skema aliran untuk sistem Hytemp iron
Konfigurasi proses dasar ditandai oleh fleksibilitasnya untuk memproses analisis gas yang berbeda. Gas reduksi dapat dihasilkan (i) langsung, oleh in-situ reforming gas alam di dalam shaft furnace, (ii) di external natural gas/steam reformer, (iii) sebagai syngas dari gasifikasi bahan bakar fosil, biomass, dll., (iv) dari gas buang proses smelting reduction seperti Corex, atau (v) dari sumber coke oven gas (COG). Semua kasus, konfigurasi proses sesuai dengan skema zero reformer dasar yang sama, menyesuaikan ukuran relatif peralatan untuk aplikasi tertentu. Untuk kedua alternatif in-situ dan steam reforming, analisis gas alam (konten heavy hydro-carbons) bukan faktor limitatif. 'make up' gas dapat berupa campuran H2, CO, CO2 dan hydrocarbons dalam proporsi apa pun.
Salah satu karakteristik bawaan alur proses Energiron yang memiliki kepentingan lingkungan tinggi adalah eliminasi selektif sampingan yang dihasilkan dari proses reduksi yaitu air (H2O) dan CO2. Sampingan ini dieliminasi melalui scrubbing gas atas dan sistem removasi CO2, masing-masing. Removasi selektif H2O dan CO2 mengoptimalkan kebutuhan make-up. Air yang dihasilkan selama proses reduksi dikondensi dan dikeluarkan dari aliran gas dan sebagian besar debu yang dibawa dengan gas juga dipisahkan. Gas yang sudah di-scrub kemudian dilewatkan melalui kompressor recycle gas proses, di mana tekanannya ditingkatkan. Gas terkompresi, setelah dikirim ke unit removasi CO2, dicampur dengan gas alam make-up, sehingga menutup rangkaian gas reduksi.
Faktor kunci dari proses HYL adalah operasinya yang tertekanku. Penggunaan O2 bergantung pada konten hydro-carbons. Metallization dan C DRI dikontrol secara independen.
Tiga tipe reaksi kimia terjadi selama proses. Mereka adalah (i) reaksi oksidasi parsial dan reforming, (ii) reaksi reduksi, dan (iii) reaksi carburizing. Reaksi ini diberikan di bawah ini.
Reaksi oksidasi parsial dan reforming
2CH4 + O2 = 2 CO + 4 H2
CH4 + H2O = CO + 3 H2
2H2 + O2 = 2 H2O
CO2 + H2 = CO + H2O
Reaksi reduksi
Fe2O3 + 3 H2 = 2 Fe + 3 H2O
Fe2O3 + 3 CO = 2 Fe + 3 CO2
Reaksi carburizing
3 Fe + CH4 = Fe3C + 2 H2
3 Fe + 2 CO = Fe3C + CO2
3 Fe + CO+ H2 = Fe3C + H2O
Reforming gas alam memerlukan (i) tingkat oksidan tertentu (H2O dan CO2), yang harus dikontrol dengan hati-hati, (ii) suhu tinggi, sebagai hasil dari pembakaran parsial, dan (iii) katalis aktif, yang disediakan oleh unit besi logam dari bijih besi yang sudah direduksi. Oksidan yang dihasilkan oleh reaksi reduksi sebagian dikonsumsi oleh reaksi reforming. Dengan cara ini, sekali dalam kontak dengan material padat di dalam shaft furnace, reforming methane lebih lanjut terjadi in-situ karena efek katalitik besi logam (Fe). Di bawah kondisi ini, methane selalu dalam kontak dengan katalis baru (besi logam Fe dalam DRI) karena DRI secara kontinu dikeluarkan dari shaft furnace. Oleh karena itu, generasi gas reduksi in-situ dan reduksi terjadi dalam lingkungan yang sangat efisien. Proses reforming ini sangat endotermik dan berlanjut hingga titik di mana suhu masih cukup tinggi. Setelah suhu turun di bawah tingkat tertentu, reforming in-situ tidak terjadi dan hanya reduksi bijih besi yang berlanjut. Sebagian besar carburizing DRI terjadi dengan cracking methane (CH4) untuk menghasilkan iron carbide (Fe3C).
Proses Energiron ZR telah mengurangi ukuran dan meningkatkan efisiensi pabrik reduksi langsung HYL. Gas reduksi dihasilkan in-situ di shaft furnace reduksi, dengan feeding gas alam sebagai make-up ke rangkaian gas reduksi dan injeksi O2 di inlet shaft furnace. Dalam proses, efisiensi reduksi optimum dicapai, karena gas reduksi dihasilkan di bagian reduksi. Karena ini, external reducing gas reformer tidak diperlukan. Biasanya, efisiensi energi keseluruhan proses ZR di atas 80 %, yang dioptimalkan oleh reforming in-situ di dalam shaft furnace. Produk mengambil sebagian besar energi yang disediakan ke proses, dengan kehilangan energi minimum ke atmosfer.
Dampak pada ukuran pabrik dari eliminasi external gas reformer signifikan. Untuk kapasitas 1 juta ton per tahun, kebutuhan area berkurang sekitar 60 %. Ini juga memfasilitasi lokasi pabrik DR berdekatan dengan steel melt shop.
Keuntungan tambahan proses ZR adalah fleksibilitas untuk carburizing DRI, yang memungkinkan pencapaian level C hingga 5 %. Ini karena potensi carburizing gas yang ditingkatkan di dalam shaft, yang memungkinkan produksi terutama Fe3C. DRI dengan konten Fe3C yang tinggi memiliki reaktivitas yang jauh lebih rendah daripada DRI normal karena heat of dissociation yang lebih tinggi diperlukan untuk Fe3C.
Proses Energiron juga dapat menggunakan reforming konvensional gas alam oleh steam, yang telah melambangkan proses HYL selama waktu lama. Gas lain seperti H2, syngas yang dihasilkan dari gasifikasi batubara, pet coke dan bahan bakar fosil serupa, dan coke oven gas (COG), di antara lain, juga merupakan sumber gas reduksi yang mungkin, tergantung pada situasi spesifik dan ketersediaan gas. Fleksibilitas ini tersedia, karena proses Energiron ZR independen dari sumber gas reduksi, tanpa kebutuhan untuk merecycle gas kembali ke reformer untuk menyelesaikan loop kimia proses.
Gas reduksi panas diisi di dalam shaft furnace di zona reduksi. Gas ini mengalir ke atas secara counter-current terhadap moving bed muatan besi. Distribusi gas seragam dan ada tingkat kontak langsung yang tinggi antara gas dan padat. Gas buang (top gas) keluar dari shaft furnace sekitar 400 derajat C dan melewati recuperator panas gas atas, di mana panas gas direkuperi untuk menghasilkan uap. Secara alternatif, panas gas buang dapat digunakan untuk pre-heat aliran gas reduksi, dan kemudian gas buang dapat didinginkan melalui proses quenching/scrubbing.
Untuk cold DRI, gas pendingin diisi ke bagian kerucut bawah shaft furnace sekitar 40 derajat C, mengalir ke atas secara counter-current terhadap moving bed DRI. Distribusi gas seragam dan ada tingkat kontak langsung yang tinggi antara gas dan padat, tanpa keterbatasan fisik terhadap aliran padat atau gas di dalam furnace.
DRI panas dikeluarkan melalui rotary valve shaft furnace, melalui diverter valve, yang mengirimkan material baik ke sistem Hytemp atau ke external cooler alternatif (untuk produksi cold DRI). Transportasi pneumatik biasanya dilakukan pada tingkat yang sama dengan tingkat produksi shaft furnace.
Untuk produksi HBI, DRI panas secara kontinu dikeluarkan pada suhu lebih dari 700 derajat C ke mesin hot briquetting yang diatur di bawah. HBI didinginkan di vibrating cooling conveyors menggunakan air pendingin dan kemudian dikeluarkan ke conveyor transportasi HBI.
Hytemp iron menggunakan sistem pneumatik untuk transportasi DRI panas ke electric arc furnace (EAF). Ini menggunakan nitrogen (N2) atau gas proses sebagai gas transportasi. Ini adalah proses ramah lingkungan karena DRI tetap tertutup dari waktu pengeluaran dari shaft furnace reduksi hingga waktu dikeluarkan ke EAF. Sistem memiliki fleksibilitas untuk feeding dua EAF dari satu shaft furnace. Di bawah shaft furnace, DRI dikeluarkan ke sistem transportasi pneumatik di mana aliran gas panas yang datang dari heater gas dicirculasi dan digunakan untuk mengangkut DRI. Untuk menghindari degradasi, DRI diangkut oleh peningkatan tekanan alih-alih kecepatan gas. Ketika DRI panas mencapai storage bin di atas EAF DRI dan gas dipisahkan. Gas dikirim ke scrubber untuk pembersihan dan pendinginan. Kemudian dikompresi dan dipanaskan untuk di-recycle. Sebelum memasuki heater gas, make-up gas ditambahkan untuk mengkompensasi kehilangan saat memisahkan DRI dari gas transportasi. DRI panas yang dipisahkan dari gas transportasi dikirim ke transition bin untuk beralih dari tekanan sistem transportasi ke tekanan atmosfer. Dari transition bin DRI pergi ke storage bin untuk diisi ke EAF oleh gravitasi. DRI panas juga dapat dikirim dari shaft furnace ke external cooler ketika steel melting shop belum siap untuk menggunakan atau menyimpan DRI panas. External cooler biasanya memiliki kapasitas untuk mendinginkan seluruh produksi DRI.
Dalam konfigurasi proses typikal HYL III, kalor gas reformed panas dan gas buang dari reformer digunakan terutama untuk generasi uap. Kebutuhan uap untuk pabrik proses DRI untuk dua end-user yaitu (i) uap untuk reforming, dan (ii) uap buang untuk sistem absorpsi CO2 di rangkaian reduksi. Jumlah dan tekanan uap yang dihasilkan ditetapkan untuk mencapai keseimbangan termal dan mekanik optimum pabrik. Biasanya, uap dihasilkan pada tekanan tinggi (63 kg/sq cm), untuk mengambil manfaat maksimum dari enthalpy uap untuk generasi listrik di single turbo generator efisiensi tinggi, sebelum digunakan untuk reforming dan di re-boiler stripper CO2. Dengan cara ini total kebutuhan daya listrik pabrik dapat dihasilkan di dalam pabrik. Kapasitas turbo generator sekitar 90 kWh/ton dalam hal pengeluaran dingin atau 105 kWh/ton HBI dalam hal pengeluaran panas yang cukup untuk memenuhi kebutuhan total listrik pabrik.
Salah satu karakteristik penting pabrik reduksi langsung Energiron adalah kemampuan untuk merancang proses dengan kebutuhan make-up air nol. Ini mungkin terutama karena air adalah produk samping dari reaksi reduksi karena dikondensi dan dikeluarkan dari aliran gas. Sebagai akibatnya, dengan adopsi sistem air closed circuit berdasarkan penggunaan exchanger panas air alih-alih cooling tower konvensional, tidak ada kebutuhan make-up air segar dan sebenarnya aliran air kecil tersisa di battery limit.
Parameter Operasi dan Konsumsi Spesifik
Karakteristik typikal produk proses Energiron ZR diberikan pada Tabel 1.
| Tabel 1 Karakteristik typikal produk |
| No. | Item | Unit | DRI | HBI | Hytemp iron |
| 1 | Metallization | % | 92 – 95 | 92 – 95 | 92 – 95 |
| 2 | Carbon | % | 1,5 – 5,5 | 1,5 – 2,5 | 1,5 – 5,5 |
| 3 | Temperature | Derajat C | 40 | 40 | > 600 |
| 4 | Bulk density | ton/cum | 1,60 | 2,50 | 1,60 |
| 5 | Apparent density | ton/cum | 3,20 | 5,00 | 3,20 |
| 6 | Nominal size | mm | 6 – 15 | 110 x 60 x 30 | 6 – 15 |
| 7 | Fe3C | % | 25 – 60 | 25 – 30 | 25 – 60 |
Parameter operasi typikal dan konsumsi spesifik untuk proses Energiron ZR diberikan pada Tabel 2.
| Tabel 2 Parameter operasi typikal dan konsumsi spesifik untuk proses HYL ZR |
| No. | Item | Unit | Cold DRI | HBI | Hot DRI |
| 1 | Carbon | % | 4,5 | 2,5 | 2,5 | 4,5 | 4,5 |
| 2 | Metallization | % | 93 | 93 | 93 | 93 | 93 |
| 3 | Suhu DRI | Derajat C | 40 | 40 | 700 | 700 | 700 |
| 4 | Iron burden | ton/ton | 1,36 | 1,39 | 1,41 | 1,36 | 1,39 |
| 5 | Gas alam | Gcal/ton | 2,25 | 2,20 | 2,23 | 2,35 | 2,25 |
| 6 | Listrik | kWh/ton | 65 | 65 | 80 | 65 | 65 |
| 7 | Oksigen | Nm³/ton | 42 | 53 | 53 | 48 | 53 |
| 8 | Air | m³/ton | 0,8 | 0,8 | 1,1 | 0,8 | 0,8 |
| 9 | Nitrogen | Nm³/ton | 12 | 12 | 19 | 18 | 18 |
Emisi typikal dari proses Energiron ZR diberikan pada Tabel 3.
| Tabel 3 Emisi typikal dari proses HYL ZR |
| No. | Emisi | Unit | Nilai |
| 1 | | NOx dengan burner ultra-low NOx | mg/Nm³ | 50 – 80 |
| 2 | | NOx dengan selective catalytic removal | mg/Nm³ | 10-50 |
| 3 | | CO | mg/Nm³ | 20-100 |
| 4 | | Debu dari stack heater/reformer | mg/Nm³ | 1 – 5 |
| 5 | | Debu dari dedusting penanganan material | mg/Nm³ | 5 – 20 |



