Merevolusi Produksi Bagian Fleksibel: AFP Bertemu dengan 3D Printing

Didirikan pada 1986, Electroimpact (Mukilteo, Washington, AS) adalah pemasok otomatisasi alat dan produksi global yang klaim sebagai integrator terbesar dunia untuk garis assembli pesawat. Di bidang komposit, perusahaan ini dikenal dengan teknologi canggihnya dalam sistem automated tape laying (ATL) dan fiber placement (AFP) berkecepatan tinggi. Electroimpact menekankan bahwa perusahaan ini didorong oleh insinyur — 400 dari 600 karyawannya memiliki gelar insinyur — dengan pengembangan yang dikonsepsikan dan diselesaikan oleh tim insinyur yang sama, dari konsep melalui desain, manufaktur, instalasi dan persetujuan pelanggan.
Pada Juli 2020, CW melaporkan tentang sistem Scalable Composite Robotic Additive Manufacturing (SCRAM) baru perusahaan ini. Di sini, kami membagikan wawancara kami dengan bagian dari tim engineering SCRAM: manajer proyek Cody Brown, engineer pengembangan proses dan kontrol Ryan Bischoff, dan lead mechanical engineer Reese Allen. Penjelasan mereka tentang asal-usul, implementasi dan masa depan manufaktur aditif serat berkelanjutan ini memberikan wawasan tentang bagaimana generasi berikutnya produksi komposit mungkin terlihat.
Bertujuan untuk FDM skala besar
Brown: "Kami telah mengerjakan ini selama empat tahun tapi ingin menunggu sampai kami dapat menunjukkan bahwa itu akan menghasilkan bagian nyata, kualitas penerbangan. Tujuan awal kami adalah untuk menghasilkan printer 3D fused filament fabrication (FFF) skala besar yang dapat membuat bagian kompleks menggunakan serat berkelanjutan. Kami tidak bermaksud mengembangkan proses jenis AFP, tetapi saat kami mencoba meningkatkan volume serat dan mencapai kekuatan fisik yang lebih tinggi pada bagian yang dicetak, kami menghadapi hambatan dengan FFF. Itu bukan proses yang cocok untuk konsolidasi in-situ dengan kandungan serat tinggi dan rongga rendah. Jadi, kami akhirnya memiliki proses yang menggabungkan AFP komposit termoplastik dengan FFF menggunakan filamen tidak diperkuat dan/atau terisi serat dipotong."
Allen: "AFP sebenarnya adalah proses manufaktur aditif. Di SCRAM, kami tidak menggunakannya dengan cara konvensional dengan alat keras tetap tetapi mencetak alat yang dapat kita cuci kemudian untuk menciptakan geometri yang sangat kompleks yang benar-benar struktural."
Brown: "Kami dapat menempatkan alat larut itu di tempat-tempat yang tidak terkunci grid sehingga Anda dapat membuat rongga internal. Tujuannya bukan untuk bersaing dengan sistem AFP skala besar kami, melainkan untuk membuat sistem yang sangat canggih sejauh mungkin seperti printer 3D. Untuk melakukan ini dengan enam derajat kebebasan yang benar dan akurasi sebenarnya sangat rumit. Sel yang dihasilkan menghilangkan penangkal dan lem, memproduksi bagian terintegrasi yang kompleks yang dapat diiterasi sangat cepat."
Kinerti tinggi untuk penerbangan

Brown: "Aplikasi awal yang kami targetkan di penerbangan dan pertahanan mewajibkan kami memulai dengan PEEK [polyetheretherketone]. Kami kemudian bekerja dengan PEKK [polyetherketoneketone] dan PAEK rendah-leleh [polyaryletherketone] dengan kesuksesan dramatis."
Bischoff: "Koefisien ekspansi termal [CTE] adalah musuh terbesar Anda. Itulah alasan mengapa penggunaan PEEK sangat menantang — ia suka kristal menyusut. Meskipun CTE untuk PEKK dan resin PAEK lainnya bukan nol, struktur kristalin mereka jauh lebih dapat dikontrol dan oleh karena itu lebih mudah dikerjakan. PAEK alternatif juga menawarkan prosesabilitas yang jauh lebih baik dan kecepatan layup yang lebih tinggi."
Allen: "Gradien termal harus dihindari karena masalah CTE, jadi Anda mencoba menjaga proses dan bagian setidaknya mungkin isothermal. Jika tidak, Anda akan mendapatkan benturan. Penggunaan ruangan panas adalah keharusan — bahkan jika Anda tidak memeliharanya pada suhu tinggi — hanya untuk memastikan tidak ada angin dan bahwa satu bagian dari cetakan tidak pada suhu berbeda dari yang lain."
Sel berbasis laser
Brown: "Banyak hal yang memungkinkan sistem ini tidak ada saat kami memulai, termasuk pita PAEK dan laser padat, daya tinggi yang kami gunakan, serta perangkat lunak CAM manufaktur aditif sumbu enam yang benar."
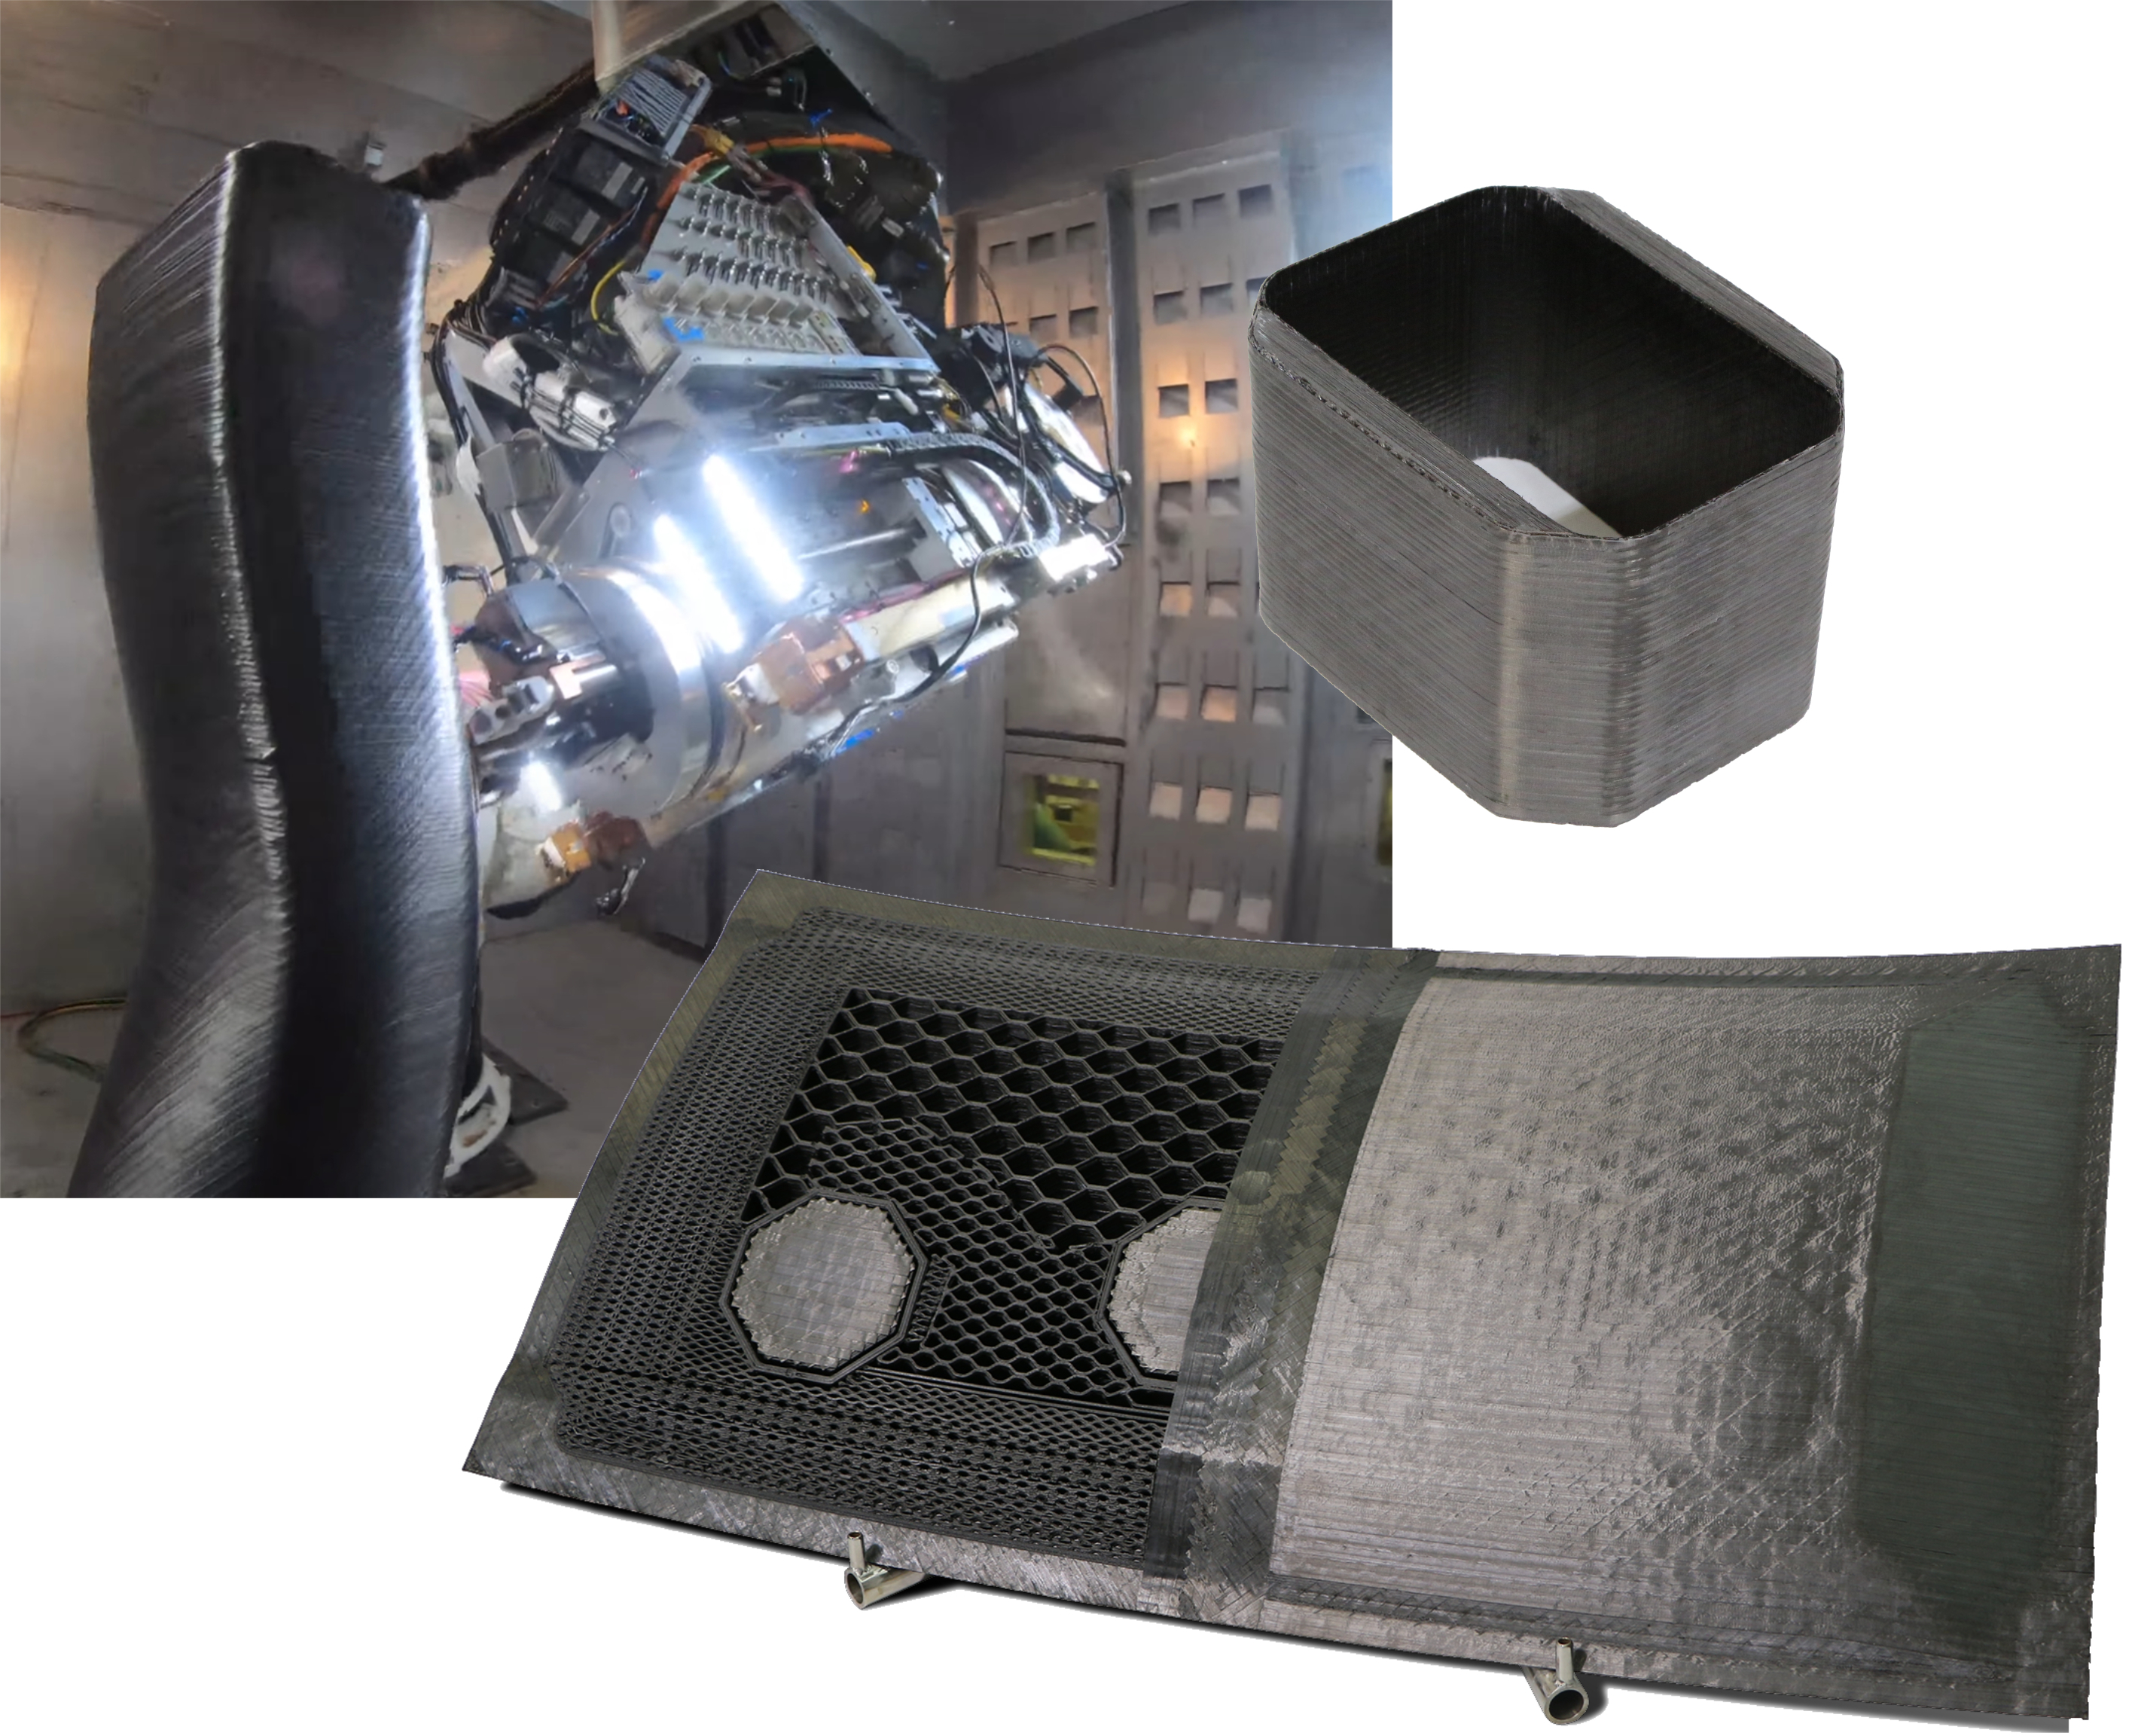
"Kepala SCRAM menggunakan dua nozzle pencetakan 3D di setiap sisi sistem AFP [gambar pembuka]. Satu digunakan untuk mencetak alat larut dan yang lain mencetak filamen tidak diperkuat atau serat dipotong. Anda dapat melihat bahwa satu dilengkapi dengan rangka. Rangka ini memegang sekumpulan cermin untuk mengalihkan cahaya laser di sekitar ujung nozzle dan memanaskan substrat. Ini memungkinkan kami untuk mencapai kekuatan ikatan lapisan yang luar biasa dibandingkan dengan FFF tradisional. Lampu pada sistem untuk menerangi bagian untuk kamera [Fig. 2]. Kami menggunakan ini di seluruh tempat sehingga operator dapat dengan aman melihat apa yang sedang terjadi tanpa bahaya dari laser."
Format bahan dan porositas
Brown: "Kami telah menjalankan banyak bahan yang berbeda, sebagian besar dibuat khusus menurut spesifikasi kami untuk serat, resin, volume serat dan dimensi. Kami baru-baru ini bereksperimen dengan tow terbelah yang lebih banyak tersedia secara komersial. Filamen FFF serat dipotong juga dibuat sesuai spesifikasi kami menggunakan resin dan serat yang sama yang kami pilih untuk pita serat berkelanjutan. Kami telah menggunakan filamen dengan diameter 1, 3,5 dan 6,35 milimeter. Kami bisa lebih besar tapi belum memiliki kebutuhan untuk itu."
"Kami mencapai 50-60% volume serat untuk AFP, tetapi jauh lebih kecil untuk bagian FFF karena itu di-ekstrusi. Porositas pada tingkat proses luar autoklaf tradisional tetapi telah menurun secara dramatis seiring pengembangan proses. Dengan menggunakan bahan berkualitas sangat tinggi, dan di lingkungan laboratorium, kami telah mencapai porositas di bawah 0,5%, diukur menggunakan CT scan [computed tomography]. Seperti biasa, ada sejumlah besar variabel yang mempengaruhi angka ini dan saat kami memproduksi bagian yang sangat kompleks, ini adalah tantangan untuk mempertahankan porositas rendah. Kami telah melakukan banyak pengujian destruktif dan non-destruktif pada bagian dan kupon yang dibuat dengan sistem ini."
Kontrol robotik dengan akurasi tinggi
Bischoff: "SCRAM menyajikan teknologi robotik dengan akurasi tinggi. Robot off-the-shelf standar adalah solusi terjangkau untuk mencapai gerakan enam derajat kebebasan untuk penempatan dan pencetakan, tetapi mereka tidaklah cukup akurat untuk AFP kualitas penerbangan. Kami mulai memahami bagaimana menerapkan robot ini ke sistem AFP penerbangan sejak bertahun-tahun yang lalu. Anda benar-benar harus memahami dasar-dasar sistem dan masalah dalam mencapai akurasi. Kami memiliki seluruh kelompok robot yang terdiri dari 60-70 insinyur, dan inilah yang mereka lakukan."
"Ini adalah masalah yang sangat kompleks untuk mencapai akurasi posisi dan jalur yang tinggi. Anda memiliki ketidakakuratan dalam robot (CTE robot, backlash, getaran, dll.) dan dalam sumbu eksternal, kalibrasi titik alat, frame bagian yang berputar dan beberapa sumber lainnya. Tidak mempertimbangkan/mengatasi salah satu dari ini dapat merusak saat Anda mulai mencetak dalam ruang 3D yang benar. Untuk menyelesaikan ini, kami membuang kontroler yang datang dengan robot dan menjalankan semuanya dengan Siemens CNC. Kami kemudian menambahkan umpan balik sekundär berpaten Electroimpact pada semua sumbu robot, yang membawa kami dari toleransi 30-40 mil [0,030-0,040 inci] ke ±15 mil [0,015 inci]. Lalu kami menerapkan kompensasi kinematika tinggi orde untuk mencapai ±10 mil [0,010 inci]."
Kecepatan, end effector dan meja cetak berputar
Brown: "Kami menggunakan konsolidasi in-situ, jadi kecepatan aplikasi tidak akan mendekati yang untuk pita prepreg termoakur. Juga, ini adalah robot, bukan platform gantung besar dan kaku (seperti AFP), yang dibangun untuk kecepatan lebih tinggi. Dan kecepatan bukan hanya menempatkan dan mencetak tetapi mencakup waktu pengantar untuk alat juga. Metrik yang sebenarnya adalah seberapa cepat Anda dapat memiliki bagian yang diproduksi secara digital di tangan?"
"Bagian dalam video tinggi 36 inci (dengan dasar yang dicetak melebihi 4 kaki) dan diameternya 16 inci. Jika kami beroperasi nonstop dalam shift, kami dapat menghasilkan ini dalam beberapa hari, yang merupakan waktu yang sangat singkat untuk memiliki bagian di tangan. Bagian juga diproduksi langsung dari file CAD, jadi jika Anda perlu mengulangi, Anda mengubah CAD, memposting kembali jalur alat dan mencetak bagian baru."
Allen: "Saat ini, untuk mencetak alat pendukung, kami memiliki proses berbasis filamen yang discale-up. Throughput cukup lambat, yang mempengaruhi waktu cetak. Pada Juli, kami mencommissionkan end effector pertama dengan extruder screw pelet. Ini akan meningkatkan output tetapi akan menghasilkan geratan tebal, jadi kami juga akan menambahkan end effector pemotongan untuk memproses permukaan yang dicetak."
Brown: "Kami akan memiliki keluarga end effector yang kompatibel yang dapat robot angkat dan lepaskan, melakukan berbagai fungsi aditif dan subtraktif sesuai kebutuhan. Prosedur pengambilan dan pelepasan end effector sepenuhnya diotomatisasi, yang merupakan fitur standar pada semua sistem AFP kami serta SCRAM. Seluruh end effector terhubung ke robot menggunakan modul antarmuka pergantian alat otomatis dan ada rak untuk penyimpanan end effector."
"Sistem mencetak pada sumbu rotasi eksternal dan dikontrol oleh CNC. Kami memiliki ini karena robot saja tidak dapat mencapai setiap titik pada bagian yang ingin kami buat. Di masa depan, kami bermaksud menempatkan sistem pada rel untuk membuat bagian yang lebih besar, tapi kami ingin menyempurnakan sistem pada skala ini terlebih dahulu. Kami telah membahas penggunaan dua robot, dan kami tahu secara filosofis bagaimana kita akan melakukannya. (Kami telah menghasilkan sistem manufaktur multi-robot terintegrasi lainnya.) Namun ketika Anda memiliki dua robot yang bekerja di zona kerja yang tumpang tindih, kontrol menjadi sangat rumit."
Produksi fleksibel masa depan menjadi mungkin
Brown: "Sel multifungsi ini akan memberikan nilai kepada pelanggan akhir. Tidak selalu harus menghasilkan bagian komposit termoplastik yang diperkuat serat berkelanjutan. Dengan menambahkan ekstrusi dan pemotongan ke deponasi serat berkelanjutan, kami memperluas jangkauan dan fleksibilitasnya. Sebagai contoh, beberapa struktur yang kami demonstrasikan memiliki fungsi subtraktif dalam pembuatan bagian. Robot kemudian memeriksa permukaan dan menutup rongga tersebut. Ini saat ini tidak mungkin tanpa beberapa langkah, alat khusus dan/atau assembli akhir dari suatu jenis."
"Namun, ada tema yang lebih besar daripada hanya menghasilkan bagian. Pada jangka panjang, pendekatan ini memiliki peluang untuk secara dramatis mengubah cara sistem penerbangan dan pertahanan dirancang dan diproduksi. Tidak lagi satu garis produksi akan didedikasikan untuk satu produk. Sebaliknya, produksi akan fleksibel. Juga, jika Anda dapat mengurangi alat, Anda dapat mengurangi cadangan yang menempel di rak. Fleksibilitas ini berdampak di seluruh rantai pasokan, termasuk mengurangi limbah karena kedaluwarsa bahan."
Bischoff: "Dengan sejumlah kecil sel SCRAM dan desain digital, yang satu-satunya yang perlu Anda sediakan adalah bahan baku mentah, berbanding dengan puluhan alat tetap dan bahan termoakur dengan masa simpan terbatas."
Brown: "Kami masih perlu melangkah jauh sebelum produksi benar-benar ditangani dengan cara ini, tapi sekarang Anda dapat dengan jelas melihat bagaimana itu mungkin."



