Sensor Dielektrik DC Canggih untuk Pemantauan Produksi Komposit Secara Real-Time
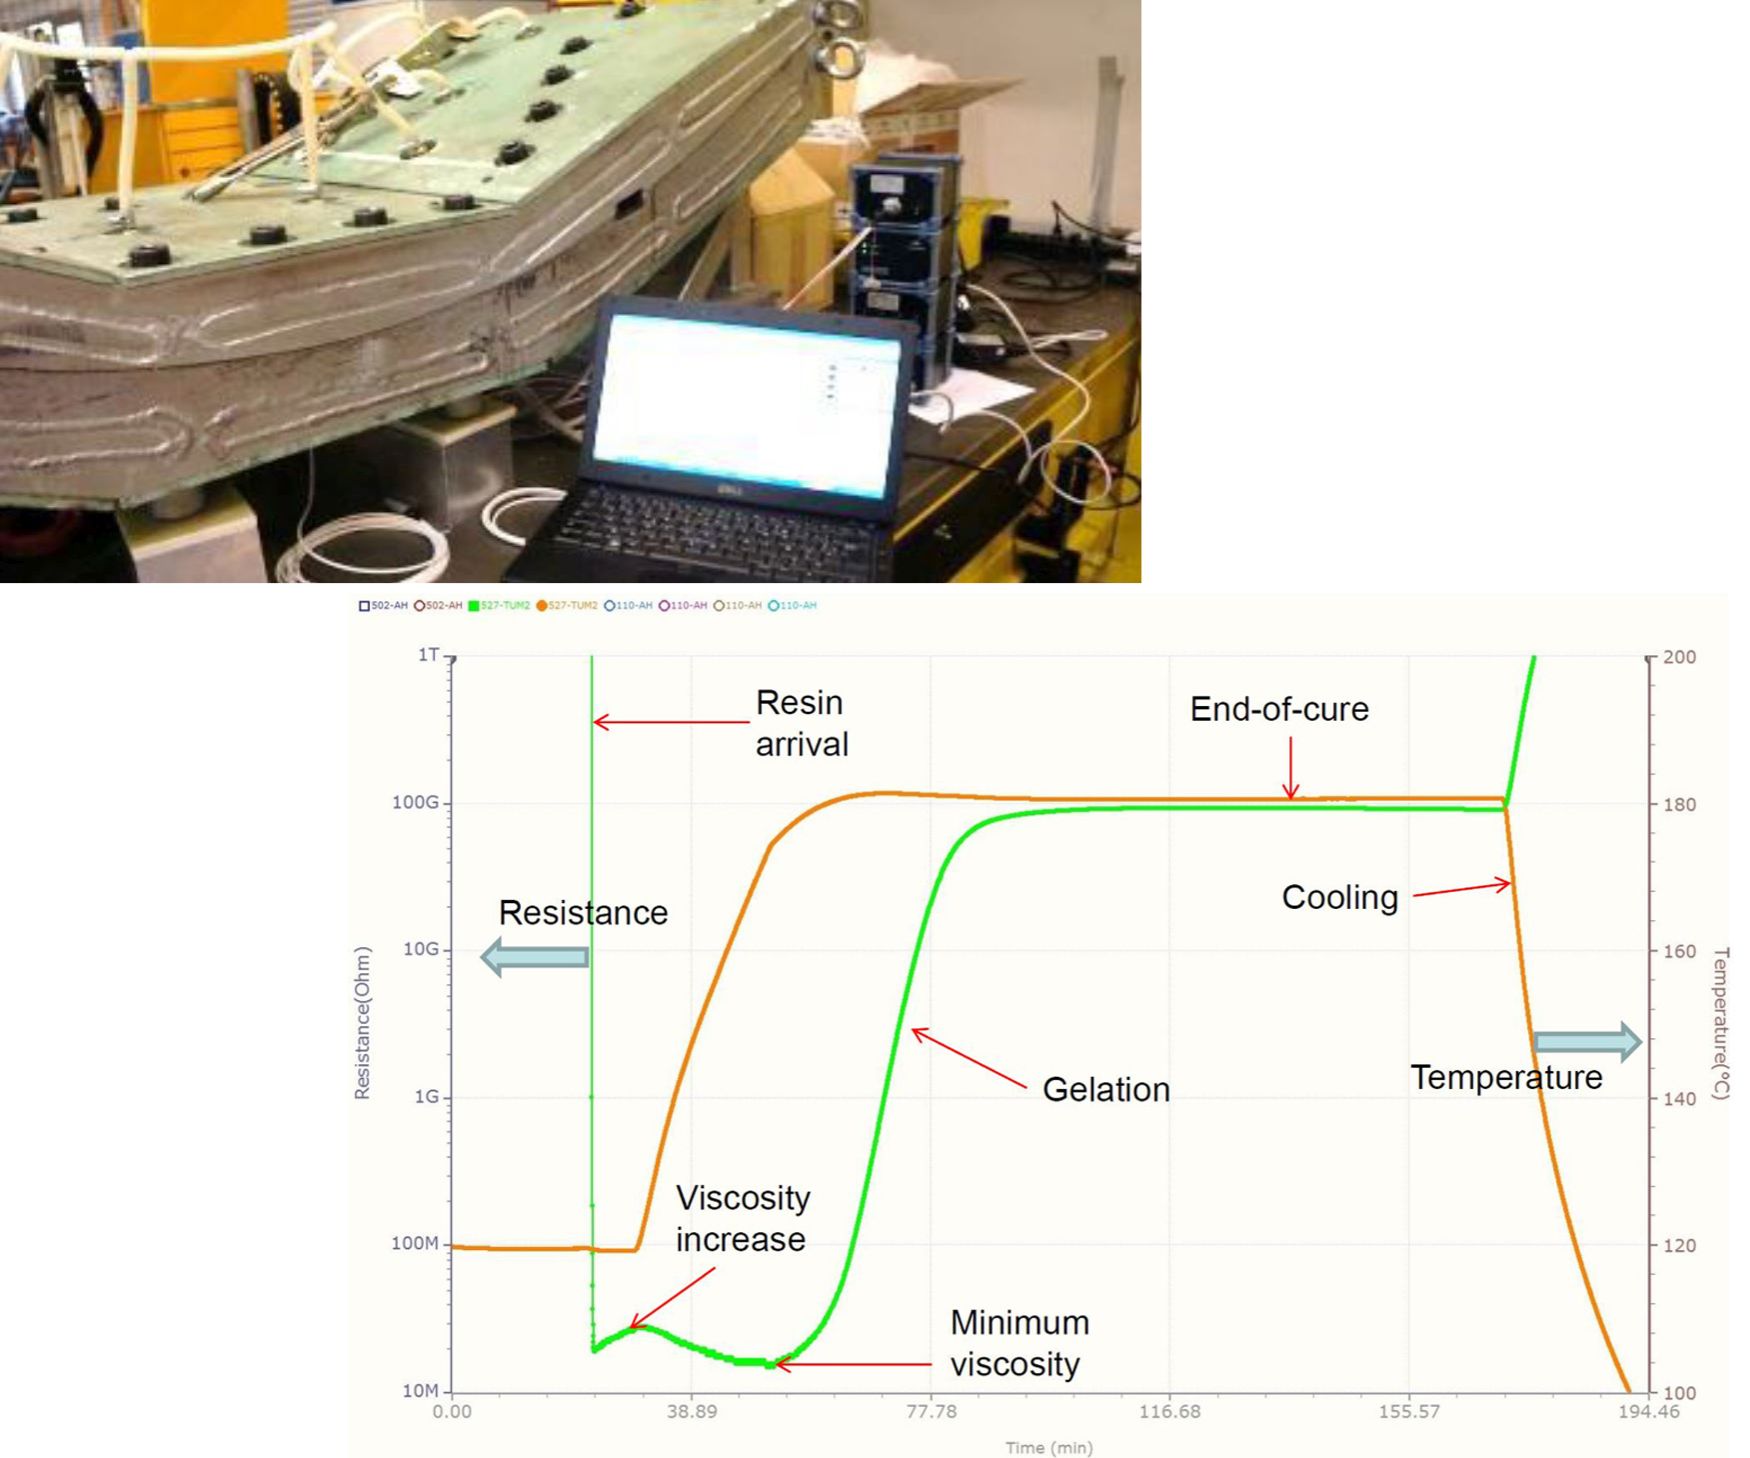
Saat produsen mencoba untuk secara bersamaan mengurangi biaya dan meningkatkan tingkat untuk produksi bagian komposit, kemampuan untuk melihat di dalam proses cetakan secara real-time dan memantau aliran resin, viskositas, suhu, tekanan dan Tg/tingkat pengeringan menjadi pengubah permainan. Synthesites (Uccle, Belgia) telah mengembangkan kemampuan ini. Berdasarkan hasil yang dilaporkan oleh Pusat Penerbangan Jerman (DLR, Stade) dan National Composites Centre (NCC, Bristol, Inggris), teknologi ini berpotensi memotong waktu siklus hingga 50 persen, dengan keputusan pengeringan berdasarkan Tg dan tingkat pengeringan per resin dan bagian vs. periode waktu konservatif berdasarkan studi bahan generik. Ini, sebenarnya, progres menuju produksi Composites 4.0, menggunakan data dari sensor untuk mengontrol proses dan peralatan, dan juga untuk meningkatkan simulasi dan desain.
Saya pertama kali melaporkan tentang Synthesites melalui proyek OPTO-Light (lihat “Termoset yang di-overmold termoplastik, siklus 2 menit, satu sel”). Faktanya, kemampuan untuk menggabungkan termoplastik dengan termoset dalam OPTO-Light tanpa permukaan yang diablasi laser menjadi mungkin dengan menggunakan sensor dalam cetakan untuk tekanan, suhu, resistansi arus langsung (DCR) dan analisis dielektrik (DEA). Sensor DCR disuplai oleh Synthesites dan sensor DEA disuplai oleh Netzsch (Selb, Jerman). Keduanya adalah sensor dielektrik yang mengukur properti listrik resin. Saya akan membahas sejarah dan perbedaan dalam teknologi ini di bawah.
Teknologi yang dikembangkan Synthesites dengan berbagai pelanggan komersial sangat mengesankan, termasuk produksi industri daun turbin angin dan sayap yang diinfusi resin untuk C-Series, sekarang Airbus 220. Ini juga telah divisualisasikan untuk berbagai bahan dan proses, termasuk prepreg yang dikeringkan autoklaf, infusi resin dan resin transfer molding tekanan tinggi (HP-RTM).
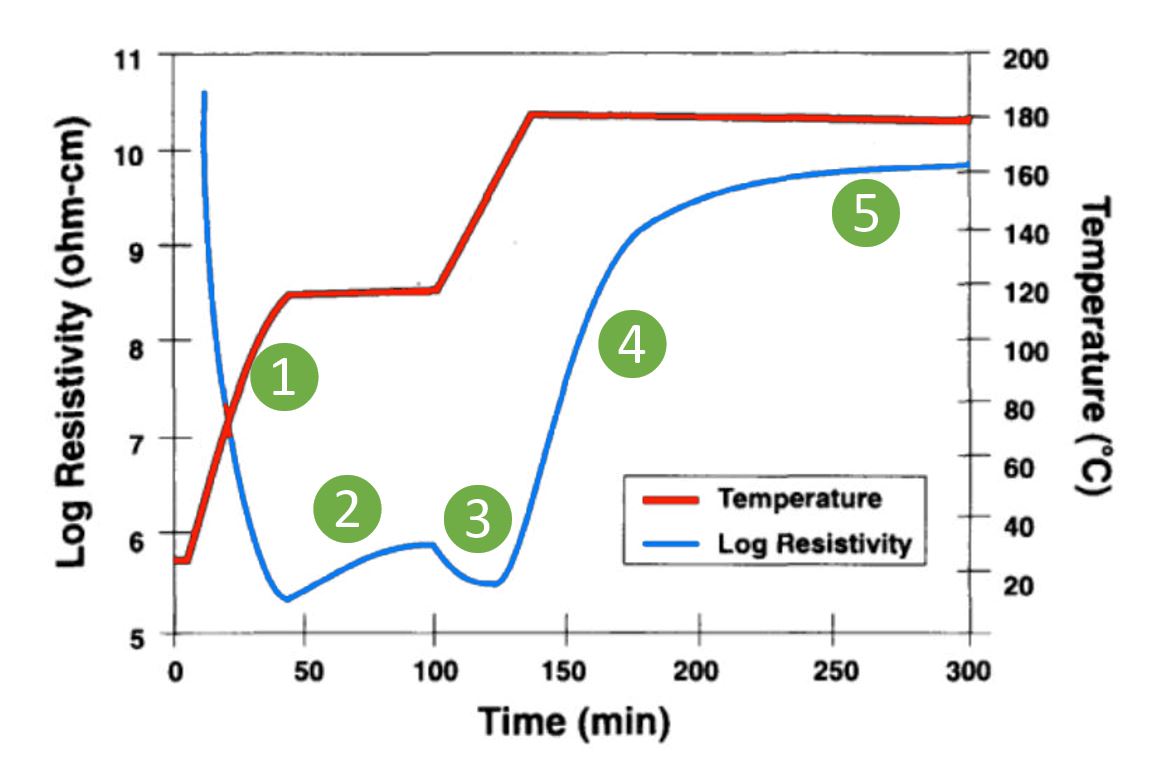
- Penurunan awal dalam resistansi mencerminkan penurunan viskositas resin selama ramp ke ≈120°C.
- Selama diam di 120°C, resistansi meningkat seiring meningkatnya viskositas resin akibat reaksi resin dan hilangnya volabel.
- Resistansi menurun lagi dan mencapai minimum saat resin dipanaskan ke 177°C.
- Resistansi kemudian meningkat cepat seiring berlangsungnya reaksi pengeringan dengan cepat.
- Peningkatan resistansi melambat seiring melambatnya reaksi pengeringan, mendekati nol slope setelah 300 menit saat reaksi pengeringan mendekati selesai.
SUMBER | Nondestructive Characterization of Materials VIII edited by Robert E. Green, hal. 385.
Konduktivitas ion berbanding terbalik dengan viskositas resin sebelum gel dan dengan kekakuan setelah gel (mobilitas ion tinggi, viskositas resin rendah dan kekakuan rendah). Invers konduktivitas ion, resistansi, sehubungan langsung dengan perubahan viskositas/kekakuan matriks resin.
Peningkatan resistansi telah menunjukkan korelasi dengan peningkatan Tg. Ini adalah dasar direct current resistivity (DCR), yang merupakan DEA menggunakan arus langsung (DC), dan deskripsi awal yang diberikan kepada proses yang dikembangkan Synthesites.
Seperti yang dijelaskan di atas, teknik menggunakan tegangan DC untuk DEA ini berdasarkan korelasi antara resistansi dan tingkat pengeringan. Ini dilaporkan pada 1962 oleh R.W. Warfield dalam “Properties of Crosslinked Polymers as Evidenced by Electrical Resistivity Measurements”, Makromoleculare Chemistry, Vol. 58. (Lihat bawah untuk referensi yang digunakan dalam bagian ini.)
Sejarah DEA dan Sensor AC vs. DC
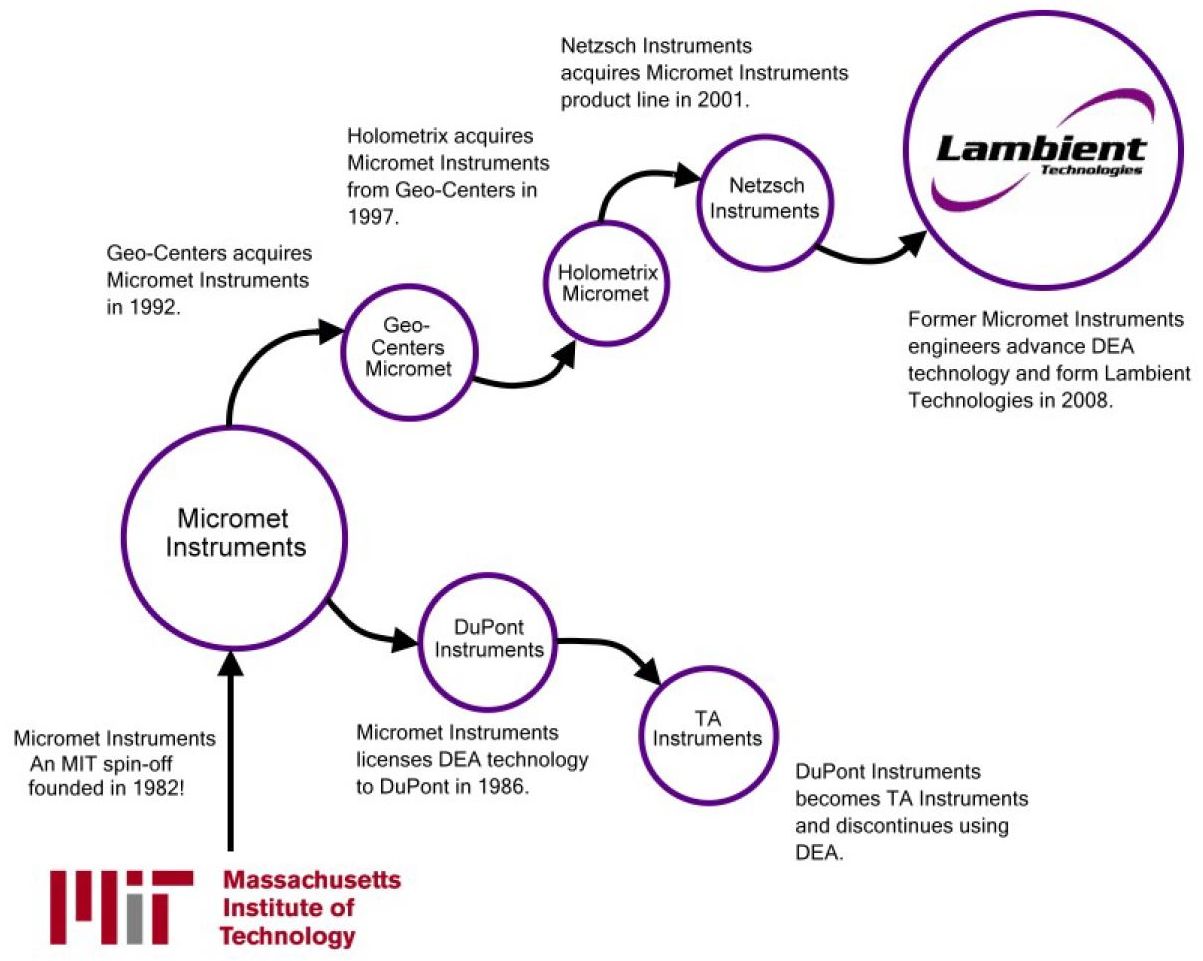
“Ide pemantauan pengeringan cukup lama,” menjelaskan Dr. Nikos Pantelelis, direktur Synthesites. “Pada tahun 1980, metode penginderaan dielektrik dianggap lebih matang daripada yang lain, seperti serat optik. MIT (Massachusetts Institute of Technology) bekerja padanya dan mencoba mengimplementasikannya dalam produksi. Teknologi ini adalah yang dibeli dan digunakan Netzsch hingga hari ini.”
Synthesites didirikan pada 2008. “Kami mengembangkan teknologi kami dari nol menggunakan sensor listrik dengan arus langsung, bukan arus bolak-balik,” Pantelelis ceritakan. “Untuk kami, kelemahan penggunaan sensor dielektrik konvensional AC adalah persyaratan untuk merangsang resin pada rentang frekuensi dan kemudian mengukur respons impedansi untuk berbagai sinyal. Tidak hanya sulit untuk memproses semua data ini, tetapi saat resin berubah dari cair menjadi padat, Anda perlu fokus pada frekuensi sinyal yang berbeda untuk mendapatkan informasi yang benar.”
Pantelelis mengatakan sensor DC Synthesites dapat mengukur konduktivitas sangat rendah dan resistansi tinggi, “yang diperlukan untuk mengukur transformasi resin selama pengeringan.” Dia berpendapat bahwa penggunaan DEA konvensional pada hanya satu frekuensi untuk membuatnya lebih sederhana tidak memberikan data yang akurat. “Kami tidak memiliki beberapa frekuensi tetapi hanya menerapkan tegangan konstan. Kelemahannya adalah pendekatan ini sangat sempit, berarti bekerja baik untuk aplikasi yang sangat spesifik seperti pengeringan resin tetapi bukan untuk segalanya. Namun, saat membandingkan performa peralatan kami dengan DEA konvensional, milik kami dapat mengukur seluruh rentang pengeringan bahkan pada suhu yang lebih rendah. Perusahaan yang menyuplai instrumen dan layanan di luar komposit tidak menyukai pendekatan kami karena memiliki parameter yang terbatas untuk disesuaikan.”
Ini bukan masalah untuk Synthesites karena telah secara spesifik menargetkan komposit. “Pendekatan kami bekerja baik di seluruh rentang resin komposit dan proses yang luas, termasuk termo-set, RTM, prepreg dan bahkan termoplastik reaktif seperti Elium.” (Elium adalah termoplastik viskositas rendah dari Arkema (Colombes, Prancis) yang dapat diproses menggunakan infusi resin.)
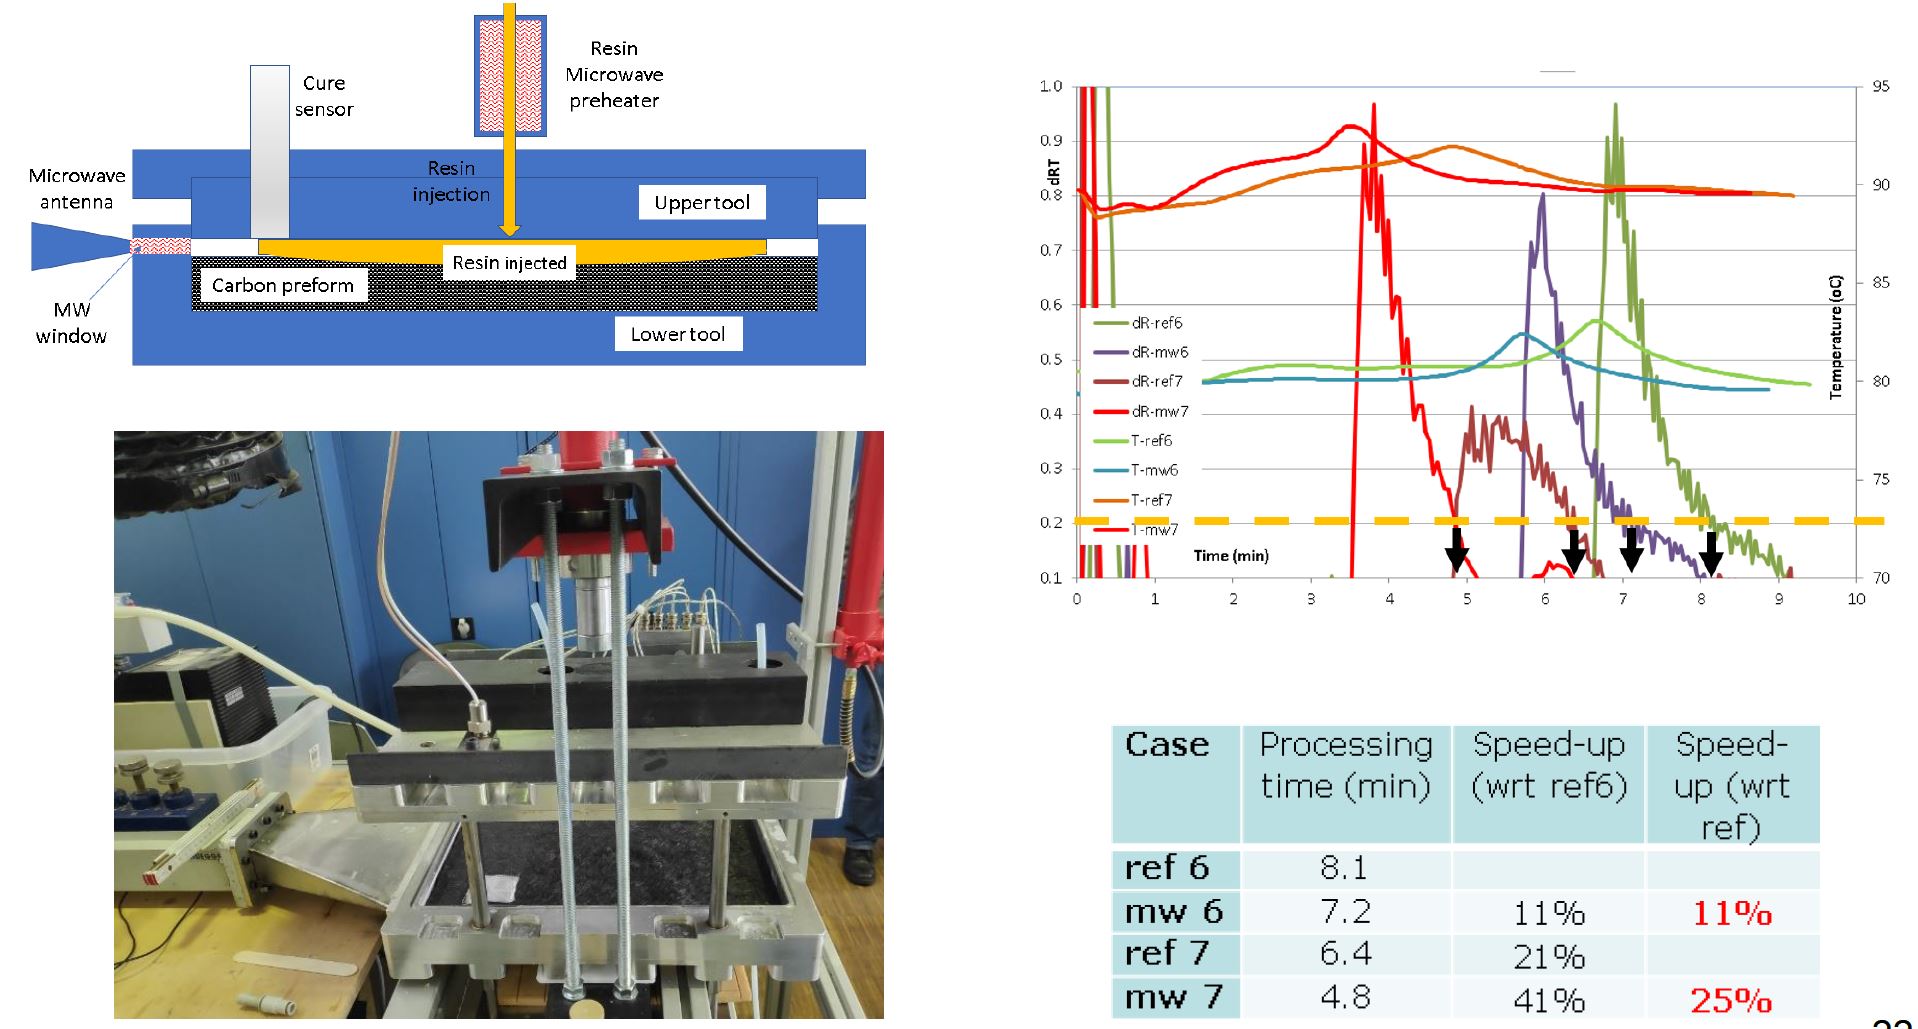
Jika DEA menggunakan DC diketahui pada tahun 1960, maka mengapa sensor AC difavor pada tahun 1980 dan seterusnya? “Tiga puluh tahun yang lalu, teknologi untuk DEA menggunakan sensor DC belum begitu berkembang,” Pantelelis menekankan. “Tapi kami telah memperbaiki pendekatan kami untuk memberikan pengukuran yang sangat halus dan akurat untuk produksi industri. Kami telah divisualisasikan dan terus mengembangkan sistem kami dengan pelanggan seperti GE Aviation (Batesville dan Ellisville, Miss., AS) dan Bombardier yang memproses bagian besar dengan cetakan resin cair. Sistem kami juga digunakan setiap hari dalam produksi daun turbin angin dan telah menunjukkan kemampuan untuk produksi industri laminat prepreg yang dikeringkan autoklaf.”
Kontrol Proses
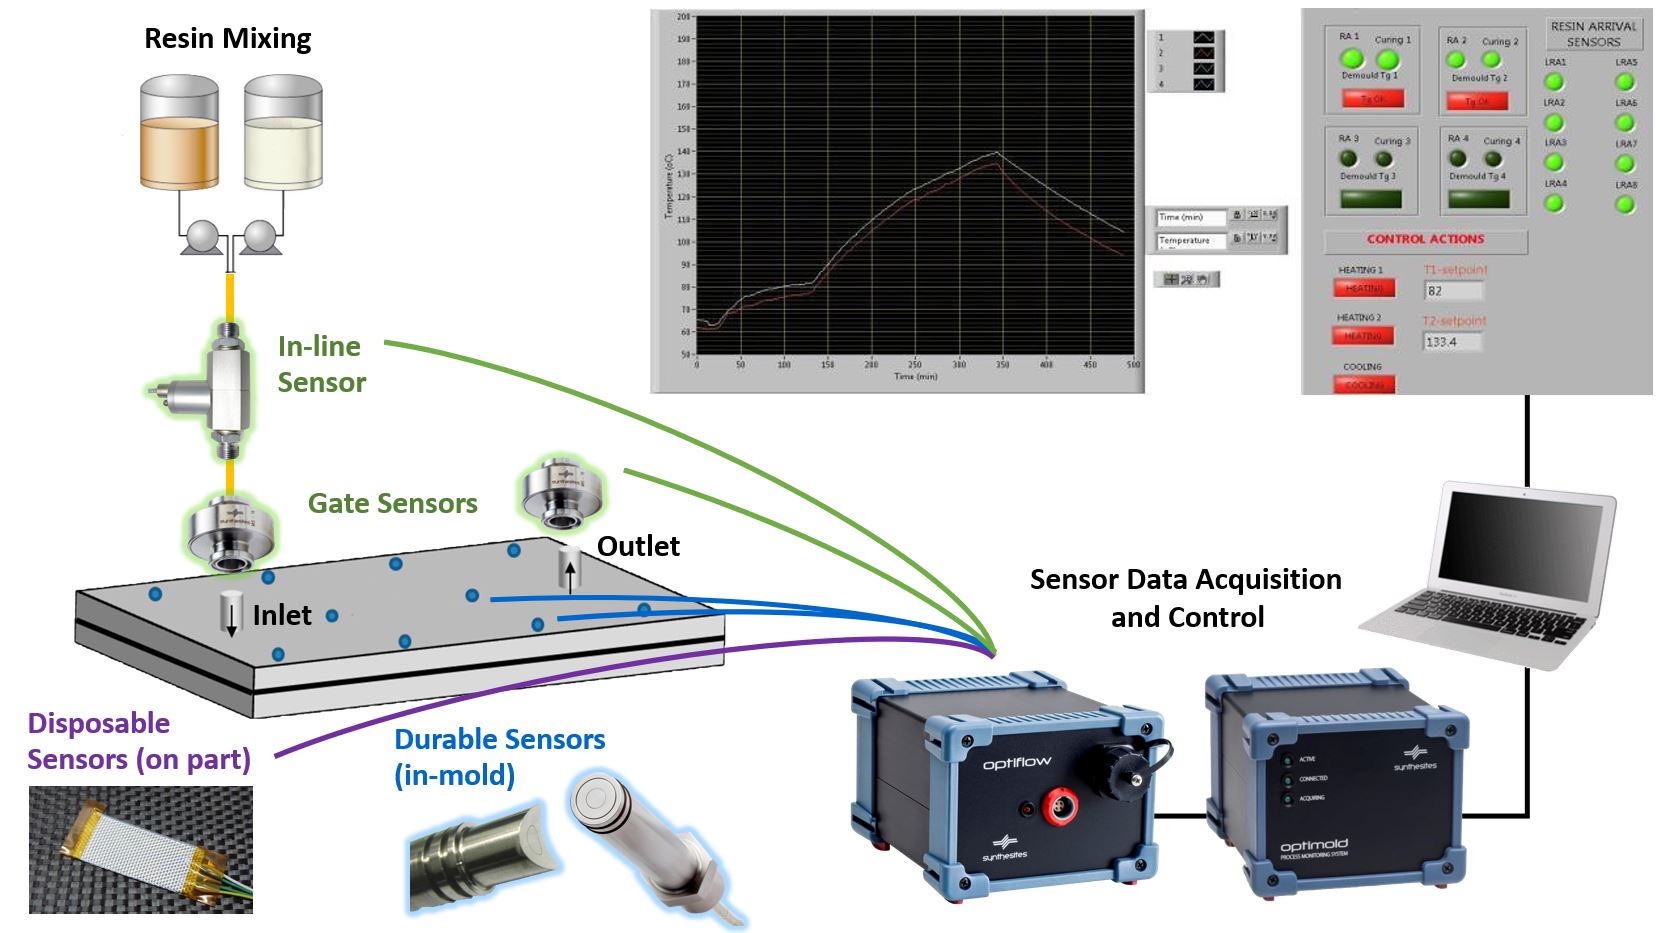
Pantelelis menjelaskan bagaimana sensor DC Synthesites hanyalah satu bagian dari sistem terpadu untuk memantau proses dan pengeringan komposit. “Kami secara langsung mengukur resistansi dan suhu, dan dari ini kami menghitung viskositas online, tingkat gel dan tingkat pengeringan. Kami menggunakan sensor dalam cetakan yang tahan lama tetapi juga sensor pintu dan sensor garis untuk inlet, saluran keluar dan saluran umpan resin, serta sensor sekali pakai pada bagian. Anda hanya menggunakan sensor di tempat yang Anda butuhkan.”
Sensor suhu adalah detektor suhu resistensi platinum (RTD), yang menawarkan akurasi yang jauh lebih tinggi (dalam 0,1°C) daripada termokopel serta stabilitas selama tahunan dibandingkan drift pengukuran yang mungkin dengan termokopel. RTD adalah peralatan standar dalam banyak aplikasi industri. Sensor pintu (lihat diagram kontrol proses di bawah) adalah biner, melaporkan aliran resin sebagai on atau off, meskipun ada versi kedua yang juga dapat melaporkan viskositas. Synthesites telah mengembangkan sensor untuk digunakan dengan serat karbon tanpa risiko korosi galvanik, sensor yang dapat digunakan melalui kantong vakum dan sensor dalam cetakan yang dibentuk untuk menyesuaikan geometri cetakan.
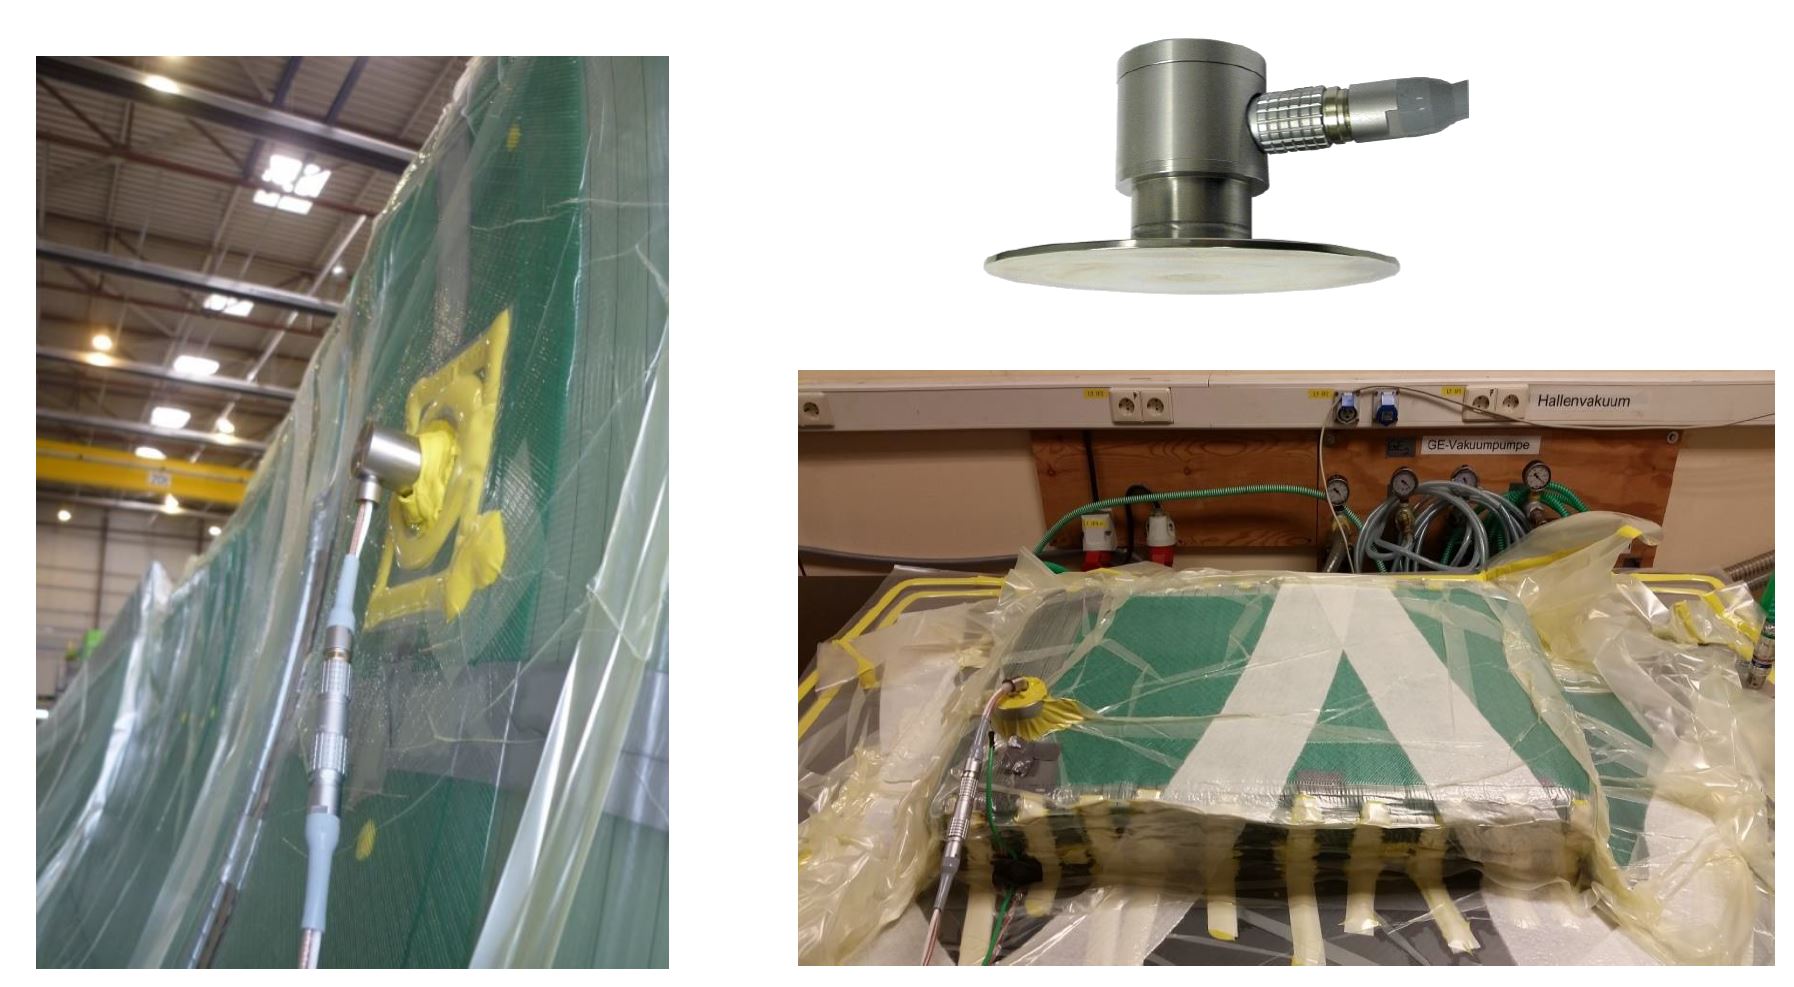
Komponen berikutnya adalah unit akuisisi data OPTIFLOW dan OPTIMOLD. OPTIFLOW menyediakan pemantauan in situ, real-time kedatangan resin dan suhu untuk cetakan komposit cair. Ini memverifikasi dan mencatat aliran resin dan dapat mengidentifikasi deviasi produksi selama infiltasi resin. OPTIMOLD menggunakan pengukuran suhu dan resistansi resin untuk melakukan perhitungan dan memantau kondisi resin termasuk rasio campuran, penuaan kimia, viskositas, Tg dan tingkat pengeringan. Ini dapat digunakan dengan proses prepreg dan cetakan cair.
Unit OPTIFLOW dan OPTIMOLD dikontrol oleh perangkat lunak OPTIVIEW. “Perangkat lunak ini menyediakan akuisisi dan penyimpanan data dan disediakan gratis dengan peralatan kami,” Pantelelis menjelaskan. “Kami juga menawarkan perangkat lunak Online Resin State (ORS), opsi yang lebih canggih yang dapat dibeli pelanggan secara tambahan. Ini mengumpulkan masukan, melakukan perhitungan online dan mengeluarkan output untuk kontrol proses cerdas.”
Kedua sistem OPTIFLOW dan OPTIMOLD secara terus-menerus memeriksa apakah sensor terhubung dan pembacaan dalam rentang. “Saat Anda bergantung pada sensor ini untuk kontrol proses, sangat penting agar sistem memberikan alarm jika sensor tidak bekerja atau jika pembacaannya di luar batas yang ditentukan,” kata Pantelelis. Kedua sistem juga memiliki output relai untuk mengontrol peralatan proses. Misalnya, katup saluran umpan dapat dibuka atau ditutup berdasarkan data kedatangan resin, dan peralatan pemanas/pendinginan dapat dielola berdasarkan viskositas resin. “Anda dapat mengeluarkan output dari sensor tekanan ke OPTIMOLD,” catat Pantelelis, “dan dengan demikian mengontrol tekanan dalam cetakan berdasarkan data viskositas.”
Pengukuran dan Kurva Data Tipikal
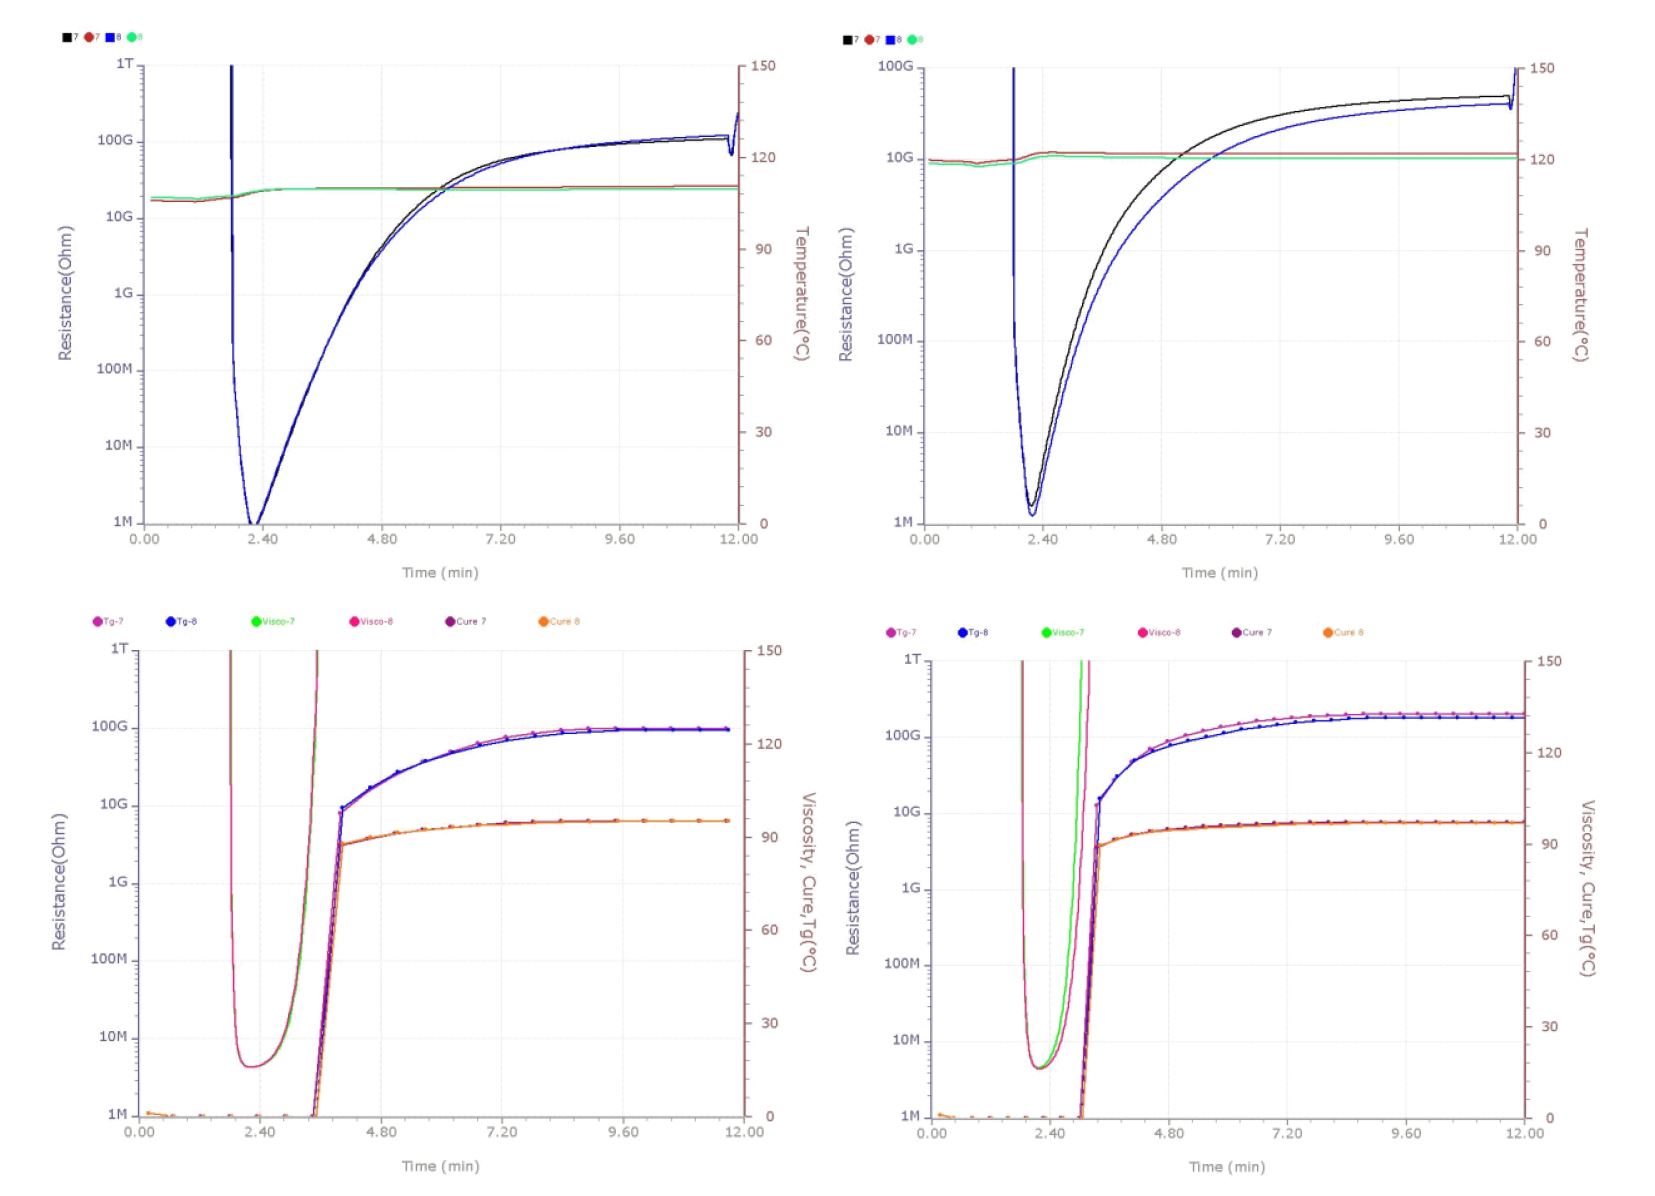
Tangkap layar di bawah ini menunjukkan pengukuran OPTIMOLD dari uji coba kompresi tekanan tinggi RTM (HP-CRTM) di NCC (Bristol, Inggris). Set pertama, dari uji coba sederhana pada 115°C, menunjukkan bagaimana pengukuran resistansi listrik dan suhu resin secara real-time dikonversi menjadi viskositas dan Tg yang diperkirakan oleh perangkat lunak ORS.
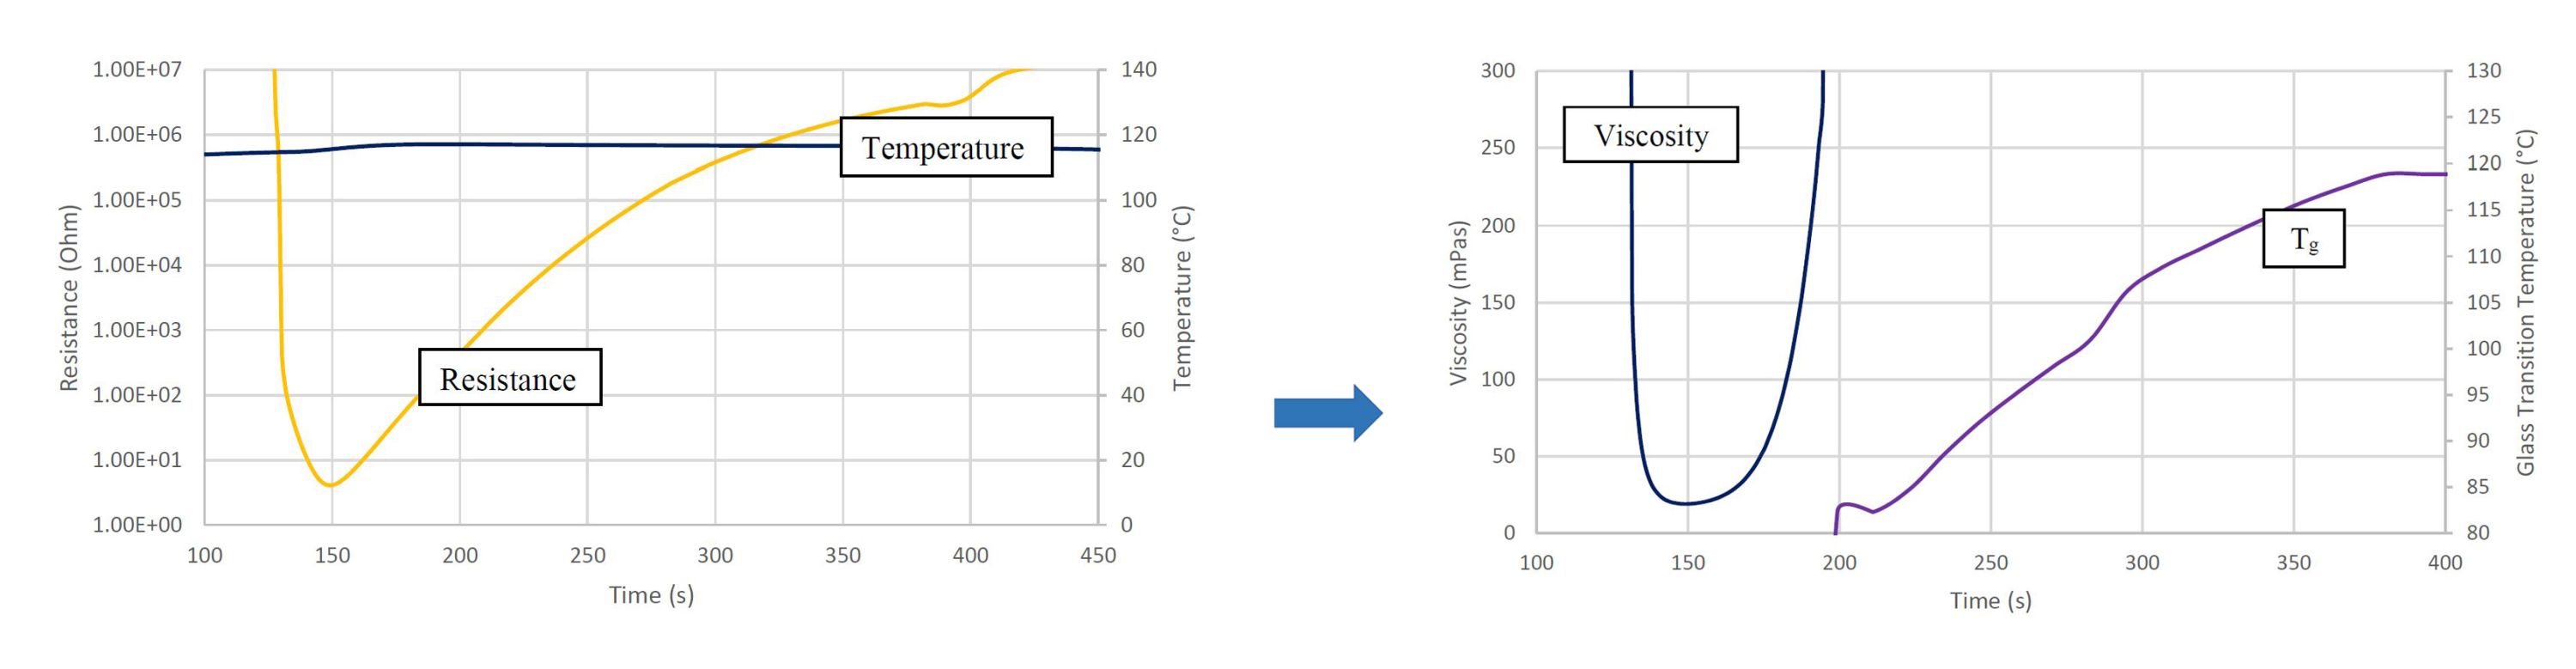
Dalam grafik di bawah ini, resistansi listrik dan suhu (grafik atas) direkam pada 110° (kiri) dan 120°C (kanan). Di bawah pembacaan resistansi (R) dan suhu (T) adalah grafik yang menunjukkan viskositas dan Tg yang dihitung pada 110°C (kiri) dan 120°C (kanan). Pengukuran ini dari dua sensor OPTIMOLD yang terletak di paruh atas cetakan (Sn.1 dan Sn.2, foto bawah) sementara tekanan ruang direkam menggunakan dua sensor tekanan Kistler 6162A (Sn.3 dan Sn.4).
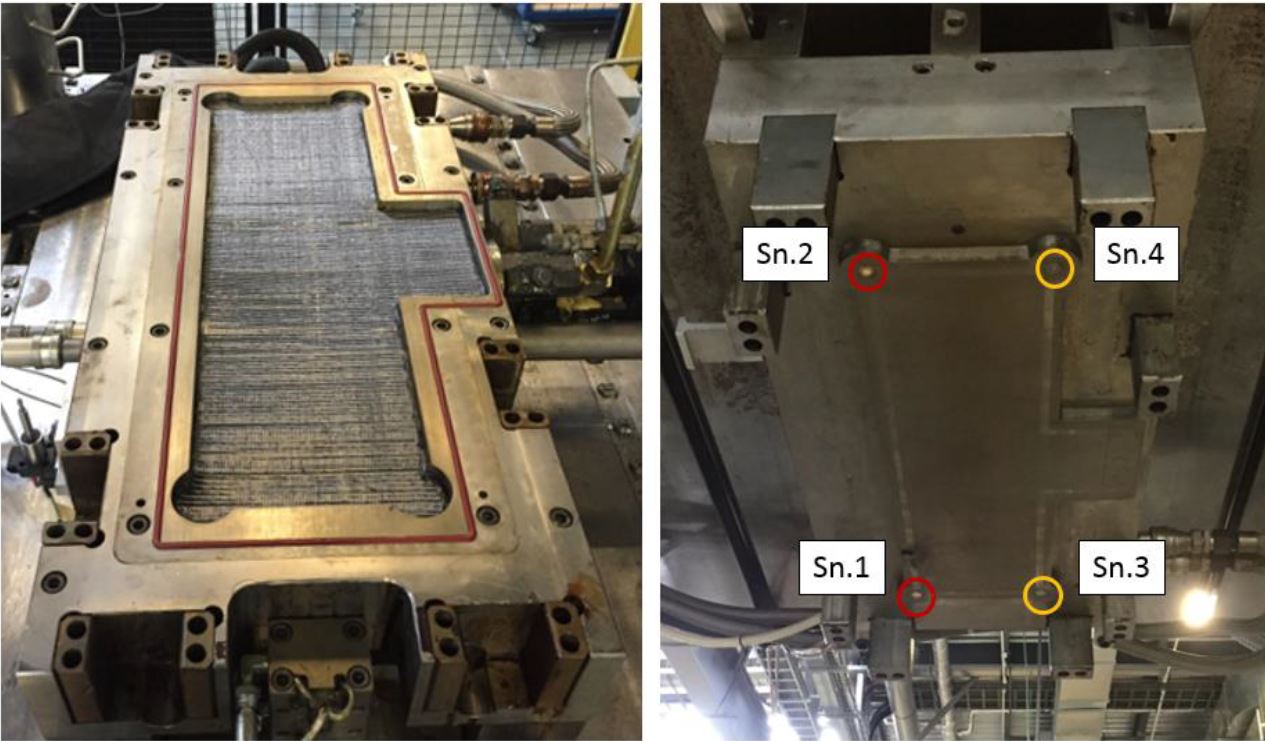
Semua data yang direkam oleh sensor dalam cetakan serta peralatan pres dan injeksi dapat dikumpulkan ke dalam satu file log, memungkinkan gambaran rinci dari proses manufaktur untuk setiap bagian yang dibuat.
Mengurangi Waktu Pengeringan
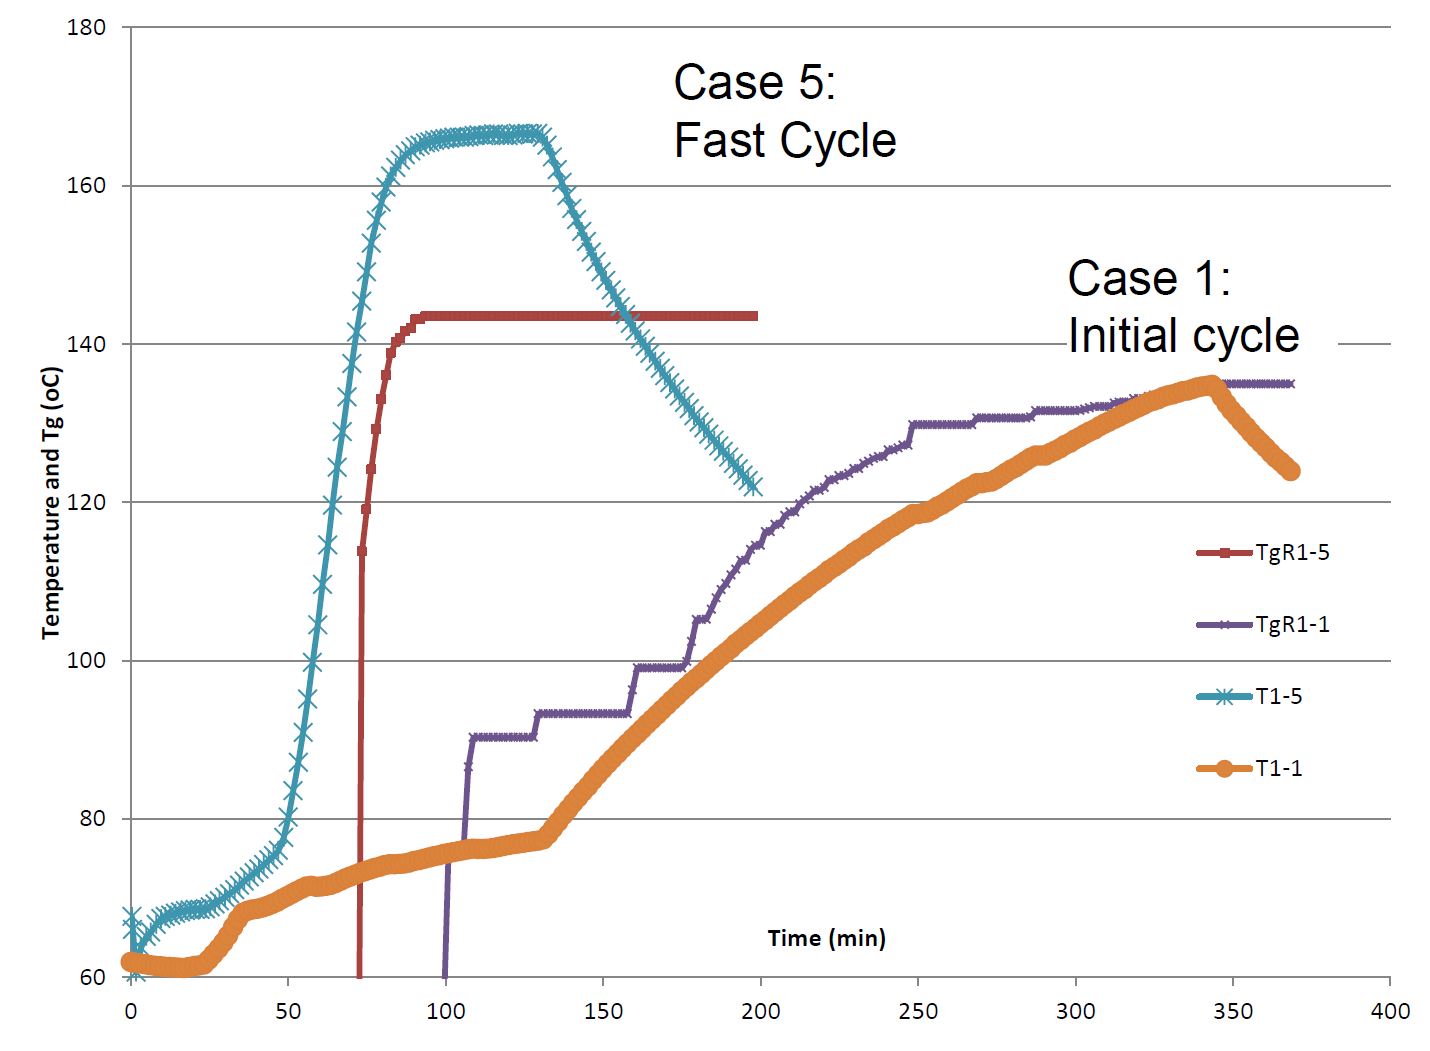
“Kami memiliki potensi untuk menurunkan waktu pengeringan lebih dari 30 persen karena produsen dapat melihat Tg secara real-time, jadi mereka dapat memutuskan kapan untuk menghentikan siklus pengeringan,” Pantelelis menjelaskan. “Mereka tidak perlu menunggu menyelesaikan siklus warisan yang lebih lama dari yang diperlukan. Misalnya, siklus warisan untuk RTM6 adalah 2 jam pada 180°C untuk pengeringan penuh. Kami telah melihat bahwa dalam geometri tertentu ini dapat turun menjadi 70 menit.”
Tujuannya, apakah untuk menghentikan proses setelah pengeringan selesai? “Ini tidak tentang pengeringan penuh tetapi mencapai tingkat pengeringan yang diperlukan oleh setiap bagian,” kata Pantelelis. “Pengeringan penuh memakan waktu terlalu lama. Kunci adalah dapat melihat kapan pengeringan yang cukup telah tercapai. Produsen daun turbin angin memiliki target Tg. Ketika mereka mencapai itu, mereka dapat mulai pendingin. Jadi kebutuhan adalah sensor yang dapat memberikan pengukuran Tg yang sangat akurat secara real-time.”
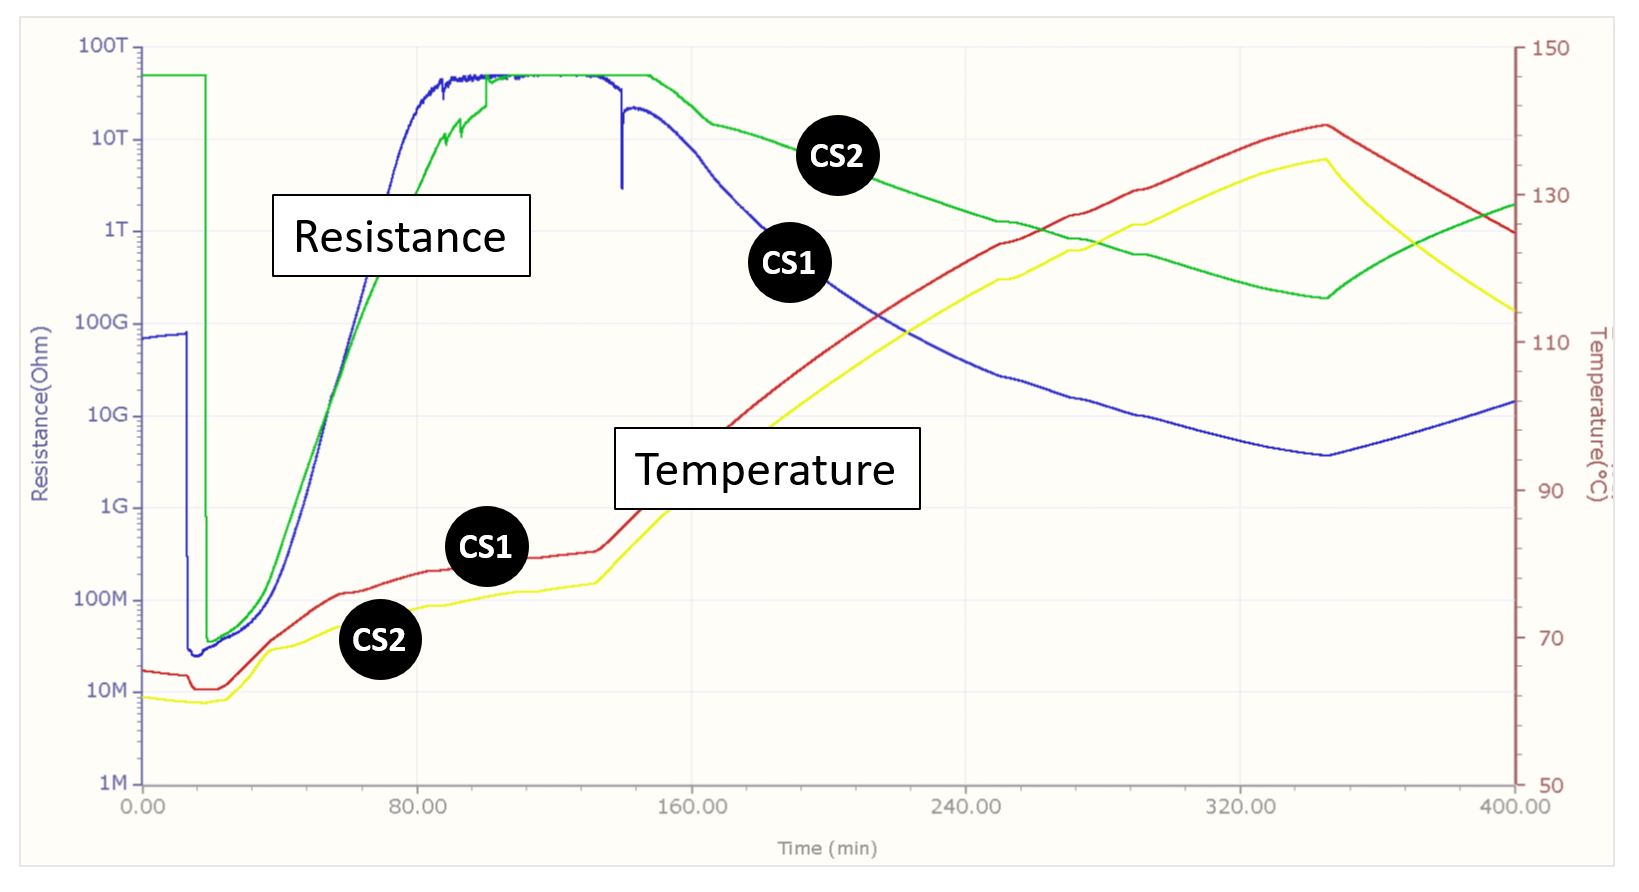
Synthesites menyelesaikan proyek demonstrasi dengan Hutchinson (Paris, Prancis) untuk memproduksi lem penangkit suspensi otomotif yang terbuat dari kaca serat/epoksi dan RTM untuk proyek ECOMISE yang dibiayani EU (Enabling Next Generation COmposite Manufacturing by In-Situ Structural Evaluation and Process Adjustment, 2013-2016). Tujuan proyek ini adalah untuk mengoptimalkan siklus RTM berdasarkan pemantauan proses real-time:
- Ramp pemanasan pertama akan dipicu oleh penyelesaian infiltasi resin berdasarkan sensor.
- Ramp pemanasan kedua akan dipicu oleh penyelesaian pengeringan berdasarkan perhitungan Tg.
- Pendinginan akan dipicu oleh penyelesaian pasca-pengeringan berdasarkan perhitungan Tg.
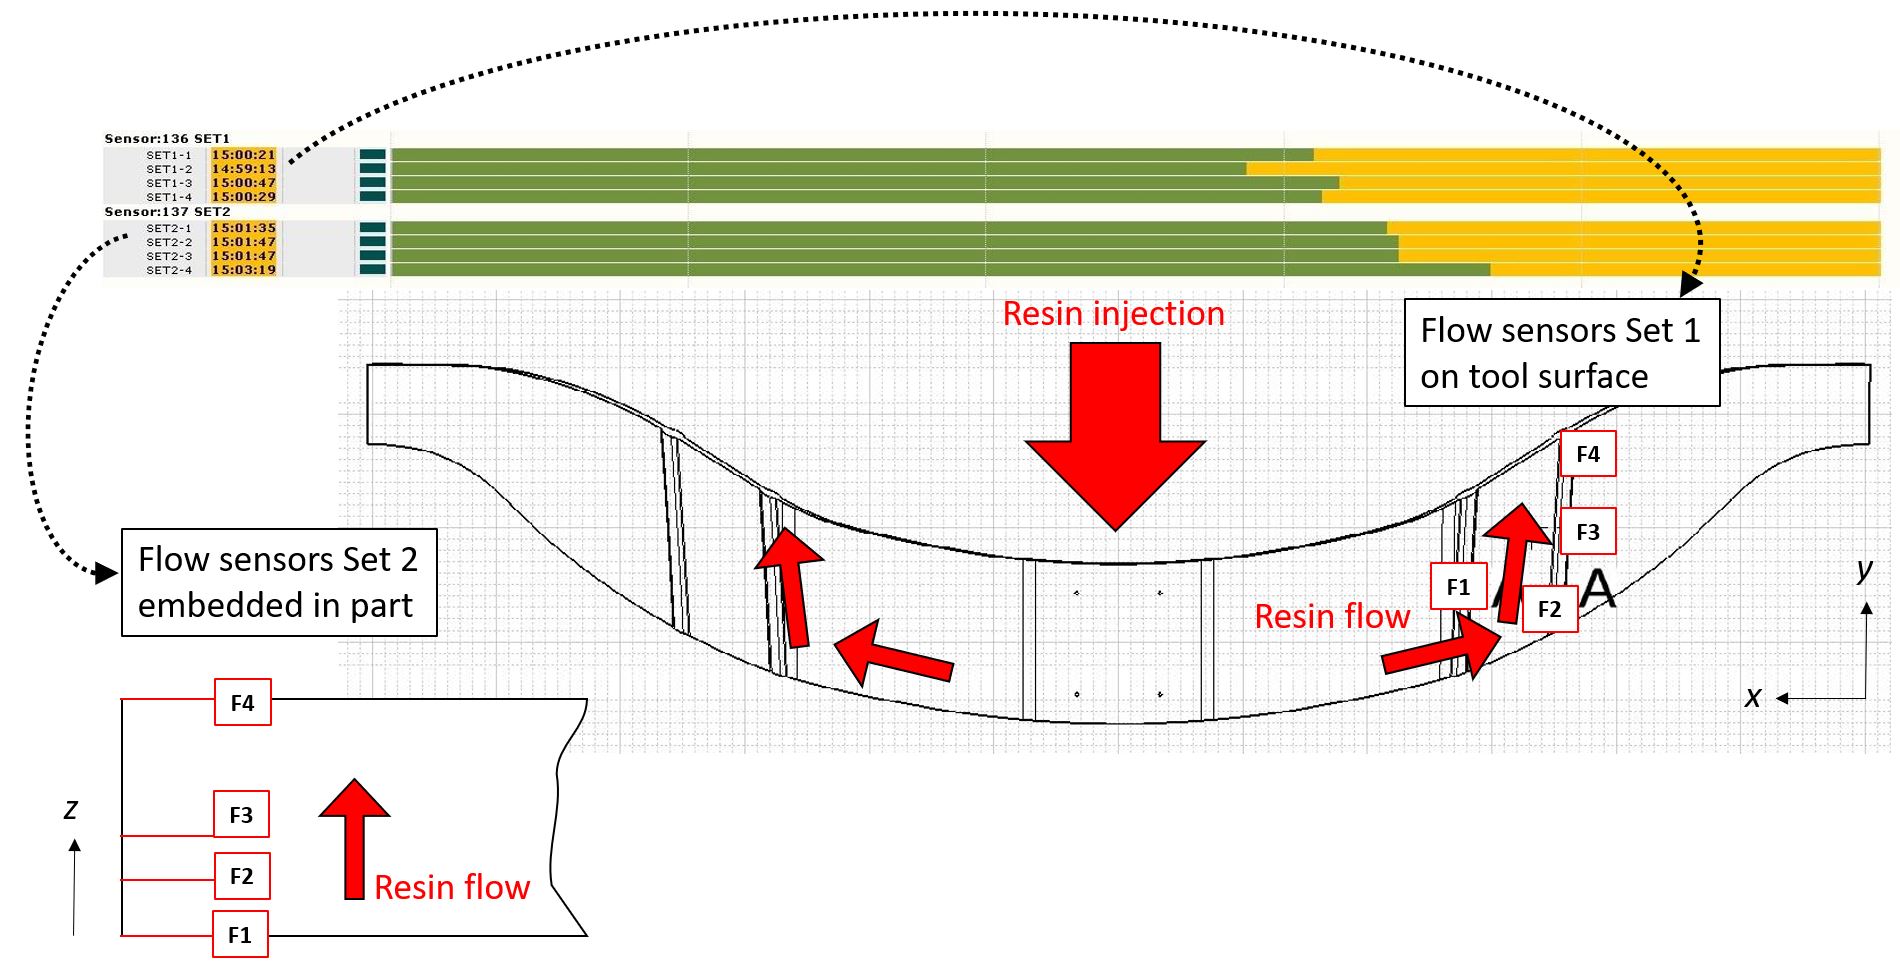
Sistem Synthesites terdiri dari dua (2) sensor in-mold untuk pengeringan (CS1, CS2), satu (1) sensor in-mold untuk aliran resin dan suhu (Flow Sensor 1) dan delapan (8) sensor disposable untuk aliran resin/suhu — empat (4) disematkan ke bagian uji dan empat (4) dilekatkan ke permukaan alat.
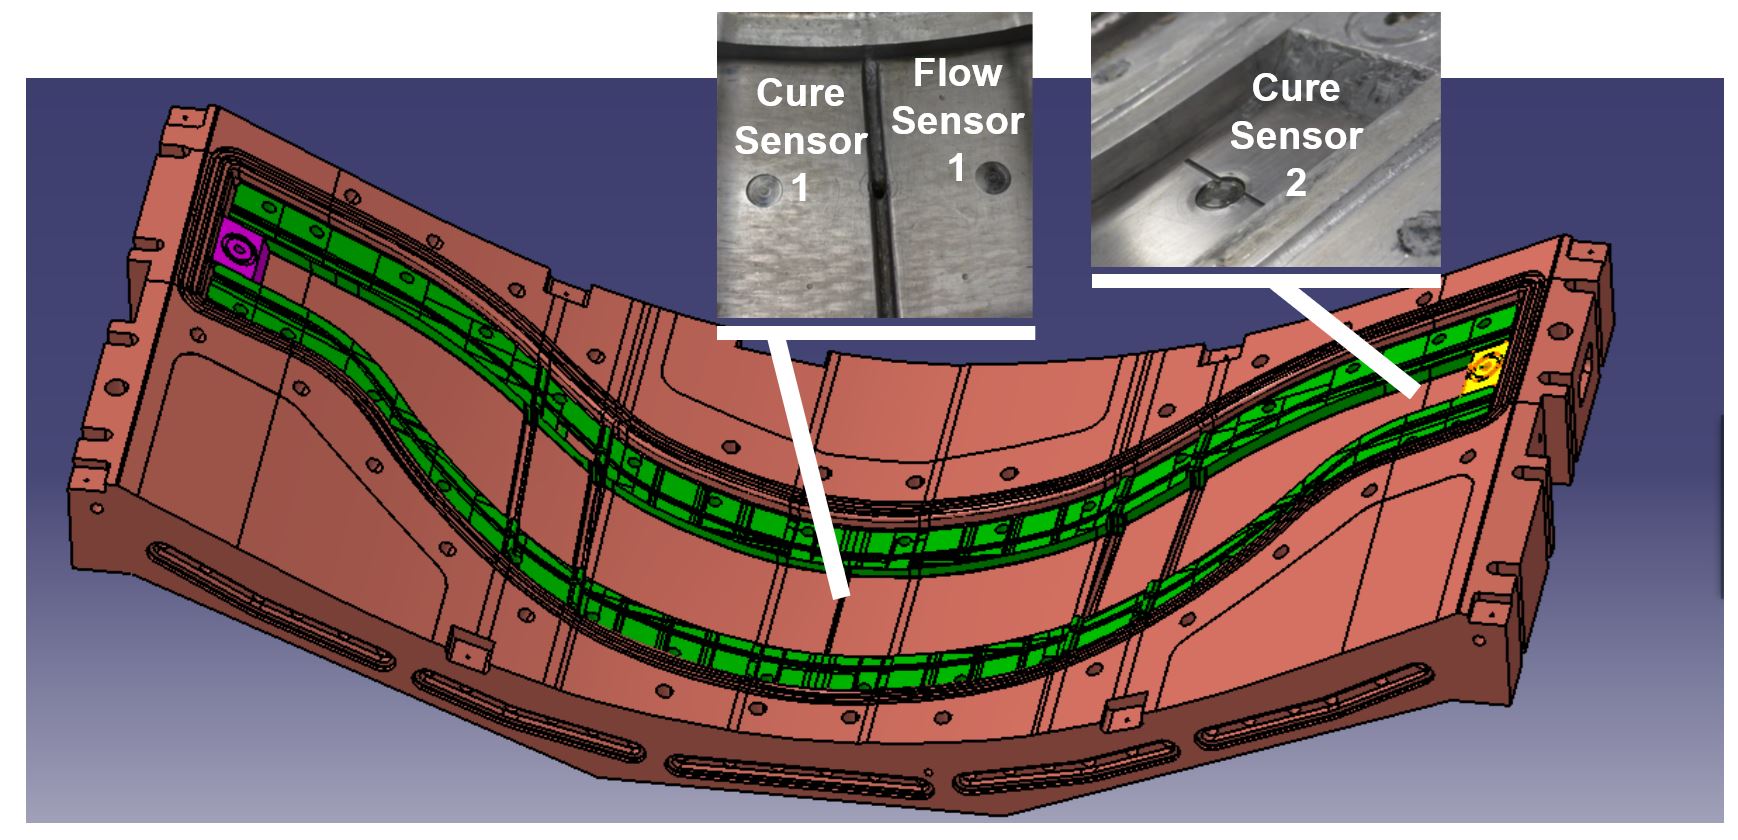
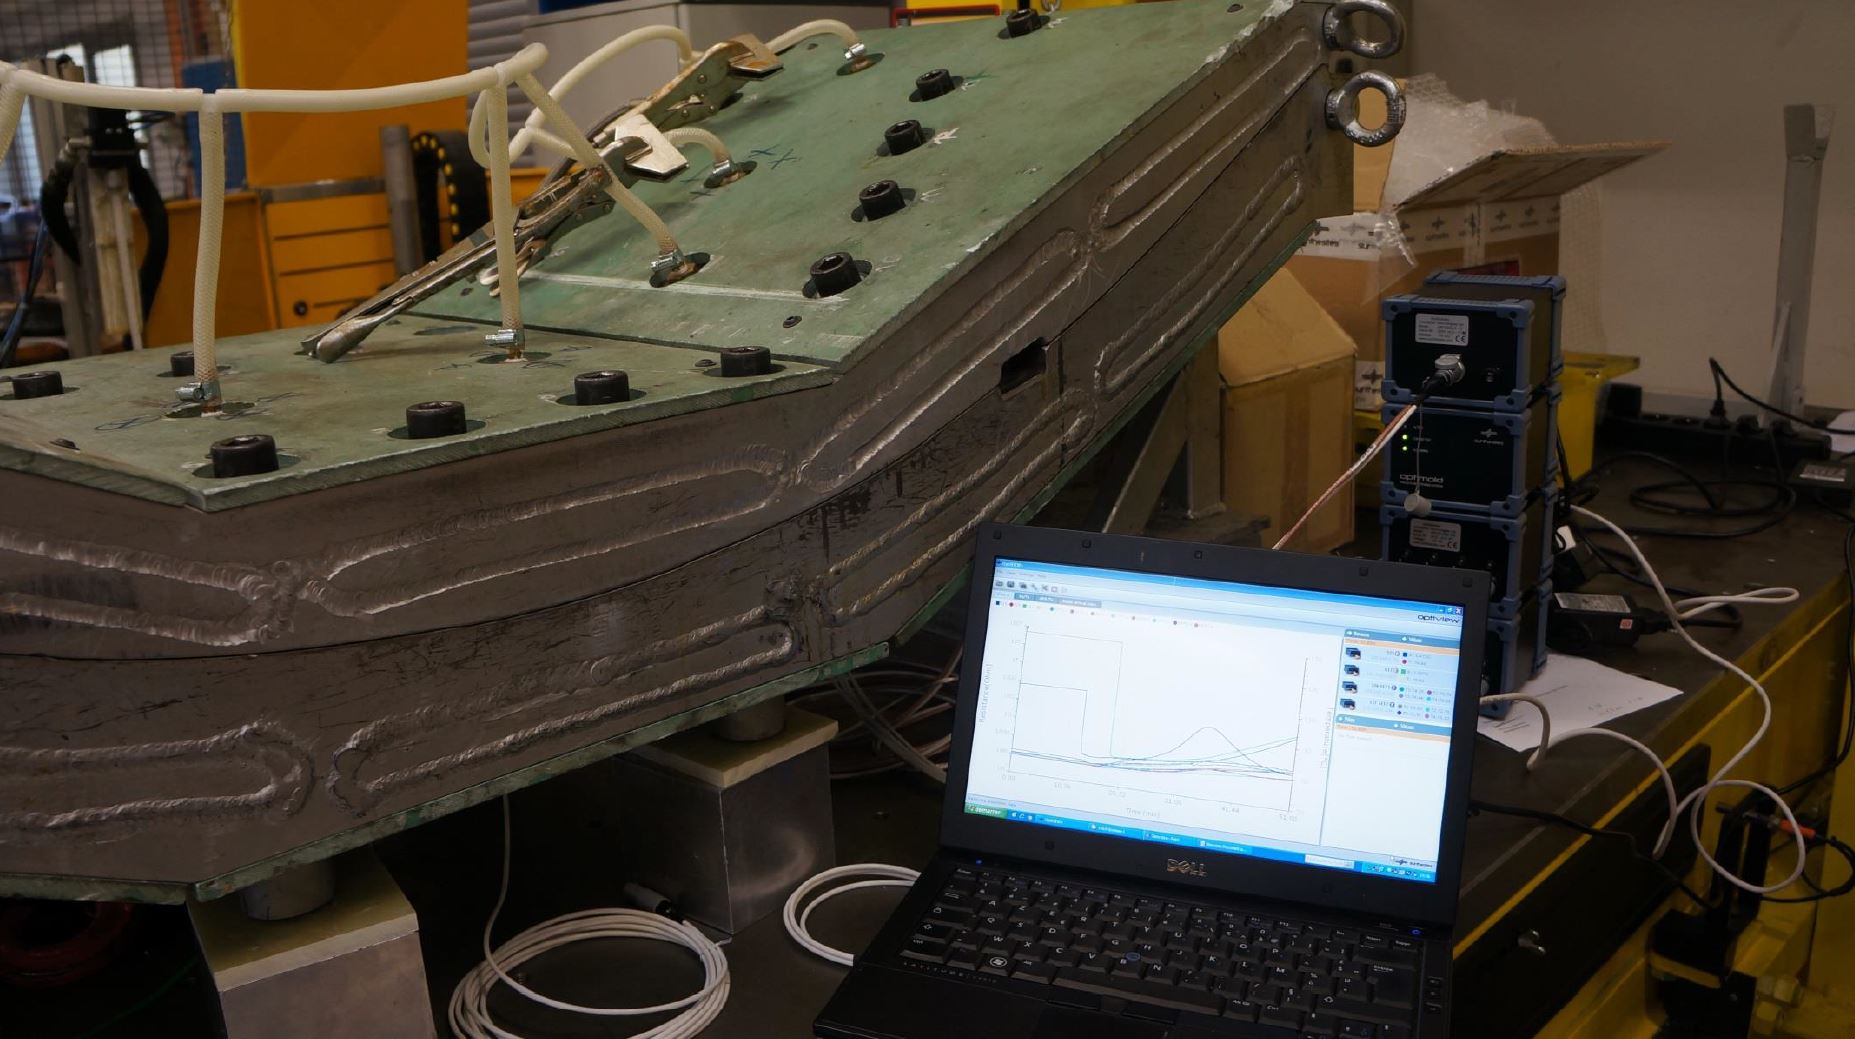
“Unit OPTIMOLD dan OPTIFLOW dapat dihubungkan bersama melalui ethernet sehingga semua sensor dapat direkam dalam satu sesi Optiview,” Pantelelis menjelaskan. “Jadi, CS1 dan CS2 dihubungkan ke dua unit OPTIMOLD, sensor aliran dalam cetakan 1 dan delapan sensor aliran sekali pakai dihubungkan ke tiga unit OPTIFLOW.”
Sistem sensor ini, unit akuisisi data OPTIMOLD/OPTIFLOW dan perangkat lunak OPPTIVIEW/ORS kemudian diterapkan selama uji cetakan RTM untuk menetapkan target untuk berbagai tahap proses, termasuk injeksi/infiltasi resin dan dua target Tg. “Ini adalah bagian tebal yang dibuat menggunakan serat unidirectional dan resin epoksi Huntsman,” kata Pantelelis. “Dalam hal ini, kami menggunakan sensor kabel aliran untuk memeriksa aliran dalam plies UD ini, yang biasanya dipadatkan erat dan dapat menciptakan tantangan selama infiltasi resin.”
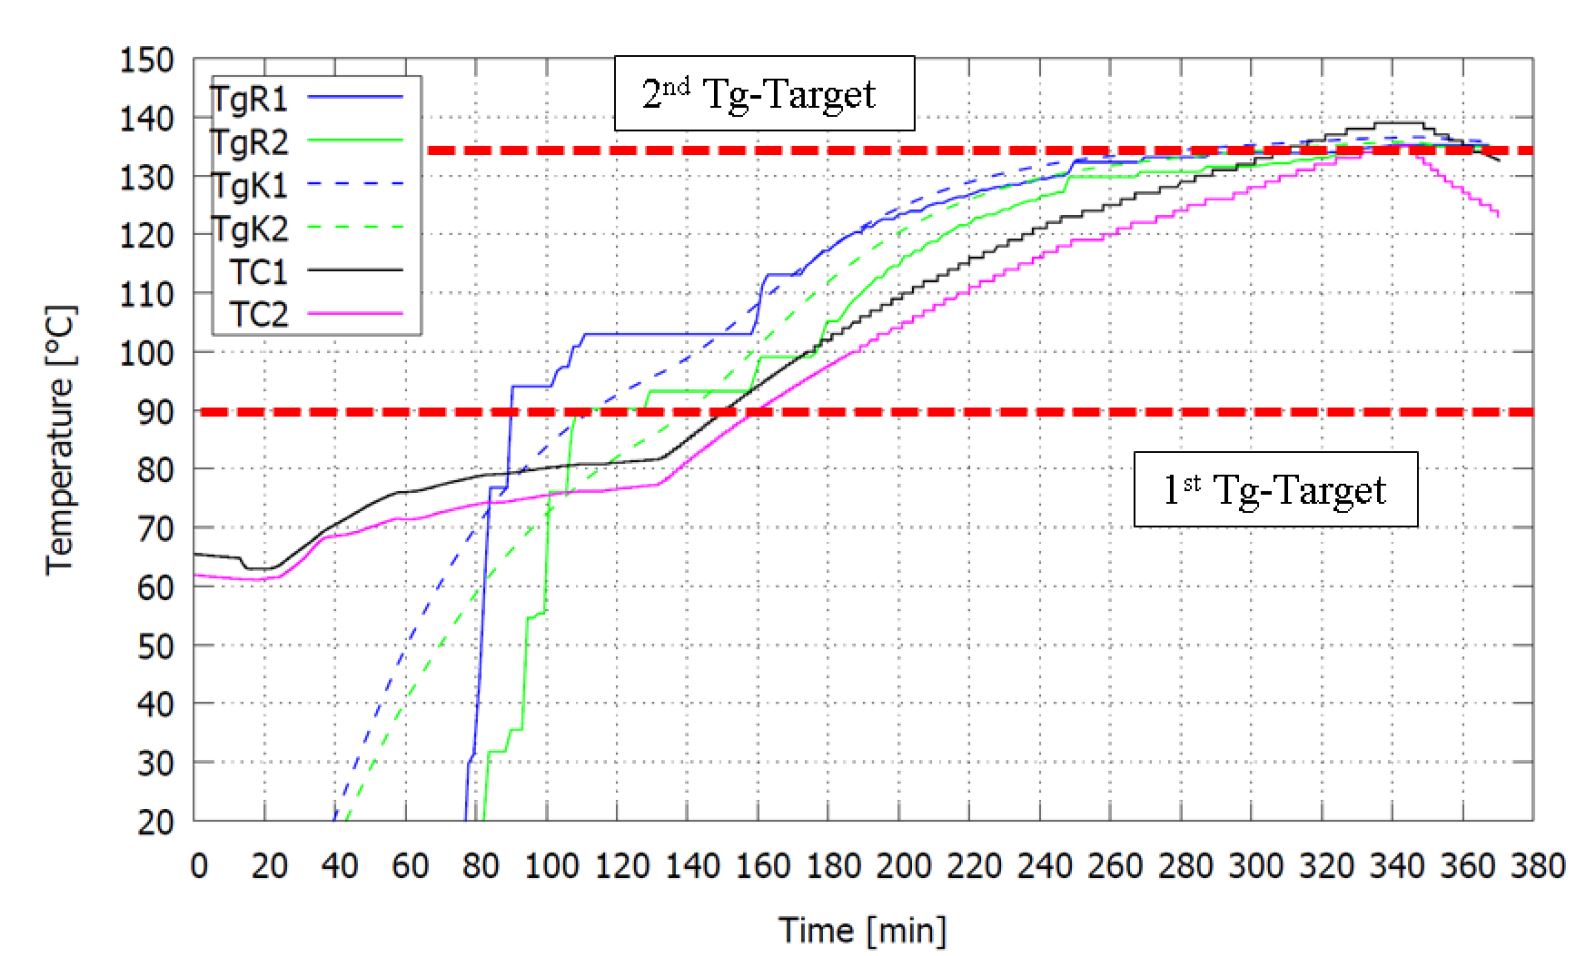
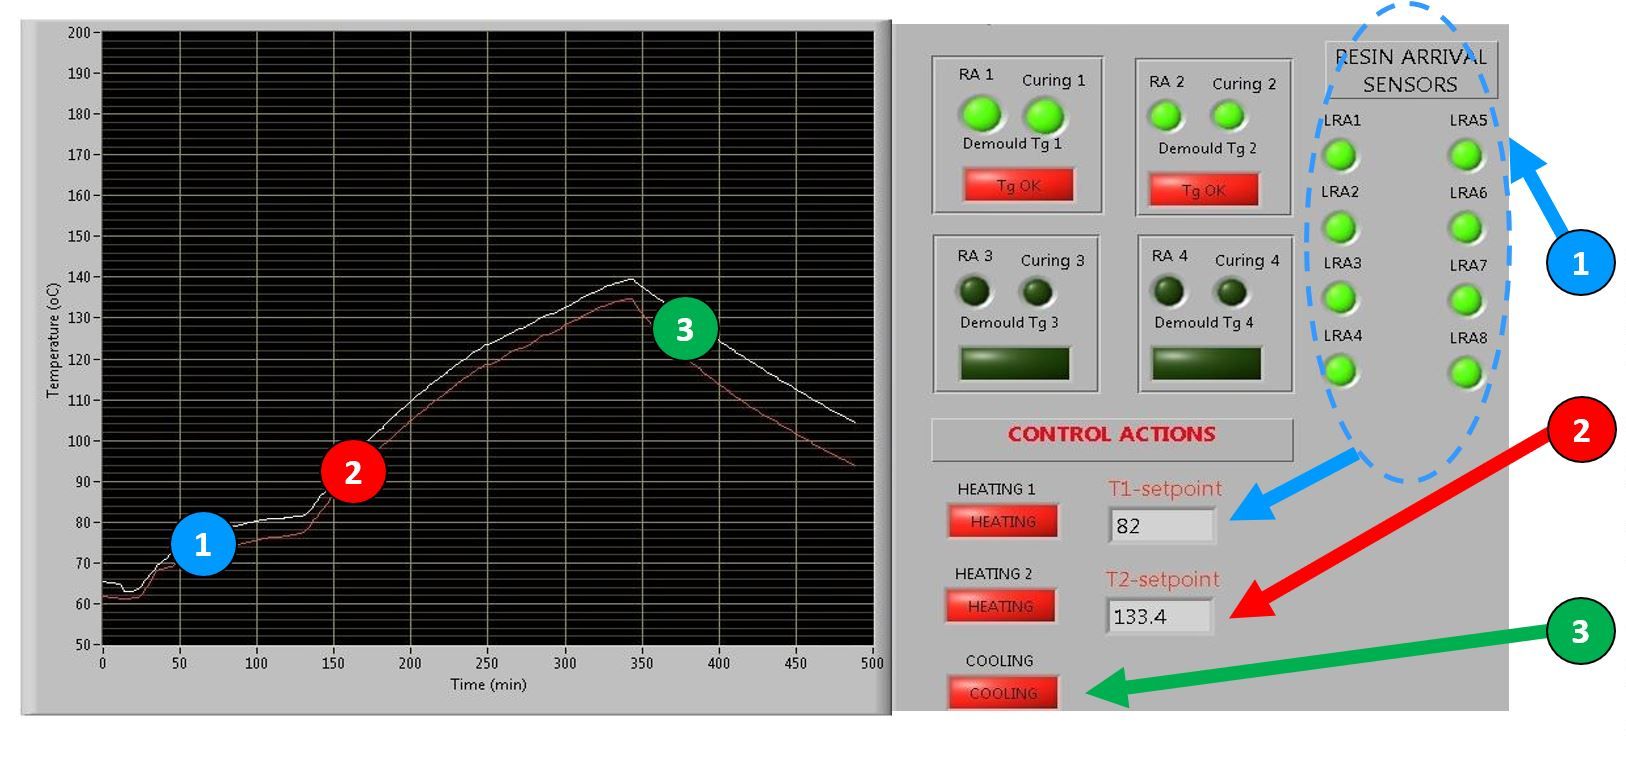
Menggunakan sistem kontrol proses ini, proyek ECOMISE di Hutchinson mampu mengurangi siklus pengeringan lebih dari 30 persen.
Kalibrasi
Kalibrasi diperlukan untuk pemantauan Tg online. Saat pengukuran dikumpulkan dari sensor melalui unit OPTIMOLD, perangkat lunak ORS menerjemahkan ini menjadi viskositas dan Tg berdasarkan kalibrasi untuk resin spesifik itu. “Kalibrasi ini adalah pekerjaan yang dilakukan sebelum pemrosesan untuk memberikan korelasi yang akan digunakan perangkat lunak ORS untuk perhitungannya,” Pantelelis menjelaskan. “Kami melakukan kalibrasi dengan menempatkan resin dalam reometer dan mengukur suhu dan viskositas. Dengan menerapkan rumus yang sesuai, Anda kemudian menghitung resistansi dan Tg yang sesuai. Kami mengembangkan kalibrasi resin untuk pelanggan kami berdasarkan standar mereka, dan mempelajari siklus pengeringan yang berbeda dari resin. Data kalibrasi ini kemudian digunakan oleh perangkat lunak ORS setiap kali memproses resin tersebut.”
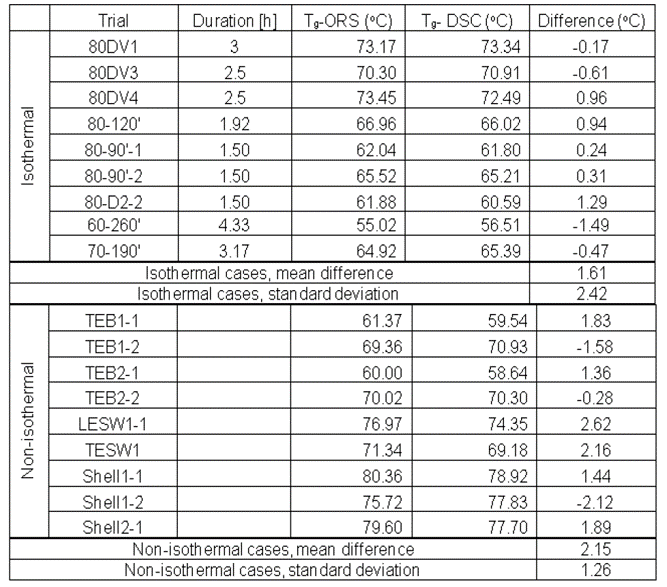
Akurasi perhitungan Tg real-time perangkat lunak ORS ditunjukkan dalam uji coba oleh produsen daun turbin angin Carbon Rotec Composite Technology (Lemwerder, Jerman). Tg yang dihitung online oleh perangkat lunak ORS dibandingkan dengan Tg yang diukur segera setelah demolding dengan melakukan Differential Scanning Calorimeter (DSC). Untuk pemrosesan isothermal, perbedaan rata-rata adalah 1.61°C dan untuk pemrosesan non-isothermal, adalah 2.15°C. “Akurasi ini telah menunjukkan berulang kali dalam proyek pribadi dengan pelanggan lain,” kata Pantelelis.
Kemajuan untuk Produksi Industri
Kontrol proses yang didorong sensor dan data ini memang merupakan langkah besar menuju manufaktur Composites 4.0 yang sepenuhnya otomatis dan cerdas. Meskipun telah divisualisasikan dalam ECOMISE dan juga dengan NCC di Bristol, belum digunakan dalam produksi sehari-hari. “Ide menggunakan sensor untuk melihat Tg lalu mulai pendingin memang telah dimulai dalam manufaktur daun turbin angin,” melaporkan Pantelelis, “tapi belum sepenuhnya otomatis. Sistem memberikan alarm saat target Tg tercapai dan kemudian operator menghentikan siklus pengeringan. Otomatisasi sederhana, dan akan diselesaikan setelah produsen memvalidasi akurasi sistem selama fase pilot.”
“Menuju target ini, kami telah mengembangkan stasiun kerja baru untuk memungkinkan operator produksi memantau proses otomatis, yang tidak memerlukan masukan dari pihaknya,” lanjutnya. “Kami telah melihat dalam manufaktur daun turbin angin bahwa menggunakan satu stasiun kerja selama pengeringan resin dan perekat dapat memendek waktu siklus setidaknya 2-3 jam tanpa mengorbankan kualitas.”
Meskipun Bombardier Belfast, sekarang Spirit AeroSystems, memakai peralatan Synthesites dalam produksi sayap komposit yang diinfusi resin-nya untuk C-Series, sekarang Airbus A220, kontrol proses tidak diotomatisasi. Namun, Synthesites juga bekerja dengan Bombardier dalam ECOMISE, dan pengembangan ini dilanjutkan. Prestasi kunci adalah sensor yang melalui dinding autoklaf. Seperti yang dijelaskan dalam blog saya 2013, “Sayap komposit C-Series”:
Bombardier menyuntik resin setelah tumpukan telah ditempatkan dalam autoklaf panjang 21.3m dan diameter 5.6m, memungkinkan suhu dan tekanan dipertahankan pada tingkat yang diperlukan untuk viskositas dan penurunan resin yang rendah — Cytec 890 dapat disuntik pada 80˚C . . . Setelah injeksi resin selesai, tekanan positif diterapkan dalam autoklaf selama konsolidasi, menyebabkan elemen alat untuk menutup, memadatkan laminat basah dan mengeluarkan resin berlebih kembali keluar melalui inlet resin ke tempat pembuang resin yang dirancang khusus.
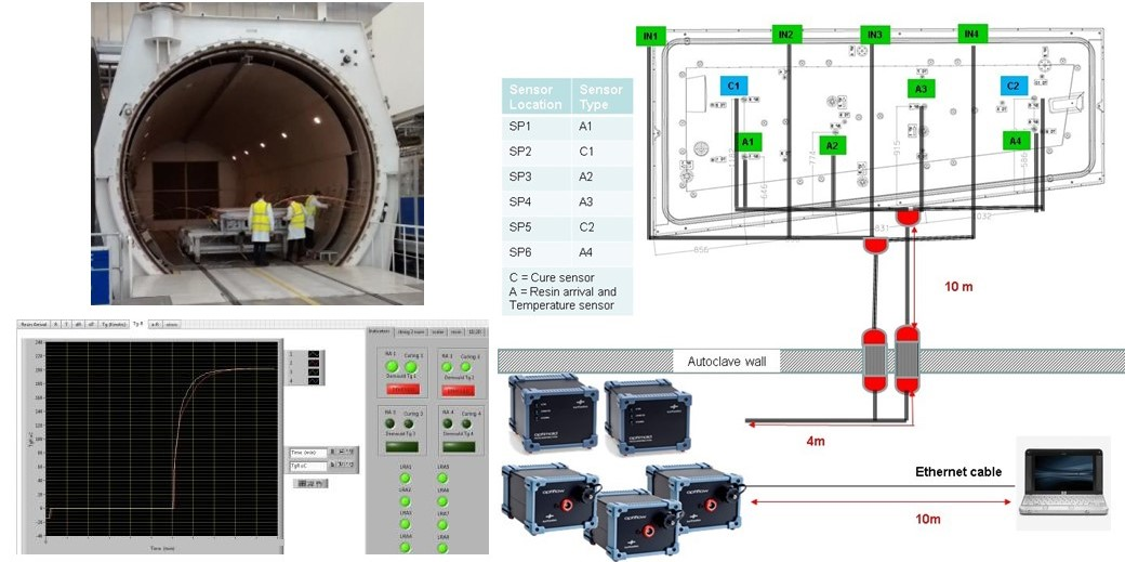
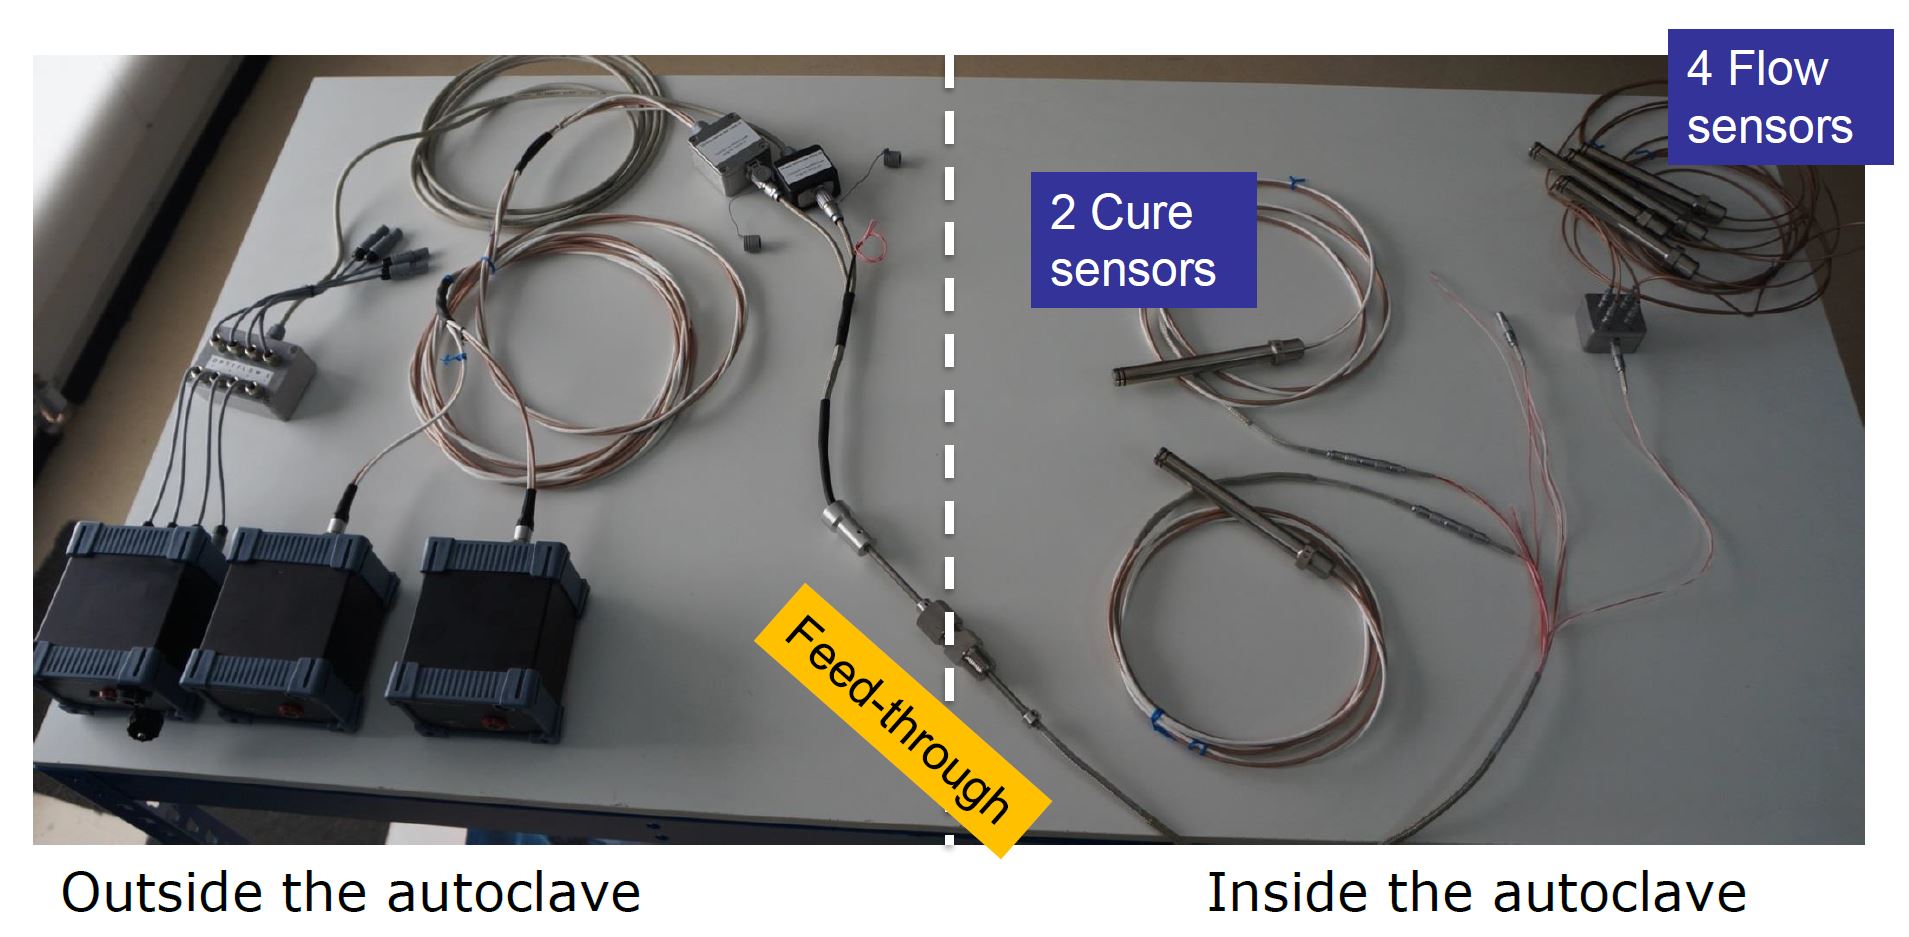
“Seperti sebagian besar produsen dalam penerbangan komersial, mereka tertarik untuk memastikan kualitas dan meningkatkan tingkat,” menjelaskan Pantelelis. Tata letak di bawah dan hasil dari ECOMISE adalah untuk demonstrator, bukan bagian komersial. Ini menggunakan dua unit OPTIMOLD dengan dua sensor pengeringan dalam cetakan dan tiga unit OPTIFLOW dengan empat sensor aliran dalam cetakan dan empat sensor garis pada garis vakum. “OPTIFLOW dapat memantau hingga empat kedatangan resin dan empat sensor suhu/resistansi,” Pantelelis catat. “Target demonstrasi telah sepenuhnya tercapai. Kami membuktikan bahwa sensor, kabel dan sistem dapat bekerja tanpa masalah di bawah spesifikasi penerbangan yang paling menantang. Menarik bahwa pengukuran kedatangan resin menunjukkan perbedaan besar dibandingkan simulasi aliran. Juga, pemantauan Tg online menunjukkan bahwa siklus pengeringan yang diikuti untuk demonstrator spesifik itu bisa jauh lebih pendek.”
“Kami sekarang mengembangkan sistem pemantauan untuk gabungan perekat,” kata Pantelelis, “utama untuk produksi daun turbin angin tetapi pada akhirnya untuk setiap proses perekatan. Meskipun kami saat ini sangat sibuk dengan industri turbin angin yang mencoba untuk mengurangi biaya, kami melihat minat yang semakin besar dari sektor penerbangan saat bergerak menuju cetakan komposit cair untuk produksi massal. Produsen mencari wawasan lebih dalam tentang apa yang sebenarnya terjadi selama cetakan dan bagaimana mereka dapat menstabilkan dan mengoptimalkan proses mereka.”
Proyek Ecomise dan Recotrans menerima pendanaan dari Program Riset dan Inovasi FP7 dan Horizon 2020 Uni Eropa di bawah Perjanjian Grant n° NMP2-SL-2013-608667 dan 768737, masing-masing.
Referensi untuk bagian “Analisis Dielektrik (DEA), AC vs. DC” meliputi:
- “Pemantauan Pengeringan UV Real-time” oleh VINCENTZ, diterbitkan dalam European Coatings Journal, edisi 11/2003, hal. 7.
- “Sistem Pemantauan Proses Online – Benchmark dan Studi Uji” oleh Reinhold Meier1, Swen Zaremba1, Florian Springl1, Klaus Drechsler1, Fabrice Gaille2 dan Christian Weimer2 — 1 Institut für Carbon Composites, TU Munich, Garching, Jerman. 2Eurocopter Deutschland GmbH, Donauwörth. Flow Process in Composite Materials – FPCM 11, 9-12 Juli 2012, Auckland, Selandia Baru.
- Nondestructive Characterization of Materials VIII edited by Robert E. Green, Proceedings of the 8th Intl. Symposium on Nondestructive Characterization of Materials, 16-20 Juni 1997, Boulder, Colorado, AS, diterbitkan oleh Springer Science & Business Media, hal. 384-385.
Referensi yang membantu lainnya adalah “The Handbook of Dielectric Analysis and Cure Monitoring” oleh Huan L. Lee, diterbitkan oleh Lambient Technologies.



