Stewart-Haas Racing Meningkatkan Performa dan Hemat Biaya dengan Strategi Bengkel Mesin Cerdas
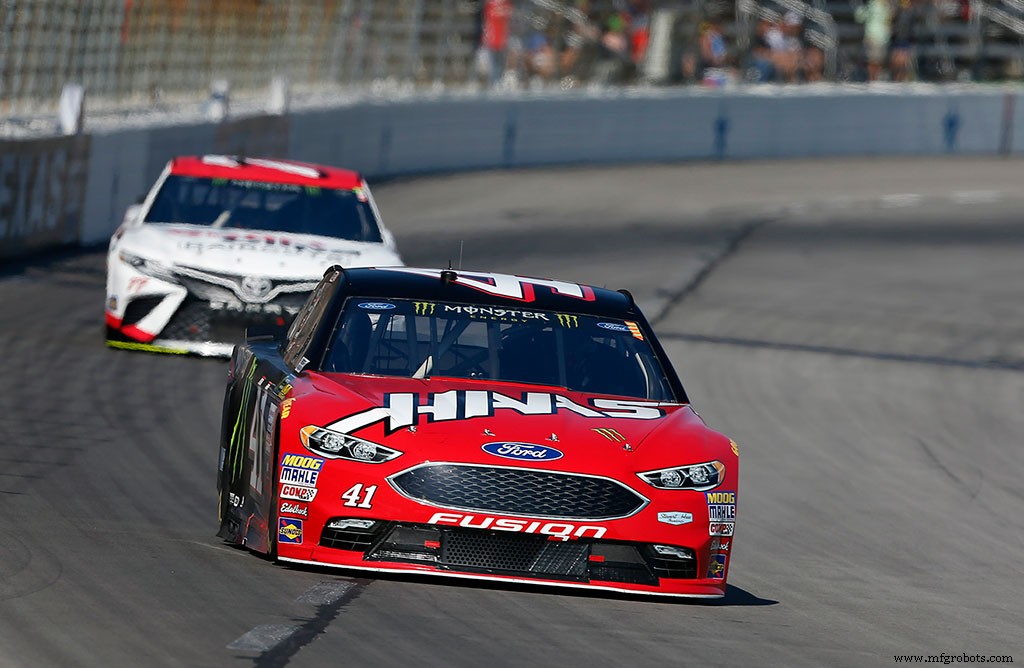
KANNAPOLIS, NC – Seperti sebagian besar produsen mobil, tim balap NASCAR termotivasi untuk membuat bagian kendaraan lebih baik, lebih murah, dan lebih cepat. Ratusan merek Fortune 500 terdepan sangat terlihat pada skema cat kendaraan yang menggebu-gebu, menunjuk pada investasi yang terus sehat dalam olahraga ini.
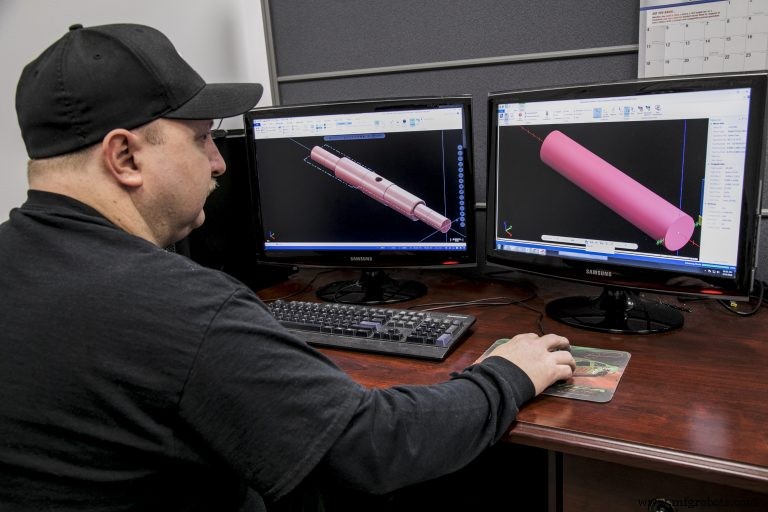
Namun, kehati-hatian tetap memperelehat di setiap perusahaan cerdas dan tim balap mencari cara kreatif untuk menghemat uang. Ini termasuk dalam operasi bengkel mesin mereka. Salah satu cara Stewart-Haas Racing mencapai hal itu adalah dengan menerapkan toolpath Dynamic Motion yang terdapat dalam perangkat lunak CAD/CAM Mastercam mereka (CNC Software Inc., Tolland, CT).
Stewart-Haas Racing adalah tim balap NASCAR juara yang bersama-sama dimiliki oleh Juara Monster Energy NASCAR Cup Series tiga kali Tony Stewart dan Gene Haas, pendiri Haas Automation, pembangun alat mesin CNC terbesar di Amerika Utara.
Organisasi ini menggelar empat entri di Monster Energy NASCAR Cup Series—mobil Ford Fusion nomor 4 untuk Kevin Harvick, mobil Ford Fusion nomor 10 untuk Aric Almirola, mobil Ford Fusion nomor 14 untuk Clint Bowyer, dan mobil Ford Fusion nomor 41 untuk Kurt Busch. Tim ini juga bersaing di NASCAR XFINITY Series dengan menggelar entri penuh waktu—mobil Ford Mustang nomor 00 untuk Cole Custer dan satu entri paruh waktu, mobil Ford Mustang nomor 98. Bermarkas di Kannapolis, NC, Stewart-Haas Racing beroperasi dari fasilitas 200.000 ft2 (18.580 m2) dengan sekitar 370 karyawan.
Sekitar 4000 ft2 (372 m2) yang sangat aktif dari ruang itu adalah bengkel mesin perusahaan. Stewart-Haas Racing telah memperkuat strategi manufaktur mereka untuk membuat lebih banyak bagian sendiri yang sebelumnya di-outsource. Ini memberikan tim kontrol kualitas yang lebih baik, waktu pengiriman yang ditingkatkan, dan perlindungan tambahan untuk desain miliknya. Melakukan lebih banyak telah menyebabkan Stewart-Haas menyederhanakan daftar fasilitasnya (dengan sebagian besar alat mesin Haas), proses dan prosedur manufaktur, dan pemrograman bagian CNC—secara khusus dengan toolpath Dynamic Motion yang baru.
Penjelasan Singkat
Meskipun toolpath CAM canggih ini telah ada dalam beberapa versi Mastercam terakhir, dan pertama kali diluncurkan sekitar 10 tahun yang lalu, mereka masih baru bagi banyak orang di manufaktur dan terus ditingkatkan serta diintegrasikan ke dalam lebih banyak fitur produk baik untuk milling maupun turning.
Ini adalah penjelasan singkat: Biasanya, program CNC konvensional berdasarkan batas geometris. Mereka memiliki alat masuk ke dalam materi lalu melangkah ke satu arah hingga bertemu dinding atau halangan lain, lalu mengubah arah. Alat meliputi semua area sebagaimana ditentukan oleh model bagian, memotong apa pun yang ada di jalurnya. Kadang itu adalah materi dan kadang itu adalah udara yang tidak efisien.
Sekarang, toolpath Dynamic Motion yang lebih baru membuat alat berperilaku cukup tidak konvensional. Gerakan alat diatur oleh seperangkat aturan yang sangat dirancang yang mempertimbangkan baik area yang akan dihilangkan logamnya, maupun kondisi materi yang berubah selama berbagai tahap pemesinan. Algoritma miliknya memprediksi apa yang akan datang, menimbang alternatif, dan secara otomatis memodifikasi kecepatan, stepover, dan gerakan pemotongan sebagai respons terhadap kondisi materi yang berubah saat bagian dipotong.
Tujuannya adalah menghilangkan materi secara lebih efisien dengan mengontrol gaya lateral untuk menghindari berlebihan yang menghasilkan panas. Sering disebut "pemesinan chipload konstan", gerakan yang lebih halus dan aman—selalu dalam potongan—mengurangi stres pada alat potong dan mesin, meningkatkan umur pakainya.
"Transformasi terbesar yang saya lihat dalam setahun terakhir di bengkel kami adalah adopsi penuh toolpath dinamis Mastercam," kata John Simmons, manajer bengkel mesin CNC di Stewart-Haas Racing.
"Mereka sangat kuat. Kami sekarang dapat membuat bagian lengkap langsung dari billet besar, alih-alih harus membuat komponen kecil dan melekatkannya," katanya. "Toolpath dinamis memberikan kami banyak lebih banyak keterlibatan alat yang memotong waktu kami untuk mengoptimasi toolpath roughing dan memungkinkan kami mencapai operasi finishing jauh lebih cepat."
Peningkatan Kecepatan
Sebagai contoh seberapa jauh lebih cepat, Simmons menyebut komponen steering center link sebagai salah satu dari banyak aplikasi bagian yang mendapatkan manfaat dari toolpath Dynamic Motion. Link pengaruh adalah koneksi dari kotak pengaruh ke roda, komponen yang sangat penting. Bagian dimulai pada mesin pemesinan vertikal CNC milling Haas model VF6 TR (untuk trunnion) taper 50 sebagai batang baja alloy padat 150 lb (68 kg) dengan lebar sekitar 4 inci × tinggi 5 inci × panjang 23,5 inci (102 × 127 × 597 mm). Proses roughing dulu memakan waktu 12 jam, sekarang turun menjadi tujuh jam dengan menerapkan toolpath "aware materi".
"Saya akan mengatakan kami 60–75% lebih efisien dan itu tidak hanya memotong waktu, tetapi kami juga mendapatkan usia alat yang jauh lebih lama menggunakan dynamic motion," kata Simmons.
Operasi milling kontur 3D selanjutnya menyempurnakan dimensi kritis. Toleransi, geometri finishing, dan bobot bagian tidak diungkapkan oleh Simmons alasan kompetitif. Namun dia memberikan penyebab utama untuk peningkatan efisiensi pemotongan dalam proses pemesinan kasar dengan toolpath canggih:
– Stepover minimal untuk menghindari penumpukan panas dan gaya lateral berlebihan;
– Gerakan halus yang mengurangi stres pada alat dan mesin;
– Kecepatan spindle tinggi;
– Keterlibatan flute maksimum untuk potongan yang menghilangkan paling banyak materi;
– Keterlibatan materi berkelanjutan (climb milling) untuk meminimalkan pemotongan udara;
– Penyesuaian stepover dinamis untuk menjaga beban alat konstan;
– Strategi masuk alat yang menyajikan alat ke materi pada sudut paling aman;
– Kesadaran "materi" yang menjaga alat berada dalam kondisi pemotongan yang konsisten dan aman terlepas dari geometri kontur (ia memodifikasi jalur sehingga chip akan berukuran sama);
Micro-lift yang mengangkat cutter dari lantai bagian atau dari dinding sehingga panas tidak tertumpuk saat kecepatan pemotongan disesuaikan selama repositioning.
– Micro-lift yang mengangkat cutter dari lantai bagian atau dari dinding sehingga panas tidak tertumpuk saat kecepatan pemotongan disesuaikan selama repositioning.
'Teknologi Kompleks'
Selain mesin VMC Haas VF6 TR yang heavy-duty, bengkel Haas memiliki 14 alat mesin lainnya. Haas CNC turning centers dengan live milling heads adalah tambahan terbaru karena Simmons mengatakan bahwa sebagian besar bagian yang dulu di-outsource namun kini dibawa dalam rumah. Selain operasi pemesinan, area bengkel memiliki departemen kontrol kualitas yang lengkap yang memeriksa setiap bagian dengan cermat untuk cacat.
"Saat teknologi kompleks menjadi semakin meluas di bengkel kami, dukungan yang kami terima dari berbagai pemasok kami sangat penting," kata Simmons. "Ini lebih dari sekadar memiliki teknologi, kami ingin memastikan bahwa kami mendapatkan yang terbaik dari investasi kami untuk akhirnya menghemat uang, meningkatkan efisiensi, dan membuat kendaraan yang kompetitif."
"Misalnya, evolusi ke cara berpikir toolpath dinamis, meskipun layak untuk manfaatnya, bisa sulit untuk dinavigasi," katanya lagi. "Anda harus ingat, saya adalah programmer CNC selama hampir 15 tahun dalam karir saya. Lampu menyala jauh lebih cepat dengan bantuan para insinyur aplikasi CNC Software dan reselere di area saya, Barefoot CNC."
Disunting oleh Editor Yearbook Kendaraan Bermotor Bill Koenig dari informasi yang disediakan oleh CNC Software.



