Mesin Pengukur Koordinat Memperluas Pangsa Pasar
Mesin Pengukur Koordinat yang dihormati masih kuat, produsen memanfaatkan kemampuan otomatisasinya untuk mengatasi masalah tenaga kerja
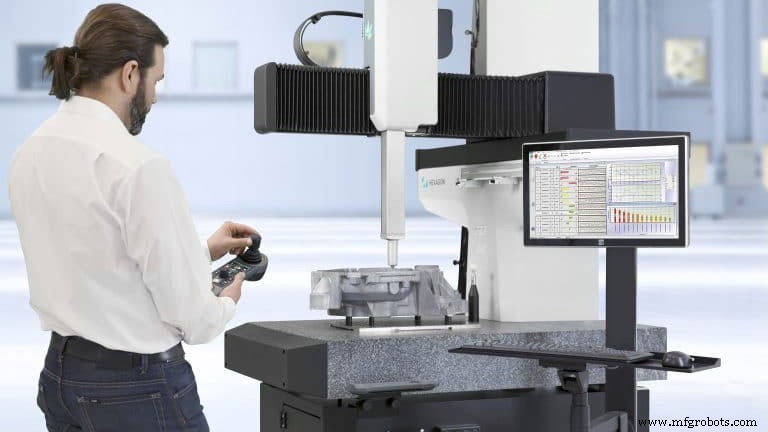
Untuk CMM, zaman emas terus berlanjut. "Salah satu hal yang mengejutkan yang telah terjadi hanya dalam tiga hingga empat tahun terakhir adalah volume besar CMM yang kami kirim," kata Angus Taylor, presiden Hexagon Manufacturing Intelligence, North America (North Kingstown, RI). "Pasar tampaknya benar-benar meledak."
Pertanyaan adalah mengapa sekarang?
Ada sejumlah alasan. CMM saat ini menoleransi rentang suhu dan getaran yang lebih luas. Mereka lebih kuat, lebih kecil dan mengukur dengan lebih akurat. Mereka mengukur lebih cepat dari sebelumnya. Juga, lantai produksi bukan lagi seperti dulu. "Pabrik manufaktur itu sendiri menjadi lebih bersih," kata Taylor. Pemesinan dan manufaktur presisi saat ini memerlukan lingkungan yang lebih bersih. Dalam melakukannya, ini juga membuatnya lebih ramah untuk CMM.
Paling penting, mungkin ini tergantung pada orang.
"Produsen tidak menemukan cukup orang terampil, jadi mereka sekarang melihat CMM sebagai sistem pengukuran otomatis," jelaskan Taylor. "Satu orang dapat membuat program pengukuran untuk 20 [CMM yang dikontrol komputer]. Ini mengurangi keterampilan operator untuk mengetahui cara memuat dan membongkar bagian, mungkin menggunakan perangkat pegang presisi, dan cara menarik program pengukuran yang tepat. Hexagon menawarkan tiga CMM untuk lantai produksi, yaitu 4.5.4SF, 7.10.7SF, dan tambahan terbarunya, TIGO SF."
Dengan barcode dan penanganan materi robotik, bahkan memuat/membongkar dapat diotomatisasi.
"Ada juga tren menuju metrologi sebagai bagian dari [operasi] manufaktur," kata Michael Mariani, direktur pengembangan strategis, Hexagon Manufacturing Intelligence. Ini berarti perangkat metrologi terintegrasi dalam sel manufaktur tertutup, seperti yang baru saja diinformasikan oleh Hexagon. Demo menunjukkan bagian yang dipemesan lalu dipindahkan oleh robot ke CMM. CMM kemudian secara otomatis memberikan informasi tentang cara menyesuaikan operasi pemesinan, jika diperlukan, untuk mempertahankan toleransi.
Sensor dan Pertumbuhan
CMM semakin berguna seiring pemasok menawarkan lebih banyak sensor. Keberagaman ini tercermin dalam serangkaian probe Hexagon sendiri. Perusahaan menyediakan probe sentuh, probe pemindaian, dan pengukuran kekasaran permukaan, serta sensor optik HP-O berbasis teknologi interferometri laser.
Sensor dan probe adalah bisnis utama Renishaw PLC (West Dundee, IL, dan New Mills, Gloucestershire, UK), pencipta probe touch-trigger yang membuat CMM begitu populer sejak awal. Menambah ke PH10 probe tiga sumbu, perusahaan menciptakan head PH20 dan Revo lima sumbu yang bergerak cepat untuk meningkatkan throughput CMM. Perusahaan melakukan ini dengan mengizinkan gerakan lokal sementara mekanisme CMM tetap diam, menggerakkan massa lebih kecil sambil mengumpulkan data lebih cepat. Itu juga berarti kekakuan sistem lebih sedikit dan lebih banyak kesalahan, memaksa pengukuran yang lebih lambat.
Probe dan sensor tidak selalu perlu berada di CMM. Mereka dapat berada dalam gaging fleksibel seperti Renishaw Equator atau di dalam alat mesin itu sendiri. Namun, CMM harus memberikan jaminan bahwa produk diproduksi secara akurat. Alat mesin dapat melenceng dari toleransi, menurut Michael Litwin, manajer bisnis produk CMM Renishaw. "Anda ingin pelacakan ke artefak standar NIST. Anda masih membutuhkan CMM itu sebagai pemeriksaan independen," katanya.
Perusahaan mengakui bahwa bahkan probe sentuh dan pemindaian analog standar industri mereka tidak dapat memenuhi semua kebutuhan. Pada Februari 2018, Renishaw memperkenalkan probe pengukuran kekasaran permukaan SFP2 untuk digunakan dengan sistem pengukuran lima sumbu REVO pada CMM. "Ini membuat inspeksi kekasaran permukaan menjadi bagian integral dari pengukuran CMM dan memungkinkan perpindahan antara pemindaian dan pengukuran kekasaran permukaan," katanya. SFP2 adalah probe dengan kaki dengan ujung berlian radius 2-μm. Perusahaan mengatakan bahwa kemampuan pengukuran permukaannya berkisar dari 6,3 μm hingga 0,05 μm (250 μin. hingga 2 μin.) seperti diukur dalam Ra.
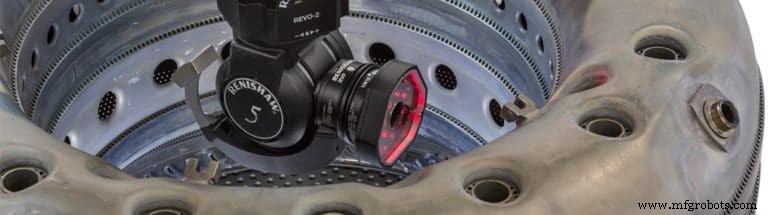
Renishaw juga memperkenalkan sistem visi untuk digunakan pada head Revo-2, probe visi RVP. Menurut Litwin, ia mengukur fitur dari citra 2D menggunakan deteksi tepi. Data tiga dimensi diperoleh dengan menangkap beberapa citra dari sudut yang berbeda bersama dengan postprocessing. "Ini menyediakan jalan lain untuk mengukur fitur di mana pengukuran sentuhan tidak cocok," katanya. "Ini termasuk lubang pendingin kecil di daun turbin atau bagian logam lembar dengan geometri 3D kompleks."
"CMM biasanya untuk fitur besar tetapi tidak selalu volume yang lebih besar. Banyak pasar yang mendorong fitur yang lebih kecil dan kemampuan yang memerlukan teknologi non-kontak," kata Nate Rose, manajer pengembangan produk baru, Quality Vision International Inc. (Rochester, NY).
Ia menandatangani bahwa mesin lima sumbu terbaru dan sistem manufaktur additif memungkinkan bagian memiliki fitur kompleks dan rumit yang dimensi dan posisinya perlu diverifikasi. "Kadang-kadang fitur tersebut paling baik diukur dengan sensor optik non-kontak sebagai bagian dari probing sentuh yang lebih besar untuk mengumpulkan titik untuk analisis," katanya.
Itulah mengapa QVI menawarkan sistem video, laser line scan, sensor cahaya putih Rainbow dan probe laser TeleStar selain probe sentuh Renishaw TP20, TP200, dan SP25 pada garis CMM-nya.
"Head multisensor VersaFlex memungkinkan penggunaan hingga tiga sensor pada PH10 sehingga mereka dapat mencapai fitur dalam hampir setiap orientasi," kata Rose. "Fitur yang lebih kecil kadang-kadang tidak cocok untuk metode sentuhan ketika lokasi fitur tidak dikontrol. Dengan menyelenggarakan sensor visi aktif pada VersaFlex kami telah dapat menemukan fitur terlebih dahulu, menetapkannya sebagai referensi, lalu mengukur dengan sentuhan. Sensor laser titik memungkinkan profil permukaan resolusi tinggi."
Seperti pemasok CMM lainnya, Wenzel America Ltd. (Wixom, MI) menawarkan probe sentuh dari Renishaw bersama dengan dua sensor miliknya. Sensor Phoenix Wenzel menggunakan cahaya terstruktur—kadang-kadang disebut teknologi cahaya putih—untuk menangkap titik awan 3D. Sensor cahaya putih ini cukup ringan untuk dipasang di head probe CMM. Sensor lainnya perusahaan adalah scanner garis laser Shapetracer yang juga dipasang di head probe standar Renishaw.
Mesin dan Integrasi
CMM ada dalam ekosistem manufaktur. "Apa yang kita lihat adalah perubahan dalam kepemilikan peralatan metrologi," kata Drew Shemenski, presiden Wenzel America. "Perubahan nyata yang kami lihat adalah dari mesin yang berada di laboratorium yang dikontrol oleh grup kualitas ke tim manufaktur. Mereka sekarang bertanggung jawab atas peralatan dan adalah pemiliknya."
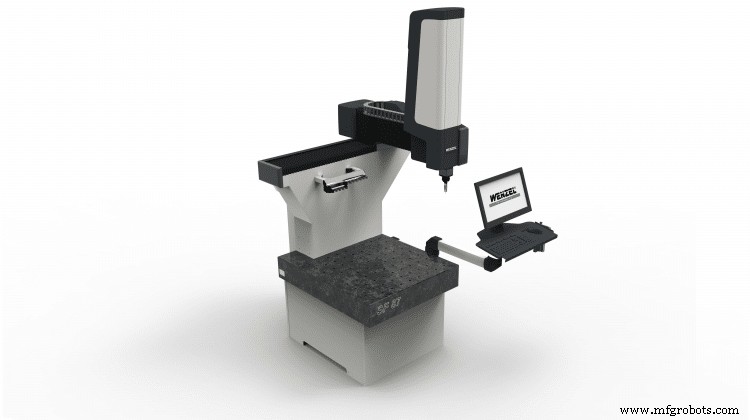
Pada Mei, Wenzel memperkenalkan CMM lantai produksi SF 87. Shemenski menekankan bahwa mesin ini mampu multisensor dan siap untuk semua probe Wenzel dan Renishaw. Perusahaan klaim volume pengukuran CMM 800 x 700 x 700 mm selaras dengan ukuran umum mesin pemotong dan pembentukan logam. Ini juga memiliki kecepatan perjalanan dan akselerasi tinggi untuk mempercepat pengukuran, menurut perusahaan. Untuk meningkatkan kesiapan lantai produksi, ini memiliki struktur stabil suhu dan panduan serta skala tahan kotor. Ruang pengukuran dapat diakses dari tiga sisi dan terintegrasi dengan otomatisasi lain dengan Wenzel Automation Interface opsional.
"Pasar CMM saat ini kuat," setuju Gene Hancz, spesialis produk, CMM untuk Mitutoyo America Corp. (Aurora, IL). Mitutoyo menawarkan CMM jenis bridge, arm, dan horizontal, serta standar, akurasi tinggi, dan akurasi ultra-tinggi. "CMM bridge standar adalah mesin andalan kami," katanya.
Apakah ia melihat perubahan dalam cara CMM digunakan? "Tentu saja, terus-menerus ke lantai produksi," katanya. "Apakah itu mesin walk-up [untuk penggunaan umum] atau terintegrasi dalam sel robotik." Instalasi terintegrasi yang telah dilihatnya bervariasi dari yang sederhana dengan penempatan manual hingga yang sepenuhnya otomatis, dengan sel robotik yang secara otomatis memakan dan mengeksekusi program pengukuran bagian.
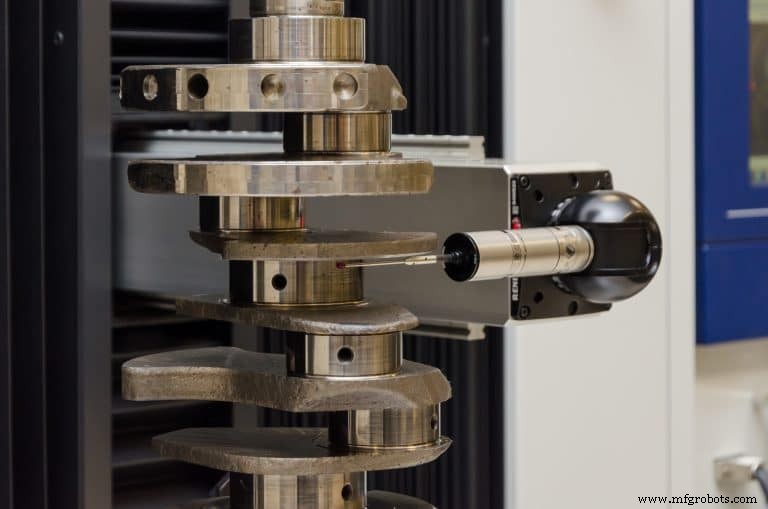
Seperti pemasok CMM lainnya, Mitutoyo menawarkan CMM untuk penerapan lantai produksi, seperti seri Mach dalam tiga model yang berbeda. Mach-3A adalah lengan horizontal yang dirancang untuk pengukuran inline. Lengan horizontal menghemat ruang. Seri Mach-V dirancang untuk digunakan dalam baris produksi dan memberikan umpan balik pra/pasca ke alat mesin untuk penyesuaian pemesinan.
Pendekatan menarik untuk menawarkan CMM adalah Mach Ko-Ga-Me, CMM yang dapat dipasang. "Anda dapat memasangnya pada desain perangkat pegang apa pun, bahkan di dalam mesin milling CNC," jelaskan Hancz. Ini memiliki rentang pengukuran hanya 120 x 120 x 80 mm dengan gerakan secepat 340 mm/detik dengan akurasi hingga 2 μm, menjadikan CMM yang dapat dipasang ini ideal untuk bagian kecil.
"Teknologi probe terus berkembang, dan kami menawarkan apa pun yang tersedia," kata Hancz. "Paling populer kami adalah probe analog pemindaian Renishaw SP25, mengumpulkan data hingga 100 mm/detik." Mitutoyo juga menawarkan probe pengukuran kekasaran permukaan jenis dengan kaki. Probe Surftest CMM berasal dari unit finishing permukaan portabel seri SJ-210/310 Mitutoyo. Tiga jenis probe tersedia: Standar, lubang kecil, lubang sangat kecil, lubang dalam, dan detektor gigi gigi.
"Ada permintaan yang meningkat di segmen medis dan penerbangan, dan terutama untuk sistem multisensor," kata David Wick, manajer manajemen produk untuk Carl Zeiss Industrial Metrology LLC (Maple Grove, MN). Zeiss memperkenalkan probe pengukuran kekasaran, sensor Rotos, pada April. Ini menambah suite sensor sentuh, pemindaian, dan optik non-kontak CMM. Sensor non-kontak mencakup sensor kamera dan sensor cahaya putih konfokal.
Probe pengukuran permukaan Rotos adalah sensor tekstur permukaan kontak tanpa kaki dengan detektor LVDT dan dua sumbu rotasi/miring berkelanjutan. Bergantung pada mesin pengukuran dan stylus tertentu, Zeiss mengatakan ia mengukur nilai kekasaran Ra hingga 0,03 μm pada kecepatan yang bervariasi dari 0,25 hingga 1,0 mm/s.
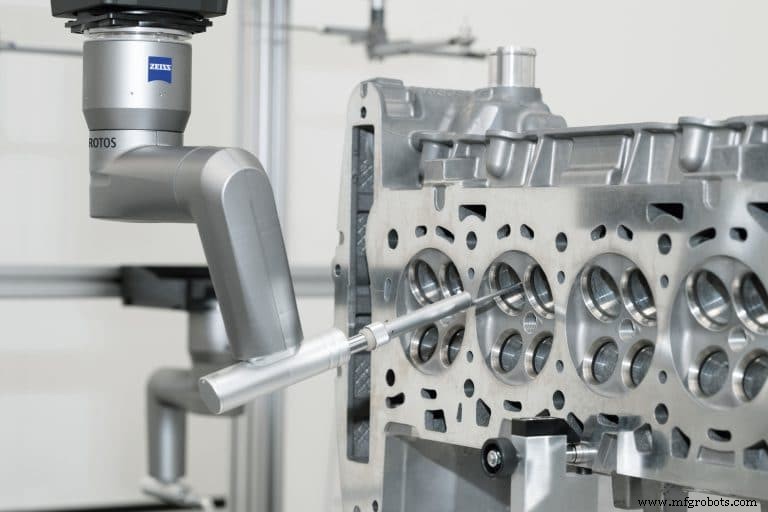
Zeiss juga menawarkan garis CMM untuk produksi lantai produksi. Ini adalah GageMax, CenterMax, dan DuraMax. Wick mengatakan DuraMax telah diperluas menjadi empat model terpisah—DuraMax LTE, DuraMax CNC, DuraMax CNC dengan meja rotasi, dan DuraMax HTG. HTG adalah untuk digunakan di lingkungan yang mencapai 100°F (38°C). CMM dilengkapi dengan probe pemindaian dan memiliki jejak yang kecil serta aksesibilitas mudah ke volume pengukuran.
CenterMax adalah CMM gaya bridge yang menurut Wick sangat berguna dalam produksi volume tinggi bagian yang dirancang secara teknis, seperti bagian powertrain otomotif dan penerbangan. "Kami menambahkan probe pengukuran kekasaran permukaan baru kami [Rotos] ke CenterMax. [Sekarang] dengan satu penyiapan, pengguna kami dapat mengukur fitur seperti diameter dan lubang, lalu mengukur kekasaran permukaan kritis," katanya.
Satu Probe, Satu Mesin
Dengan pelanggan menemukan utilitas dalam CMM yang dilengkapi dengan kombinasi sensor, Alicona Corp. (Bartlett, IL) telah mengambil pendekatan yang sedikit berbeda—menemukan lebih banyak penggunaan untuk satu sensor. Inti dari teknologi perusahaan adalah sensor non-kontak yang mengeksploitasi variasi fokus.
Teknik ini menyediakan data permukaan resolusi tinggi dengan kedalaman fokus terbatas. Teknik ini mirip tetapi lebih canggih daripada citra konfokal atau pemotongan optik, karena juga menyediakan data warna. Ia mengukur bentuk dan kekasaran permukaan. Ini sangat berguna dalam lingkungan produksi, menurut perusahaan.
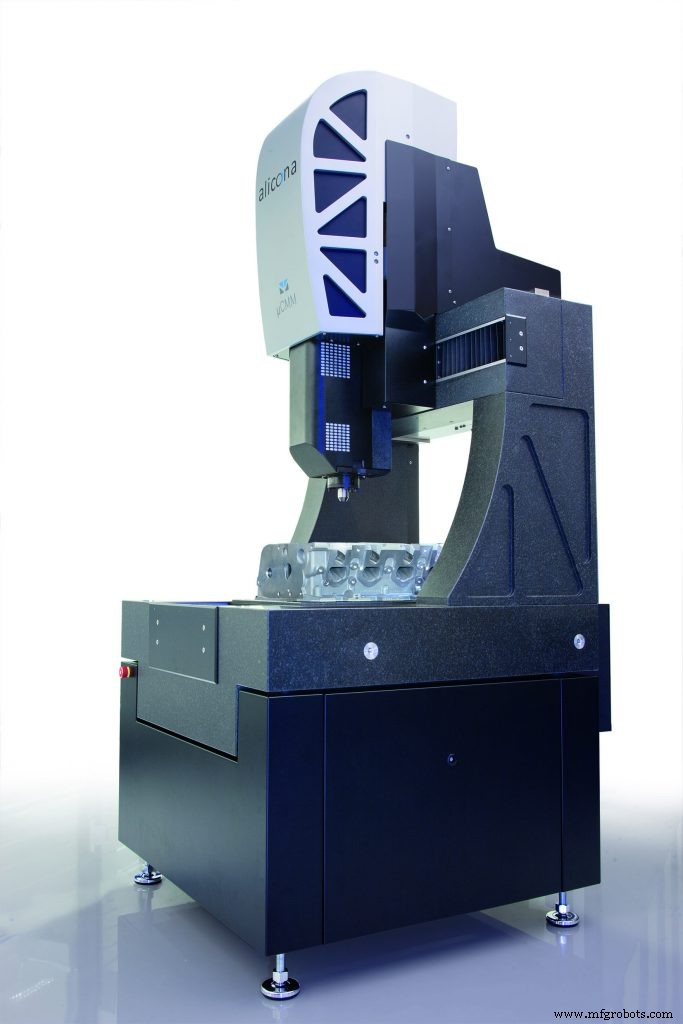
Alicona telah menyesuaikannya sebagai alternatif untuk mengukur bentuk dan geometri, memperluas penggunaannya. Karena tidak memiliki jangkauan, perusahaan perlu dapat memindahkannya secara presisi di atas objek besar untuk mengukur bentuk. Itulah mengapa Alicona memasang instrumen pengukuran 3D Focus-Variation-nya pada panggung tiga sumbu presisi yang disebut mikro-CMM coordinate measuring machine. Penambahan unit rotasi motor, unit Rotasi Real3D canggih, menyediakan sistem lima sumbu, jika diinginkan. Perusahaan menerbitkan data akurasi EMPE = (0,8 + L/600) μm sesuai spesifikasi ISO10360:8.
"Dengan fitur unik sensor kami, kami dapat menahan diri dari mengikuti strategi yang sekarang sangat umum di dunia CMM, yaitu mengintegrasikan banyak sensor ke dalam satu frame CMM. Fitur variasi fokus memungkinkan kami menggunakan satu sensor tunggal. [Ini juga menyediakan] perangkat yang lebih kuat, lebih tidak rapuh, lebih ramah pengguna daripada jika Anda harus bermain-main dengan banyak sensor," kata Scherer.
CMM dalam Konteks
Wick dari Zeiss melihat masa depan yang lebih besar untuk CMM. "Alat baru dan kemampuan multisensor yang diperpanjang akan tumbuh, tentu saja, tetapi bagaimana mereka masuk ke dalam ekosistem semakin penting," katanya. "Khususnya di Eropa ada banyak contoh di mana pelanggan bekerja CMM mereka bersama dengan alat mesin di sekitarnya untuk bertukar informasi."
Sementara CMM yang dapat memberikan offset ke machining center berguna, ia juga berpikir ada peluang tambahan untuk integrasi lebih lanjut dan kolaborasi mesin. Di seluruh dunia, ia tidak melihat banyak implementasi Smart Factory lengkap yang menggabungkan CMM ke dalam sesuatu yang dapat disebut Industry 4.0.
"Di AS kita bahkan lebih tertinggal," katanya. Tetapi itu mungkin akan segera berubah. "Apa yang saya harapkan akan terjadi dalam satu atau dua tahun ke depan adalah pemasok CMM akan menawarkan lebih banyak opsi otomatisasi pada mesin mereka. Mungkin sebuah kotak tambahan untuk memungkinkan Anda berbicara dengan ProfiNet atau ProfiBus," katanya. Dengan pertukaran informasi tersebut di tingkat mesin akan datang Smart Factory.
Shemenski dari Wenzel melihat bahwa integrasi hulu dari cara CMM diprogram juga akan menjadi lebih penting. "Teknologi desain berbasis model yang melampirkan GD&T ke model CAD awal dalam program sedang menjadi kenyataan. Ada beberapa kink yang perlu diatasi, dan desainer hulu perlu mengakui itu sebagai pertumbuhan tanggung jawab mereka, tetapi ini adalah tren yang perlu diwaspadai," katanya.
Apa yang akan ini buka adalah otomatisasi pembuatan program pengukuran—asalkan GD&T yang valid dilampirkan ke model CAD yang valid. "Tren yang menarik adalah membuat program pengukuran secara otomatis dari model CAD dengan GD&T yang dilampirkan," setuju Hancz. Setiap pemasok OEM yang diwawancarai untuk artikel ini memiliki perangkat lunak metrologi untuk membuat program bagian untuk CMM mereka. Meskipun saat ini ini adalah kemampuan yang jarang digunakan, tren berikutnya mungkin adalah bagaimana desainer mulai berpikir berbeda tentang GD&T dalam proses desain hulu. Tunggu terus.



