CMM Tetap Relevan di Era Teknologi Sensor Canggih
Dengan pertumbuhan metode sensori baru untuk metrologi, dari laser hingga sinar X, seseorang mungkin berpikir CMM yang terhormat mungkin pudar dari pandangan. Tidak ada yang lebih jauh dari kenyataan.
Sebenarnya adalah kesenjangan yang selalu ada bahwa manufaktur akan selalu mendorong batas biaya, performa, dan terutama kualitas. "Toleransi tidak pernah longgar, mereka selalu semakin ketat," ungkap Gene Hancz, product specialist, CMM dari Mitutoyo America Corp. (Aurora, IL).
Itu adalah salah satu alasan mengapa mesin pengukur koordinat fixed-bed, atau CMM, telah tetap menjadi alat vital. Bahkan saat teknologi sensori baru telah memasuki bidang metrologi, CMM tetap salah satu alat yang paling akurat yang tersedia. Mereka sebagian besar varian dari CMM gaya jembatan dasar, menurut Hancz, dengan jembatan yang bergerak yang melintasi bagian yang dipasang pada meja dan probe yang bergerak ke atas dan bawah. Skala di setiap sumbu menentukan posisi X, Y, dan Z dari titik. Probe bersendi yang berputar secara independen dan meja putar memberikan derajat kebebasan tambahan.
Pemasok juga telah menciptakan banyak varian dari ide dasar CMM gaya jembatan untuk memenuhi kebutuhan yang berevolusi—dan mengurangi biaya. Ambil, misalnya, CMM lengan horizontal dengan probe cantilever yang terpasang pada satu dukungan. Meskipun mesin otomatis, sangat akurat yang mengukur bagian yang semakin besar akan dengan mudah menarik perhatian, masih ada tempat untuk CMM manual yang sederhana yang dilengkapi dengan touch trigger probe, atau bahkan bola keras. Alasan lain CMM tetap relevan adalah teknologi semakin baik sementara nilainya bertambah. "Saat saya memulai di bisnis ini, CMM manual kecil mungkin berharga sama dengan apa yang bisa Anda dapatkan hari ini dalam CMM dikontrol komputer, dengan dua kali akurasi dan dua kali volume pengukuran," kata Hancz.
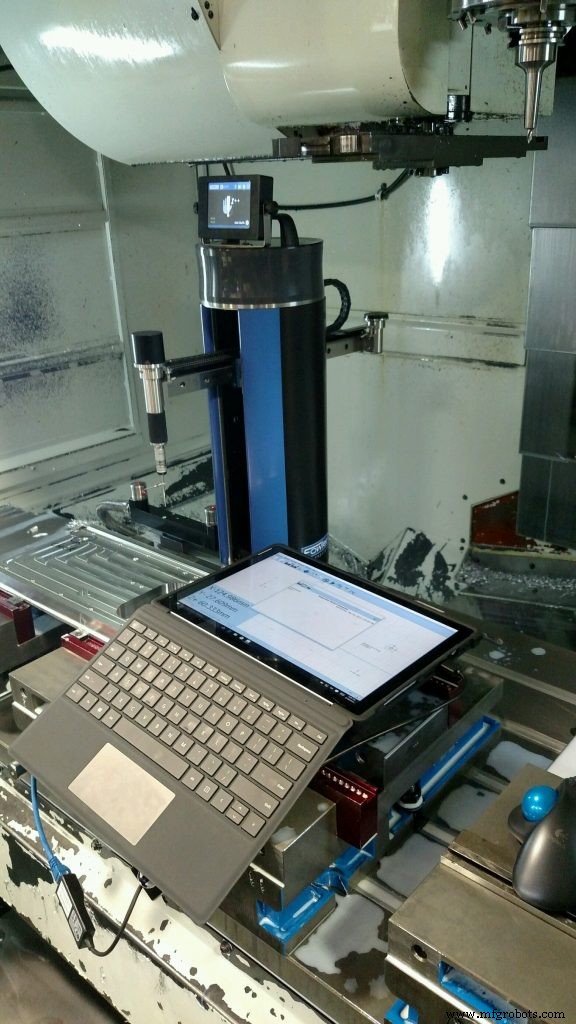
Dia melaporkan bahwa bahkan CMM manual sederhana tetap populer, terutama di bengkel kecil yang perlu mengukur hanya beberapa bagian sekaligus. "Penting untuk membeli peralatan yang tepat untuk aplikasi yang tepat. Banyak kali, orang meminta akurasi tertinggi yang mungkin, yang akan ada dalam seri LEGEX kami, yang mampu mengukur hampir 0,25 mikron. Namun ini menjadi sangat mahal, baik dalam pembelian mesin maupun menempatkannya di ruang di mana suhu dan kelembaban dikendalikan ketat," jelasnya. Mereka diperlukan untuk beberapa aplikasi, tetapi tidak banyak.
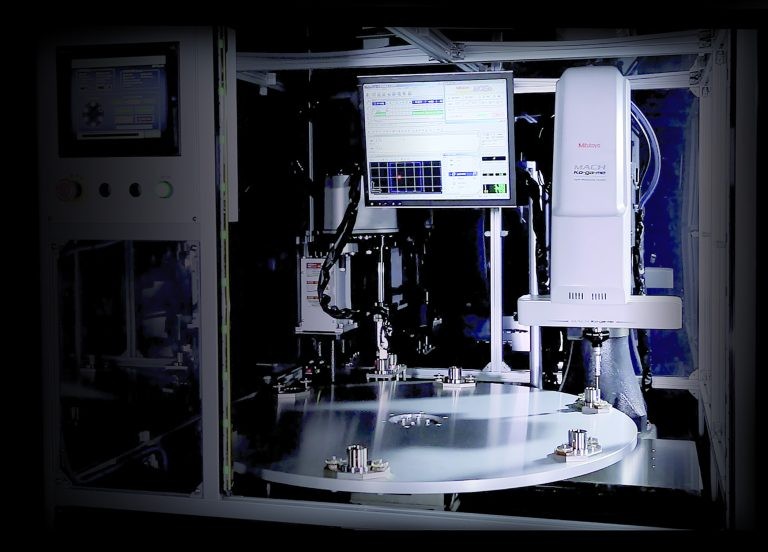
Faktanya, menurutnya tren terbesar di bidang ini adalah pengukuran kualitas near-line atau in-line menggunakan CMM. Ini mendorong Mitutoyo untuk mengembangkan garis MACH CMM, dirancang untuk pengukuran berkecepatan tinggi in-line atau near-line bersama dengan alat mesin CNC. Misalnya, MACH-3A adalah CMM lengan horizontal yang dioptimalkan untuk pengukuran berkecepatan tinggi bagian silinder panjang, seperti crankshaft. Terbaru adalah MACH Ko-ga-me, CMM in-line yang dapat dikonfigurasi sebagai standalone atau terintegrasi ke dalam workcell.
Saat CMM masuk ke produksi, memantau kesehatan mereka menjadi vital. Tren ini mencerminkan Smart Factory yang berevolusi, dan Hancz menunjuk ke standar MTConnect yang didukung oleh Mitutoyo. "Menurut saya, ini adalah standar teknologi fundamental untuk masa depan pemantauan mesin in-line atau near-line," katanya.
Pertumbuhan dan Keterampilan
"Masih banyak pertumbuhan di pasar CMM," setuju Angus Taylor, president dari Hexagon Manufacturing Intelligence (North Kingstown, RI). Dia setuju bahwa permintaan kualitas yang tumbuh mendorong pasar CMM. Dia juga mengamati bahwa banyak CMM yang dijual Hexagon ditempatkan di lingkungan produksi, meskipun penempatan di ruang kualitas masih menjadi bagian besar dari pasar.
"Tapi, selain penggunaannya dalam produksi, kekhawatiran terbesar kami adalah keterampilan [pengguna]. Kami memiliki pelanggan yang ingin memperoleh lebih banyak peralatan, tetapi tidak memiliki orang dengan keterampilan untuk menulis program untuk mereka," ungkapnya. Seperti manajer yang baik, ia melihat peluang bukan krisis dalam pengamatan itu. "Itu berarti lebih banyak otomatisasi dan, jujur, peluang bagi kami untuk membantu pelanggan dengan menulis program inspeksi untuk mereka," katanya.
Otomatisasi dapat melibatkan pemuatan robotik bagian ke dalam dan keluar dari CMM, tetapi ia juga menghubungkannya dengan informasi yang dapat memberi makan proses itu sendiri. "Salah satu elemen kunci di sini adalah perangkat lunak Q-DAS kami," katanya, mengacu pada perusahaan perangkat lunak statistik yang diakuisisi Hexagon yang menganalisis data dari perangkat metrologi untuk pengambilan keputusan. "Dengan itu, kami mulai memantau hal-hal seperti aus alat dan lebih spesifik [data] pada fitur, dan melacak data dari fitur spesifik," katanya.
Dalam merespons baik persyaratan produksi maupun kebutuhan untuk membuat CMM lebih mudah digunakan, pada bulan Mei Hexagon mengumumkan platform CMM Global S baru, yang debut di pameran Eastec. Menurut perusahaan, Global S adalah tawaran awal dalam Seri Produktivitas Tingkat Tinggi (EPS) Hexagon. Platform baru ini menampilkan teknologi cerdas seperti peningkatan pengalaman pengguna (UX), perangkat lunak pengukuran dan opsi hijau canggih. Platform EPS menyederhanakan pembuatan, eksekusi dan analisis rutin pengukuran, dan proses inspeksi lebih cepat karena platform Global S sepenuhnya terintegrasi dengan perangkat lunak CMM iPC-DMIS untuk pengumpulan, evaluasi, manajemen dan presentasi data manufaktur, menurut Hexagon Manufacturing Intelligence.
Tren lain yang dilihat Taylor adalah penekanan yang semakin besar pada metrologi nonkontak dan integrasi peralatan ke dalam pabrik pintar atau terhubung. "Sistem probing optik baru kami untuk digunakan pada CMM secara dramatis meningkatkan throughput untuk, misalnya, inspeksi daun turbin dan blisk," ungkapnya. "Di semua area, dengan teknologi nonkontak kami akan mengumpulkan data lebih cepat dan mendapatkan pemahaman yang lebih baik tentang fitur dan bagian individual."
Multitugas dan Spesifik Aplikasi
"Salah satu tren yang saya lihat di berbagai industri adalah orang ingin lebih produktif dengan CMM mereka," kata David Wick, product manager untuk Carl Zeiss Industrial Metrology Technology LLC (Maple Grove, MN). Ini berarti mengukur berbagai bagian pada peralatan yang sama, memaksimalkan investasi. Elemen kunci dalam strategi ini adalah menggunakan jumlah sensor maksimum yang tersedia pada CMM. Hari ini, selain touch trigger dan probe analog scanning yang terhormat, CMM kini sering dilengkapi dengan laser line scanner dan bahkan sensor kekasaran permukaan. Zeiss memperkenalkan sensor cahaya putih konfokal baru untuk kelas CMM Accura pada 2016.
Saat CMM semakin fleksibel, mereka mungkin mulai menggantikan perangkat yang dibuat khusus untuk pengukuran tertentu, seperti pengukuran bentuk. "Pada versi terbaru Prismo CMM kami, dilengkapi dengan meja putar dan perangkat lunak Calypso terbaru, Anda kini dapat melakukan pengukuran bentuk dari berbagai bentuk, seperti silinder atau bantalan bola," kata Wick. Aplikasi umum lainnya adalah reverse engineering, menggunakan laser line scanner untuk mengukur bagian yang model CAD-nya tidak ada, lalu membuat model dari point cloud. Satu sistem, banyak pengukuran. Ini sangat berguna untuk perusahaan kecil atau menengah yang sering diminta untuk berbagai pekerjaan atau bagian volume rendah.
Di kalangan organisasi yang lebih besar, dia melihat cara CMM digunakan berevolusi dengan cara yang berbeda. Pelanggan ini menginginkan instalasi yang lebih spesifik aplikasi yang terintegrasi dengan pabrik dan dunia di sekitar mereka. "Kami mendapatkan lebih banyak permintaan untuk otomatisasi, pemuatan robot dan paletisasi," jelasnya. "Orang ingin mengukur 10 bagian sekaligus alih-alih satu, yang memerlukan lebih banyak pengetahuan aplikasi." Contoh yang baik adalah menggunakan perangkat lunak Zeiss Gear Pro, opsi untuk perangkat lunak Calypso mereka, untuk membuat instalasi khusus gear. Gear Pro akan mengukur gear silindris, busur, dan cacing serta rotor, dan juga mengukur hob yang memotongnya. Paket lain termasuk daun turbin atau elektroda erosi.
Dia juga mengamati, seperti wawancara lainnya, bahwa CMM semakin diterima di lantai produksi. Untuk lingkungan yang keras, tawaran seperti DuraMax HTG dengan kabinet berrating IP54 yang mempertahankan akurasi dalam rentang suhu yang luas—15° hingga 40°C—meningkatkan kegunaannya. Untuk integrasi ke dalam otomatisasi, Wick juga menyebutkan bahwa perangkat lunak Zeiss kini berkomunikasi langsung dengan loader robot dalam bahasa asli dari setiap vendor robot.
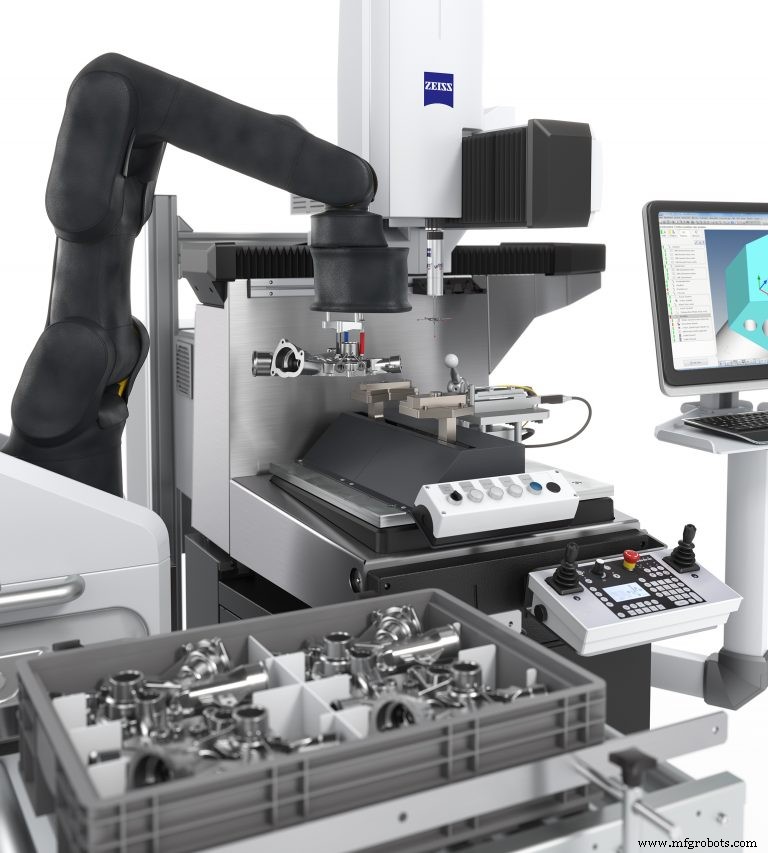
Ini mengangkat masalah keamanan data. Perusahaan mengumumkan pada bulan Mei bahwa mereka bekerja sama dengan Cisco untuk membangun platform transmisi data aman untuk menghubungkan perangkat Zeiss (mis. mesin pengukur) di lapangan dengan sistem tingkat lebih tinggi dalam lingkungan Industry 4.0. Tujuannya adalah keamanan terintegrasi. Ini melibatkan pengembangan bersama sebuah solusi untuk memantau mesin pengukur Zeiss. Ini akan memungkinkan penyediaan layanan global yang cepat, seperti pakar topik jarak jauh dan dukungan help-desk.
Pendekatan Baru untuk CMM — Portabilitas
Sementara CMM gaya jembatan dan varian mereka berjalan dengan baik di pasar, terima kasih, selalu ada ruang untuk varian. Kemampuan pemrograman CMM dari file CAD selalu menjadi ciri khasnya, tetapi bahkan versi yang lebih kecil tidak begitu portabel. Hadir zCat portable CMM 30 lb dari Fowler High Precision (Auburndale, MA). Tampak seperti keranjang kopi dengan lengan ekstensi yang dilengkapi dengan touch trigger probe Renishaw TP20, perangkat ini portable dan dapat diprogram.
Perbedaan utama dibandingkan CMM lainnya adalah ini adalah mesin radius, dengan dua sumbu alih-alih tiga. Volume pengukurannya adalah radius 700-mm (sekitar sumbu pusat) dengan tinggi 250 mm. Spesifikasi akurasinya lalu dalam dua dimensi: [3.0 + D/100-mm (radius)] mikron dan [5.0 + L/100 mm (linear)] mikron. "Berbeda dengan perangkat portable lainnya, ini adalah CMM portable yang sebenarnya dikontrol komputer langsung," kata Jeff Petersen, international sales manager dari zCat LLC, produsen yang baru dibentuk dari mesin ini (secara sebagian dimiliki oleh Fowler).
Mengapa CMM portable dan dapat diprogram? Untuk Fowler, itu adalah penambahan logis berikutnya ke katalog alat metrologi mereka, menurut Petersen. "Alat tipikal kami adalah perangkat jenis skala satu sumbu atau linear, sangat baik untuk apa yang dimaksudkan untuknya tetapi secara sederhana tidak dapat melakukan pengukuran 3D rinci yang dapat dilakukan oleh CMM tipikal," jelasnya. "Di sisi lain, CMM biasanya dialokasikan ke ruang khusus dan dioperasikan oleh orang yang terlatih tinggi." Impian mereka adalah membawa CMM tepat di samping alat CNC yang membuat bagian, dioperasikan oleh personel dengan pelatihan yang jauh lebih sedikit dalam pemrograman CMM.
Sejak diperkenalkan pada 2014, perangkat ini "jalan dengan baik," menurut Petersen. "Beberapa pelanggan membeli mesin kedua dan ketiga mereka," katanya.
Proses di Luar CMM
Penemuan touch-trigger probe oleh Renishaw sering dikaitkan dengan memulai revolusi CMM dulu, memungkinkan kontrol komputer langsung sambil meningkatkan akurasi dan repeatabilitas dibandingkan probe bola keras yang digantikan. Karena Renishaw adalah (kunci) pemasok komponen untuk dunia metrologi yang mencakup—tetapi tidak terbatas pada—CMM, Denis Zayia memiliki perspektif unik sebagai vice president of sales and marketing, dan ehemnya CMM business manager untuk Renishaw LLC (West Dundee, IL). "Sekarang ada fokus yang lebih besar pada metrologi sebagai driver untuk memahami proses, memberikan umpan balik untuk kontrol variabel dan untuk memverifikasi hasil akhir," katanya. Probe Renishaw kini telah berevolusi menjadi sistem pengukuran lima poros independen, REVO, yang menyediakan scanning berkecepatan tinggi, inspeksi nonkontak, dan analisis permukaan pada satu CMM.
Dia percaya ada tempat untuk akuisisi dan pemantauan data di seluruh sel manufaktur, termasuk alat mesin, CMM di ruang kualitas, dan gage fleksibel di lantai produksi. Sementara semakin penting di lantai produksi, CMM secara tradisional dianggap sebagai bottleneck. "Dengan apresiasi untuk seluruh proses, Anda perlu menghindari agar CMM menjadi bottleneck itu," katanya. "Sistem lima poros ini dirancang untuk mengatasi ini. Probing on-machine bisa memiliki tantangannya. Anda terutama ingin alat mesin Anda memotong logam atau menciptakan bagian," katanya. Di masa lalu, biasanya tidak mencatat data, kehilangan histori pengukuran. Namun perangkat lunak saat ini telah mengatasi ini.
Setiap komponen—alat mesin, CMM, dan gage fleksibel—memiliki peran masing-masing, dan Renishaw menyediakan probe dan peralatan untuk setiap fase. Sistem gaging Equator dibangun dengan pemikiran "seluruh proses" ini. CMM ruang kualitas sering paling baik digunakan untuk mastering bagian untuk digunakan pada gage Equator, yang tinggal di lantai produksi di samping alat mesin dan imun terhadap variasi suhu dibandingkan CMM.
"Pendekatan yang seimbang dan efisien diperlukan saat menetapkan beban kerja untuk setiap komponen berdasarkan kriteria yang familiar," katanya. "Bahan volume rendah yang mahal dapat diperiksa pada alat mesin itu sendiri. Bahan volume tinggi lebih baik diperiksa dan di-master pada CMM lalu di-remaster pada gage fleksibel. Setiap bagian tambahan kemudian dibandingkan dengan master yang diketahui dengan data offset yang dikembalikan ke alat mesin. Keseimbangan ini menghasilkan peningkatan efisiensi, throughput dan penghematan biaya."
Manufaktur Cerdas
Dengan perspektif uniknya, bagaimana Zayia Renishaw melihat masa depan? "Pabrik dengan kontrol proses langsung dan manufaktur cerdas, dengan keputusan yang dibuat di lantai produksi berdasarkan data yang dikumpulkan. Selain itu, peningkatan manufaktur aditif bersama dengan perbaikan terkait dalam throughput, metrologi dan ketersediaan bahan tambahan," katanya.



