Hirsh Precision: Percaya pada Sistem Canggih untuk Keunggulan Manufaktur
Di Hirsh Precision Products, budaya didasari pada menjalankan bisnis dengan integritas dan nilai inti kepercayaan, kepercayaan, dan komitmen
Dari pin penempatan sederhana hingga manifen fluida yang kompleks, setiap bagian yang diproduksi dimulai sebagai ide. Bengkel di Colorado membawa konsep pelanggannya menjadi kenyataan dengan menggabungkan teknologi manufaktur canggih dan manajemen proses serta data yang hati-hati dengan budaya perusahaan yang berfokus pada tim dan hampir 40 tahun pengalaman.
Mesin Steve Hirsh mendirikan Hirsh Precision Products Inc. di Boulder, CO, pada 1979. Dengan satu mesin milling Bridgeport, Hirsh memesin run produksi kecil dan komponen tooling serta fixturing untuk berbagai pelanggan. Saudara laki-laknya Mike bergabung dengan perusahaan, dan bengkel menambahkan lathe LC-10 Okuma dan mesin milling vertikal CNC Wells Index dengan pergantian alat manual.
Seiring pertumbuhan bisnis, bengkel pindah ke fasilitas salah satu pelanggannya, pembuat alat khusus otomotif yang tetap menjadi pelanggan setelah 38 tahun. Pada 1993, Hirsh Precision Products membangun gedung sendiri berukuran 24.000 kaki persegi (2230 m2). Saat ini perusahaan memiliki sekitar 70 karyawan yang bekerja dua shift, lima hari seminggu. Sekitar dua dari tiga bagian output bengkel terkait industri medis, sebagian besar melibatkan perangkat seperti komponen peralatan pemrosesan darah.
Kualitas Produk, Karakter Tim
Sejak awal, maksim pemandu Hirsh Precision Products adalah “Kualitas Kerja yang Ditepatkan Waktu.” Sekarang direktur engineering perusahaan, Steve Hirsh berkata, “Kerja berkualitas tinggi adalah hasil dari menjalankan bisnis dengan integritas dan dasar dari budaya perusahaan kami.”
Menurut Hirsh, perusahaan berfokus pada perbaikan berkelanjutan, pembelajaran, dan kepercayaan di antara anggota tim karyawan. Hubungan Hirsh Precision Products dengan anggota timnya dapat disebut unik.
Filsafat perekrutan perusahaan bertujuan untuk memastikan ada kecocokan yang baik baik untuk perusahaan maupun anggota tim. Penekanan pada kepribadian, integritas, dan kemampuan alami daripada tingkat keterampilan awal. “Anda tidak dapat mengajarkan karakter dasar atau cara hadir tepat waktu atau mengakui kesalahan,” kata Hirsh. Jika karyawan bersemangat, tertarik, dan penasaur, keterampilan teknis dapat diajarkan, tambahnya.
Bukti budaya positif perusahaan adalah jumlah keluarga yang memiliki beberapa anggota di tempat kerja. Hirsh berkata, “Saya menghitung kira 13 keluarga berbeda dengan lebih dari satu anggota yang bekerja di sini. Dalam beberapa kasus, ada tiga atau empat dari keluarga yang sama.” Faktanya, tim termasuk tiga anggota keluarga Hirsh: Steve, CEO Mike, dan CFO Kent.
Akademi Pelatihan
Penekanan perusahaan pada pembelajaran berkelanjutan telah tumbuh seiring waktu. Pada awalnya, pelatihan terdiri dari coaching real-time di mesin. Dokumentasi langkah proses dan setup ditambahkan untuk mengurangi waktu setup dan memastikan repeatabilitas. Inisiatif pelatihan lain dilakukan selama bertahun-tahun, termasuk mempekerjakan instruktor mesin lokal untuk melatih karyawan di tempat. Tahun lalu, perusahaan mempekerjakan manajer pelatihan dan pengembangan untuk secara formal mendokumentasikan dan melacak pelatihan.
Semua upaya pelatihan kini dikelompokkan di bawah satu payung yang disebut Hirsh Training Academy. Program ini menawarkan kurikulum yang terstandarisasi dan dapat diskalakan yang dapat diakses karyawan di tempat atau di rumah. Elemen dasar meliputi materi orientasi, keselamatan, dan keterampilan pengukuran.
Kursus baru ditambahkan secara berkelanjutan dan sistem juga membantu melacak kursus pelatihan eksternal, seperti yang disediakan oleh NTMA (National Tooling and Machining Association). Setiap anggota tim adalah anggota Hirsh Training Academy dan dapat menentukan arah pembelajaran yang selaras dengan jalur karirnya. Anggata tim bertemu dengan supervise tahun-tahunan untuk mengeksplorasi area minat mereka sendiri, mengidentifikasi topik pelatihan, menetapkan tujuan, dan meninjau progres tahun sebelumnya.
Investasi dalam Teknologi
Seiri pendiriannya, Hirsh Precision Products terus-menerus berinvestasi dalam teknologi manufaktur canggih. “Kami mencoba memahami apa return yang ada pada fungsi atau fitur tertentu dan pastikan untuk mengambil keuntungan dari inovasi tersebut dengan cara yang cerdas,” kata COO Peter Doyle.
Saat ini, perusahaan memiliki 22 mesin perkakas CNC, didistribusikan hampir merata antara milling dan lathe. Ada enam sel produksi dengan tiga atau empat mesin per sel. Mesin lima sumbu prominent, digunakan untuk penempatan yang memungkinkan pemesinan satu-selesai.
Akurasi penempatan sangat kritis dalam manufaktur medis untuk mempertahankan registrasi bagian, toleransi, dan interrelasi fitur. Bengkel membuat bagian dengan ukuran bervariasi dari komponen turning 1-mm hingga item sebesar 3 inci, tetapi “80% pekerjaan kami akan muat di telapak tangan Anda,” kata Hirsh. Operasi sekunder, dengan pengecualian plating, dilakukan di dalam rumah. Material workpiece bervariasi dari plastik grade medis hingga stainless steel yang dapat diperkaku.
Volume produksi umumnya tidak besar. “Tahunan, kami mungkin membuat 100 dari sesuatu atau hingga 10.000 dari yang lain. Ukuran lot tipikal mungkin sekitar 200 potong,” kata Hirsh.
Evolusi Otomatisasi
Hirsh Precision Products selalu mencari cara untuk mengotomatisasi prosesnya. Misalnya, bahkan dalam lima tahun pertama, perusahaan berinvestasi dalam robot pneumatik untuk memuat lathe chucker. Setelah bengkel mendapatkan milling pallet-changing pertama, manajemen mengakui fleksibilitas dan produktivitas yang diberikan oleh pergantian pallet dan memutuskan bahwa setiap milling di masa depan akan dilengkapi dengan cara itu.
Percobaan pertama bengkel ke dalam teknologi FMS (flexible manufacturing systems) adalah dengan Tsugami FMA empat sumbu, 12 pallet, dan mesin lima sumbu pertama yang menggunakan konsep FMS adalah DMG Mori dengan pallet changer sepuluh stasiun.
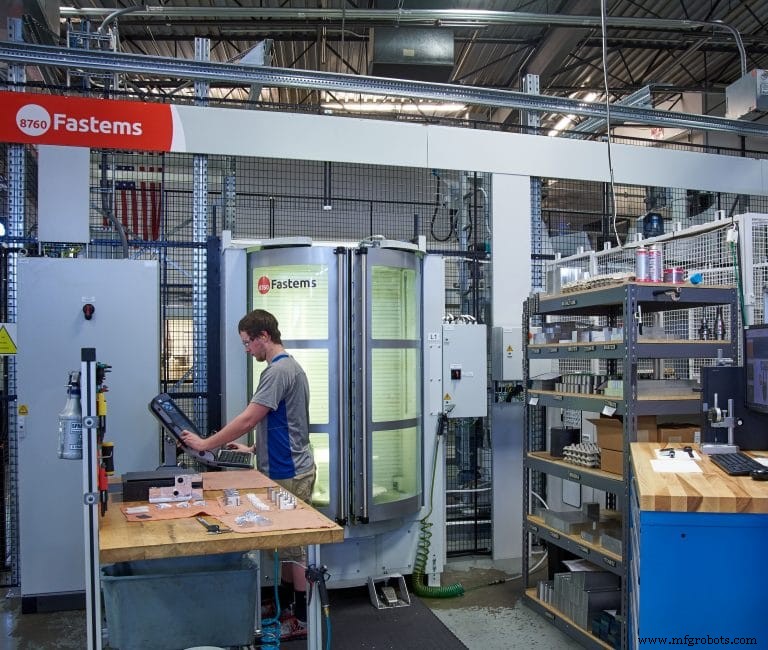
Untuk memperluas aplikasi FMS, perusahaan menyelidiki opsi yang tersedia dalam sistem FMS multi-mesin. “Kami pergi ke IMTS setiap dua tahun sebagai tim untuk tetap up-to-date dengan teknologi yang relevan dengan pelanggan dan bagian mereka,” kata Hirsh. Setelah riset pameran yang menyeluruh, di IMTS 2016 perusahaan membeli sistem FMS yang terdiri dari Okuma MU-4000 machining center vertikal lima sumbu gaya trunnion, dengan work envelope X-Y-Z 740 mm x 460 mm x 460 mm, dilayani oleh sistem manufaktur FMS ONE model MDR-750 dari penyedia FMS Fastems LLC.
Bengkel sejak itu telah mendapatkan dan memasang milling MU-4000 kedua pada sistem Fastems, yang memiliki 36 pallet diameter 400 mm, tiga level penyimpanan pallet dan satu stasiun pemuatan LSC. Sistem dapat diperluas untuk menangani lima mesin perkakas dan 120 pallet dalam fasilitas saat ini.
Manufacturing Management Software (MMS) Fastems adalah fondasi operasional sistem. MMS membuat keputusan prioritas produksi berdasarkan ketersediaan personel, alat, waktu mesin, dan material baku. Ini membuat jadwal, memindahkan pallet ke dan dari rak pallet, dan mengarahkan pemesinan bagian secara otonom.
“Kami mengkomunikasikan tanggal jatuh tempo dan kuantitas yang diperlukan,” kata Doyle, “lalu MMS dapat ‘bercatur,’ melihat pekerjaan yang dijadwalkan dan membuat rencana yang akan memenuhi tanggal pengiriman, memanfaatkan sumber daya yang tersedia, dan memaksimalkan waktu spindle. Itu telah menghasilkan utilizasi spindle yang sangat baik.”
Bengkel memasukkan jadwal personel dan sistem mengambil bagian selesai ketika anggota tim tersedia untuk membongkarnya. “Mengoperasikan sistem Fastems menyoroti bagi tim kami pentingnya menjaga spindle berjalan. Pekerjaan kami adalah mengatur prasyarat yang diperlukan, seperti fixturing,” kata Doyle.
Sistem pallet banyak cocok dengan sifat berulang sebagian besar bagian Hirsh. “Setup adalah salah satu variabel yang lebih besar bagi kami,” kata Hirsh. Bengkel dapat secara praktis menghilangkan waktu setup dengan membiarkan fixturing tetap pada pallet. “Dengan 36 pallet, kami dapat membiarkan pekerjaan siap. Pergantian pallet memungkinkan kami untuk meminimalkan waktu tempuh sambil memaksimalkan utilizasi,” kata Hirsh. Dalam studi, bengkel melakukan pada tiga proses pembuatan bagian tipikal, jam setup dikurangi 72, 54, dan 92% dengan rata-rata pengurangan 73%.
Hirsh menekankan pentingnya memahami sepenuhnya kemampuan sistem. “Fastems kami bilang sistem ini bukan sekadar pallet changer besar dan mewah. Mereka mendorong kami untuk percaya pada sistem, memasukkan pekerjaan kami dan membiarkan sistem menjadwalkan pekerjaan dan menentukan kapan bagian akan berjalan.”
Manfaat Maksimum
Kata Doyle, “Jika kami berusaha untuk membeli teknologi, kami ingin mendapatkan yang terbaik darinya!” Akibatnya, Hirsh Precision Products mengorganisir tim Fastems khusus dan memberinya tantangan untuk menemukan semua yang dapat dilakukan sistem FMS.
Mungkin yang paling penting bagi bengkel, sistem FMS memungkinkan operasi lights-out pada malam hari, akhir pekan, dan hari libur. “Tujuannya adalah menjalankan spindle 24 jam sehari,” kata Hirsh.
Pemakaian palletized work fixturing juga memungkinkan densitas bagian yang meningkat. “Itu membantu kami dalam produksi lights-out,” kata Doyle. “Bekerja dengan siklus lima menit, 36 pallet tidak akan bertahan lama. Tetapi jika Anda memiliki siklus satu atau dua jam maka Anda dapat melewati malam dan akhir pekan. Sistem Fastems memungkinkan utilizasi penuh waktu yang tidak dihadiri. Alih-alih memiliki seseorang di sana setiap 15 menit, kami dapat membiarkan sistem berjalan selama malam dan kami mengganti bagiannya esok hari.”
Dia melanjutkan, “Kami dapat merantai produksi untuk banyak pesanan pelanggan secara paralel, daripada memproduksinya secara berurutan. Untuk bagian yang memerlukan 100 potong yang dikirim setiap bulan, kami dapat menjalankan 25 per minggu, yang berjalan sekitar lima per hari. Kami dapat memiliki pekerjaan muncul di stasiun pemuatan sekali sehari, daripada menjalankan 100 potong hanya item itu sebelum beralih ke bagian berikutnya. Integrasi manajemen pallet di seluruh beberapa mesin juga memungkinkan bagian untuk berjalan di lebih dari satu mesin.”
Sebuah bagian yang memerlukan penempatan lima sumbu untuk memesin semua fitur sebelumnya diproses satu-satu pada milling lima sumbu Brother. Work envelope hanya cukup besar untuk memproses satu bagian pada satu waktu. “Dengan sistem Fastems, kami memesin bagian pada mesin perkakas yang lebih besar dan kami dapat memiliki 18 bagian pada satu pallet dalam proses pada waktu yang sama,” kata Hirsh.
Bagian, sekitar 60 mm persegi, dimesin dalam tiga siklus, dengan enam bagian dalam setiap siklus pada pallet yang sama. Siklus pertama melibatkan pemesinan dovetail pada blank. Siklus kedua mencakup pemesinan lima sisi bagian. Dalam siklus ketiga, dovetail dimesin dan bagian selesai. Setiap siklus menghasilkan enam bagian selesai. Hirsh berkata, “Alih-alih membatching pekerjaan, kami mampu mencurahkan bagian melalui seiring waktu mereka memenuhi jadwal pembangunan kami.”
Dua tantangan utama dalam aplikasi Hirsh Precision Products terhadap teknologi FMS Fastems melibatkan manajemen alat dan kompatibilitas sistem ERP (Enterprise Resource Planning).
Ciri khas pekerjaan bengkel yang volume rendah, campuran tinggi, toleransi ketat memerlukan penggunaan berbagai alat pemotong yang besar. Saat Hirsh Precision Products pertama kali memasang sistem Fastems dengan dua Okuma VMCs, tidak layak secara finansial bagi bengkel untuk menyertakan fitur manajemen alat sistem. Saat ini setiap mesin Okuma menyimpan 166 alat dan kapasitas alat belum menjadi kendala.
Namun, karena bengkel bermaksud memperluas sistem untuk mencakup total lima machining center, ia mengembangkan sistemnya sendiri untuk memindahkan alat ke dalam dan keluar dari mesin ketika 166 alat tidak cukup untuk campuran bagian yang diproduksi pada setiap mesin. “Ketika FMS memiliki lebih banyak pekerjaan daripada yang dapat diakomodasi oleh tool pot yang tersedia, kami akan memindahkan alat ke dalam dan keluar dari matriks alat dengan cara otomatis. Mistake-proofing gerakan alat itu ada di depan kami,” kata Doyle.
Masalah lain adalah integrasi ERP. Hirsh mengelola semua informasi komitmen pelanggannya melalui sistem ERP yang sudah lama didirikan, yang tidak dirancang untuk mendukung jadwal multi-pallet. Alasannya adalah sistem ERP menilai seluruh rute bagian dari terima material baku sampai pengiriman, termasuk operasi luar seperti plating atau heat-treating. Ini dirancang untuk dapat mengidentifikasi bottleneck yang tidak terlihat oleh sistem FMS yang fokus pada aktivitas sel kerja. Sistem ERP memprioritaskan manufaktur just-in-time sementara FMS memprioritaskan utilizasi spindle.
Akibatnya, Doyle berkata, “Kami sedang mencari cara untuk menikah kebutuhan kedua sistem, misalnya, dengan merilis pesanan bagian besar dalam segmen dan menjadi lebih selektif tentang informasi yang kami biarkan sistem Fastems lihat.”
Itu bukan tugas yang mudah. “Sistem ERP seperti menikah,” kata Hirsh, “Ada komitmen dan investasi. Anda tidak ingin mengubah sistem ERP Anda jika Anda tidak perlu.”
Kata Doyle, “Yang saya sukai tentang FMS Fastems adalah itu memungkinkan tim kami untuk fokus pada memecahkan masalah yang teknologi tidak dapat menyelesaikan, sementara itu membebaskan tim dari tugas yang teknologi terbukti sangat baik melakukannya. Misalnya, sistem Fastems hebat dalam tindakan berulang dan kemampuannya untuk memprioritaskan pekerjaan dan menjaga spindle berjalan adalah luar biasa. Tapi itu tidak akan dapat memberi tahu kami bagaimana mendesain fixture, bagaimana memikirkan properti material, atau bagaimana mendesain proses produksi yang terbaik. Jadi itu memungkinkan kami untuk fokus pada area yang merupakan sweet spot untuk perusahaan kami.”
Skor Produksi
Hirsh ingin setiap individu di perusahaan menyadari bagaimana ia atau dia membantu perusahaan menjalankan maksim pemandu “Kualitas Kerja yang Ditepatkan Waktu.” Namun, Hirsh berkata, “Kami menemukan bahwa kami tidak dapat memantau itu setiap hari. Jadi kami mengembangkan scorecard, yang dirancang oleh mesin untuk mesin. Ini mengambil prioritas kami keselamatan, kualitas, dan produktivitas dan pada setiap menit selama hari memberikan pembaruan di seluruh perusahaan tentang bagaimana kami berprestasi di setiap area prioritas tersebut.”
Setiap sel manufaktur memiliki layar komputer dengan scorecard kustom yang dikembangkan dengan masukan dari anggota timnya. Itu memungkinkan diagnosis dan respons cepat terhadap anomali produksi.
Misalnya, seorang supervisor dapat memeriksa scorecard sel dan membawa orang yang tepat untuk membantu jika setup berjalan lama. Snapshot satu halaman mencerminkan setiap komitmen pelanggan di seluruh perusahaan dan menunjukkan anggota tim mana yang terlibat dalam memenuhi komitmen tersebut. Untuk memberikan informasi yang tepat waktu, scorecard diperbarui setiap dua menit.
Saar meneliti sistem FMS yang berbeda, Hirsh mencari daya tahan dan performa yang andal daripada teknologi early-adopter yang terdepan. “Kami ingin menyeimbangkan investasi dalam teknologi terbaru dengan ingin sesuatu yang telah diuji dengan baik dan bukan beban,” kata Hirsh. Fastems adalah pilihan yang tepat bagi kami. Itu adalah investasi strategis bagi kami yang kami harap akan cocok dengan bisnis kami selama bertahun-tahun ke depan.”
Memahami Big Data
Peter Doyle dari Hirsh Precision Products mengakui, “Saya suka data. Kami melihatnya setiap hari. Kami memiliki laporan yang melihat setiap aspek proses produksi kami. Waktu siklus, nomor bagian, waktu setup, biaya material, data inspeksi … semua data tersedia. Keraguan satu saya mengenai manufaktur berbasis data adalah mencoba memastikan bahwa kami menggunakannya dengan cara yang benar.”
“Masalahnya adalah perusahaan sering tenggelam dalam data mereka dan mereka tidak tahu apa yang harus dilakukan dengannya,” lanjut Doyle. “Nilai data adalah kemampuannya untuk membantu pengambilan keputusan. Mengisolasi masalah dan menentukan informasi mana yang paling berguna harus dilakukan sebelum mengumpulkannya.”
Doyle mengatakan bahwa tahun ini, perusahaan menambahkan analitik dan manajemen informasi sebagai komponen kunci untuk mencapai strateginya. “Analitik dapat membantu kami menemukan data mana yang paling bermakna bagi kami. Manajemen informasi memungkinkan kami untuk menyampaikan informasi yang tepat kepada orang yang tepat pada waktu yang tepat.”
Bengkel sedang mengembangkan cara untuk mengsistemkan data untuk membantu membuat keputusan produksi. Misalnya, sementara data CMM mudah ditangkap secara elektronik, bengkel saat ini menerapkan pengumpulan elektronik data inspeksi alat dan bagian yang sebelumnya dilakukan dan dicatat secara manual di lantai pabrik. Saat inisiatif ini dan yang lainnya maju, Doyle mengatakan, bengkel sedang “mencari cara untuk menggabungkan perangkat lunak dokumentasi proses proprietary yang kami kembangkan, ERP kami, dan Fastems MMS bersama-sama sehingga data itu sendiri adalah aset. Kami tahu kami memiliki peluang untuk meningkatkan penggunaan data kami, tetapi kami masih mencari caranya.”
Langkah lain adalah menentukan kualitas data dasarnya. Data berkualitas tinggi dapat membantu membuat keputusan yang lebih baik dengan lebih cepat. Misalnya, daripada memeriksa fitur pada setiap bagian kelima dan memperlambat produksi, bengkel dapat menentukan secara statistik bahwa hanya perlu memeriksa satu dalam 50 bagian, sehingga meningkatkan efisiensi. Doyle juga menanyakan nilai sebenarnya dari beberapa data. Beberapa data tentu bernilai, seperti angka utilizasi mesin dan OEE, tetapi beberapa himpunan data tidak seberguna itu.
Sebagai contoh, dia menanyakan nilai data detail tentang kinerja individu, seperti studi benchmarking nasional produktivitas per orang. “Ada aspek bagaimana data tersebut dikumpulkan yang berarti benchmark mungkin tidak dapat dibandingkan atau relevan untuk keputusan, dan saya tidak percaya itu adalah manfaat manufaktur berbasis data. Keberhasilan dan budaya Hirsh Precision Products didasari pada nilai inti kami—kami jujur dan dapat dipercaya, bersemangat tentang apa yang kita lakukan, yakin dengan keterampilan dan kemampuan kami, setia dan berkomitmen. Dengan dasar-dasar yang tersedia, tujuan kami adalah menggunakan data untuk meningkatkan operasi kami dan membantu orang lain, bukan mikromanage.”
Doyle melihat sistem Fastems sebagai cara praktis dan terapan untuk memulai perjalanan ke manufaktur berbasis data Industry 4.0. Di masa depan, katanya, “Kecerdasan buatan akan menjadi pengubah permainan untuk manufaktur, mungkin lebih dari hal apa pun. Ini akan mengubah cara kita menstruktur dan melatih tim kita.”
Diedit oleh Managing Editor Manufacturing Engineering Candace Roulo.



